český
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
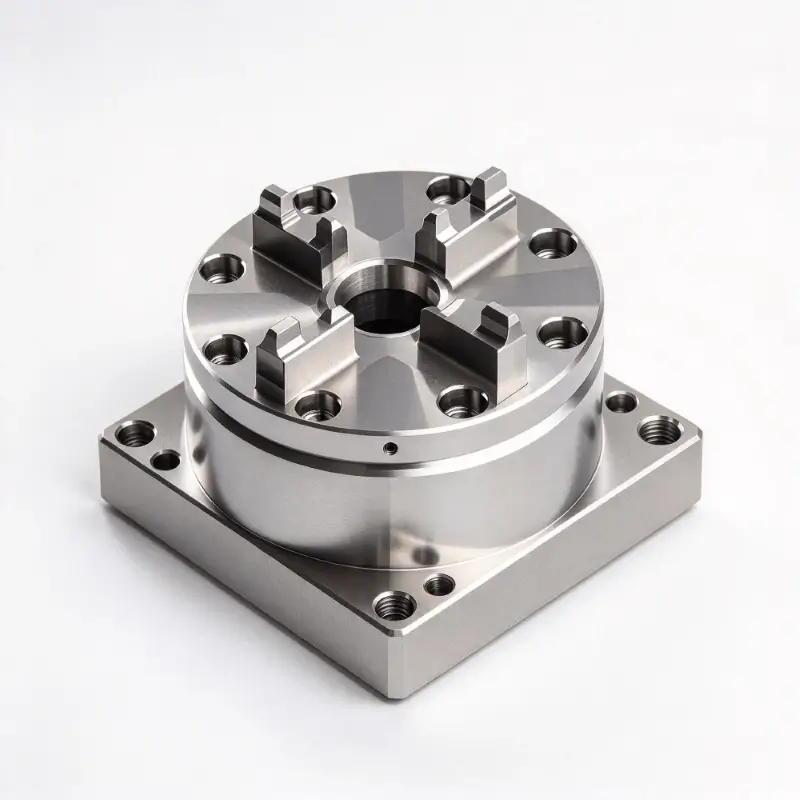
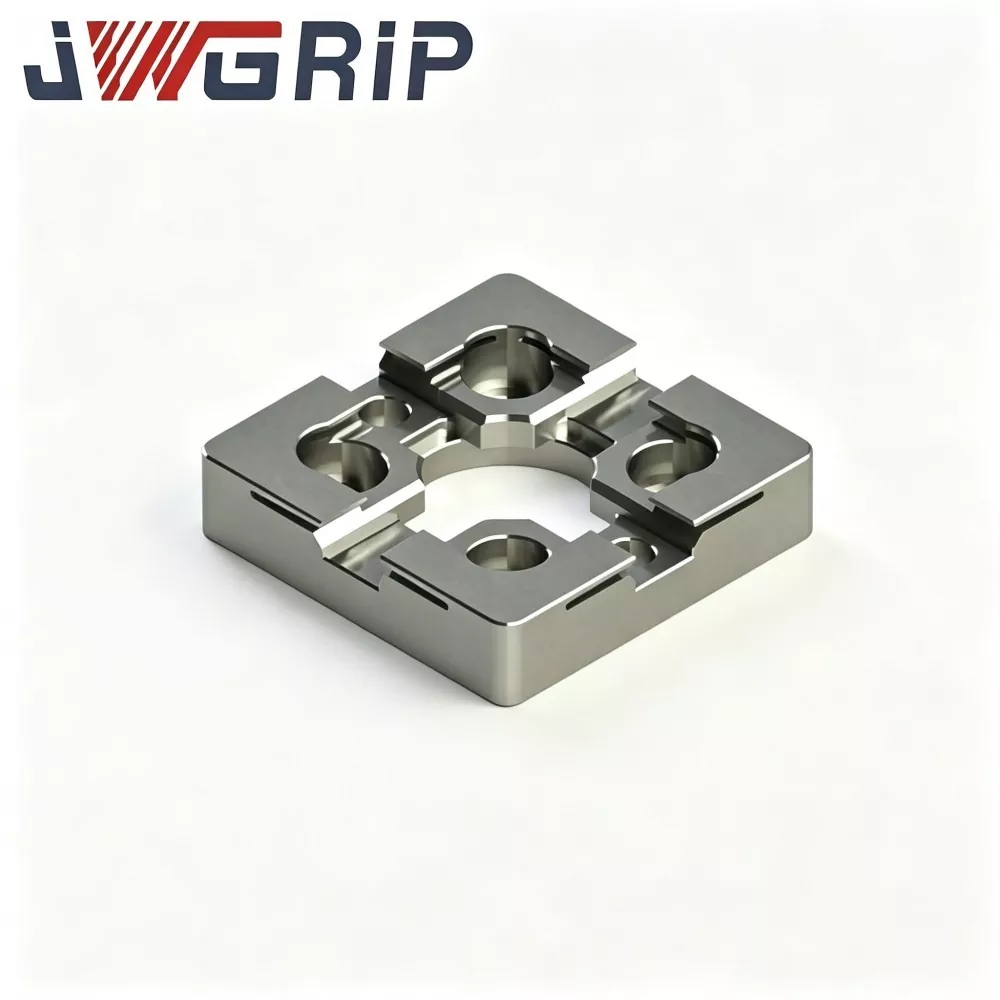
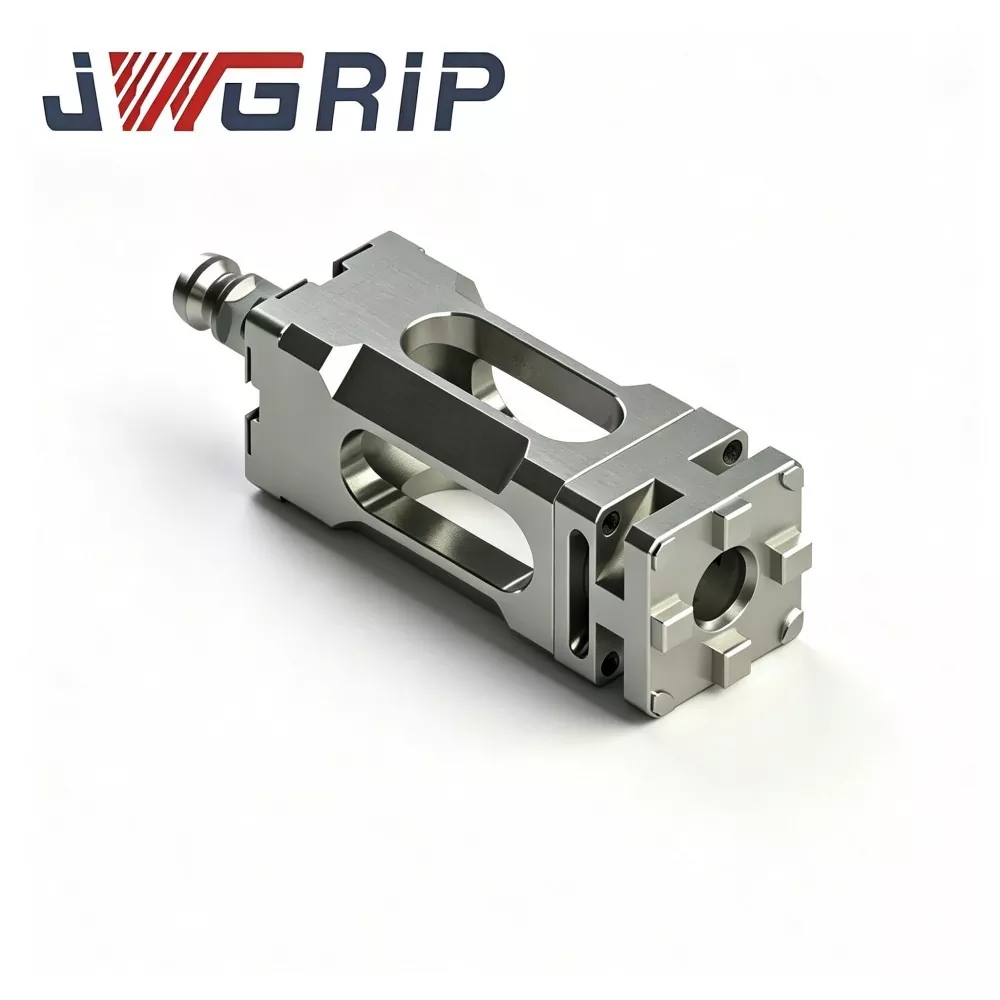
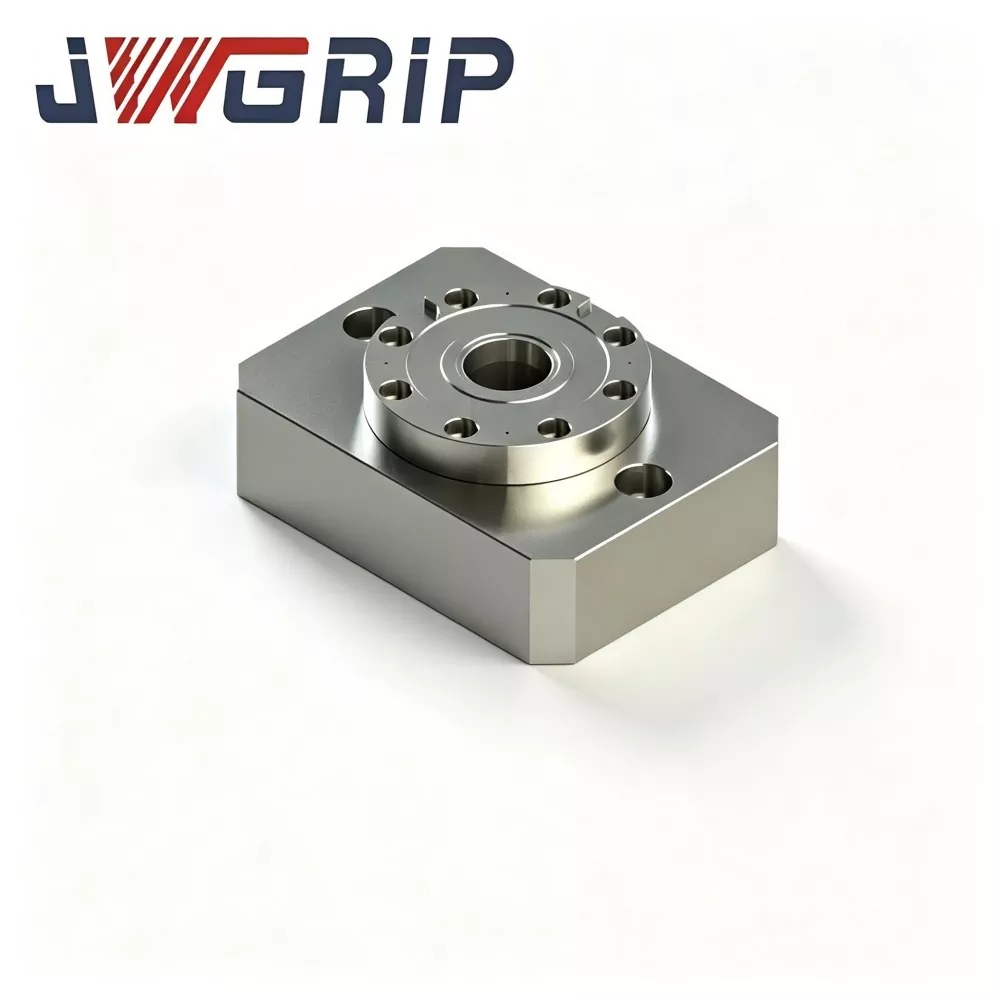
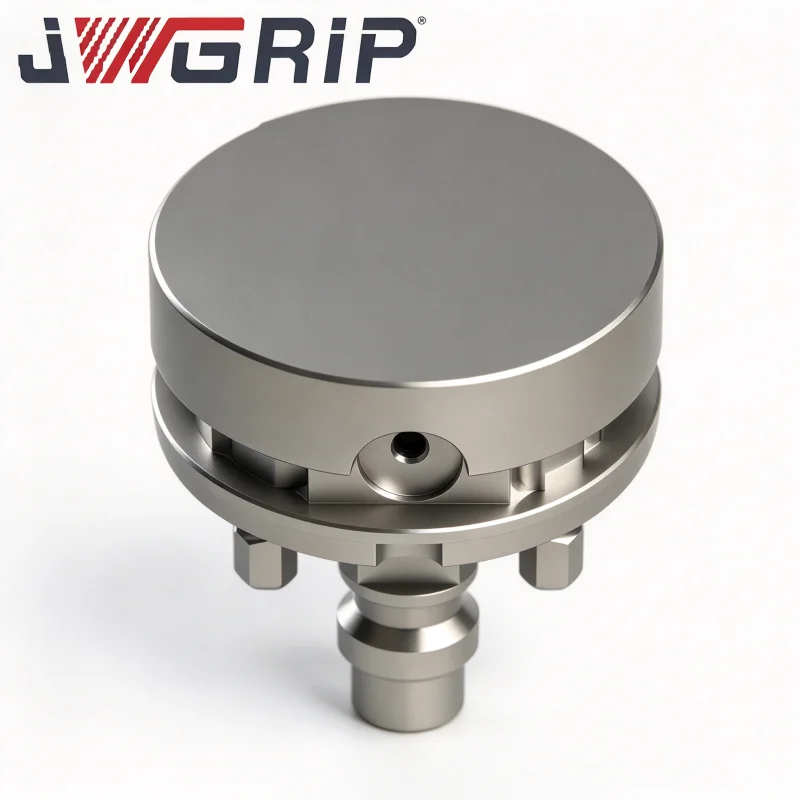
Polohovací sklíčidlo s jedním středovým nulovým bodem
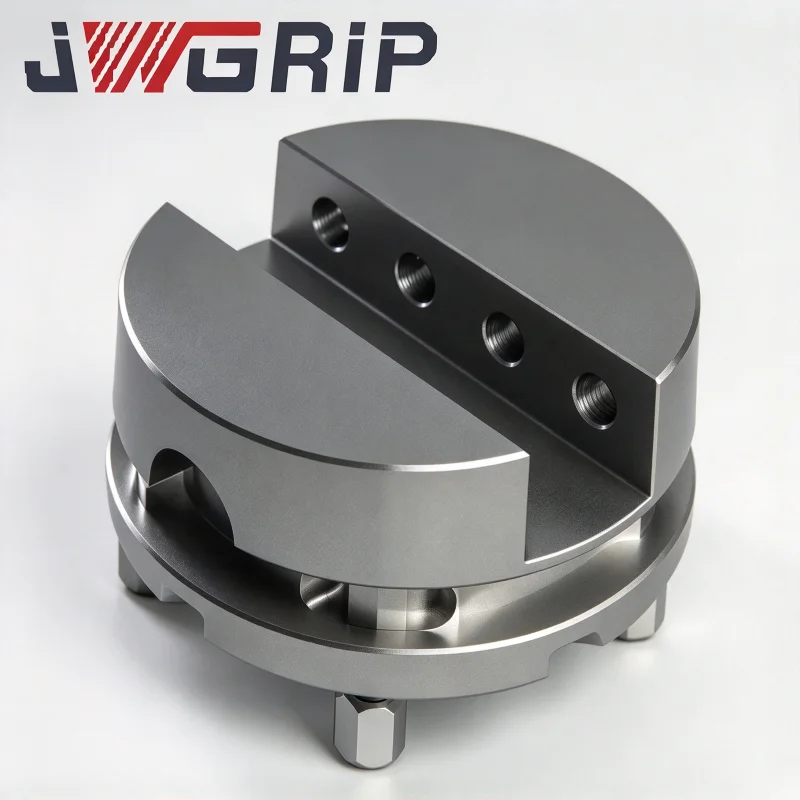
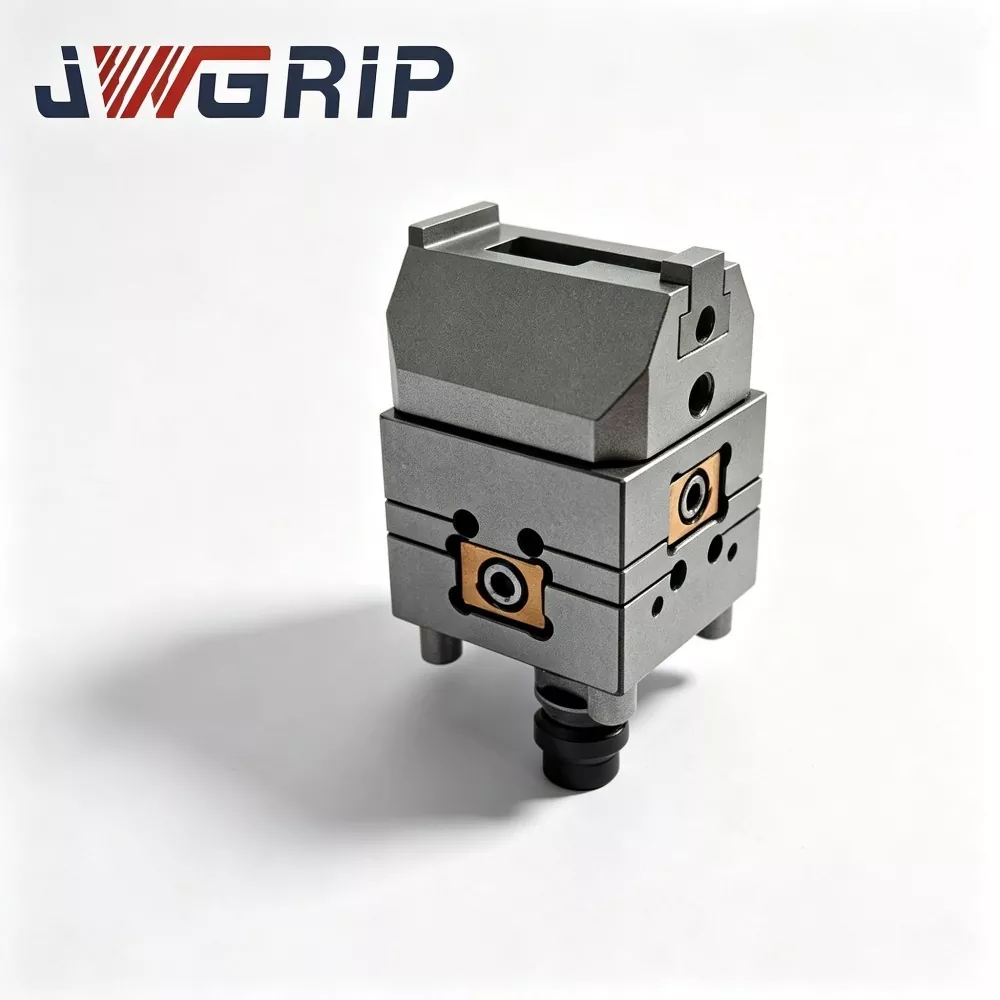
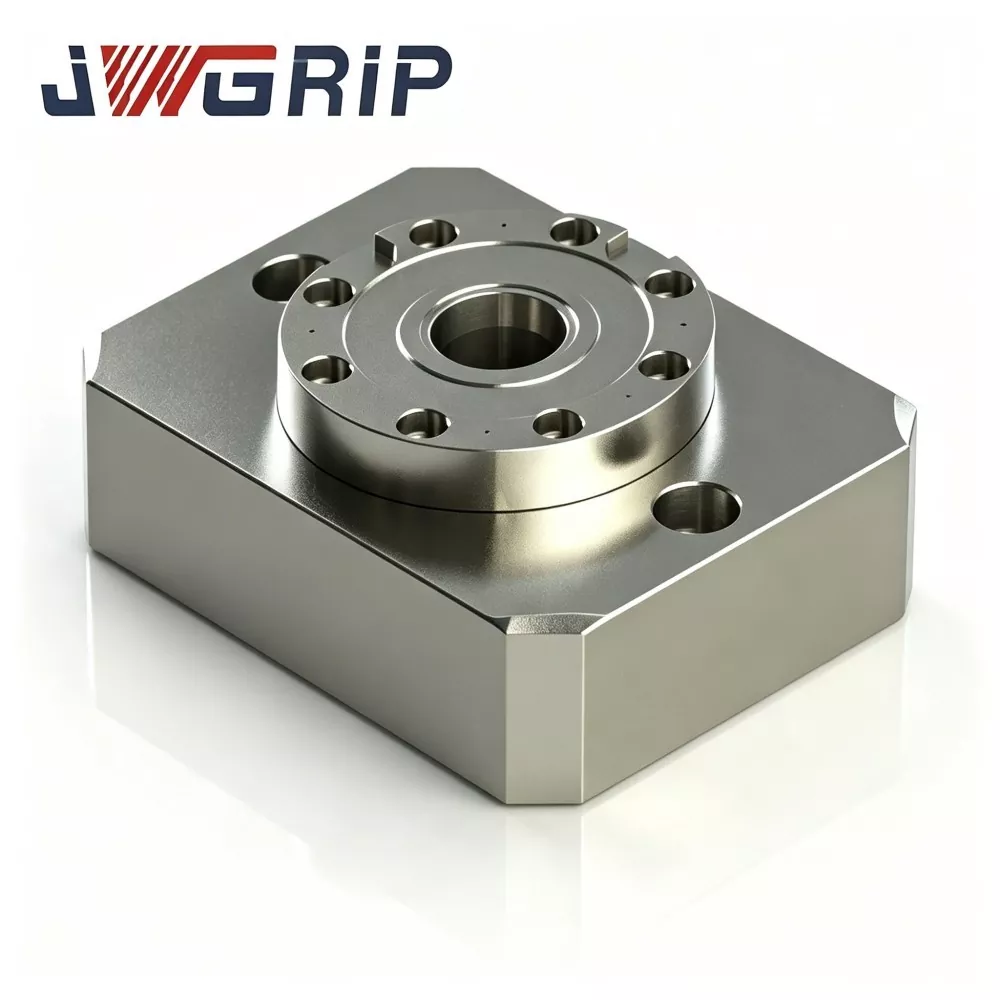
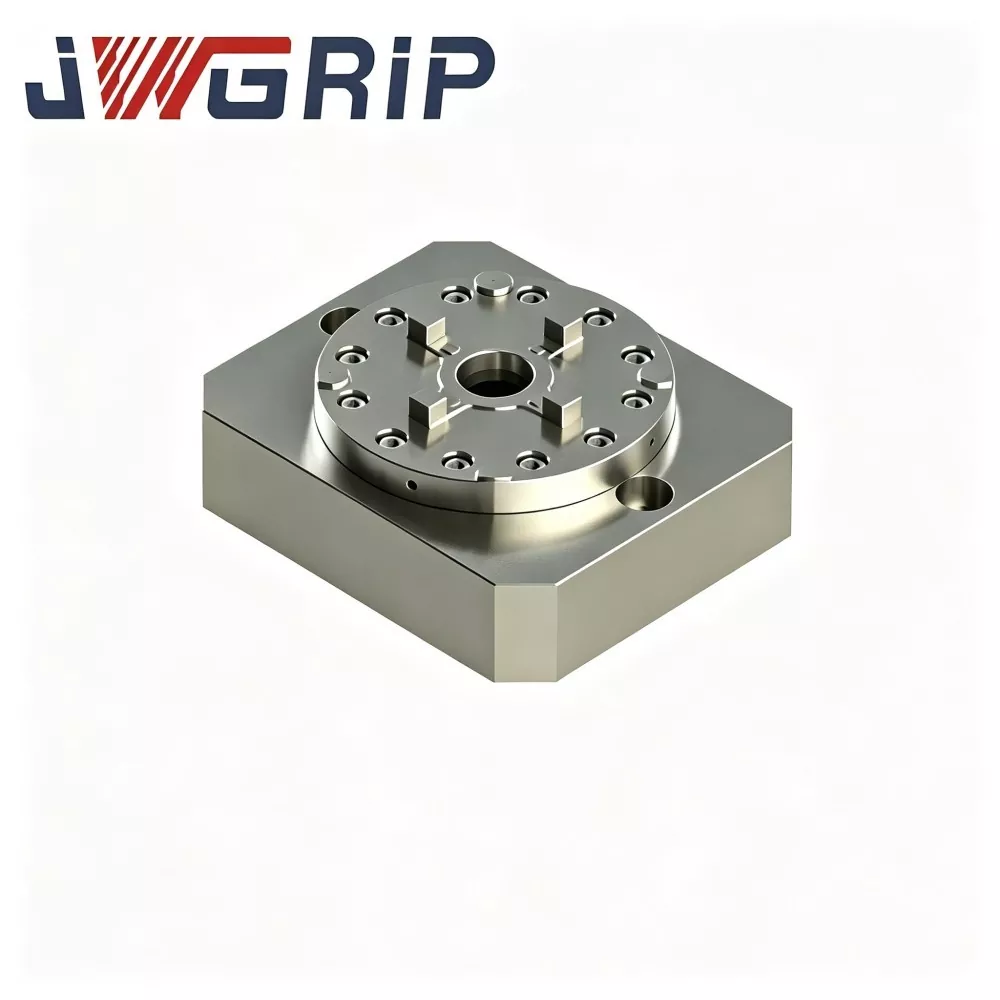
JWGRIP je výrobcem a dodavatelem profesionálního Single Center Zero Point Positioning Chuck v Číně. Jako základní modulární jednotka standardní řady Zero Point Clamping Chuck je tento produkt samostatným jednobodovým uzamykacím a polohovacím přípravkem s nulovým bodem speciálně navrženým pro flexibilní CNC rychlovýměnné systémy. Přijímá nezávislou modulární konstrukci, která slouží jako základní montážní jednotka pro přizpůsobená uspořádání upínacích přípravků a efektivně řeší omezení uspořádání tradičních integrálních palet s nulovým bodem na více stanicích.
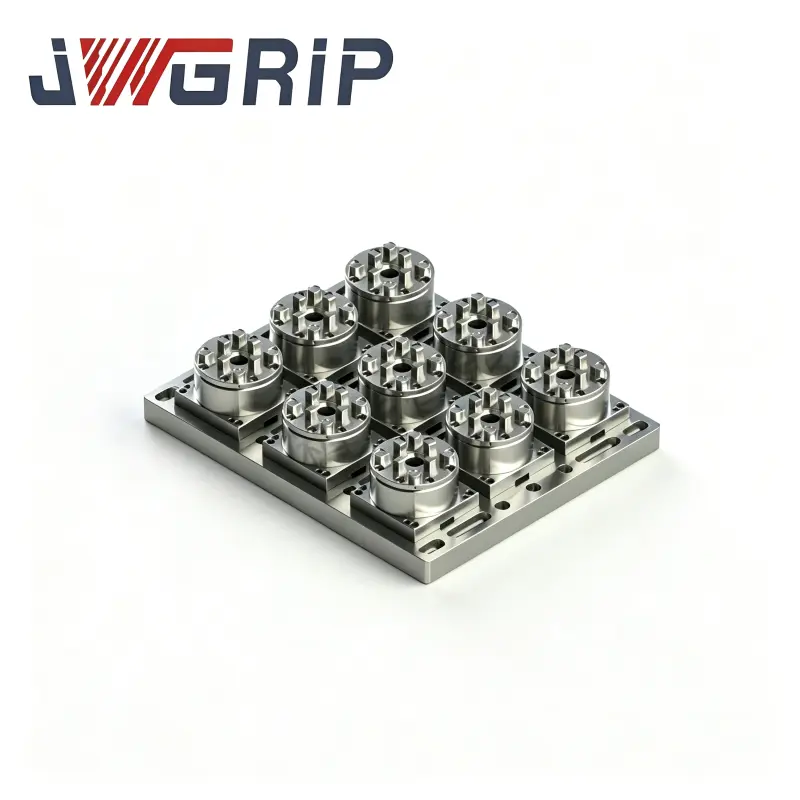
Single Center Zero Point Positioning Chuck se vyznačuje vysokou přesností polohování, silnou strukturální kompatibilitou a flexibilní škálovatelností rozvržení. Na rozdíl od pevných integrovaných palet s více stanicemi toto jednobodové modulární sklíčidlo umožňuje volnou kombinaci více jednotek podle skutečných specifikací obrobku a velikostí základny upínacích přípravků. Uživatelé mohou uspořádat jedno nebo více sklíčidel v libovolném uspořádání pole s přizpůsobitelnými středovými vzdálenostmi, které se plně přizpůsobí zpracování vzorků z jednoho kusu, sporadické malosériové výrobě a scénářům obrábění údržby forem.
Podporuje ruční rychlou výměnu přípravku pro zlepšení efektivity dílenského nastavení a může být také použit jako základní modulární komponenta pro automatizované systémy upínacích přípravků. Univerzálně použitelný pro vertikální obráběcí centra, horizontální obráběcí centra a 5osé CNC obráběcí stroje, poskytuje vysoce flexibilní, přizpůsobitelné a nákladově efektivní řešení rychlé výměny nulového bodu pro moderní velkoobjemovou a maloobjemovou výrobu.
Základní komponenty
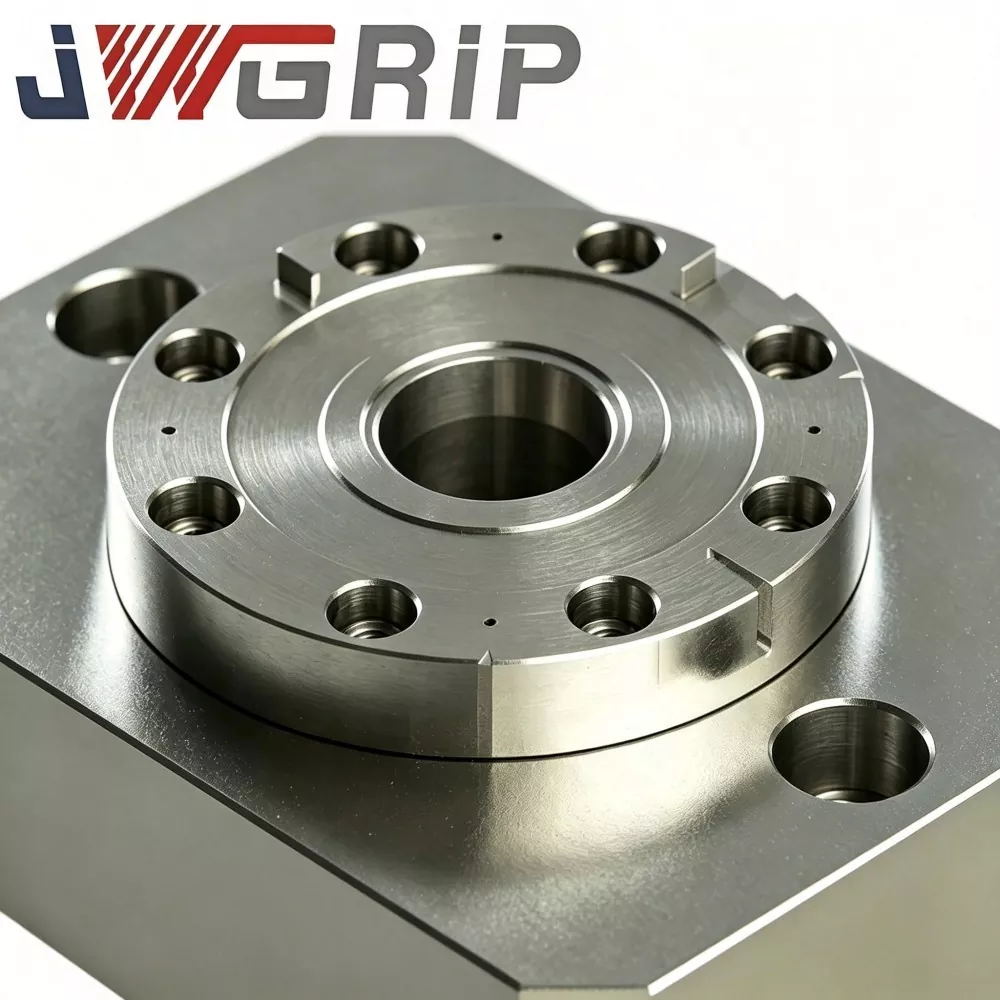
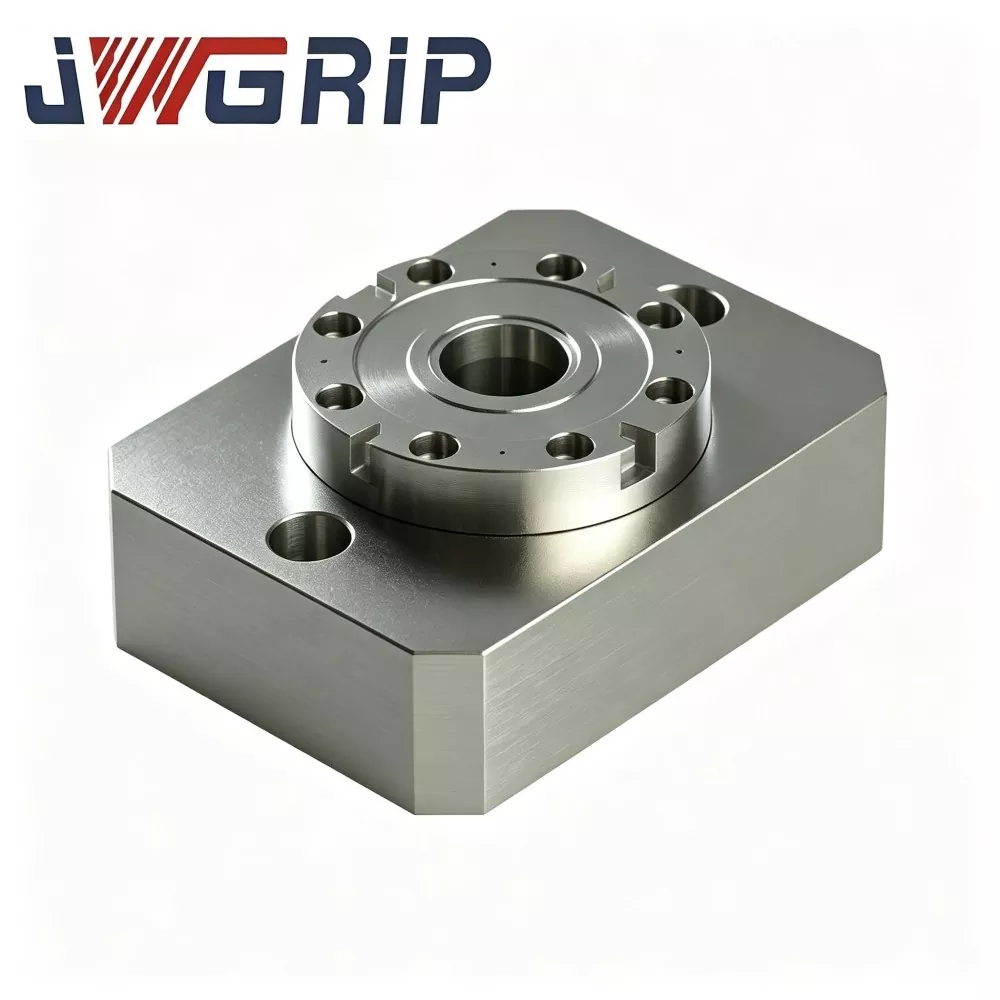
Každé jednostředové polohovací sklíčidlo JWGRIP s nulovým bodem je samostatný polohovací a zajišťovací mechanismus a nezávisí na externí základní paletové desce. Každá jednotka obsahuje:
Chuck hlavní tělo
Sestava polohovacího pouzdra nulového bodu
Vestavěný pneumatický blokovací píst
Průchody pro přívod vzduchu
Rozhraní signál-výstupní stav zámku
Otvory pro montážní přírubu
Přístupy k nasazení
Režim 1: Samostatný jednobodový provoz
1. Namontujte jedno středové sklíčidlo na pracovní stůl obráběcího stroje.
2. Umístěte základnu přípravku s jedním stahovacím kolíkem s nulovým bodem na sklíčidlo a aktivujte aretaci.
3. Ideální pro jednodílné obrobky, vzorkování vložek do formy a opravy forem.
Režim 2: Kombinace více sklíčidel
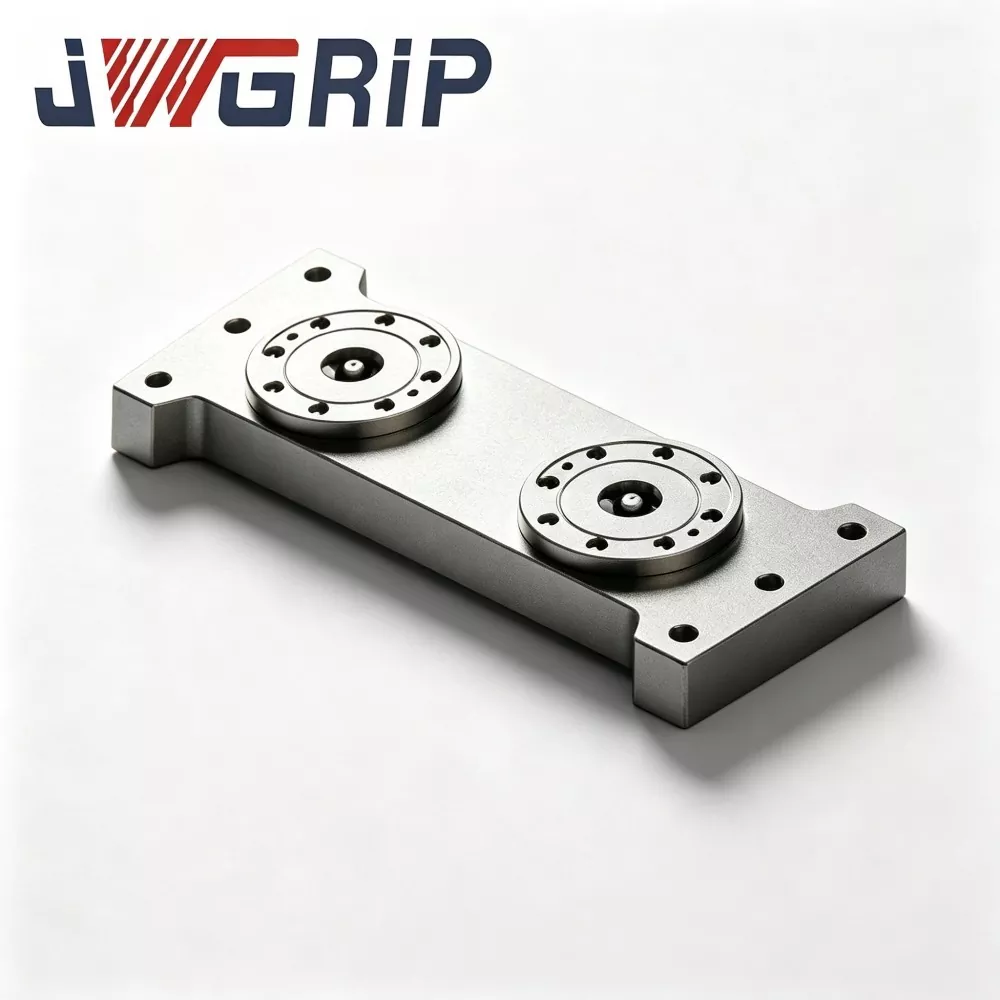
1. Fasten two, four or more single-center chucks onto machine T-slot worktables. Set custom center-distance according to fixture-base footprint.
2. Nasaďte odpovídající počet stahovacích kolíků s nulovým bodem na základny příslušenství, abyste realizovali vícebodové umístění a upnutí.
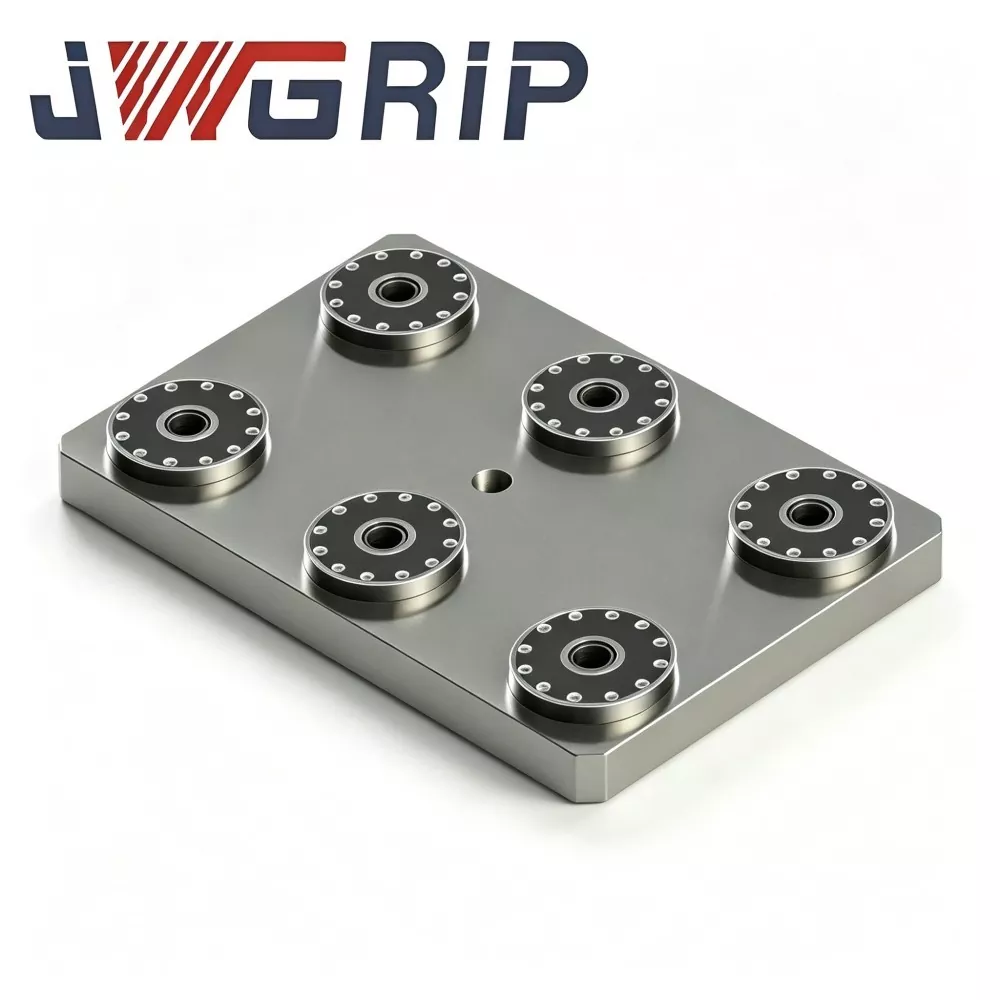
Klíčový rozdíl oproti předem vyrobeným paletám se dvěma středy / čtyřmi středy: vzdálenost mezi sklíčidly je konfigurována na místě zákazníkem namísto přednastavené ve výrobě, což vyhovuje nepravidelným, nestandardním základnám přípravků.
Kompletní pracovní pracovní postup
1. Zajistěte šrouby příruby sklíčidla na pracovní stůl obráběcího stroje.
2. Umístěte základnu přípravku vybavenou stahovacími kolíky s nulovým bodem na dorazovou plochu sklíčidla.
3. Přívod 0,5-0,7 MPa stlačeného vzduchu. Vnitřní píst pohání mechanismus pouzdra pro zajištění zatažení.
4. Po dokončení uzamčení se vyšle signál pro potvrzení polohy NPN a CNC stroj zahájí řezací cykly.
5. Po dokončení obrábění uvolněte tlak vzduchu; pouzdra odemknout a základnu přípravku lze vyjmout.
Výrobní technika
· Sklíčidlový substrát využívá kalenou a temperovanou legovanou ocel. Polotovary procházejí hrubovacím obráběním, polodokončováním a dvojitými cykly stárnutí uvolňujícími pnutí, aby se eliminovalo zbytkové pnutí vznikající během CNC zpracování. Za podmínek uspořádání pole nese každé sklíčidlo střídavou řeznou sílu; neuvolněné napětí by spustilo neviditelnou mikrodeformaci a snížilo přesnost opakování lokalizace po dlouhou dobu provozu.
· Polohovací pouzdra používají ložiskovou ocel s vysokou tvrdostí. Vnitřní vývrty jsou kaleny plus honovací superfinišování, aby bylo zaručeno spolehlivé opakování lokalizace pro každé jednotlivé sklíčidlo.
Kritická poznámka pro použití pole: Přesnost kvalifikovaná pro jednotlivé sklíčidlo se nerovná celkové přesnosti systému pole. Po namontování více sklíčidel na pracovní stůl musí obsluha provést ruční určování číselníku a vyrovnání pro kalibraci vzájemných poloh mezi sklíčidly. To je základní rozdíl od monolitických továrně kalibrovaných palet.
Výhody řemesel
1. Volné rozvržení bez omezení pevné vzdálenosti mezi stanicemi Ve srovnání s integrovanými předem vyrobenými paletami pro více stanic umožňují tato nezávislá modulární sklíčidla uživatelům volně definovat středovou vzdálenost sklíčidla. Přizpůsobuje se nepravidelným nestandardním základnám upínacích přípravků a řeší bolestivý bod neměnných přednastavených pozic otvorů na hotových paletách.
2. Nákladově efektivní pro odběr vzorků, maloobjemové a sporadické objednávky na opravy forem U úprav forem a vzorkování prototypů s nízkou mírou využití pracovní stanice se sníží počáteční kapitálové výdaje.
3. Nainstalujte kompaktní pracovní stoly s omezeným instalačním prostorem Některá kompaktní 5osá a malá obráběcí centra nemohou pojmout velké integrované palety s nulovým bodem. Jednostředová sklíčidla s kompaktním tvarem lze rozmístit, aby se plně využil omezený prostor stolu s T-drážkou.
4. Pohodlné postupné rozšiřování kapacity V rané fázi projektu nasaďte malý počet sklíčidel pro zkušební vzorkování. Když objem objednávky později naroste, jednoduše si zakupte identická sklíčidla navíc, abyste vytvořili pole s více sklíčidly. Stávající jednotky zůstávají plně využitelné s nulovým odpadem z předchozích investic.
5. Podpora ručního provozu i automatických dodatečných instalací Operátoři mohou vyměnit příslušenství ručně. Mezitím se pneumatické porty a signální rozhraní připojují k řídicím systémům PLC. Po uspořádání pole může celý systém přípravku pracovat s průmyslovými roboty pro automatické nakládání a vykládání.
6. Kompatibilní se standardním stahovacím kolíkem D20 s nulovým bodem napříč naší řadou svítidel
Příběhy aplikací
JWGRIP Single Center Zero Point Positioning Chuck je široce používán ve výrobnách forem a maloobjemových továrnách na přesné součásti. Dva terénní případy ukazují jeho silné stránky a také vlastní omezení modulárních řešení.
Případ 1: Středně velká továrna na výrobu forem
Tento zákazník dostává především zakázky na opravy forem a odběr vzorků nových výrobků namísto hromadné opakující se výroby.
· Počáteční investice: 4 sady jednostředových sklíčidel JWGRIP s nulovým bodem. Ve většině případů běží pouze 1-2 sklíčidla pro vzorkování a opravy vložek formy. Když jsou vyžadovány větší základny přípravků, čtyři sklíčidla jsou sestavena do uspořádání pole.
· Výsledek: Ve srovnání s nákupem kompletní palety se čtyřmi středy se u malosériových objednávek sníží počáteční pořizovací náklady a zlepší se míra využití zařízení.
· Omezení: Pokaždé, když se specifikace základny upínacího zařízení změní v režimu pole, je vyžadována rekalibrace pro relativní polohy sklíčidla, což vyžaduje další pracovní hodiny nastavení.
Případ 2: Subdodavatel přesných součástí
Továrna vlastní několik kompaktních 5osých obráběcích center, do jejichž stolního prostoru se nevejdou standardní vícepolohové palety s nulovým bodem.
· Two JWGRIP single-center chucks are installed on each 5-axis machine. Custom-adjusted chuck spacing matches their self-owned fixture bases.
· Rychlá výměna nulového bodu je realizována na kompaktním 5osém zařízení, čímž se prolomí překážka spočívající v tom, že předem vyrobené integrované palety nelze instalovat na pracovní stoly malých rozměrů.
Kompletní výrobní pracovní postup
1. Výkovek z legované oceli a temperování
2. Hrubé opracování
3. První stárnutí uvolňující stres
4. Polodokončování
5. Sekundární stárnutí s úlevou od stresu
6. Vysoce přesné broušení pomocných ploch
7. Lisování pouzdra
8. Sestava pneumatického obvodu a signální součásti
9. Zkouška vzduchotěsnosti a udržení tlaku
10. Nezávislá kontrola přesnosti jedné jednotky
11. Ošetření na ochranu proti korozi
12. Exportní balení
Kontrolní seznam
· Nezávislý test přesnosti opakovaného polohování pro každé jednotlivé sklíčidlo
· 5minutový test vzduchotěsnosti; maximální povolená tlaková ztráta ≤0,02 MPa
· Funkční test cyklického zamykání a odemykání
· Ověření funkce logiky výstupu signálu
Tipy pro hodnocení
1. Upřednostněte vyhodnocení vašeho výrobního vzoru Vyberte si jednostředová sklíčidla JWGRIP pro úlohy vzorkování a opravy, nestandardní nepravidelné základny upínacích přípravků nebo stroje s omezeným prostorem stolu. Pro dlouhodobou pevnou 2-4stanicovou velkoobjemovou výrobu se spíše doporučují monolitické integrované palety, aby se snížila zátěž při kalibraci na místě.
2. Pokud plánujete rozložení pole s více sklíčidly, zkontrolujte rozložení T-drážky obráběcího stroje, abyste zaručili vůli pro montáž příruby. Vyhraďte si dostatek pracovních hodin pro indikaci a kalibraci na stroji.
3. Maintain stable workshop air-source pressure within 0.5-0.7 MPa. Reserve PLC NPN signal IO points for automation-oriented projects.
4. Potvrďte na místě specifikace vytahovacího kolíku nulového bodu. Standardní verze pasuje na stahovací knoflíky D20. Vlastní sestavy vnitřních pouzder jsou k dispozici na vyžádání pro alternativní velikosti stahovacích kolíků.
Provozní postupy
· Upevněte jednostředová sklíčidla k pracovnímu stolu pomocí přírubových šroubů. Utáhněte přesně podle požadavků na hodnotu točivého momentu. Nedostatečný krouticí moment způsobuje mikropohyb těla sklíčidla během řezání a poškozuje přesnost umístění; překročení krouticího momentu deformuje substrát sklíčidla.
· Nainstalujte olej-vodní filtr do přední části vstupu vzduchu, abyste zablokovali vlhkost a nečistoty a zabránili korozi pouzdra a oděru vedoucímu k posunu přesnosti.
· Po každých kumulativních 80–100 pracovních hodinách nastříkejte na pouzdra sklíčidla aerosol suchého maziva. Kapalný motorový olej je přísně zakázán, protože olej zachycuje kovové třísky a způsobuje poruchy ucpání pouzder.
· Při každé změně směny vyfoukejte upínací plochu sklíčidla stlačeným vzduchem.
· Při konfiguraci rozvržení pole: při každé změně rozvržení sklíčidla musí operátoři znovu indikovat a překalibrovat vzájemné polohy sklíčidel; staré parametry souřadnic nelze přímo znovu použít.
· Vyhněte se silnému nárazu do lokalizační plochy sklíčidla. Kolize trvale zničí přesnost jednotky.
Balení a přeprava
· Balení: Každé jednotlivé sklíčidlo je opatřeno nezávislým exportním nárazuvzdorným kartonem s pěnovou vnitřní ochranou. Hromadné objednávky s více sklíčidlem přijímají pouzdra z masivního dřeva pro export.
· Standardní dodací lhůta: 13–19 pracovních dnů. Vybrané standardní SKU jsou skladem pro urychlené odeslání.
Poprodejní podpora
· Záruka: 12měsíční plná záruka na jednotku se vztahuje na výrobní vady jednotlivých jednotek sklíčidla. Přesnost vzájemné polohy sestavy sestavy po instalaci na místě zákazníkem je vyloučena ze záruky, která náleží k uvedení do provozu na straně zákazníka.
· Technické dokumenty: Jsou dodávány online provozní dokumenty a výkresy.
· Placená služba: Vzdálená technická podpora je k dispozici pro hromadné objednávky.
· Vlastní úprava: Lze provést úpravu rozměru příruby, změnu specifikací vytahovacího čepu.
· Vyhodnocení vzorku: Lze uspořádat zkušební vzorek s jedním sklíčidlem; kupující převezme náklady na dopravu vzorku.
FAQ
Q1: Jsou vzájemné polohy více sklíčidel v uspořádání pole předkalibrovány ve výrobě?
Odpověď: Ne. Tovární kontrola zaručuje pouze přesnost každého samostatného sklíčidla. Po montáži pole na pracovní stůl obráběcího stroje vyžaduje středová vzdálenost a rovnoběžnost mezi sklíčidly ruční indikaci a kalibraci na stroji zákazníkem. To je neodmyslitelná vlastnost jednotek modulárního typu.
Q2: V jakých scénářích bych se měl vyhnout výběru tohoto jednostředového polohovacího sklíčidla s nulovým bodem?
Odpověď: Pro hromadnou výrobu s trvale pevným uspořádáním stanice jsou preferovány monolitické integrované palety, aby se eliminovaly opakované kalibrační práce. Rovněž se nedoporučuje pro rozmístění pole ve velkém měřítku, pokud ve vaší dílně chybí technici obeznámení s indikací čísel a seřizováním.
Q3: Mohou se tato sklíčidla kombinovat s mými stávajícími paletami s nulovým bodem?
Odpověď: Základny svítidel lze sdílet, pokud specifikace stahovacích kolíků odpovídá standardu D20. I pro rozvržení se smíšeným nastavením je kalibrace na stroji pro relativní polohy stále povinná.
Q4: Může JWGRIP Single Center Zero Point Positioning Chuck fungovat na 5osých strojích?
A: Ano. Jeho kompaktní půdorys vyhovuje kompaktním 5osým zařízením. Posuďte rizika kolize mezi upínacím prostředkem, sklíčidlem a naklápěním vřetena během fáze výběru.
Přehled rozhodnutí o zadávání zakázek
Hlavní síla JWGRIP Single-Center Zero-Point Positioning Chuck spočívá v modulární flexibilitě. Vyměňuje částečné pracovní hodiny při uvádění do provozu na místě za volně konfigurovatelné rozestupy stanic, širokou kompatibilitu strojů a postupně rozšiřitelné investice.
Tato modulární jednotka není univerzálně „lepší“ ve srovnání s integrovanými monolitickými paletami. Zaměřuje se na specifické výrobní režimy: vzorkování prototypů a opravy forem, nepravidelné nestandardní přípravky, CNC stroje malé velikosti stolu a továrny plánující postupné zavádění systému nulového bodu.
Odeslat dotaz
Kontaktní informace
-
Adresa
č. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincie Guangdong, Čína
-
Tel
-
E-mailem
Vítejte, chcete-li odeslat dotaz společnosti JWGRIP. Náš profesionální technický a prodejní tým poskytne bezplatný výběr příslušenství, návrh řešení na míru a přesnou cenovou nabídku.
Doporučení pro novinky