český
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
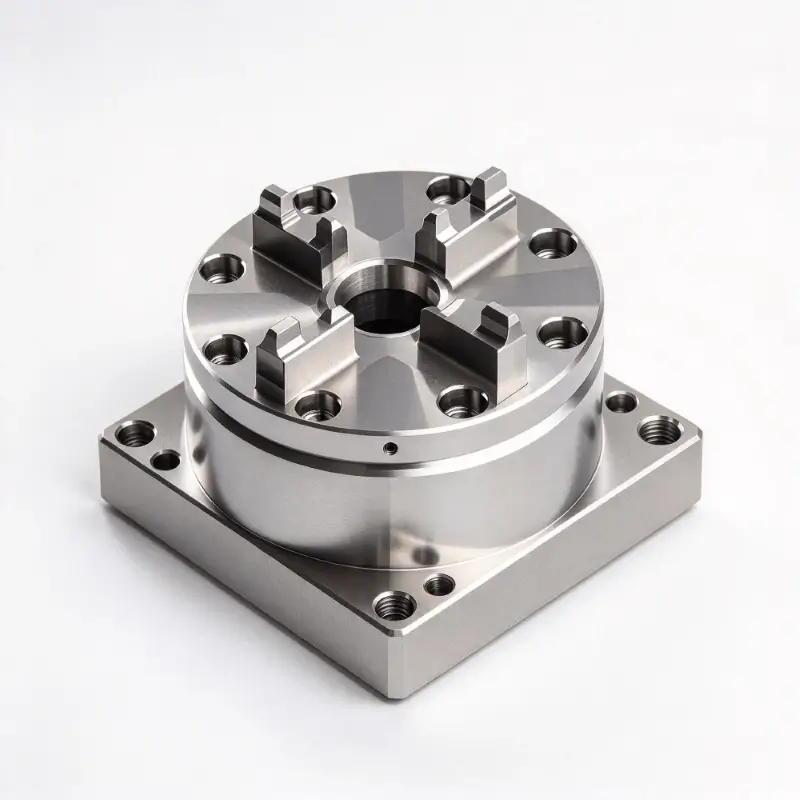
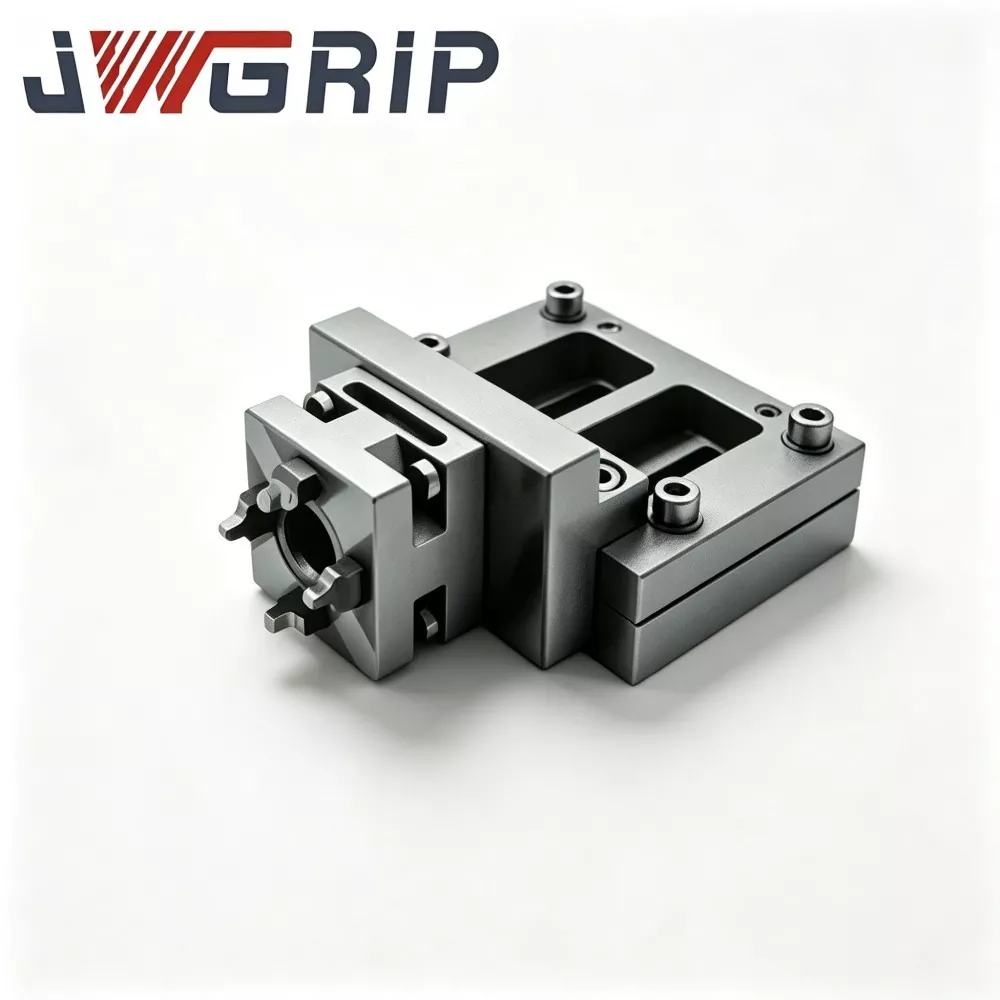
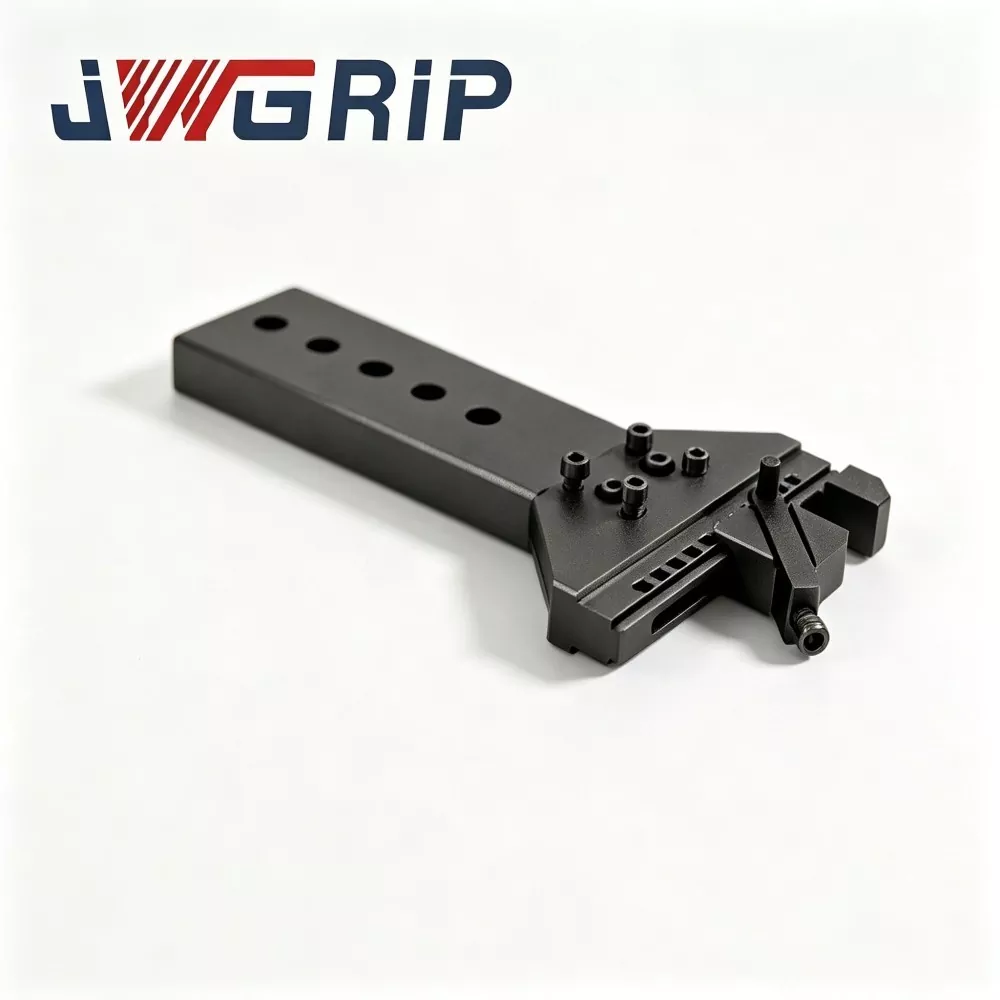
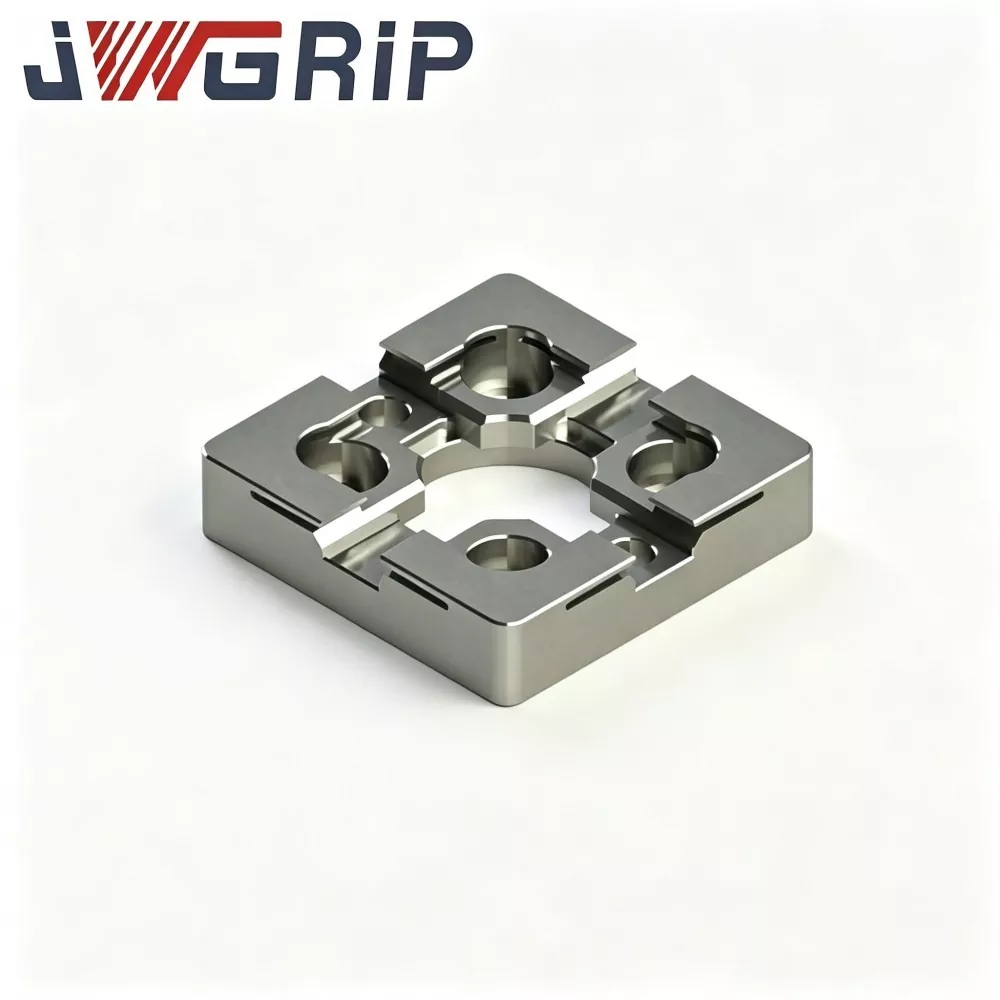
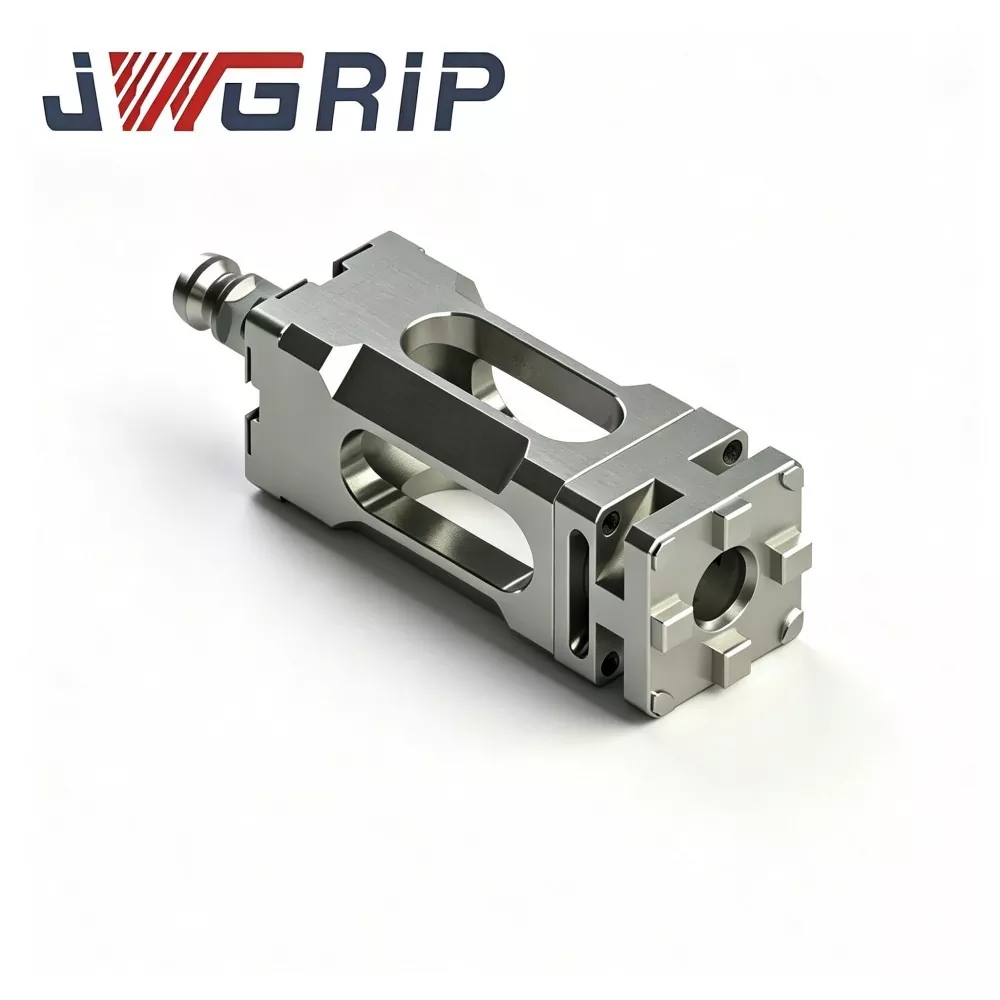
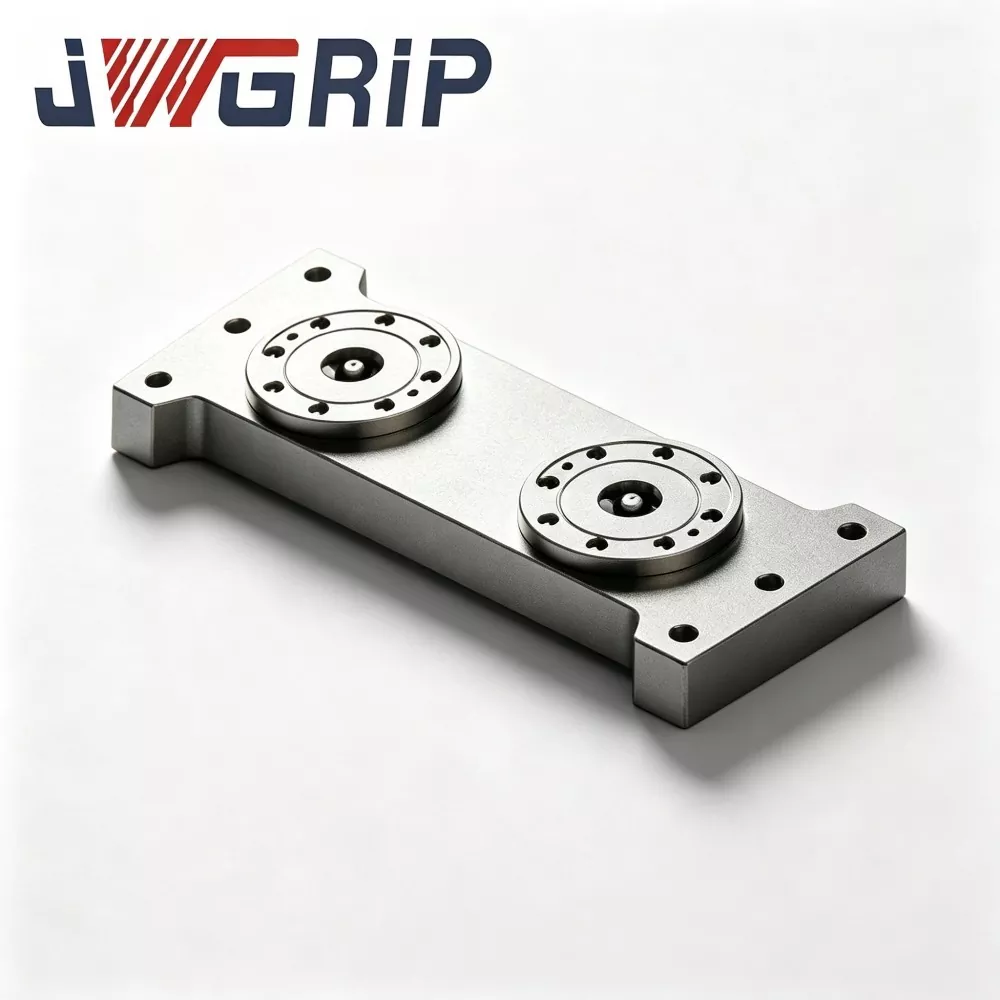
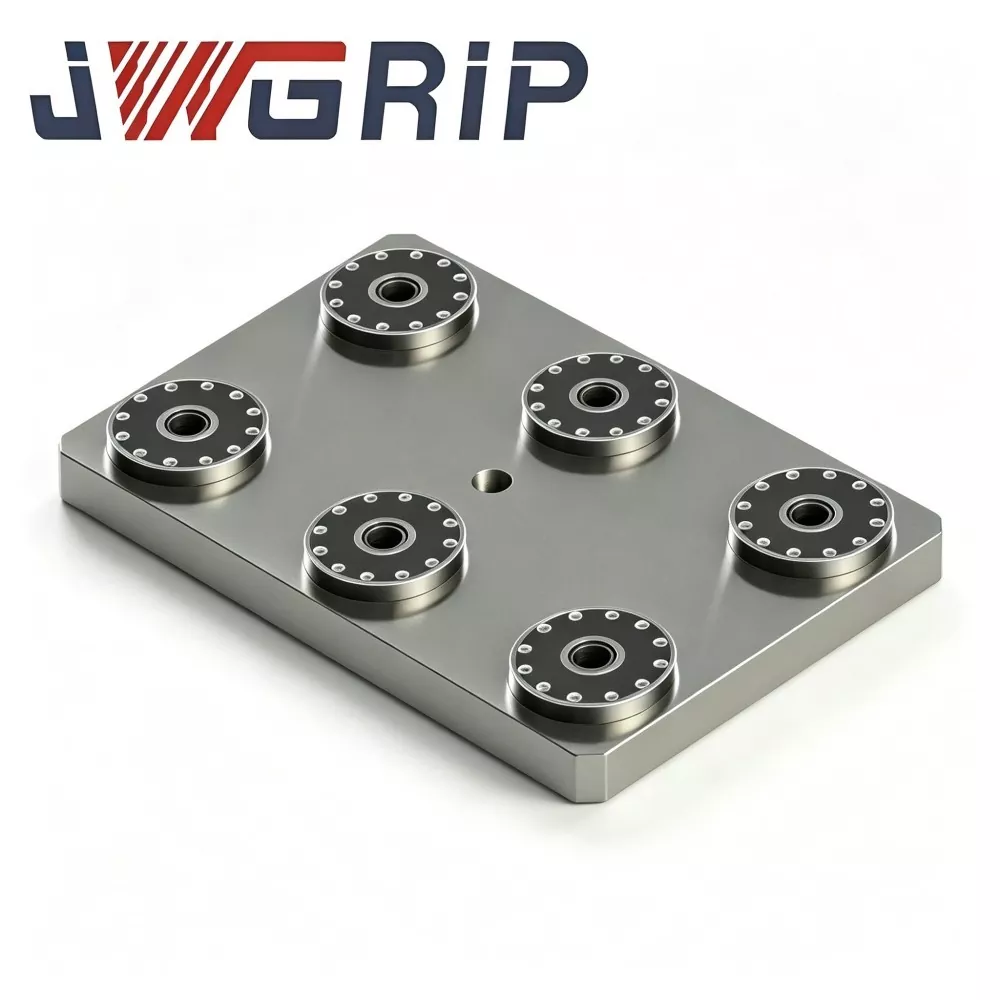
Paleta s nulovým bodem polohování sklíčidla typu L
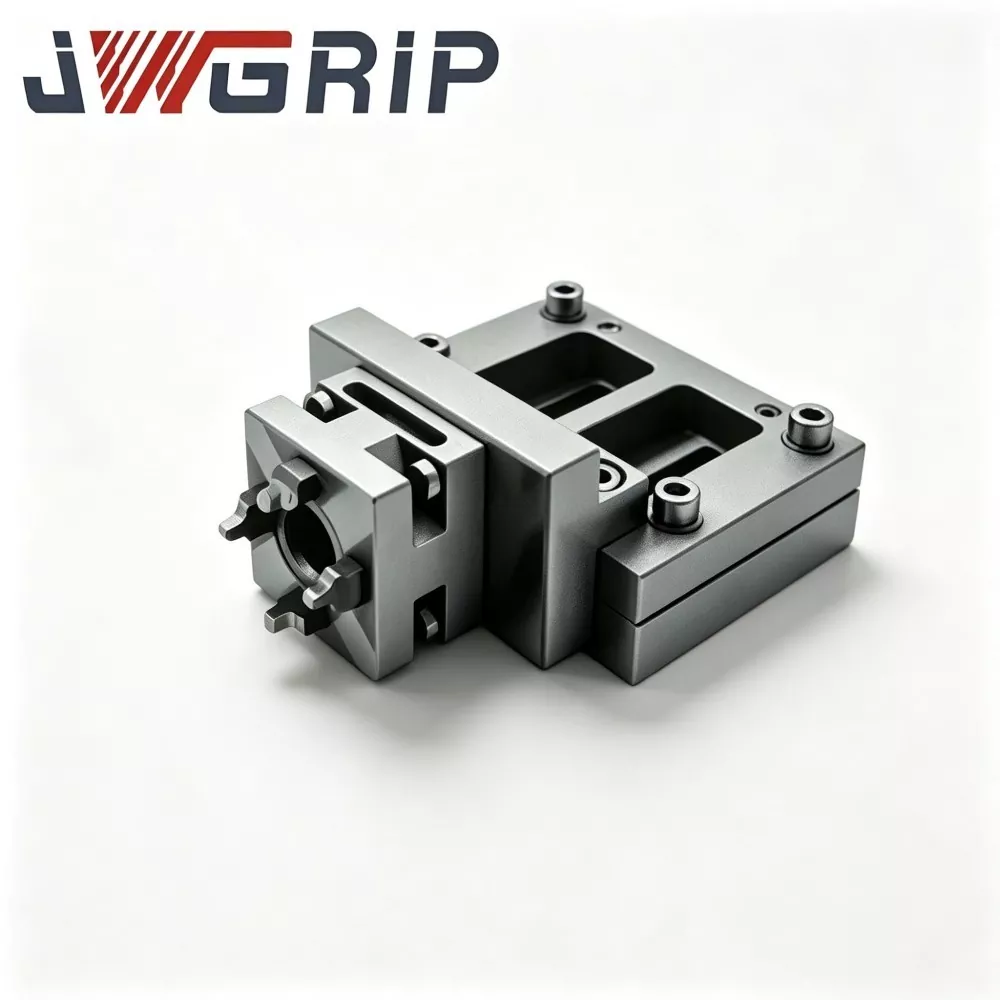
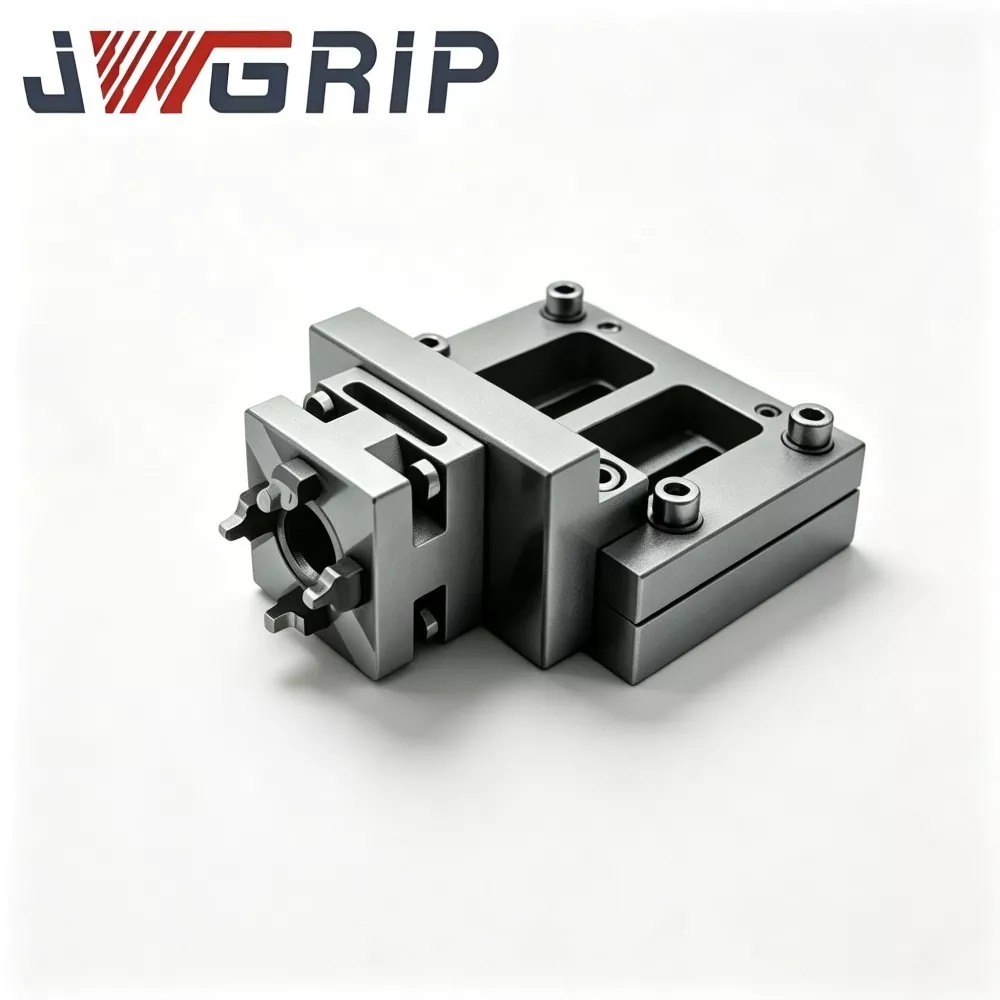
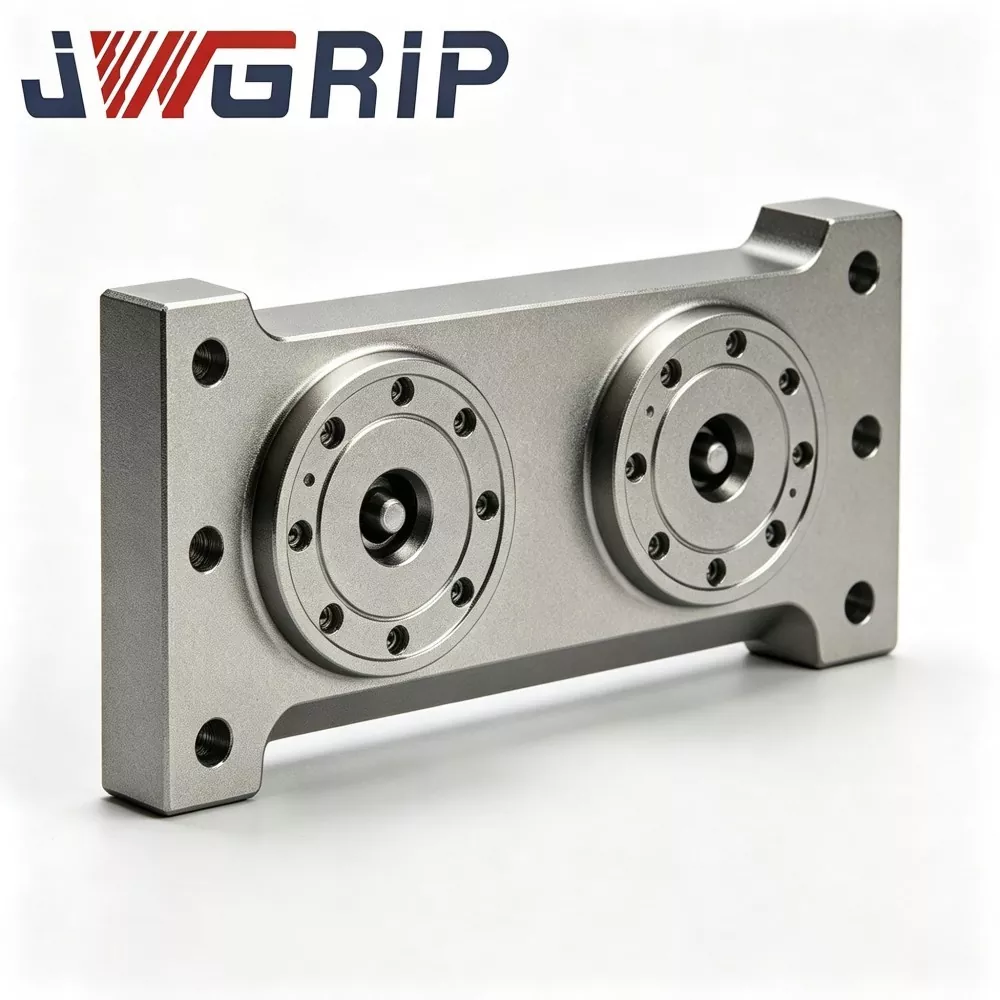
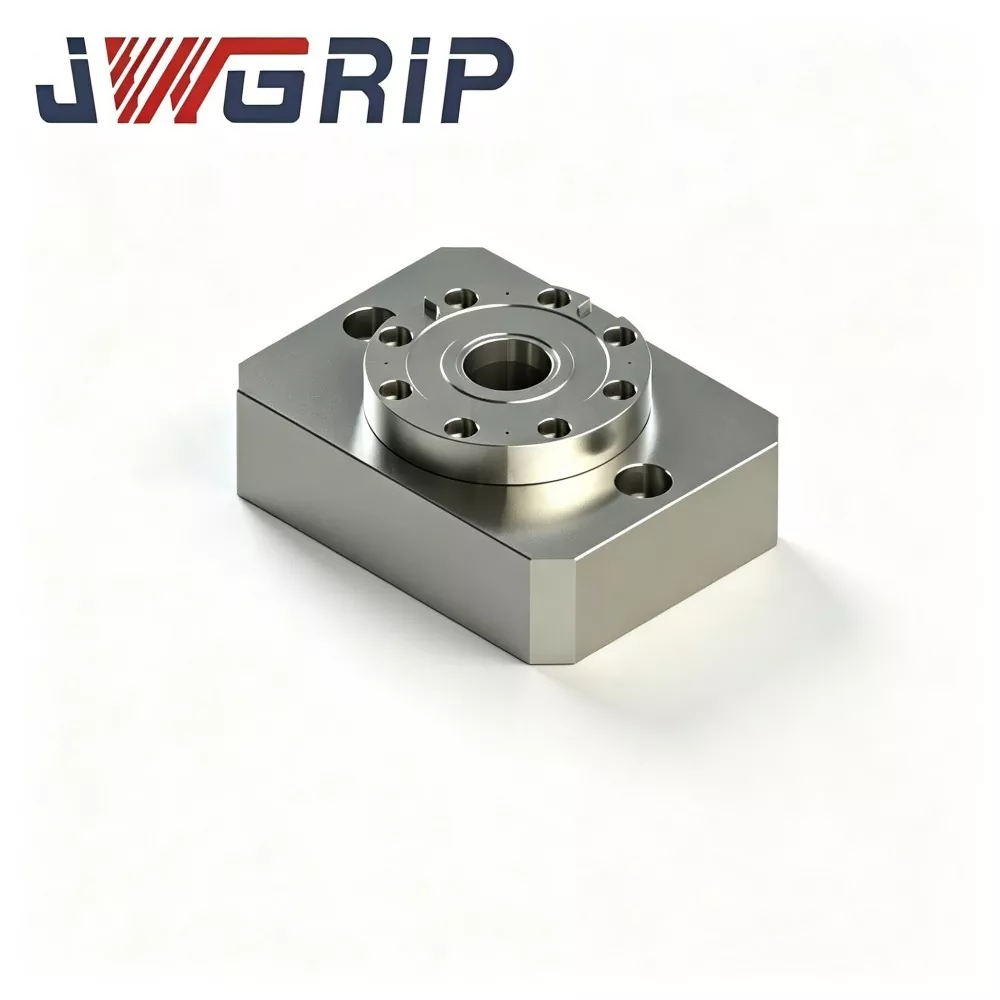
JWGRIP poskytuje profesionální paletu s nulovým bodem polohování sklíčidla typu L se službou přímého prodeje v Číně. Jako základní integrovaný přípravek řady Zero Point Clamping Chuck je tato profesionální paleta typu L s nulovým bodem speciálně navržena pro flexibilní výrobní linky CNC obrábění s prostorově omezeným vybavením. Integruje vertikální převodní strukturu vztažných bodů a vysoce přesné polohovací komponenty nulového bodu do jedné monolitické jednotky, čímž eliminuje potřebu dalších pomocných adaptérových struktur pro realizaci vertikálního upnutí obrobku a obrábění bočních prvků.
Paleta polohovacího sklíčidla typu L s integrovanou ohnutou strukturou ve tvaru písmene L uspořádá přesné sestavy pouzder pro polohování nulového bodu na vertikálním referenčním povrchu tak, aby poskytovaly standardní 90stupňový nulový bod polohování. Optimalizovaný vertikální závěsný instalační režim účinně řeší kolizi nástroj-upínač při bočním frézování a bočním vrtání otvorů, dokonale se přizpůsobuje požadavkům na obrábění vložek forem a nepravidelně ohýbaných dílů s bočními klíčovými vlastnostmi.
Tato vysoce účinná polohovací paleta podporuje rychlou výměnu upínacích přípravků s nulovým bodem, což výrazně zkracuje dobu nastavení a přizpůsobuje flexibilní výrobní režimy s vysokou směsí a nízkým objemem. Je kompatibilní s ruční výměnou přípravků pro provoz samostatného stroje a může spolupracovat s robotickými chapadly pro dosažení automatického nakládání a vykládání vertikálně zavěšených přípravků. Široce se používá při výrobě forem a přesném zpracování součástí a poskytuje stabilní a vysoce přesné polohovací výkony pro scénáře CNC obrábění s omezeným prostorem.
Klíčové hardwarové komponenty
Paleta s nulovým polohováním sklíčidla JWGRIP typu L je vykována z jednoho monolitického polotovaru z legované oceli bez šroubových spojů. Kompletní sestava obsahuje:
Jednodílné hlavní tělo ve tvaru L (horizontální montážní základna + vertikální polohovací stoupačka)
Sestavy pouzder pro polohování nulového bodu namontované na svislé stoupačce
Vnitřní pneumatické uzamykání průchodů
Otvory pro montáž základny
Ochranné krycí desky pro umístění pomocných ploch
Pracovní proces
1. Připevněte vodorovnou základnu palety JWGRIP typu L bezpečně na pracovní stůl CNC obráběcího stroje.
2. Zavěste základny svítidel předem vybavené stahovacími kolíky s nulovým bodem na svislou ustavovací plochu nástavce.
3. Přívod 0,5-0,7 MPa stlačeného vzduchu; vestavěné pneumatické průchody aktivují pouzdra nulového bodu k úplnému uzamčení.
4. Výstupy signálu pro potvrzení polohy do systému CNC. Vřeteno směřuje přímo k bočním plochám obrobku a provádí cykly bočního frézování, bočního vrtání a obrábění bočních dutin.
5. Po dokončení obrábění uvolněte tlak vzduchu. Vertikálně zavěšené přípravky lze odstranit pro naložení další dávky.
Inženýrský design
Mnoho konkurenčních svítidel ve tvaru L používá konstrukci s děleným šroubem. Opakovaný příčný řezný dopad vytváří malé mezery na rozhraních kloubů a přináší posun přesnosti umístění.
JWGRIP používá kování z jednoho kusu, aby se odstranily spojované povrchy, a poskytuje tak silnou odolnost proti nepřetržitému bočnímu řeznému nárazu.
Po kování jsou polotovary z legované oceli podrobeny duálním cyklům stárnutí pro uvolnění napětí, aby se uvolnilo zbytkové napětí z kování a CNC obrábění. Za podmínek bočního upnutí udržují přípravky trvalou horizontální řeznou sílu; neuvolněné vnitřní napětí by vyvolalo postupnou deformaci substrátu a zhoršilo přesnost lokalizace při dlouhodobém cyklickém zatížení.
Polohovací pouzdra jsou vyrobena z ložiskové oceli vysoké tvrdosti. Vnitřní vývrty jsou kalené a honovací superdokončování, aby byla zaručena stabilní přesnost opakovaného polohování na vertikálních stoupacích stanicích.
Produkční výhody
Převod nulového bodu 1. 90° řeší překážky při bočním obrábění na kompaktních strojích
U malých stolních strojů vertikálně zavěšené obrobky směřují přímo k vřetenu bez velkoúhlového naklápění vřetena. Rizika kolize nástroje a upínače jsou snížena, čímž se uvolňuje plná kapacita obrábění pro zařízení s kompaktními pouzdry.
2. Bezspárové monolitické kování odolává bočnímu řeznému nárazu
Na rozdíl od šroubově sestavených pravoúhlých přípravků, jednodílná kovaná konstrukce odstraňuje rizika uvolnění spoje. Udržuje stabilitu umístění při trvalém bočním frézování a snižuje stopy chvění a povrchové vady způsobené pohybem mikropřípravku.
3. Zachovejte výhody rychlé změny nulového bodu pro nastavení vedlejších funkcí
Pouzdra s nulovým bodem svislého nástavce odpovídají průmyslovým standardním tažným čepům D20 s nulovým bodem. Stávající základny svítidel vyžadují pouze dodatečné vybavení standardními stahovacími kolíky pro vertikální zavěšení. Žádné ruční indikování a vyrovnávání během výměny upínacích přípravků, což výrazně zkracuje dobu nastavení pro obrábění bočních prvků.
4. Zachovejte hodnotný posuv v ose Z pro kompaktní stroje
Konvenční horizontální upínání spotřebovává zdvih v ose Z. Vertikálně zavěšené uspořádání posouvá obrobky ve směru Y, čímž šetří omezený pohyb v ose Z pro CNC zařízení s malými rozměry a umožňuje vyrobit některé díly dříve s omezeným zdvihem.
5. Namontujte jak ruční dílny, tak dodatečné úpravy automatizace
Operátoři mohou vyměnit vertikální přípravky ručně. Mezitím lze svislý nulový bod spárovat s chapadly robota a manipulovat s vertikálně orientovanými základnami přípravků pro automatické nakládání a vykládání. Upgrady starého stroje lze dokončit bez výměny kompletního vybavení.
6. Design se sklonem třísek snižuje frekvenci údržby pro vertikální zavěšení
Nakloněné povrchy se sklonem třísky obklopují základnu nástavce. Řezné třísky kloužou dolů a zřídka se zachytí v mezerách polohovacích pouzder, což snižuje pracovní zátěž při čištění za podmínek vertikálního bočního upnutí.
Aplikační případy
Paleta JWGRIP s nulovým bodem polohování sklíčidla je široce používána na kompaktních vertikálních obráběcích centrech a malých 5osých strojích pro obrábění bočních děr, bočních dutin a bočních štěrbin.
Případ 1: Workshop na výrobu forem
Tento zákazník provozuje několik kompaktních vertikálních CNC strojů pro obrábění bočních dutin miniaturních vložek forem.
Před modernizací: pro boční upínání byly použity dělené úhlové bloky plus svěráky. Každá výměna svítidla vyžadovala ruční indikaci a seřízení, které pokaždé zabralo 3-5 minut. Úhlové bloky šroubových spojů měly tendenci se při řezném nárazu uvolňovat a na bočních plochách obrobku generovat časté stopy chvění.
Po vysunutí palet JWGRIP typu L: Rychlá výměna nulového bodu odstraňuje ruční vyrovnávání. Doba výměny přípravku klesne na 7-10 minut. Jednodílný tvar L zlepšuje tuhost proti boční řezné síle. Vady chvějící se stopy jsou značně potlačeny a rychlost průchodu pro drsnost bočního povrchu vložky formy výrazně stoupá.
Případ 2: Továrna na přesné zpracování součástí
Pracoviště provozuje malé 5osé stroje s omezeným vnitřním pracovním objemem. Velká část obrobků vyžaduje opracování bočních prvků. S vertikálním zavěšením palet JWGRIP L-Type již není nutné naklánění vřetena s velkou amplitudou. Pravděpodobnost srážky vřetena klesá. Uložený zdvih v ose Z umožňuje zpracování dílů, které dříve nebylo možné dokončit kvůli limitům zdvihu.
Kompletní výrobní pracovní postup
1. Jednodílný výkovek ve tvaru L z polotovaru z legované oceli
2. Hrubé opracování
3. První stárnutí uvolňující stres
4. Polodokončování
5. Sekundární stárnutí s úlevou od stresu
6. Vysoce přesné broušení pomocných ploch
7. Lisování pouzdra
8. Sestava těsnění pneumatického okruhu
9. Zkouška vzduchotěsnosti a udržení tlaku
10. Kontrola přesnosti více položek
11. Ošetření na ochranu proti korozi
12. Exportní balení odolné proti nárazům
Kontrolní seznam
Vertikální-stanice opakování-polohování-test přesnosti
Test geometrické přesnosti pravoúhlého úhlu 90 stupňů
5minutová zkouška vzduchotěsnosti, maximální povolená tlaková ztráta ≤0,02 MPa
Ověření funkčnosti cyklického zamykání-odemykání
Každá jednotka je dodávána s datovým listem kontroly přesnosti vydaným výrobcem pro archivaci přípravků a zařízení zákazníka.
Hodnocení a výběr produktů
Zkontrolujte dostupný montážní prostor na pracovním stole obráběcího stroje. Vypočítejte délku a šířku základny typu L, abyste zabránili kolizi s krytem stroje a rozsahem pohybu vřetena.
Vyhodnoťte celkovou hmotnost obrobku plus základnu přípravku. Vertikální zavěšení vytváří konzolové zatížení. Nikdy nepřekračujte publikované maximální povolené zatížení konzoly.
Potvrďte specifikace svorníků s nulovým bodem na místě. Standardní verze pasuje na stahovací čepy D20. Vlastní sestavy pouzder lze na vyžádání vyvinout pro alternativní velikosti stahovacích kolíků.
Pro integraci robota a automatizace: posuďte dosah chapadla směrem k vertikálně orientovaným základnám upínacích přípravků. Technický tým JWGRIP může podpořit hodnocení proveditelnosti.
Provozní opatření
Utáhněte montážní šrouby pro horizontální základnu typu L přesně podle požadavků na utahovací moment v uživatelské příručce JWGRIP. Tato paleta nese konzolovou boční řeznou sílu; nedostatečný krouticí moment šroubu způsobuje mikrovibrace celé jednotky a ničí přesnost obrábění.
Namontujte olejový vodní filtr na přední konec vstupu stlačeného vzduchu. Vlhkost a nečistoty vstupující do pouzder způsobují korozi a otěr a vedou k posunu přesnosti.
Nastříkejte aerosol suchého maziva na pouzdra nulového bodu vertikálních stoupaček po každých kumulativních 80-100 pracovních hodinách. Kapalný motorový olej je přísně zakázán. Kapalný olej zachycuje směrem dolů klouzající kovové třísky a způsobuje poruchy ucpání pouzdra.
Při každé změně řazení vyfoukejte vertikální polohovací nástavec a pouzdra stlačeným vzduchem ze směru shora dolů, abyste odstranili nahromaděné kluzné třísky.
Vyhněte se silným nárazům, které by zasáhly svisle umístěné čelo stoupačky. Deformace nálitku způsobená kolizí téměř trvale poškodí přesnost pravoúhlého úhlu 90 stupňů a výkon lokalizace.
Přísně zakažte provoz při přetížení nad jmenovité zatížení konzoly. Přetížení způsobí trvalou deformaci substrátu.
Balení a přeprava
Balení: Exportní pouzdro z masivního dřeva odolné proti nárazům s tlustým pěnovým vnitřním nárazníkem. Speciální ochranná úprava je aplikována na vertikální polohovací referenční plochu, aby se zabránilo poškození kolize při dálkovém zaoceánském tranzitu.
Standardní dodací lhůta: 14-20 pracovních dnů. Malý počet standardních SKU je skladem pro urychlené odeslání.
Poprodejní podpora
Záruka: 12měsíční plná záruka na jednotku pokrývá výrobní vady s výjimkou nesprávného použití způsobeného člověkem nebo poškození kolizí. Kvalifikované reklamace mají nárok na bezplatnou opravu nebo výměnu náhradního dílu.
Technické zdroje: Jsou poskytovány online provozní dokumenty. Pro projekty hromadných zakázek je k dispozici placená vzdálená technická podpora.
Služba vlastní modifikace: je podporováno nastavení výšky stoupačky, změna specifikací vytahovacího čepu, návrh uspořádání více stanic na vertikálním nástavci.
Vyhodnocení vzorku: Vyhodnocení vzorku lze uspořádat; kupující ponese náklady na dopravu vzorku.
FAQ
Q1: Lze JWGRIP L-Type polohovací paletu s nulovým bodem položit naplocho a použít jako běžnou horizontální paletu s nulovým bodem?
A: Je určen pro vertikální boční zavěšení. Použití naplocho se nedoporučuje. Skutečný režim nosnosti se odchyluje od specifikace návrhu substrátu a snadno překročí jmenovitou nosnost.
Q2: Dojde k vibracím při obrábění při konzolovém bočním zavěšení?
Odpověď: V rozsahu jmenovitého povoleného zatížení poskytuje jednodílný kovaný substrát dostatečnou tuhost. Pokud kombinovaná hmotnost obrobku a přípravku překročí únosnost konzoly, dojde ke znatelnému chvění. Výpočet celkové hmotnosti je povinný ve fázi výběru produktu.
Otázka 3: Lze moje stávající upínací základny s nulovým bodem použít na svislou podpěru této palety typu L?
Odpověď: Základny svítidel vybavené standardními svorníky s nulovým bodem D20 lze zavěsit přímo bez předělání svítidla.
Q4: Je paleta JWGRIP L-Type kompatibilní s 5osými CNC stroji?
Odpověď: Pracuje s malými 5osými stroji. Ve fázi výběru musí být dokončeno kompletní posouzení interference zahrnující pohyb upínací prostředek-paleta-vřeteno-naklápění.
Přehled rozhodnutí o zadávání zakázek
Mnoho uživatelů kompaktních CNC strojů čelí složitým problémům s obráběním bočních prvků. Nízkonákladové konvenční úhlové bloky postrádají schopnost rychlé výměny nulového bodu a přinášejí dlouhou dobu nastavení. Obyčejné horizontální palety s nulovým bodem nemohou dosáhnout 90stupňového vertikálního převodu vztažného bodu.
Paleta s nulovým polohováním sklíčidla JWGRIP typu L kombinuje vysoce tuhou jednodílnou konstrukci výkovku ve tvaru L a systém rychlé výměny nulového bodu. Řeší úzká místa hlavních upínacích přípravků pro obrábění bočních prvků na obráběcích strojích s omezeným prostorem a přináší hmatatelnou praktickou hodnotu pro výrobu forem a aplikace pro zpracování bočních dílů s nepravidelnou přesností.
Odeslat dotaz
Kontaktní informace
-
Adresa
č. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincie Guangdong, Čína
-
Tel
-
E-mailem
Vítejte, chcete-li odeslat dotaz společnosti JWGRIP. Náš profesionální technický a prodejní tým poskytne bezplatný výběr příslušenství, návrh řešení na míru a přesnou cenovou nabídku.
Doporučení pro novinky