český
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Držáky elektrod typu R od důvěryhodného výrobce pro spolehlivé svařovací operace
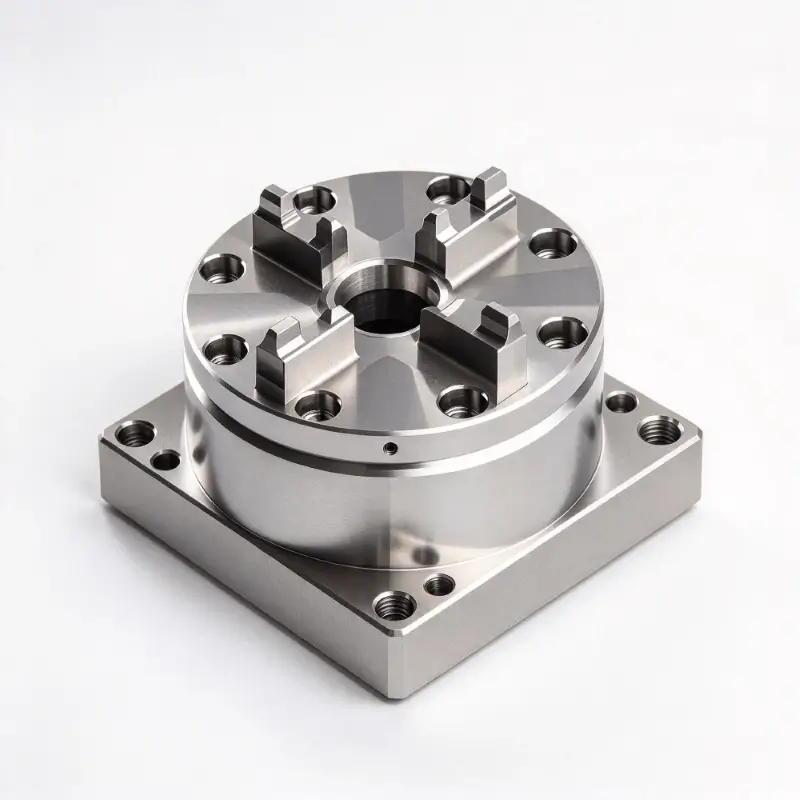
Jako specializovaný dodavatel držáků elektrod typu RJWGRIPvyrábí vysoce stabilní prodlužovací tyče, kleštinové jednotky a sestavy pneumatické oje pro výrobce forem, procesní inženýry EDM a nákupčí upínacích přípravků, kteří bojují s házením elektrod a vibracemi během hluboké jiskrové eroze. Každá klíčová součást prochází ošetřením uvolňujícím napětí a přesným broušením, aby se minimalizovaly chyby soustřednosti při montáži různých grafitových a měděných elektrod. Toto montážní příslušenství zmírňuje kolísání při hlubokém ponoření a zlepšuje kvalitu povrchové úpravy složitých detailů formy. Kromě montážních sestav elektrod dodává JWGRIP takéEDM sklíčidla typu Ra EROWA kompatibilní elektrodové sklíčidlo pro vytvoření kompletního nástrojového řetězu pokrývajícího základnu sklíčidla až po hrot elektrody.
Mnoho závodů na výrobu forem se zaměřuje pouze na výkon EDM sklíčidel a parametry jiskrových strojů, přičemž ignoruje, jak součásti montáže elektrod přímo ovlivňují konečné výsledky obrábění. Dokonce i vysoce kvalitní měděno-grafitové elektrody budou generovat zjevné házení, pokud jsou spárovány s nekvalitními držáky. Při zpracování hlubokých, úzkých dutin formy způsobí mírné vibrace přenášené z montážní polohy zvlněné boční stěny, rozmazané poloměry rohů a nekonzistentní jiskřiště. Přepracování vadných dutin vede k plýtvání elektrodami, spotřebovává dobu chodu stroje a zpožďuje doručení objednávky. Mnoho běžně dostupných montážních dílů nemůže odolat vlivu rozstřikování dielektrické kapaliny a kolísání teploty uvnitř EDM pracovní nádrže, což vede k postupnému posunu přesnosti po opakovaných výměnách elektrod.
Výkonnostní rozdíly
Generické držáky nástrojů jsou navrženy pro vysokorychlostní frézování namísto prostředí s jiskrovou erozí. Zřídka zvažují odpor dielektrické kapaliny, kolísání tepla a speciální požadavky na upnutí křehkých grafitových elektrod.
Pro srovnání, držáky elektrod typu R jsou plně optimalizovány pro provozní charakteristiky elektroerozivního elektroerozivního ponoru. Prodlužovací tyč R-Type pro držák elektrody EDM rozšiřuje dosah pro obrábění hlubokých dutin bez zesilování vibrací. Kleština R-Type ER32 pro EDM elektrodový držák poskytuje rovnoměrnou obvodovou upínací sílu, která zabraňuje praskání křehkých grafitových elektrod při upínacím tlaku. Pneumatická oj typu R pro držák elektrody EDM umožňuje vzdálené automatické zamykání a odemykání, což se hodí pro pracovní postupy výměny vysokofrekvenčních elektrod. CNC kalibrační blok R-Type pro EDM Workholding podporuje rychlé ověření ofsetu, zkracuje dobu měření před zahájením jiskrového zpracování. Přiměřeně přizpůsobený montážní hardware udržuje soustřednost elektrody stabilní i při práci daleko od referenčního bodu sklíčidla, čímž se zabrání povrchovým defektům na dutinách forem způsobeným vibracemi.
Snížení odpadu elektrod
Grafitové a měděné elektrody představují hlavní variabilní náklady pro dílny na výrobu forem. Špatná vystředěnost držáku a nestabilní upínací síla často poškozují drahé elektrody ještě před začátkem jiskrového obrábění. Standardizované držáky elektrod typu R umožňují operátorům dokončit přednastavení elektrody, oříznutí a měření offsetu mimo nádrž stroje EDM. Operátoři montují elektrody na prodlužovací tyče nebo kleštinové jednotky na externích měřicích stolech; po kalibraci lze celou sestavu rychle nainstalovat na EDM sklíčidla typu R.
Pneumatická oj odstraňuje ruční operace pomocí klíče a snižuje riziko nadměrného utažení, které popraská grafitové materiály. Při stavbě výrobních linek se smíšeným režimem, které kombinují ruční provoz a poloautomatizaci, mohou uživatelé kombinovat tyto držáky s ustavovacími moduly ze systému Quick Change Workholding System, čímž se realizuje jednotný přenos dat mezi měřicími stoly před stanicí a stoly EDM strojů. Tento pracovní postup snižuje míru zmetkovitosti elektrod a zkracuje čas spotřebovaný opakovanými opravami na stroji.
Hlavní výhody produktu
Přesně broušené dosedací plochy zaručují vynikající soustřednost a účinně potlačují házení elektrod během hluboké jiskrové eroze.
Diverzifikované konstrukční formy včetně prodlužovací tyče, kleštiny ER32 a pneumatické oje se přizpůsobí krátkým elektrodám, úlohám s dlouhým dosahem v hlubokých dutinách a požadavkům automatizované výroby.
Povrchová antikorozní úprava odolává erozi dielektrické kapaliny, zpomaluje korozi a hromadění nečistot uvnitř EDM pracovní nádrže.
Kompatibilní s běžným polohovacím příslušenstvím R-Type, podporuje rychlou spolupráci s kalibračními bloky a více styly EDM sklíčidel.
Úvod do produktového modulu
Montážní sestavy elektrod JWGRIP pokrývají několik funkčních modulů, aby zvládly různé délky elektrod, materiály a úrovně automatizace.
Prodlužovací tyč typu R pro držák elektrody EDM řeší překážky obrábění hlubokých a omezených dutin forem; prodlužuje pracovní vzdálenost elektrod a zároveň řídí zesílení vibrací v přijatelných mezích. Kleština R-Type ER32 pro držák elektrody EDM nabízí dokonce okolní upínací sílu a chrání křehké grafitové elektrody před místní deformací drcení. Pneumatická oj typu R pro držák elektrody EDM podporuje dálkové pneumatické zamykání, vhodné pro dílny, které sledují vyšší stupně automatizace. CNC kalibrační blok R-Type pro EDM Workholding slouží jako pomocný měřicí nástroj pro kontrolu offsetu, čímž se omezuje počet pokusů a omylů při nastavování elektrody. Všechny tyto moduly patří do ekosystému R-Type EDM Workholding System. Pokud dílny potřebují zpracovávat velkosériové standardní elektrody, mohou si vybrat odpovídající jednotky z EROWA Compatible Electrode Chucks, čímž dosáhnou flexibilního přepínání přípravků napříč různými standardy nástrojů.
Hlavní aplikační scénáře
Tyto součásti pro montáž elektrod jsou široce používány při výrobě forem pro spotřební elektroniku, zpracování forem pro interiérové díly automobilů, výrobu přesných forem pro lékařské zařízení a úlohy obrábění víceelektrodových kompozitů. Jsou vhodné pro hloubkové EDM zařízení pro obrábění hlubokých dutin, vyřezávání drobných rysů a komplexní leptání textur. Ať už jde o modernizaci starého EDM zařízení nebo konstrukci nových buněk pro výrobu forem, správně vybrané držáky stabilizují stav chodu elektrody a snižují zbytečnou spotřebu elektrody. Jsou široce přijímány zakázkovými továrnami na výrobu forem, dílnami na přesné nástroje a podniky, které provádějí vysoce komplexní zakázky na outsourcing forem.
Praktický návod
Nejprve si ujasněte svou typickou hloubku obrábění: hluboké úzké dutiny vyžadují konstrukce prodlužovacích tyčí s potlačením vibrací, zatímco funkce mělkých forem mohou používat krátké konfigurace s přímou montáží.
Druhé potvrzení materiálu elektrody: grafitové elektrody potřebují držáky ve tvaru kleštiny s rovnoměrně rozloženou upínací silou, aby se zabránilo praskání.
Vyhodnoťte svou úroveň automatizace výroby: dílny s častou výměnou elektrod mohou upřednostnit pneumatickou oj pro rychlé dálkové zamykání. Ruční malosériové dílny si mohou vybrat kombinace prodlužovací tyče a kleštiny pro nákladově efektivní nasazení.
Před nákupem ověřte kompatibilitu s vašimi stávajícími EDM sklíčidly typu R a kalibračním příslušenstvím. Pokud čelíte nejasnostem ohledně výběru délky nebo schémat kombinací, můžete se podívat na listy se specifikacemi rozměrů vydané společností JWGRIP a filtrovat vhodná čísla dílů podle průměru elektrody a požadavku na přesah.
Tipy na údržbu
Zbytky dielektrické kapaliny, uhlíkový prach a jemný grafitový prášek se po dlouhodobé výrobě EDM hromadí na lícujících površích. Pravidelné čištění otvorů kleštiny, kuželů tyčí a spojovacích ploch oje je nezbytné pro zachování původní přesnosti polohování. Vyhněte se nadměrnému mechanickému nárazu během instalace elektrody; silné klepání zdeformuje přesně broušené kuželové plochy a způsobí trvalou ztrátu soustřednosti. Po čištění naneste antikorozní ochranný olej, zvláště u jednotek, které jsou po dlouhou dobu nečinné. Včasná výměna opotřebených kleštin zabraňuje nerovnoměrné upínací síle, která poškozuje drahé elektrody. Standardizované návyky každodenní údržby zachovají dlouhodobou výkonnost těchto vysoce přesných montážních sestav a udrží váš EDM výstup stabilní po tisíce výrobních cyklů.
- View as
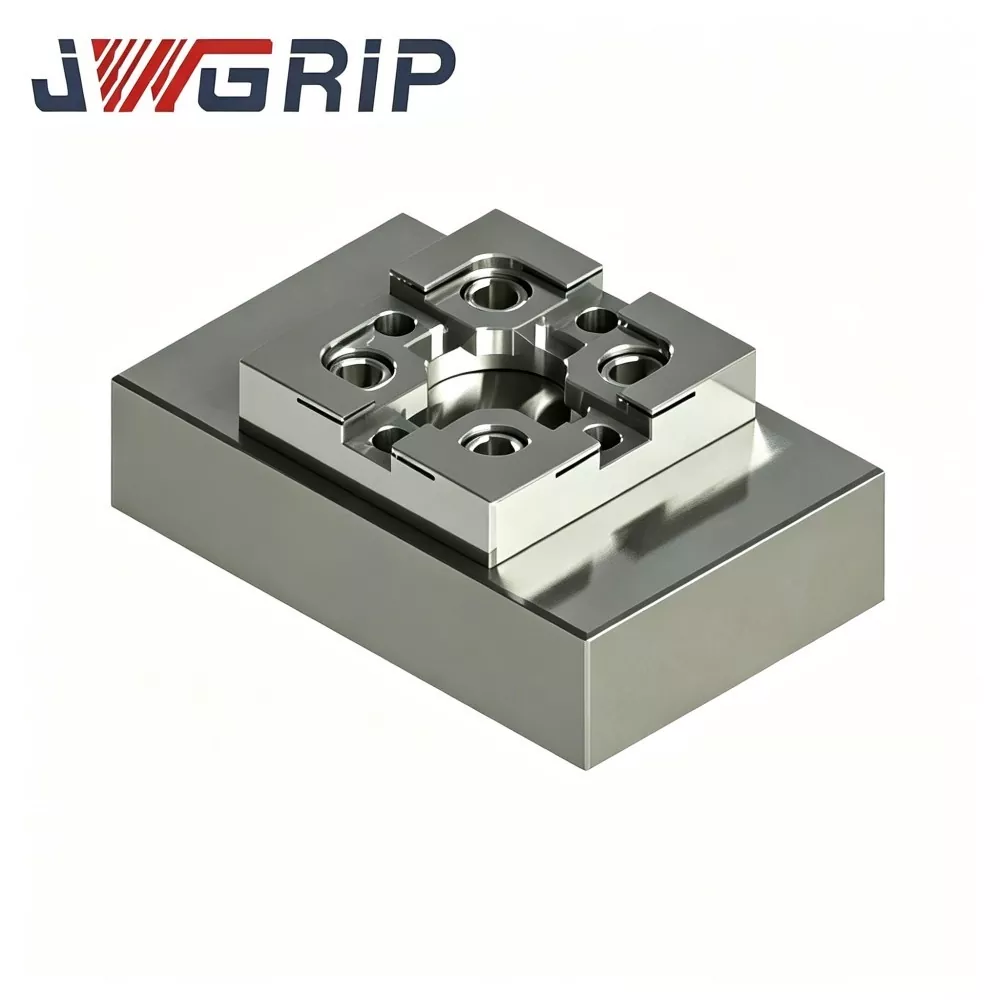
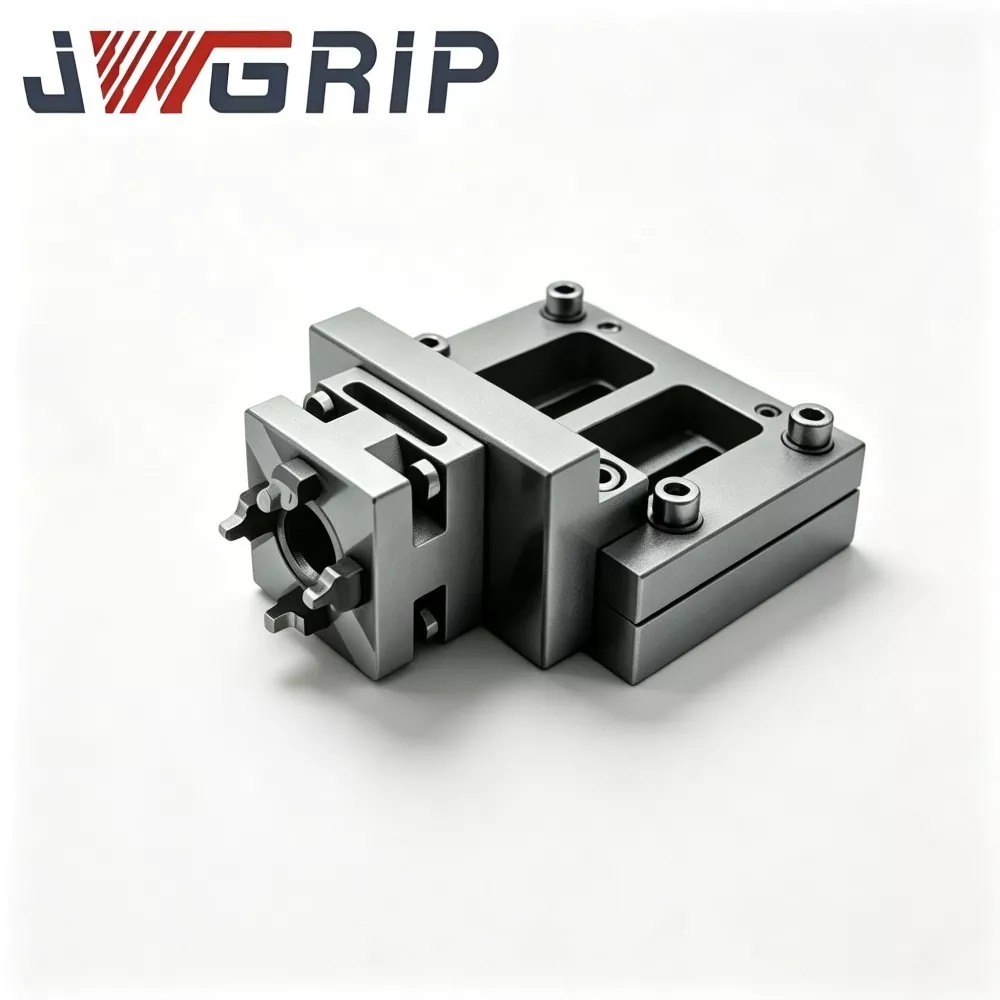
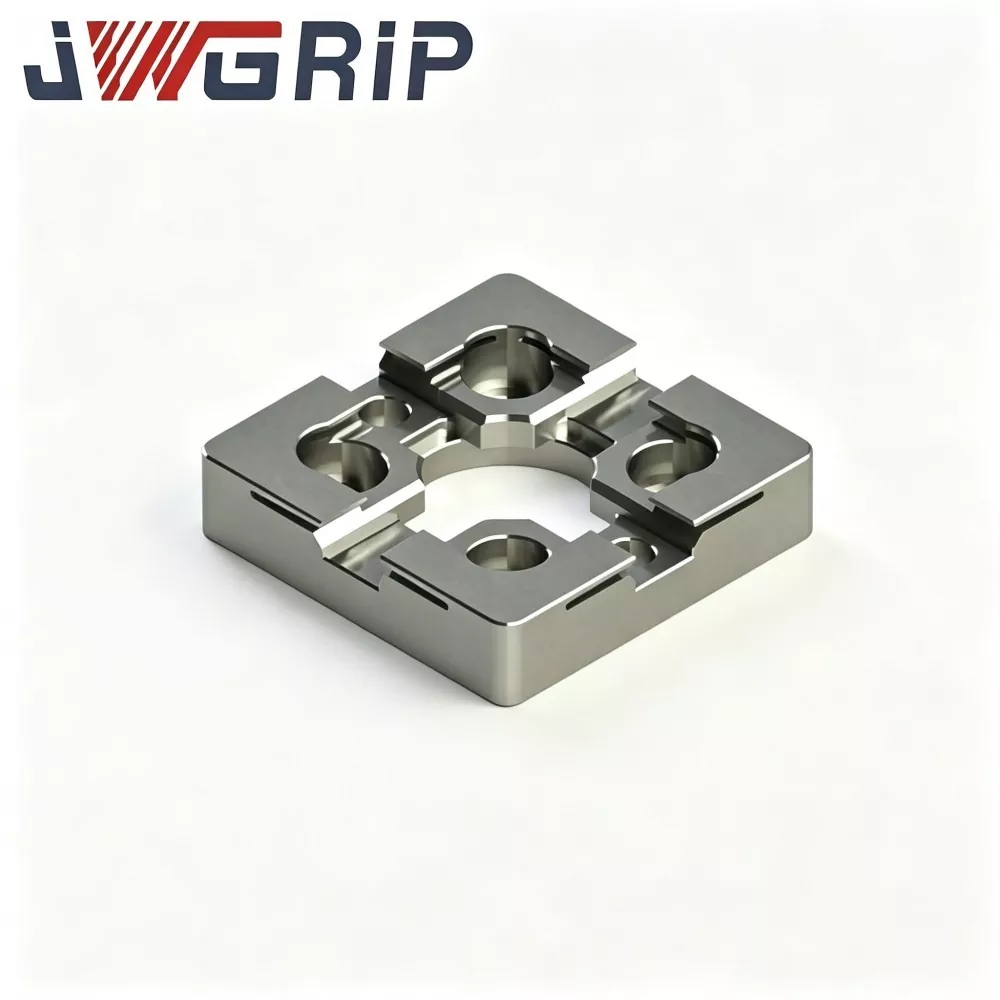
CNC kalibrační blok typu R pro EDM upínání
JWGRIP, spolehlivý přímo z výroby a profesionální exportér přesného příslušenství pro EDM upínání, dodává vysoce přesný CNC kalibrační blok R-Type pro EDM upínání, hromadné objednávky a zakázkové projekty založené na výkresech. Tento kalibrační blok, vyrobený ze stabilizované nástrojové oceli se stárnutím snižujícím pnutí, víceplošným CNC frézováním a ultra přesným povrchovým broušením, udržuje stabilní geometrickou toleranci při častém kolísání teploty a opakovaném kontaktu sondy. Jedinečný zaoblený referenční roh typu R snižuje riziko opotřebení ostrých hran a poskytuje opakovatelná data souřadnicového ofsetu.
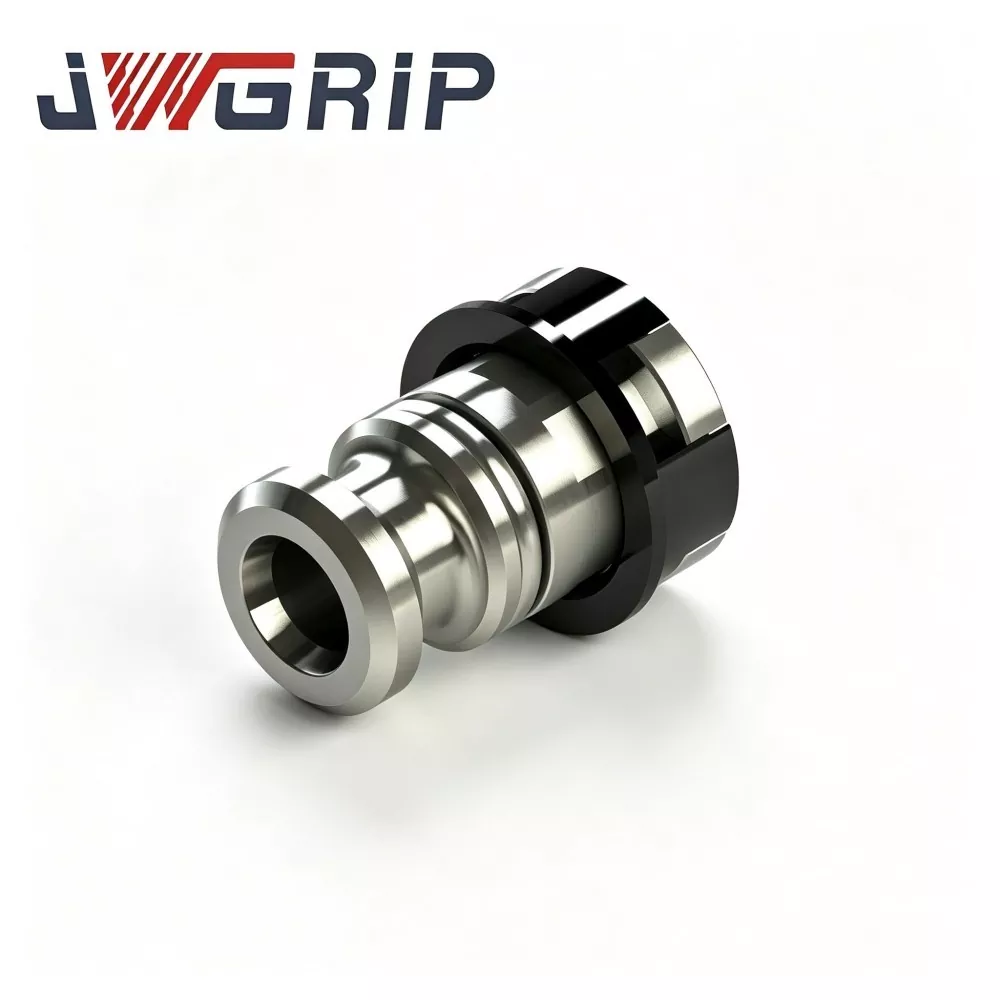
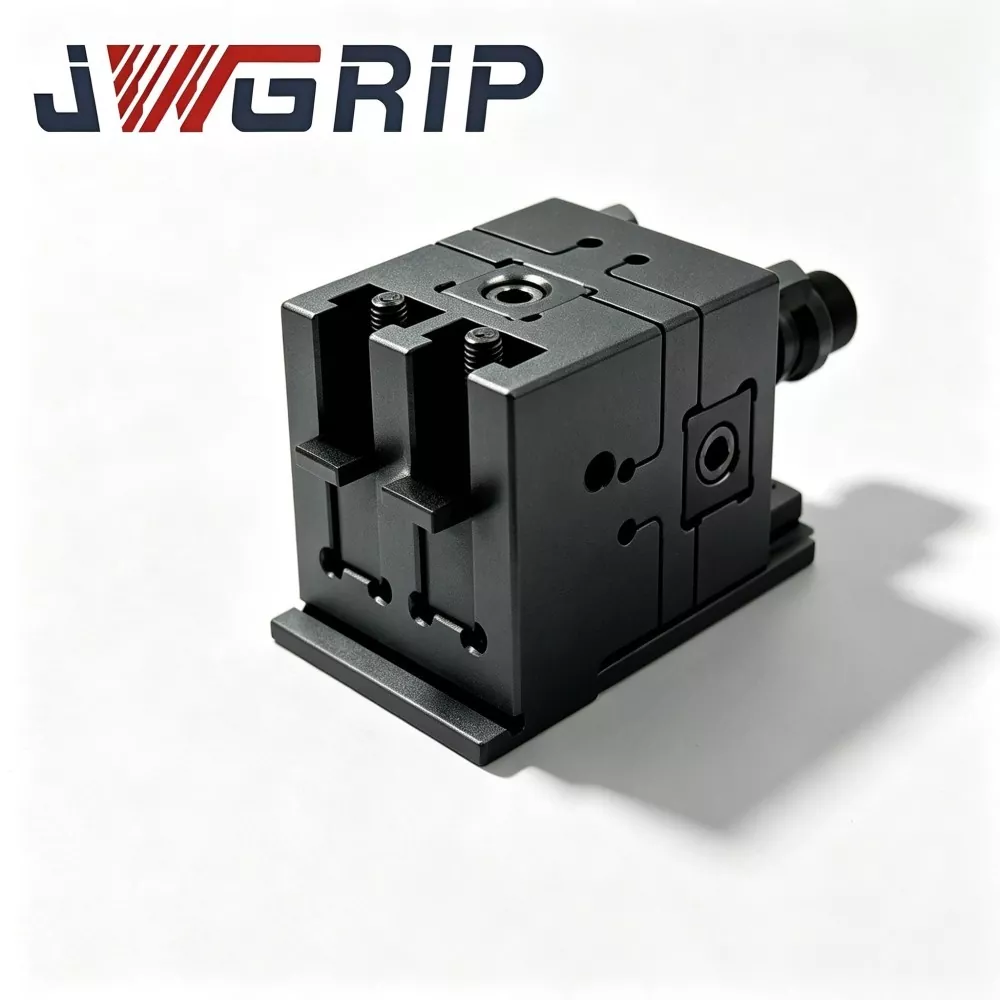
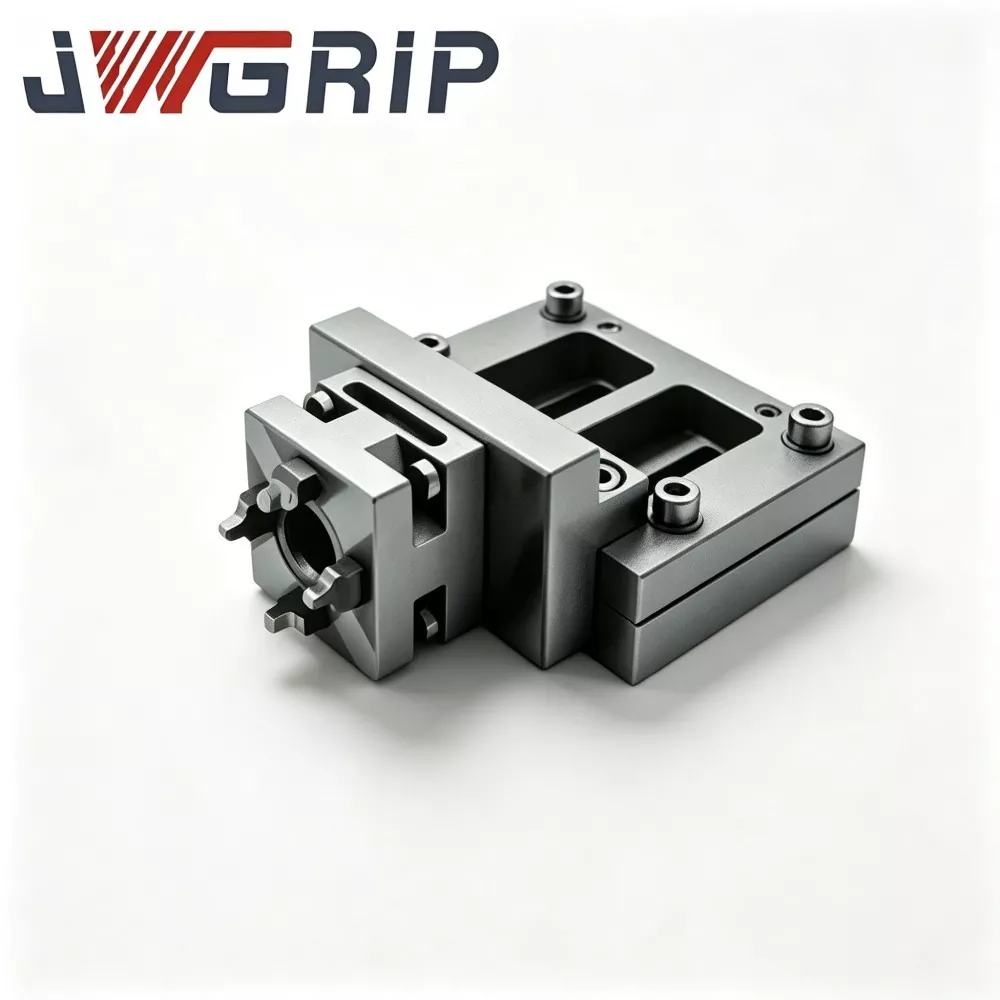
Pneumatická oj typu R pro držák elektrody EDM
JWGRIP je profesionální výrobce a dodavatel pneumatického táhla typu R pro držák elektrody EDM v Číně, se standardními specifikacemi plně skladem a přijímá globální hromadné objednávky pro projekty automatizovaných inteligentních dílenských dílen. Jedná se o vysoce spolehlivý integrovaný pneumatický tažný komponent speciálně navržený pro bezobslužné automatizované výrobní linky EDM hloubiček. Integruje optimalizovanou strukturu přenosu síly s vyváženým napětím typu R a vysoce tvrdou antikorozní mechanickou výkonnost do jediného zařízení, čímž eliminuje útlum tahu, lokální koncentraci napětí a snadné opotřebení tradičních ojí s přímým tělem.
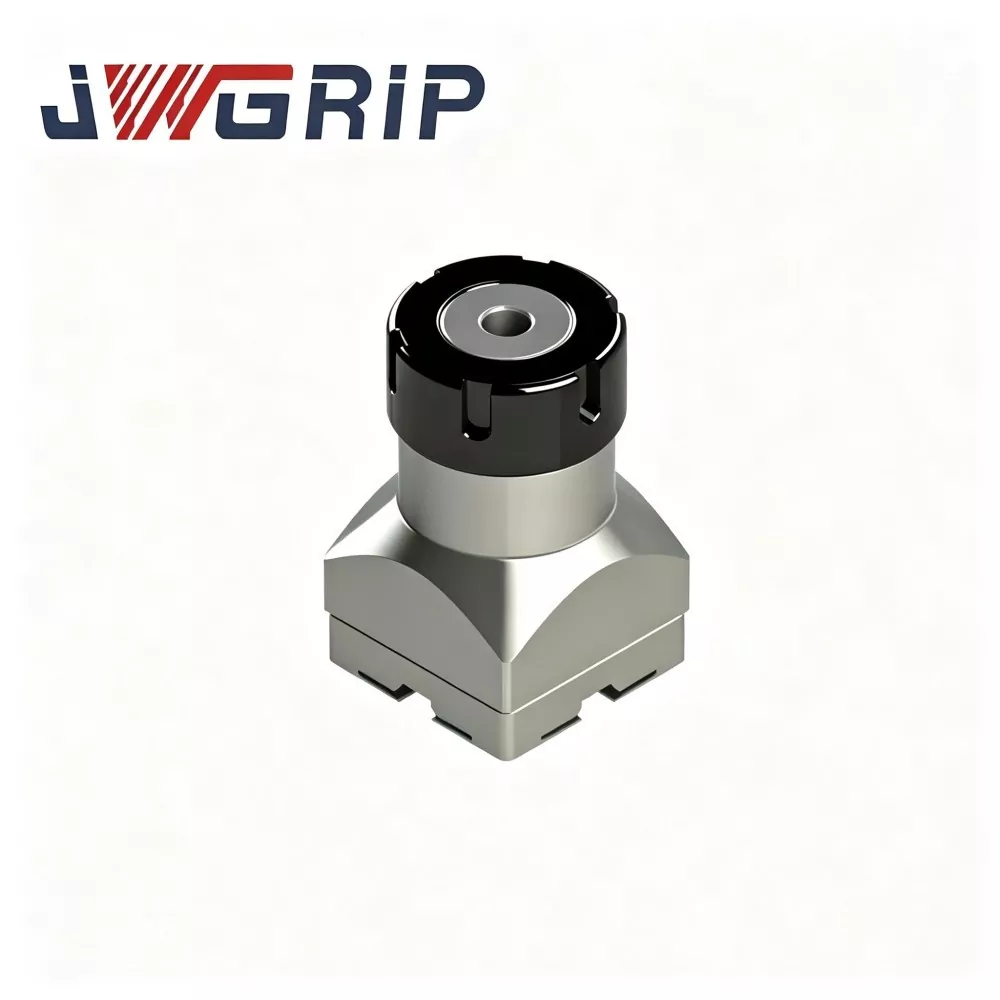
Kleština R-Type ER32 pro držák elektrody EDM
JWGRIP je profesionální výrobce a dodavatel kleštiny R-Type ER32 pro držák elektrody EDM v Číně, který poskytuje přímé dodávky a služby zralých úprav OEM pro globální podniky vyrábějící formy EDM. Jedná se o vysoce výkonné elastické upínací příslušenství specifické pro EDM, speciálně optimalizované pro pracovní podmínky jiskrového eroze. Integrací optimalizované struktury silového vyvážení typu R a vysoce přesného elastického upínacího výkonu do jediné jednotky řeší běžné vady běžných univerzálních kleštin, jako je nerovnoměrné namáhání a snadné přesné tlumení.
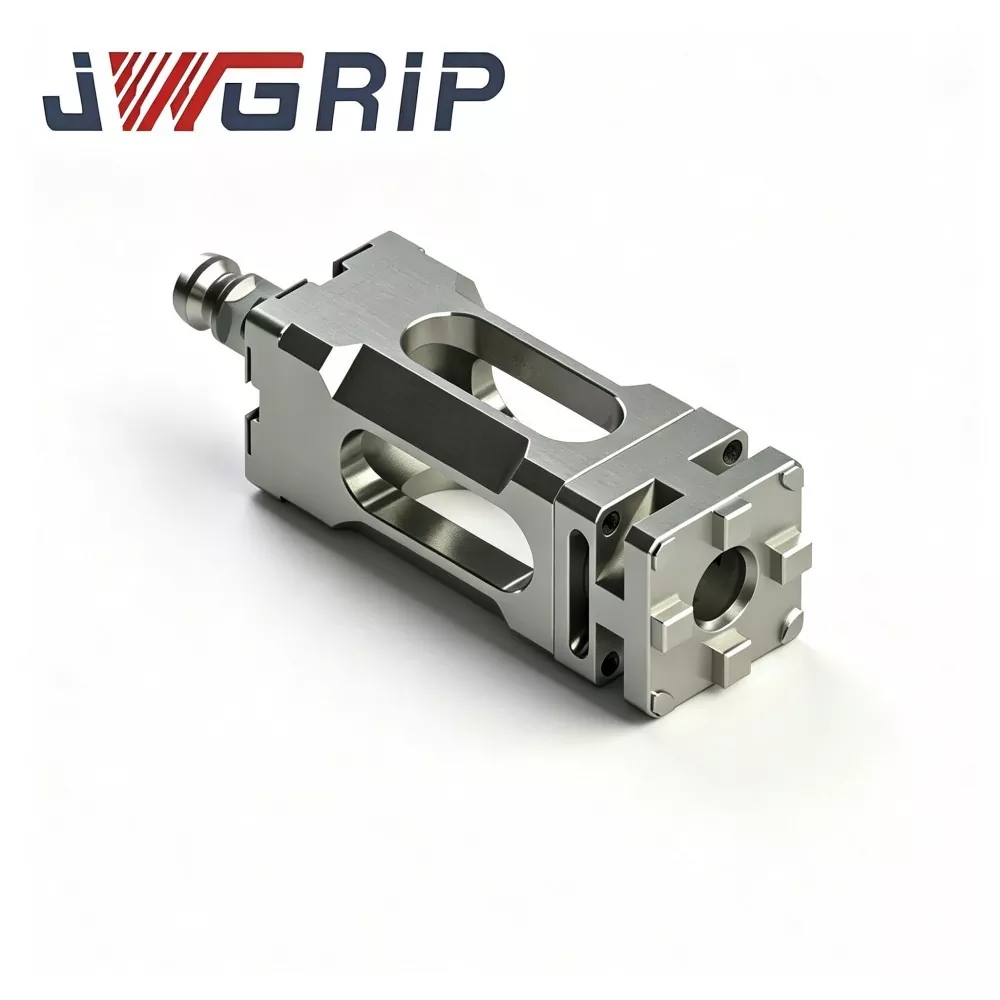
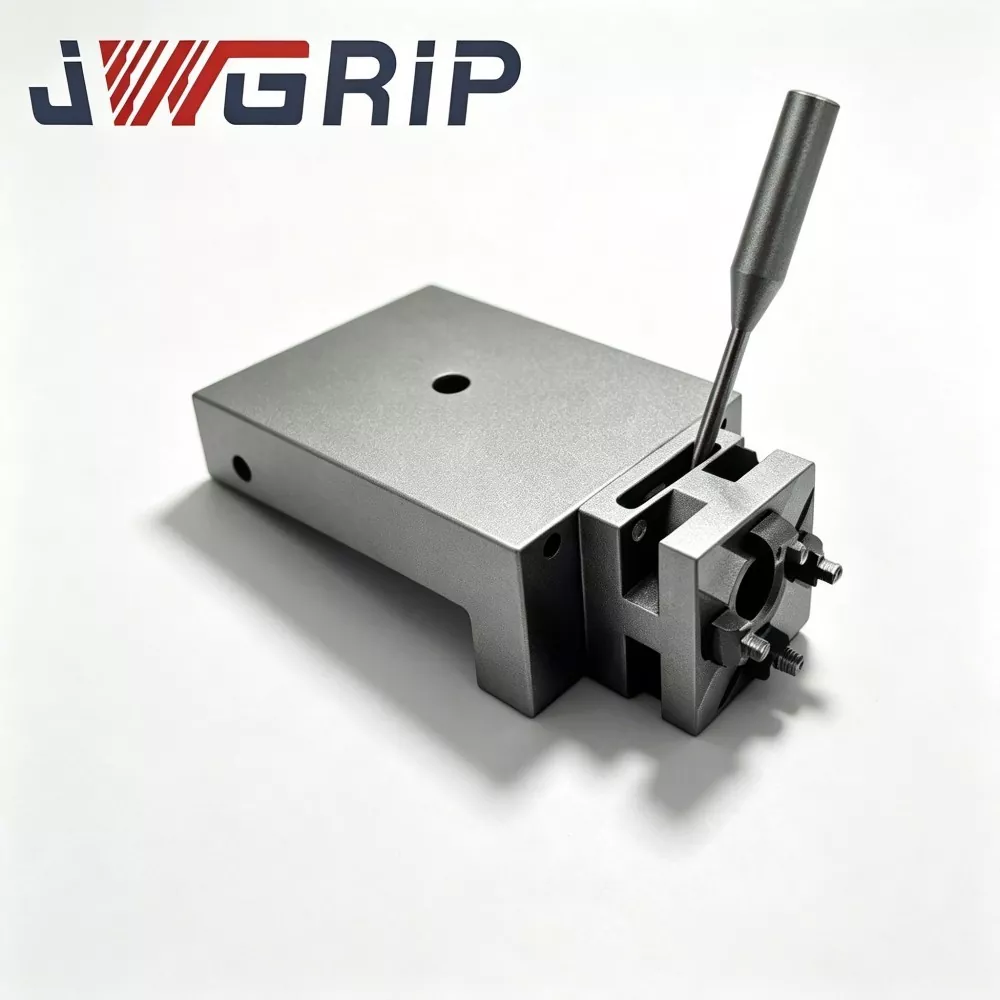
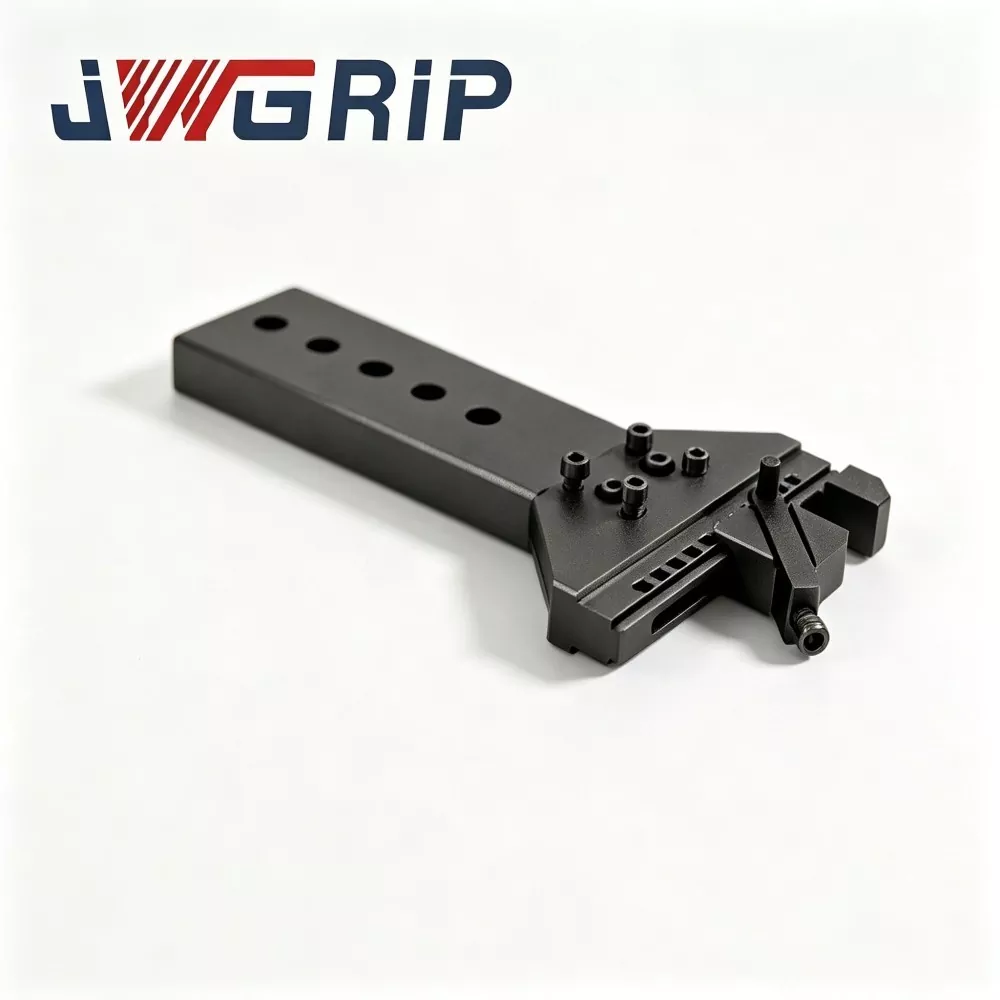
Prodlužovací tyč typu R pro držák elektrody EDM
JWGRIP je profesionální výrobce a dodavatel prodlužovací tyče typu R pro držák elektrod EDM v Číně, která poskytuje službu přizpůsobení rozměrů s více standardními specifikacemi plně skladem. Jedná se o profesionální vysoce přesný nástroj pro rozšíření EDM nástrojů speciálně navržený pro komplexní scénáře zpracování hlubokých kavit v zápustkové formě. Integruje vysoce tuhý konstrukční design a ultra přesné koaxiální polohování do jediného integrovaného těla tyče, čímž dokonale řeší problém nedostatečného pracovního zdvihu standardních elektrod při obrábění hlubokých dutin.
JWGRIP je profesionální Držáky elektrod typu R výrobce a dodavatel v Číně. Srdečně vás vítáme na velkoobchodní prodej vysoce kvalitních produktů za konkurenceschopnou cenu z naší továrny.
Doporučení pro novinky