český
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Profesionální výrobce EDM upínacího systému typu R pro přesné EDM aplikace
Jako zkušený výrobce specializující se na EDM upínací systém R-Type,JWGRIPvyvíjí přizpůsobená EDM sklíčidla, držáky elektrod a středící desky prostřednictvím našeho interního R&D týmu. Tato upínací platforma je rychloupínací nástrojové řešení, které bylo vyvinuto speciálně pro hloubicí EDM stroje, automatické výměníky elektrod a nepřetržité obrábění forem. Mezitím také dodávámePolohovací systém nulového bodua Quick Change Workholding System pro vaše širší potřeby v oblasti CNC automatizace. Neváhejte a zašlete poptávku pro cenovou nabídku a podrobné specifikace!
Kde se vlastně ztrácí přesnost elektrod?
Každá lisovna ví, že kvalita dutiny závisí na přesnosti elektrody. Přesnost se však nevytváří na stroji EDM – je vytvářena a často ztracena dávno předtím. Obvyklé body ztráty jsou: odchylka upnutí při usazení polotovaru elektrody na CNC stroji, chyby měření při kontrole, deformace při manipulaci a posun polohy při každé výměně elektrody na EDM stole.
Mnoho dílen přijímá tyto ztráty jako „normální výrobní variaci“. Ve skutečnosti se hromadí: posunutí o 0,01 mm při upnutí, dalších 0,02 mm při výměně a brzy se stěna dutiny již neshoduje s 3D modelem – forma jde na přepracování a elektroda se musí znovu řezat.
Jak profesionální prodejny forem předcházejí těmto nahromaděným ztrátám? Nespoléhají se pouze na dovednosti operátora. Spoléhají na systém upínání obrobku, který udržuje vztažný bod elektrody stejný jako u CNC elektrodového stroje až po EDM stůl.
Technologický proces
CNC obrábění elektrody: polotovar elektrody je upnut v držáku elektrody typu R. Protože držák vystředí polotovar automaticky, frézovaná elektroda je soustředná s nulovým bodem od prvního řezu. U kulatých grafitových nebo měděných elektrod drží kleština R-Type ER32 pro držák elektrody EDM stopku pevně na ose.
Kontrola a kalibrace: hotová elektroda se přesune do měřicí stanice se stále připevněným držákem. Pomocí CNC kalibračního bloku R-Type pro EDM Workholding operátor rychle ověří datum, takže každá elektroda nese známou a ověřenou referenci do dalšího kroku.
Hrubování EDM: elektroda je zajištěna ve sklíčidle na EDM stroji. Protože sklíčidlo vrací každou elektrodu na stejnou referenční hodnotu, jiskra hrubování začíná přesně tam, kde ji program očekává, cyklus po cyklu.
Dokončovací EDM: Když je hrubovací elektroda spotřebována, finišovací elektroda upnutá na stejném držáku standard spadne do stejného počátku. Žádné opakované snímání, žádné opětovné nulování, žádné dohady. Takto se duté stěny spojují bez kroků a proč kvalita dokončení zůstává konzistentní i při pozdních směnách.
Základní princip práce
EDM upínací systém R-Type je standardizovaná rychlovýměnná platforma pro upínání obrobku pro elektroerozivní hloubení. Řada R zahrnuje sklíčidla, držáky, prodlužovací tyče, kleštiny a středící desky, které se všechny zafixují do jednoho univerzálního základu.
Konstrukce jádra odděluje upnutí od umístění: vztažný bod je upevněn na stroji a držák je upnut nebo uvolněn během několika sekund. Protože každá součást sdílí stejnou referenci, lze elektrody rychle vyměnit bez opětovného snímání nebo nulování.
To je důvod, proč je systém R-Type standardní volbou pro elektrodové práce v lisovnách, automatických výměnících elektrod a robotických EDM buňkách.
Praktické strategie
Jak zkrátit přechod z minut na sekundy?
Pro časté výměny používejte pneumatická rychloupínací sklíčidla. Pneumatické EDM sklíčidlo R-Type D150 se uvolní a zablokuje jedním vzduchovým signálem, ideální pro elektrody, které se mění několikrát za směnu.
Jak udržet EDM stroj v řezání při přípravě další elektrody?
Předinstalujte elektrody na náhradní držáky na pracovním stole a poté držák jednoduše vyměňte na stroji. Pneumatické EDM sklíčidlo R-Type 9-in-1 vám umožní připravit více elektrod v jednom nastavení, což je skutečná úspora času pro víceelektrodovou dutinu.
Jak přizpůsobit systém vašemu stávajícímu workflow?
Začněte s jedním sklíčidlem a sadou držáků pro vaše nejčastější velikosti elektrod, poté postupně rozšiřujte rodiny držáků a středicích destiček.
Klíčové úvahy
Obrábíte velké nebo malé elektrody?
Sklíčidla D150 a D100 jsou vhodná pro střední až velké elektrody; kompaktní držáky se středícími destičkami 54x54 nebo 70x70 pasují na menší vysoce přesné elektrody.
Ruční nebo pneumatický?
Manuální modely nabízejí spolehlivost a nízké náklady pro konvenční EDM; pneumatické modely vás připraví na automatizaci a robotickou výměnu elektrod.
Plánujete automatizaci později?
Vyberte si nyní pneumatická sklíčidla a palety s nulovým bodem, aby se váš budoucí robot nebo paletová buňka mohly připojit bez přestavby.
Proč zvolit JWGRIP?
JWGRIP je profesionální výrobce upnutí EDM. Polohovací plochy jsou přesně broušené a každé sklíčidlo, držák a středící deska jsou před odesláním zkontrolovány z hlediska opakovatelnosti, takže součásti z různých šarží zůstávají zaměnitelné.
Dodáváme kompletní sady typu R – sklíčidlo, držák, prodlužovací tyč, kleštinu a středící desku – z jednoho zdroje, čímž eliminujeme problémy s nesouladem rozhraní.
Podporujeme vlastní velikosti a speciální geometrie a naši inženýři vám pomohou sladit komponenty s modelem vašeho EDM stroje a elektrodami.
Typické scénáře aplikací
Sinker EDM zpracování pro vstřikovací formy, tlakové licí formy a dutiny lisovacích forem.
Víceelektrodové po sobě jdoucí erozní zpracování vyžadující konzistenci výchozích bodů mezi hrubovacími a dokončovacími postupy.
Dílny na zpracování forem připravující se na stavbu poloautomatických nebo plně automatických výrobních buněk EDM.
Předkalibrační práce elektrod prováděné na pomocném CNC zařízení.
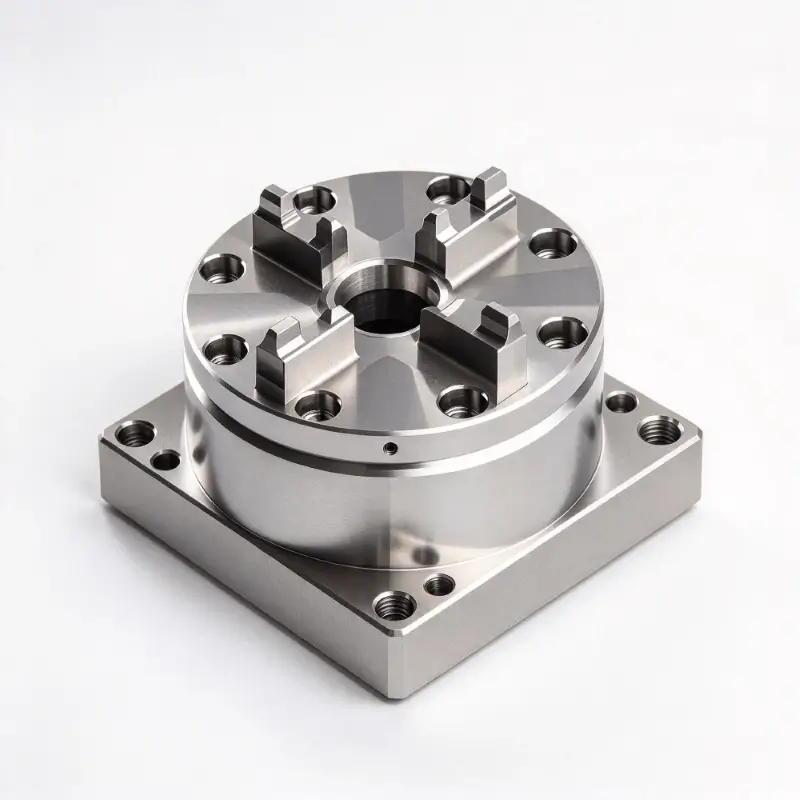
- View as
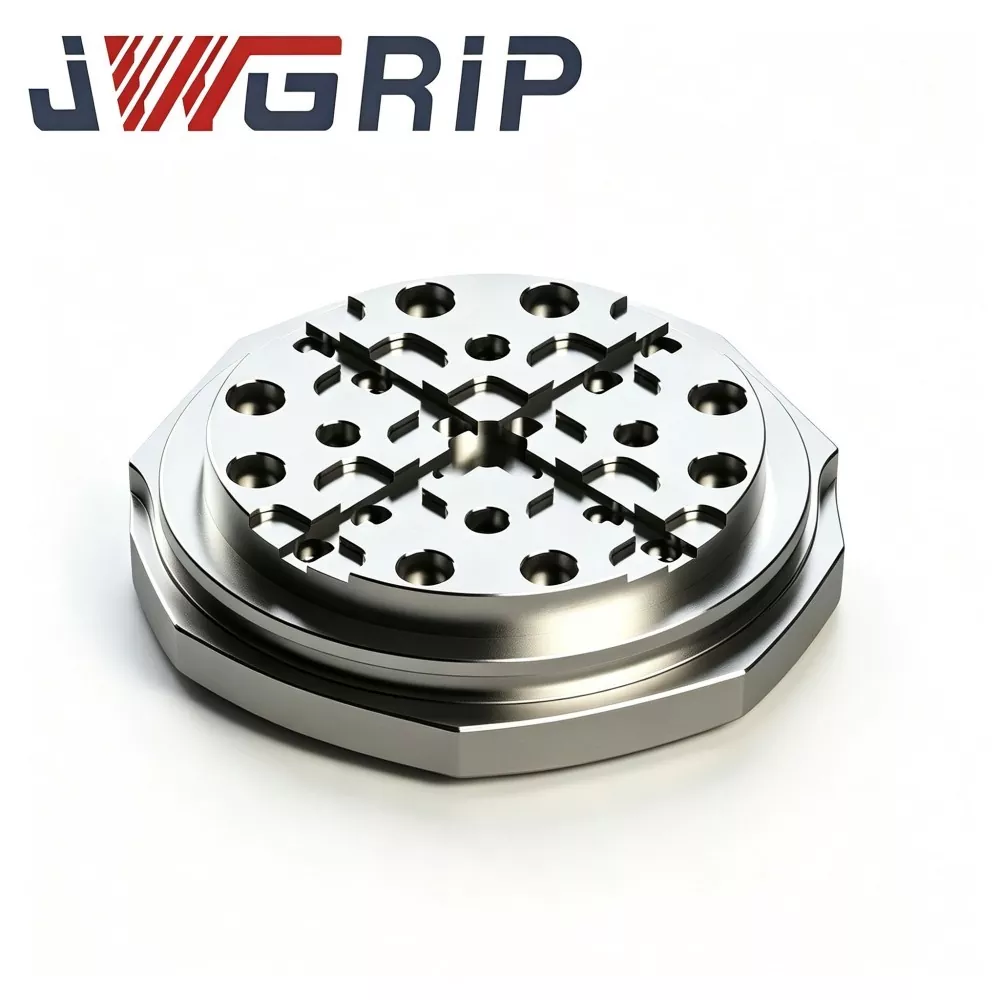
EDM paleta R-Type 156 mm pro upínání nulového bodu
JWGRIP, zkušený dodavatel, který dodává osvědčená řešení ODM pro vysoce přesný EDM upínací hardware, nabízí 156mm EDM paletu R-Type s pevnou konstrukcí pro upínání s nulovým bodem, klíčovou nákupní komponentu pro křížový přenos EDM hloubiček ve středně velkých závodech na výrobu forem. Vyrobeno z předtvrzené legované oceli odlehčené od pnutí, prochází vícecyklovou tepelnou stabilizací, obráběním přechodových drážek typu R a celoplošným ultra přesným broušením. Jedinečná drážka pro uvolnění napětí ve tvaru R, vybavená drenážní architekturou s odváděním třísek pro rozstřikování prostředí EDM nádrží, šíří vysoké místní napětí z opakovaných cyklů nulového bodu zamykání a odemykání a potlačuje mikrodeformaci lokačního bodu po dlouhodobém cyklickém provozu.
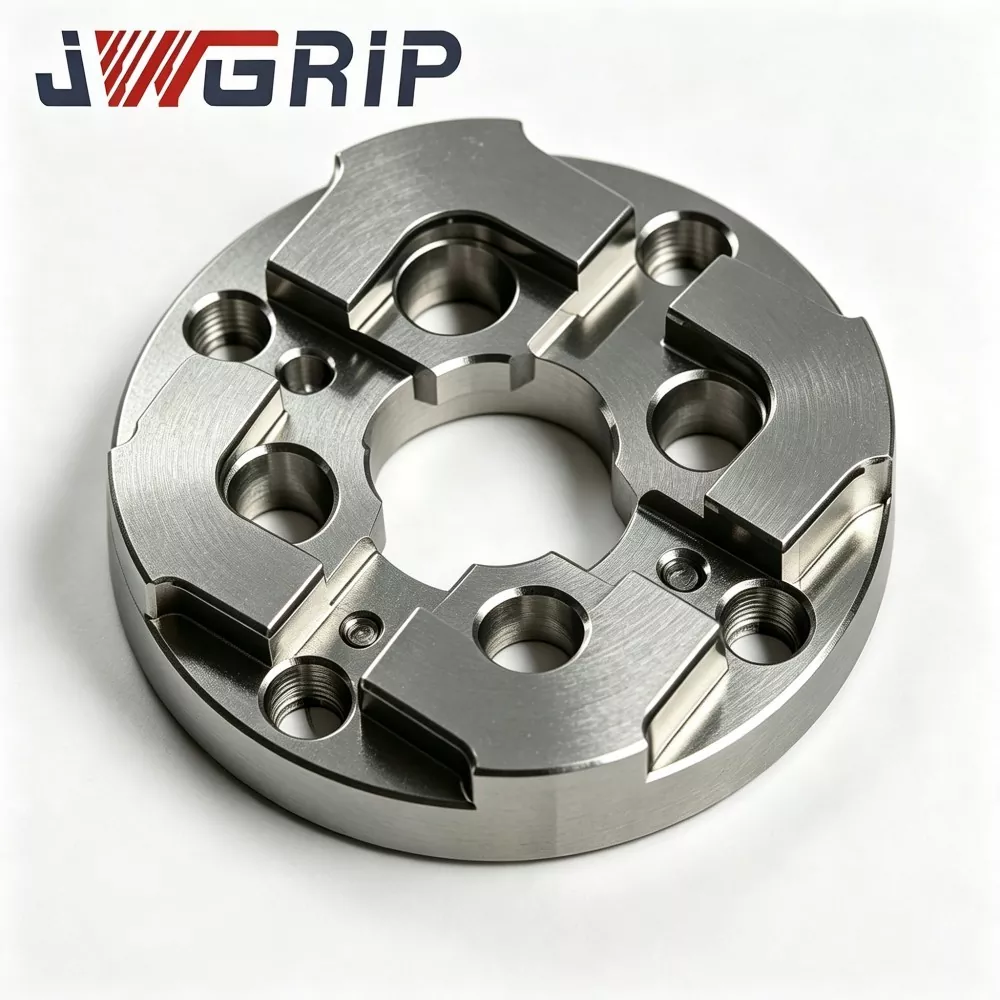
75mm EDM centrovací deska s nulovým bodem
JWGRIP je profesionální výrobce a dodavatel 75mm EDM centrovací desky s nulovým bodem v Číně, která poskytuje přímé dodávky a přizpůsobené konstrukční úpravy pro středně velké dílny na výrobu forem po celém světě. Jedná se o vysoce stabilní integrovaný základový polohovací přípravek speciálně vyvinutý pro hloubkové EDM upínací systémy s nulovým bodem. Integruje zesílenou antideformační strukturu a vysoce přesné měřítko shody s nulovým bodem do jediné jednotky, což umožňuje rychlou obnovu výchozího bodu během časté výměny vložky formy a víceelektrodového dávkového obrábění.
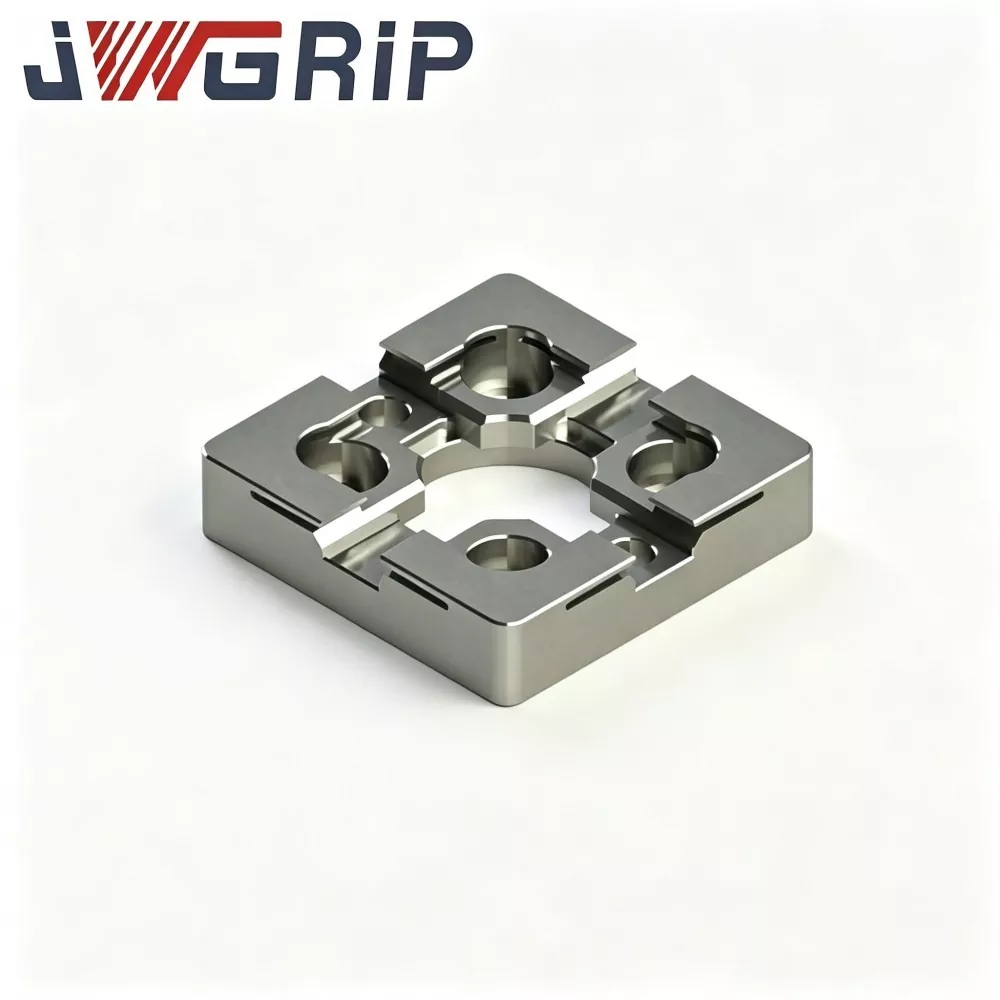
Středící deska EDM typu R 54x54
JWGRIP je profesionální výrobce a dodavatel 54x54 EDM centrovací desky typu R v Číně se standardními specifikacemi plně skladem a podporou globální hromadné objednávky pro projekty kompaktních EDM strojů a přesných forem. Jedná se o vysoce přesné integrované polohovací zařízení odolné proti opotřebení, které je speciálně navrženo pro malá zařízení pro elektroerozivní hloubení, mini elektrodové přípravky a scénáře přesného zpracování forem s více dutinami. Integruje optimalizovanou strukturu přechodového polohovacího ramene typu R a tepelně stabilní mechanický výkon do jediné jednotky, čímž eliminuje vady způsobené snadným opotřebením vytlačováním a vylamováním rohů tradičních pravoúhlých miniaturních středicích destiček.
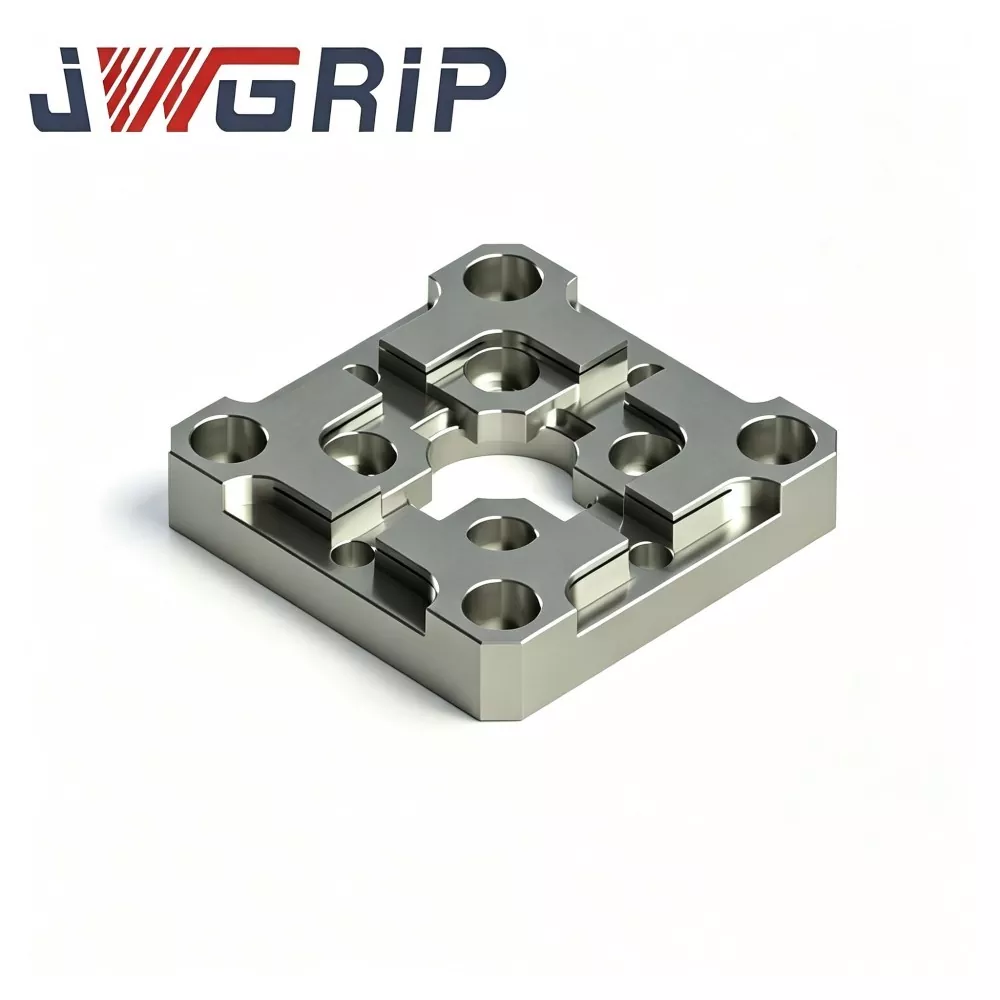
Středící deska EDM typu R 70x70
JWGRIP je profesionálním výrobcem a dodavatelem středící desky R-Type 70x70 EDM v Číně, která poskytuje přímé dodávky z výroby a přizpůsobené konstrukční úpravy, aby splňovaly různé požadavky na uspořádání EDM přípravků. Jedná se o vysoce přesný srovnávací přípravek pro polohování integrovaných elektrod, speciálně optimalizovaný pro dílny na výrobu forem pro elektroerozivní hloubení, se zaměřením na rychlé centrování a opakované úlohy polohování elektrod. Integruje namáhání rozptýlenou přechodovou strukturu vnitřního zkosení typu R a ultrastabilní referenční polohovací výkon do jediné kompaktní jednotky, která účinně řeší opotřebení ostrých hran a defekty referenčního posunu tradičních plochých středicích desek.
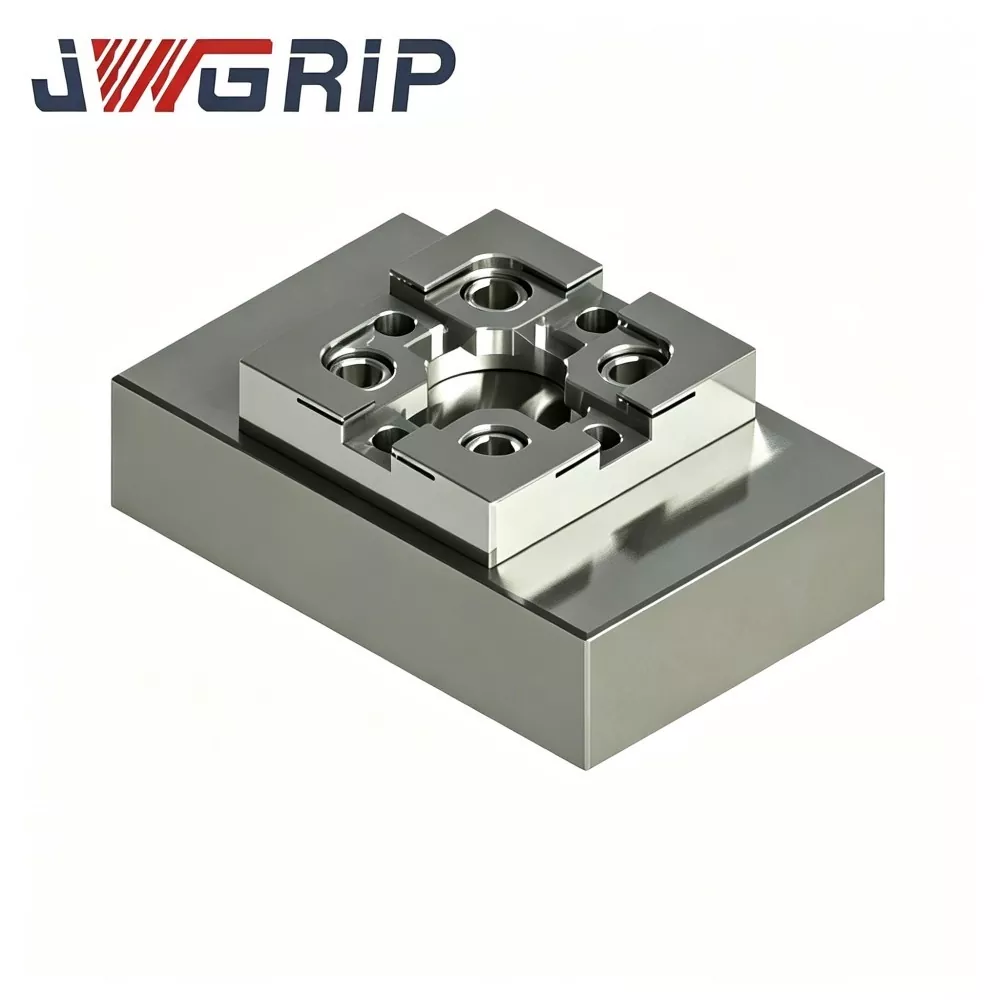
CNC kalibrační blok typu R pro EDM upínání
JWGRIP, spolehlivý přímo z výroby a profesionální exportér přesného příslušenství pro EDM upínání, dodává vysoce přesný CNC kalibrační blok R-Type pro EDM upínání, hromadné objednávky a zakázkové projekty založené na výkresech. Tento kalibrační blok, vyrobený ze stabilizované nástrojové oceli se stárnutím snižujícím pnutí, víceplošným CNC frézováním a ultra přesným povrchovým broušením, udržuje stabilní geometrickou toleranci při častém kolísání teploty a opakovaném kontaktu sondy. Jedinečný zaoblený referenční roh typu R snižuje riziko opotřebení ostrých hran a poskytuje opakovatelná data souřadnicového ofsetu.
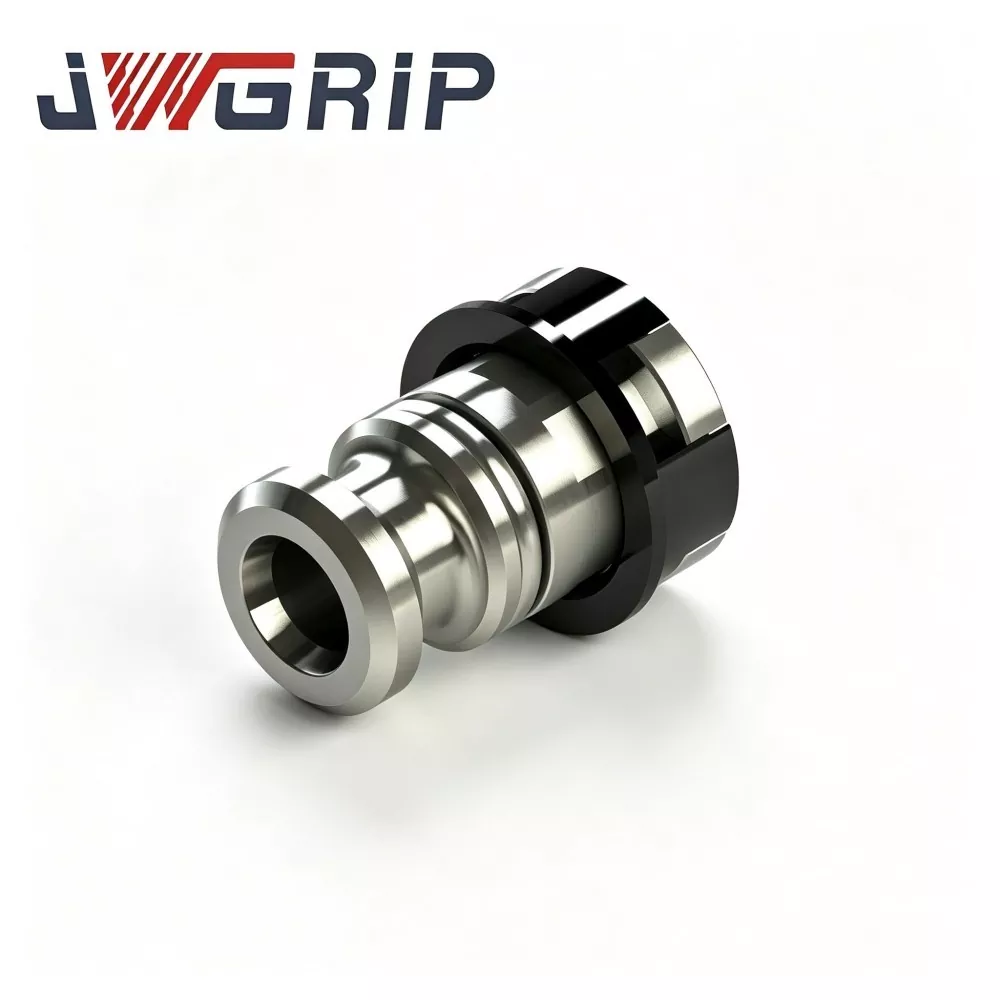
Pneumatická oj typu R pro držák elektrody EDM
JWGRIP je profesionální výrobce a dodavatel pneumatického táhla typu R pro držák elektrody EDM v Číně, se standardními specifikacemi plně skladem a přijímá globální hromadné objednávky pro projekty automatizovaných inteligentních dílenských dílen. Jedná se o vysoce spolehlivý integrovaný pneumatický tažný komponent speciálně navržený pro bezobslužné automatizované výrobní linky EDM hloubiček. Integruje optimalizovanou strukturu přenosu síly s vyváženým napětím typu R a vysoce tvrdou antikorozní mechanickou výkonnost do jediného zařízení, čímž eliminuje útlum tahu, lokální koncentraci napětí a snadné opotřebení tradičních ojí s přímým tělem.
JWGRIP je profesionální Upínací systém EDM typu R výrobce a dodavatel v Číně. Srdečně vás vítáme na velkoobchodní prodej vysoce kvalitních produktů za konkurenceschopnou cenu z naší továrny.
Doporučení pro novinky