český
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
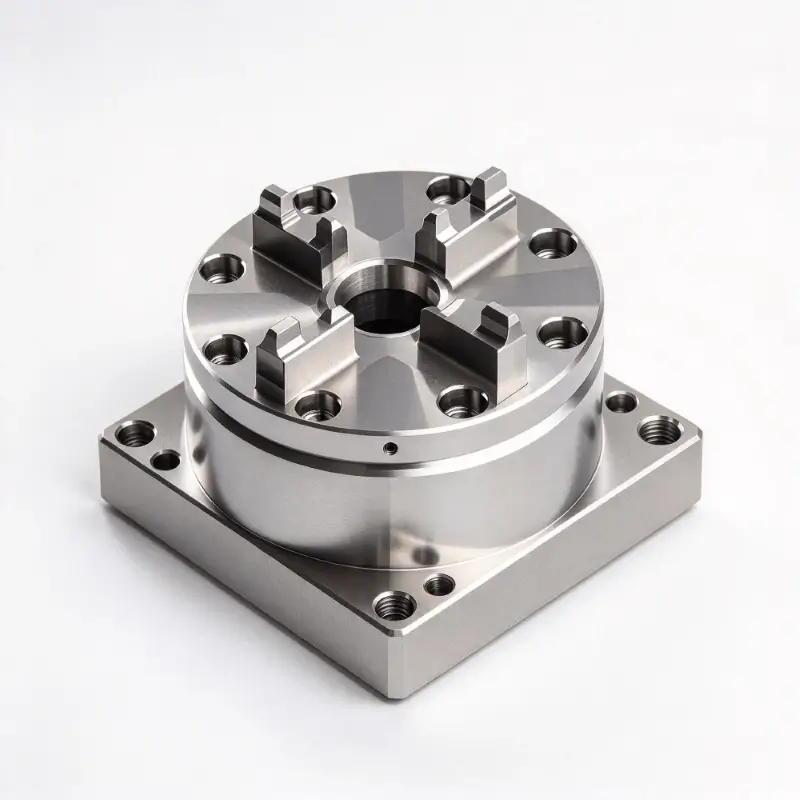
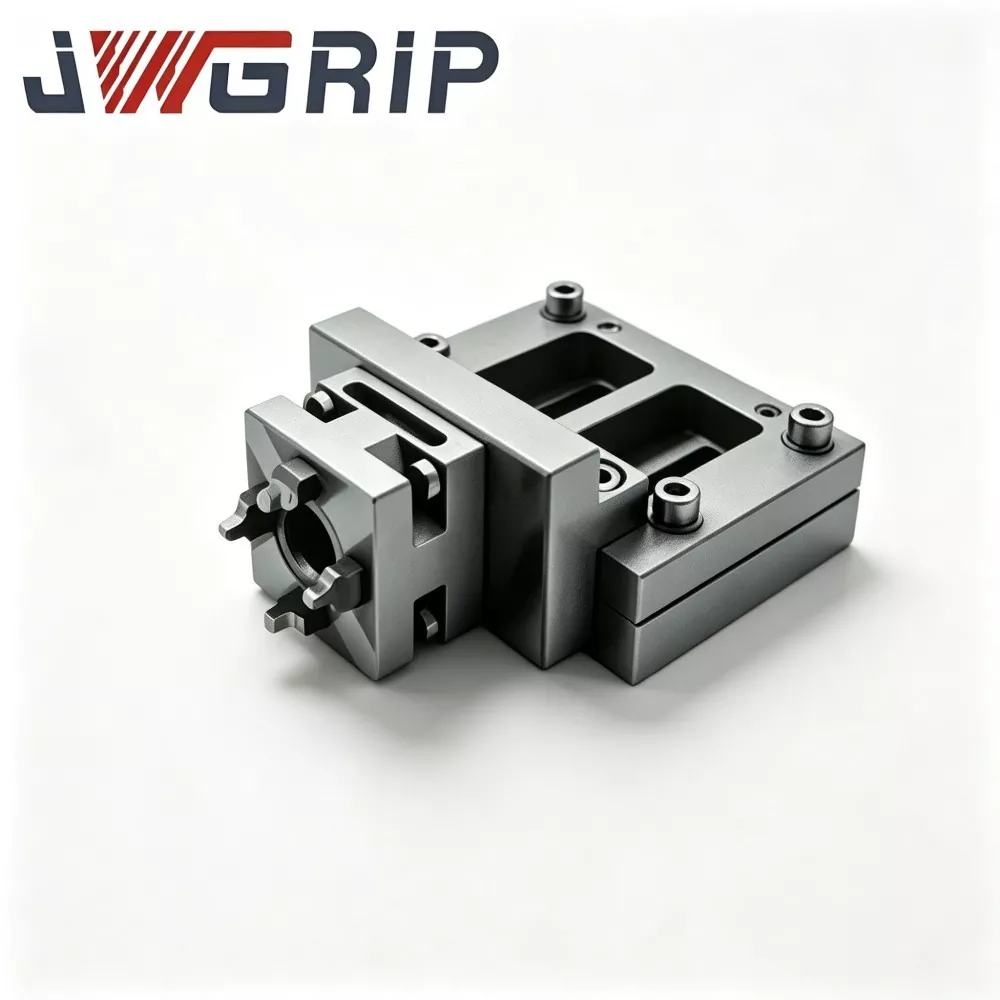
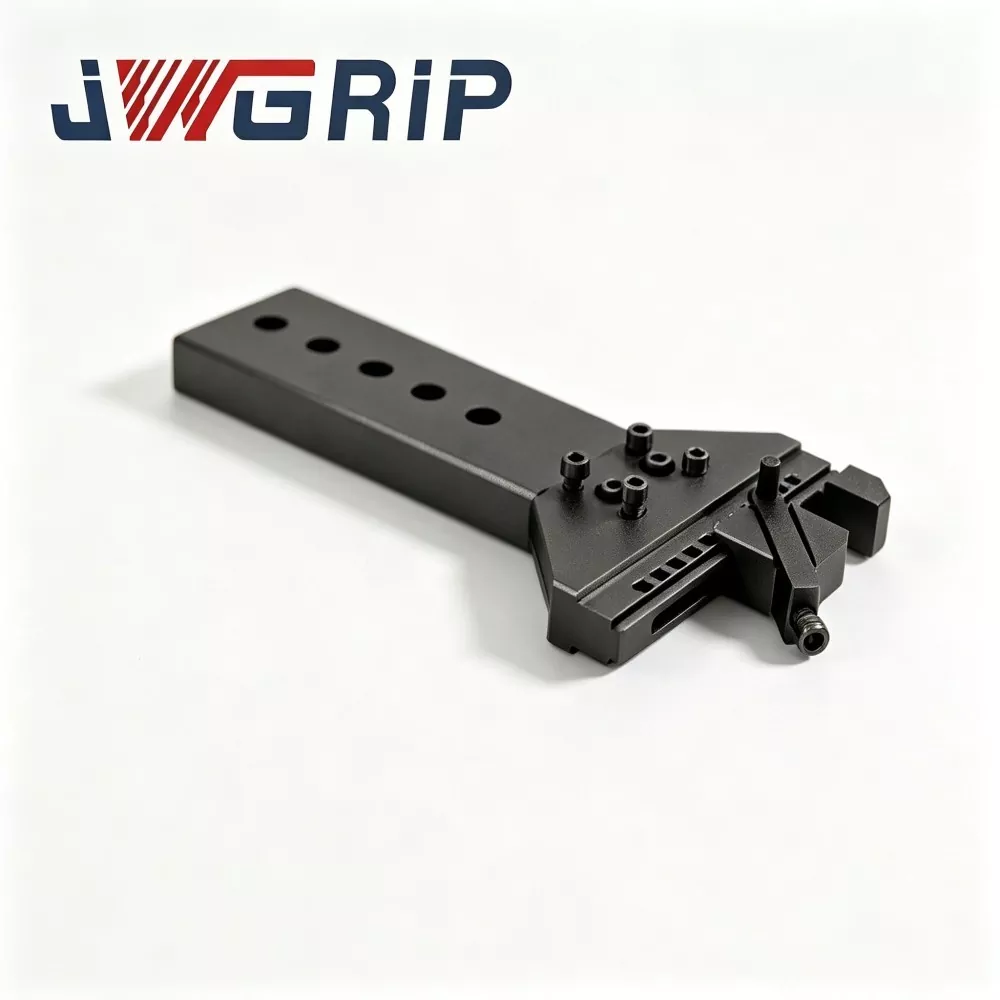
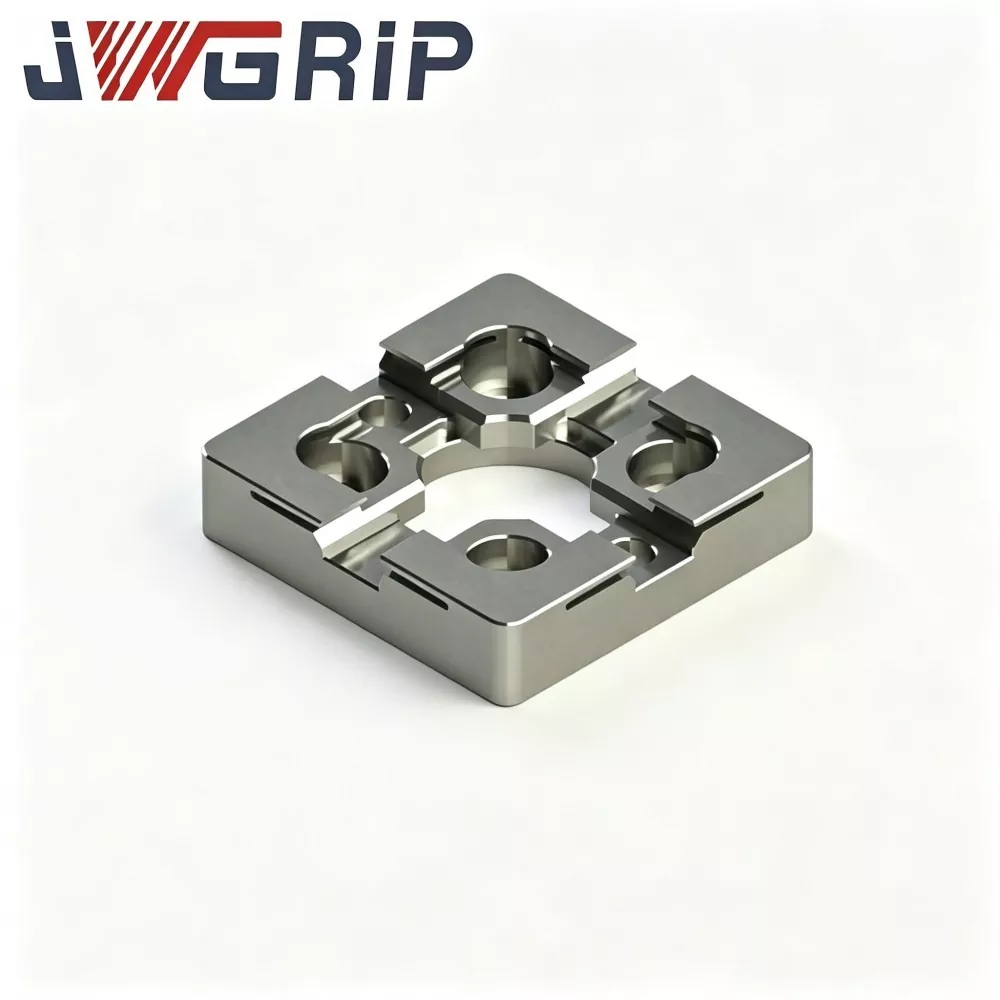
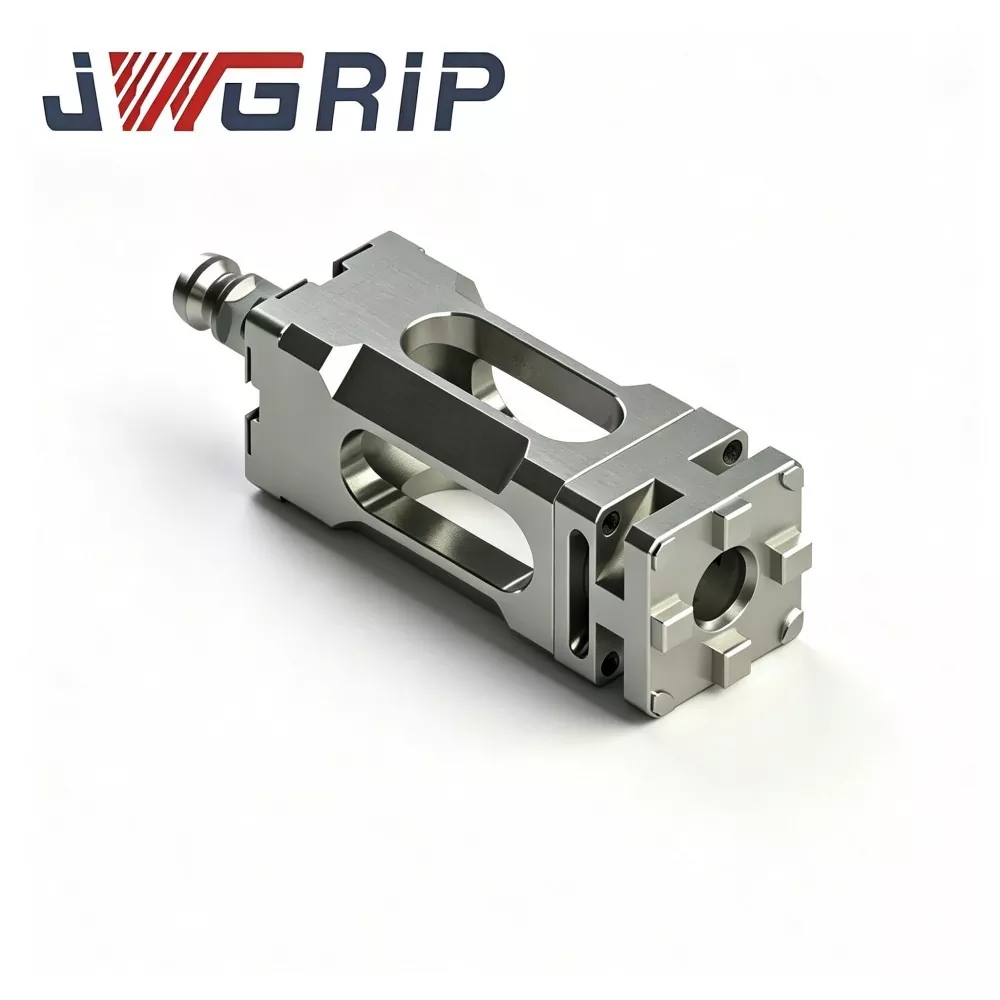
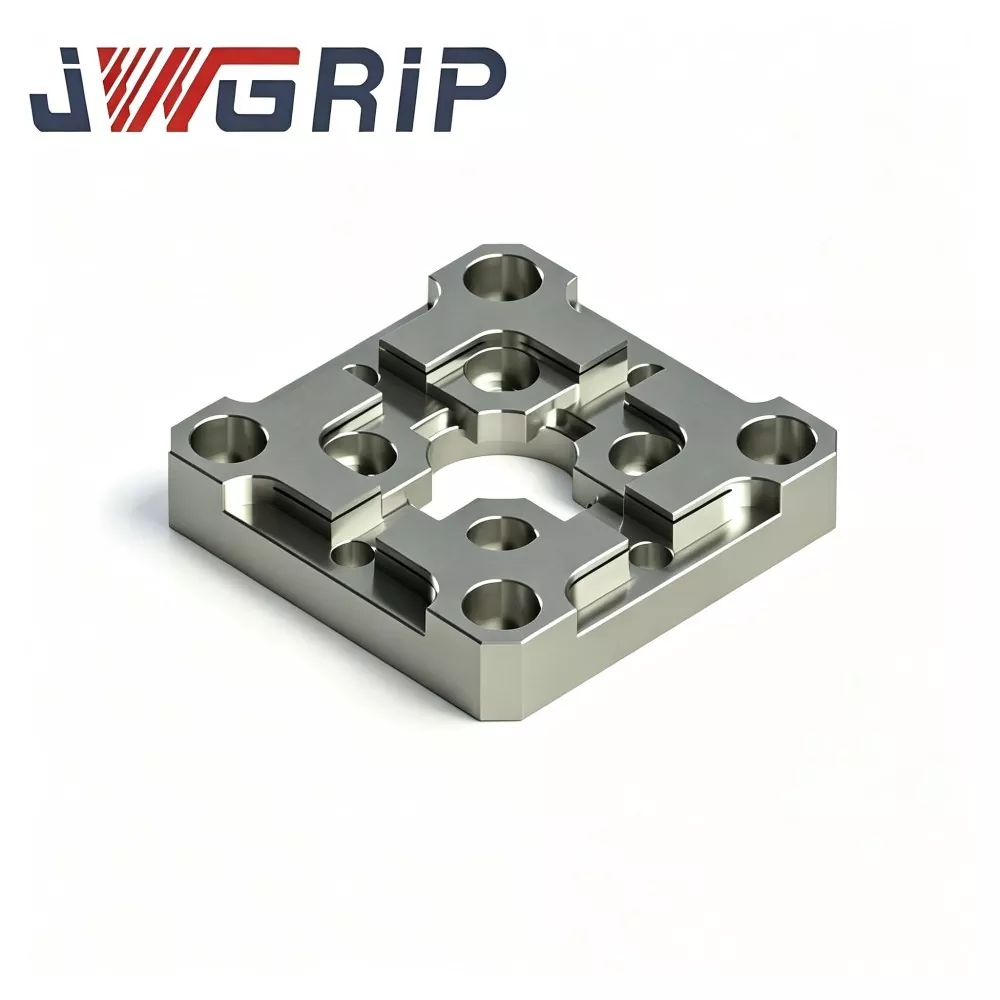
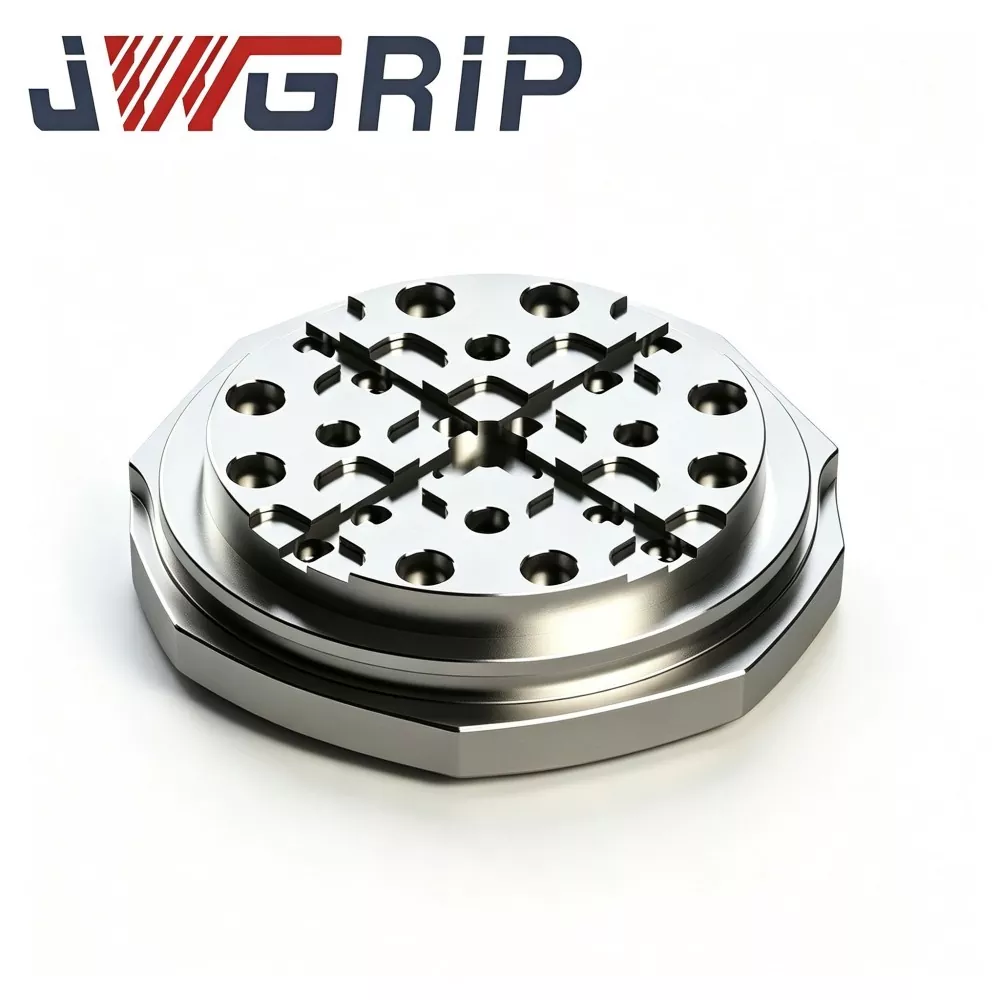
Středící deska EDM typu R 70x70
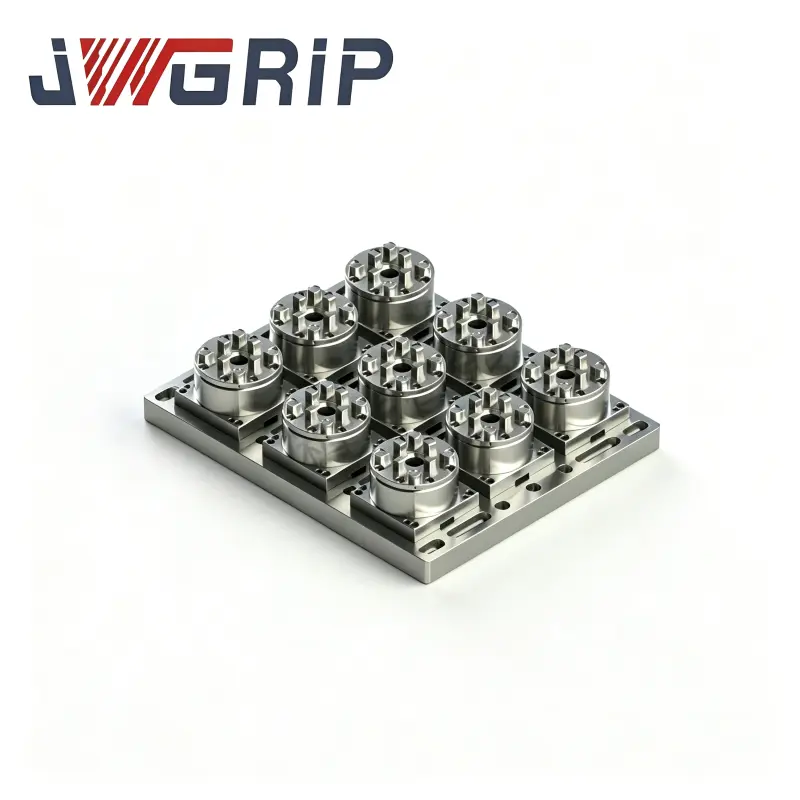
JWGRIP je profesionálním výrobcem a dodavatelem středící desky R-Type 70x70 EDM v Číně, která poskytuje přímé dodávky z výroby a přizpůsobené konstrukční úpravy, aby splňovaly různé požadavky na uspořádání EDM přípravků. Jedná se o vysoce přesný srovnávací přípravek pro polohování integrovaných elektrod, speciálně optimalizovaný pro dílny na výrobu forem pro elektroerozivní hloubení, se zaměřením na rychlé centrování a opakované úlohy polohování elektrod. Integruje namáhání rozptýlenou přechodovou strukturu vnitřního zkosení typu R a ultrastabilní referenční polohovací výkon do jediné kompaktní jednotky, která účinně řeší opotřebení ostrých hran a defekty referenčního posunu tradičních plochých středicích desek.
Tato EDM středící deska s vysokou opakovací přesností je vyrobena z předem stabilizované legované oceli, využívá vícestupňové ošetření pro odlehčení pnutí, profesionální povrchové kalení a ultra přesnou technologii oboustranného broušení, aby byla zajištěna vynikající rovinnost a rovnoběžnost. Vylepšená přechodová struktura zkosení typu R rozptyluje místní kontaktní napětí během opakovaných cyklů ukotvení přípravku a nakládání a vykládání, čímž účinně omezuje opotřebení vrubu polohovací hrany a dlouhodobou referenční deformaci. Eliminuje kumulativní chyby polohování způsobené častou manuální kalibrací a kolísáním teploty v dílně, udržuje konzistentní soustřednost elektrod a stabilní jiskřiště při vícedutinovém dávkovém zpracování forem.
Středící destička R-Type 70x70 EDM výrazně zjednodušuje postupy nastavování nástrojů elektrod, zkracuje dobu ručního centrování, snižuje odchylky polohy způsobené člověkem u měděných a grafitových elektrod a snižuje rychlost přepracování formy. Podporuje standardní přímou dodávku z výroby a přizpůsobení rozvržení otvorů a velikosti polohovacího nástavce na základě výkresu a poskytuje vysoce spolehlivou srovnávací záruku pro vysoce účinnou a vysoce konzistentní výrobu forem EDM.
Schéma priority
Dílny na výrobu forem, které provádějí velkoobjemové zakázky EDM s víceelektrodovými hloubičkami, čelí skrytým rizikům kvality způsobeným konvenčními středícími deskami se čtvercovými rameny:
Po stovkách cyklů ukotvení elektroda-přípravky způsobují ostré vnitřní rohy promáčknutí a částečné obroušení. Jemné opotřebení nelze zaznamenat rutinní vizuální kontrolou, přesto se soustředná reference tiše pohybuje.
Odchylka se hromadí postupně. V době, kdy jsou zjištěny problémy, již bylo obrobeno několik dutin formy, což má za následek vysoce hodnotný odpad vložek formy, špatnou rovnoměrnost jiskřiště a nerovnoměrnou erozi boční stěny dutiny.
JWGRIP optimalizuje centrovací destičku R-Type 70x70 EDM pro tato praktická bolestivá místa:
1. Hladké vnitřní zkosení typu R rozptýlí kontaktní napětí při dokování a snižuje riziko opotřebení typu vtlačení na polohovacích ramenech.
2. Předstabilizovaný substrát z legované oceli s vícekruhovým vysokoteplotním stárnutím do značné míry eliminuje vnitřní zbytkové pnutí a odolává standardnímu zkreslení způsobenému kolísáním teploty a nepřetržitým sevřením.
3. Oboustranné ultra přesné broušení zaručuje vynikající rovinnost a rovnoběžnost pro stabilní standard mechanického centrování.
4. Zjednodušuje postupy ručního centrování, snižuje rychlost přepracování a zlepšuje celkovou rozměrovou konzistenci pro přesnou výrobu EDM forem.
5. Kompaktní vnější rozměr 70×70 se hodí do běžného prostoru EDM zařízení; Pro projekty s automatickou výměnou elektrody s elektroerozivními buňkami jsou k dispozici vlastní výkresem řízené vzory děr a modifikace polohovacího nástavce.
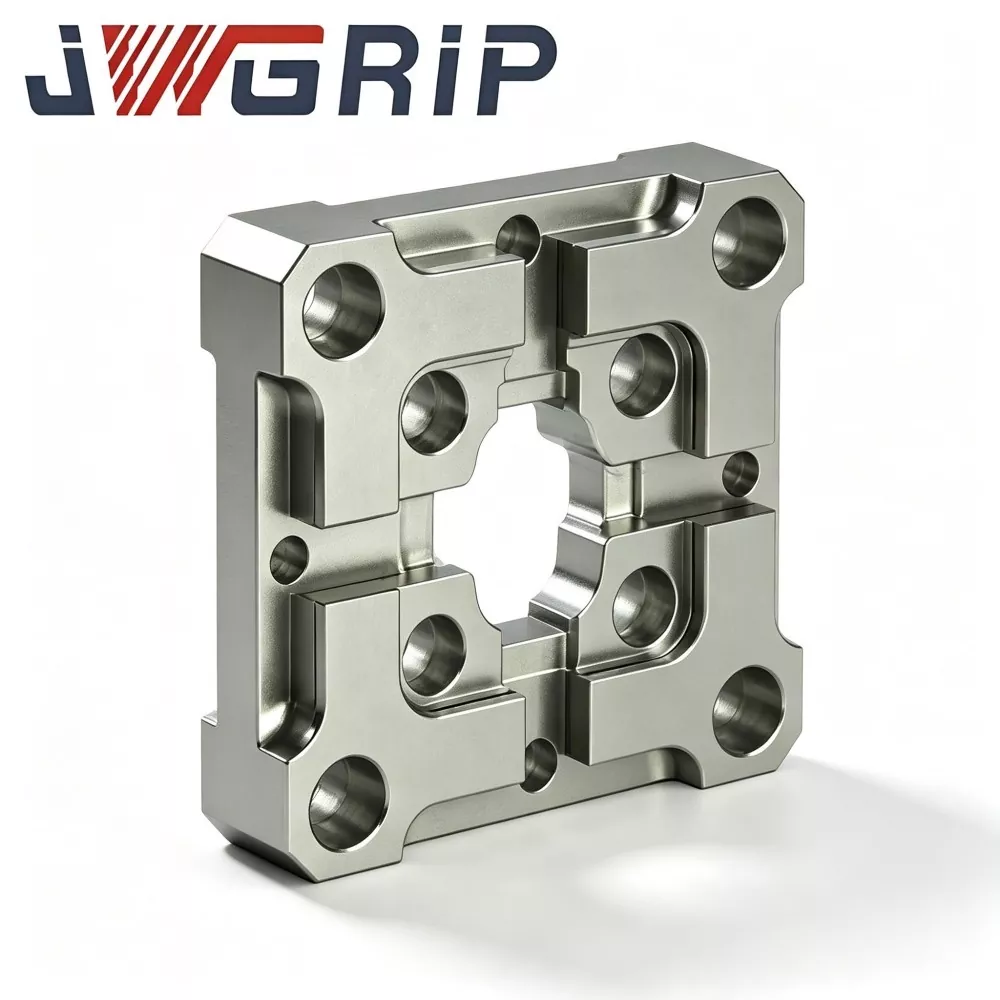

Pracovní princip
Středící destička JWGRIP R-Type 70×70 EDM je vyhrazená referenční součást pro předpolohování elektrod pro ponorné EDM a kalibraci soustřednosti:
1. Připevněno mezi EDM pracovní stůl a přípravek držáku elektrody. Poskytuje opakovatelnou mechanickou centrovací referenci při výměně měděných, grafitových nebo měděno-wolframových elektrodových přípravků.
2. Konvenční centrovací destičky mají vnitřní ramena s ostrým úhlem. Každý náraz do dokování soustředí napětí na malé rohové zóny a po opakovaném lisování vytváří místní plastické prohlubně.
3. Vylepšení základní struktury: hladký přechod vnitřního zkosení typu R rozšiřuje účinnou kontaktní plochu během dokování přípravku, rozkládá přítlačnou sílu na větší povrchy namísto úzkých ostrých rohů, zpomaluje opotřebení vtlačení a zachovává původní soustředný standard pro delší servisní cykly.
Důležité upozornění pro použití: Tato deska poskytuje pouze mechanické předběžné vystředění a nemůže nahradit konečnou jemnou kalibraci souřadnic na základě sondy. Po mechanickém ukotvení proti této středící desce musí operátoři stále provádět kompenzaci sondy podle standardních specifikací procesu EDM. Je široce používán pro zpracování vstřikovacích forem, tlakových forem a přesných lisovacích vložek EDM, zvláště vhodný pro dílny sériové výroby s častou výměnou elektrod. Může být instalován na EDM pracovní stůl, základnu sklíčidla s nulovým bodem nebo vlastní nosnou desku upínacího zařízení.
Klíčové technické výkonnostní charakteristiky
1. Optimalizovaná konstrukce s vnitřním zkosením typu R proti opotřebení Komparativní testování odolnosti ukazuje, že při stejné frekvenci nárazů při dokování snižuje středící destička JWGRIP R-Type 70×70 EDM místní kontaktní napětí přibližně o 29 % ve srovnání s konvenčními středícími destičkami s ostrými rameny, což výrazně snižuje odsazení a riziko rohového vrubu způsobeného
2. Vícecyklová stabilizace odlehčení pnutí Substrát z legované oceli prochází po hrubém obrábění dvoukolovým vysokoteplotním stárnutím, aby se odstranila většina zbytkového vnitřního pnutí. V rámci dílenské okolní teploty 17-29 ℃, kolísání rovinnosti hotového plechu ≤0,0025 mm, zabraňující deformaci srovnávacího testu způsobenému teplotním posunem.
3. Oboustranné ultra přesné broušení Horní referenční plocha a spodní montážní základ jsou mimořádně přesné broušené. Rovinnost ≤0,002 mm; rovnoběžnost mezi horní a dolní vztažnou rovinou ≤0,003 mm. Vysoká rovnoběžnost podporuje použití alternativního povrchu převrácením desky.
4. Ošetření lokalizovaného povrchového kalení Klíčové polohovací-ramenní zóny získávají speciální povrchové zpevnění, povrchová tvrdost dosahuje 58-62 HRC. Silná odolnost proti oděru odolává poškrábání částicemi a stopám po nárazu do doku; nepracovní zóny si zachovávají správnou houževnatost substrátu, aby se zabránilo křehkému lomu celé desky.
5. Antikorozní úprava odolná proti dielektrickým kapalinám Pasivační antikorozní úprava celého vnějšího povrchu. Odolává dlouhodobému rozstřikování EDM dielektrické kapalině a vlhké dílenské atmosféře, zpomaluje oxidaci a výskyt bodové rzi.
6. Standardní velikost s předem zpracovanými montážními prvky Kompaktní vnější rozměr 70×70, předem vyrobené otvory pro polohovací kolíky a otvory pro zahloubené šrouby. Přímá instalace se hodí pro většinu běžných rozhraní upínačů s nulovým bodem bez sekundárního obrábění.
7. Vysledovatelná kompletní metrologická kontrola Každá dokončená jednotka nese laserem vyryté jedinečné sériové číslo. Úplné záznamy o kontrole týkající se rovinnosti, rovnoběžnosti a rozměru zkosení R jsou archivovány, což podporuje sledovatelnou kontrolu kvality pro velkoobjemové podniky vyrábějící formy.
Kompletní výrobní pracovní postup
Každá šarže středící desky JWGRIP R-Type 70x70 EDM přesně dodržuje celý výrobní postup:
Vstupní kontrola chemického složení a tvrdosti surovin → CNC hrubovací frézování → první kolo vysokoteplotní stárnutí odlehčení pnutí → polodokončovací obrábění → tváření vnitřních zkosení typu R → sekundární stárnutí odlehčení pnutí → lokální povrchové kalení → oboustranné přesné sériové broušení → děrování a zahlubování laserem → zahlubování laserem → antiemové dokončování pasivace → závěrečná vizuální kontrola → uskladnění hotového zboží.
Výroba odpovídá požadavkům ISO 9001 na systém řízení jakosti.
Zařízení pro měření jádra: souřadnicový měřicí stroj, interferometr rovinnosti povrchu, tvrdoměr; všechny procházejí pravidelnou oficiální metrologickou kalibrací.
Ke každému hotovému kusu je připojena nezávislá kontrolní zpráva; Na přání zákazníka lze dodat certifikáty o zkoušce materiálu.
Praktický tip pro skladování: Středicí desku skladujte ve vyhrazené krabici měřidla odolné proti nárazům. Vyvarujte se nárazu těžkých předmětů a poškrábání kovovými třískami. I neviditelné mikrozářezy poškodí přesnost polohování. Po každé aplikaci na stroji před uskladněním úplně otřete polohovací ramena a referenční povrchy měkkým hadříkem nepouštějícím vlákna.
Správný pracovní postup montáže a provozu
1. Před instalací zcela očistěte montážní rovinu základny přípravku, otvory pro polohovací kolíky a spodní základnu středící desky; odstraňte kovové třísky, uhlíkový prášek a zbytky dielektrické kapaliny. Zachycené cizí částice nakloní desku a naruší centrovací měřítko.
2. Utáhněte šrouby se zápustnou hlavou podle doporučeného utahovacího momentu. Nadměrný točivý moment vytváří místní deformaci desky a ničí rovinnost; nedostatečný točivý moment způsobí posunutí desky při nárazu dokovací stanice.
3. Zabraňte silnému nárazu mezi držákem elektrody a polohovacími rameny typu R; použijte režim měkkého kontaktu pro mechanické předběžné vystředění.
4. Po mechanickém předběžném vystředění dokončete kompenzaci souřadnic sondy podle specifikací procesu EDM. Nikdy nevynechávejte jemné snímání a při konečném obrábění se spoléhejte čistě na výsledek mechanického centrování.
5. Kontrolujte polohovací ramena pod lupou každých 7-10 pracovních dnů; vyměňte desku ihned, jakmile zjistíte promáčknutí, škrábnutí nebo zářez.
Je třeba se vyvarovat nesprávných operací
1. Montáž bez čištění spojovacích povrchů: vložené třísky vytvářejí skryté odchylky naklonění.
2. Násilné dokování pomocí kladiva: silný náraz vytváří neviditelné mikrozářezy na polohovacích ramenech.
3. Upevnění šrouby s nadměrným kroutícím momentem: vyvolává vnitřní napětí a trvalé geometrické zkreslení těla desky.
4. Přeskočte jemnou kalibraci sondy a vezměte výstup mechanického centrování jako konečné měřítko obrábění.
Proč vybrat JWGRIP
1. Praktické zkušenosti s výzkumem a vývojem v oblasti elektroerozivního obrábění Náš tým inženýrů shromažďuje na místě bohatou zpětnou vazbu od techniků forem. Iterace produktu jsou optimalizovány pro úzká místa v reálném obchodě namísto pouze teoretických parametrů kreslení.
2. Přísná kontrola celé jednotky před odesláním Mnoho konkurentů používá pouze vzorkovou kontrolu rozměrů. Každá středící deska JWGRIP R-Type 70×70 EDM dokončuje kompletní geometrickou kontrolu souřadnicového měřicího stroje, aby se prověřily neshodné díly před dodáním.
3. Stabilní dodací lhůta pro standardní a vlastní objednávky Produkty standardní specifikace 70×70 udržují výrobní zásoby. Pro vlastní požadavky na umístění nástavce nebo rozmístění děr technický tým dokončí kontrolu výkresu do 12 pracovních dnů a potvrdí proveditelný harmonogram. Standardní dodací lhůta objednávky: 10-15 pracovních dnů.
4. Technická podpora zaměřená na aplikace Když se zákazníci setkají se zmatky při sestavování nebo abnormálním výkonem středění, tým technické podpory jim poskytne praktické návrhy řešení problémů založené na skutečných zkušenostech z dílny EDM.
5. Úplná správa sledovatelnosti šarže Každý štítek nese exkluzivní sériové číslo. Jakmile se vyskytnou neočekávané problémy související s polohováním, lze rychle získat původní výrobní parametry a archivy kontrol pro technickou analýzu hlavní příčiny.
FAQ
Q1: Může středící destička JWGRIP R-Type 70x70 EDM eliminovat všechny odchylky při středění?
A1: Poskytuje stabilní mechanické předstředění a nemůže odstranit každý zdroj odchylky. Konečná kompenzace souřadnic na základě sondy zůstává povinná. Chyba polohování může také pramenit z opotřebovaného přípravku elektrody, uvolněného upevnění přípravku nebo deformace dříku elektrody. Operátoři musí pravidelně kontrolovat celou sestavu přípravku.
Otázka 2: Je tato středící deska vhodná pro časté dokování těžkých velkých přípravků s grafitovou elektrodou?
A2: Podporuje centrování grafitových elektrod a přípravků. U extra těžkých sestav přísně kontrolujte kontaktní sílu dokování a zakažte prudké nárazy. I při optimalizaci zkosení ve tvaru písmene R způsobuje nadměrné rázové zatížení poškození na polohovacích ramenech.
Q3: Můžete přizpůsobit nestandardní vzor otvoru nebo speciální rozměr nástavce pro umístění?
A3: Ano. Předložte prosím kompletní technické výkresy s jasnými požadavky na uspořádání otvorů, geometrii polohovacího nálitku, rovinnost a toleranci rovnoběžnosti. Inženýrské oddělení vyhodnotí vyrobitelnost do 12 pracovních dnů a vystaví formální cenovou nabídku.
Q4: Které podmínky poškození jsou vyloučeny ze záruky?
A4: Patří k vysoce přesné polohovací součásti pro upínání obrobku. Záruka se vztahuje na výrobní vady vzniklé při dodání, jako je nestandardní rovinnost, rovnoběžnost a tvrdost. Poškození způsobené kolizí, nesprávnou montáží krouticího momentu, poškrábáním částicemi a běžným provozním opotřebením nespadá do rozsahu záruky.
Související kategorie
Odeslat dotaz
Kontaktní informace
-
Adresa
č. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincie Guangdong, Čína
-
Tel
-
E-mailem
Vítejte, chcete-li odeslat dotaz společnosti JWGRIP. Náš profesionální technický a prodejní tým poskytne bezplatný výběr příslušenství, návrh řešení na míru a přesnou cenovou nabídku.
Doporučení pro novinky