český
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Vysoce výkonné stahovací čepy kompatibilní s EROWA pro spolehlivé upínání CNC nástrojů
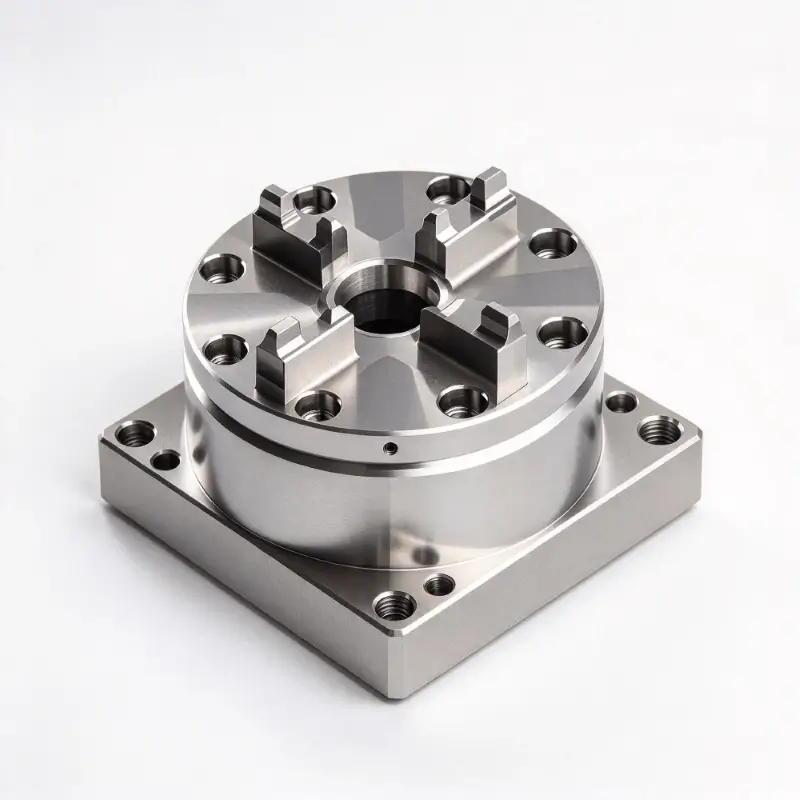
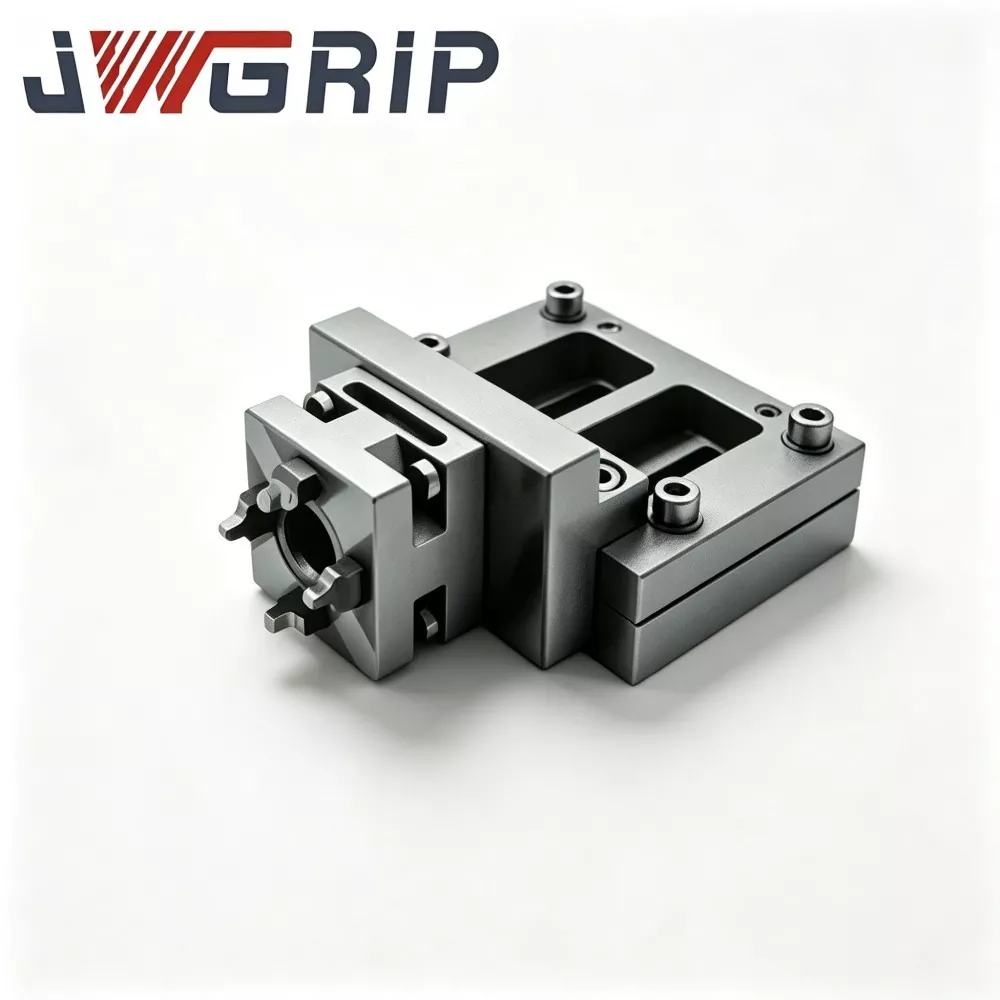
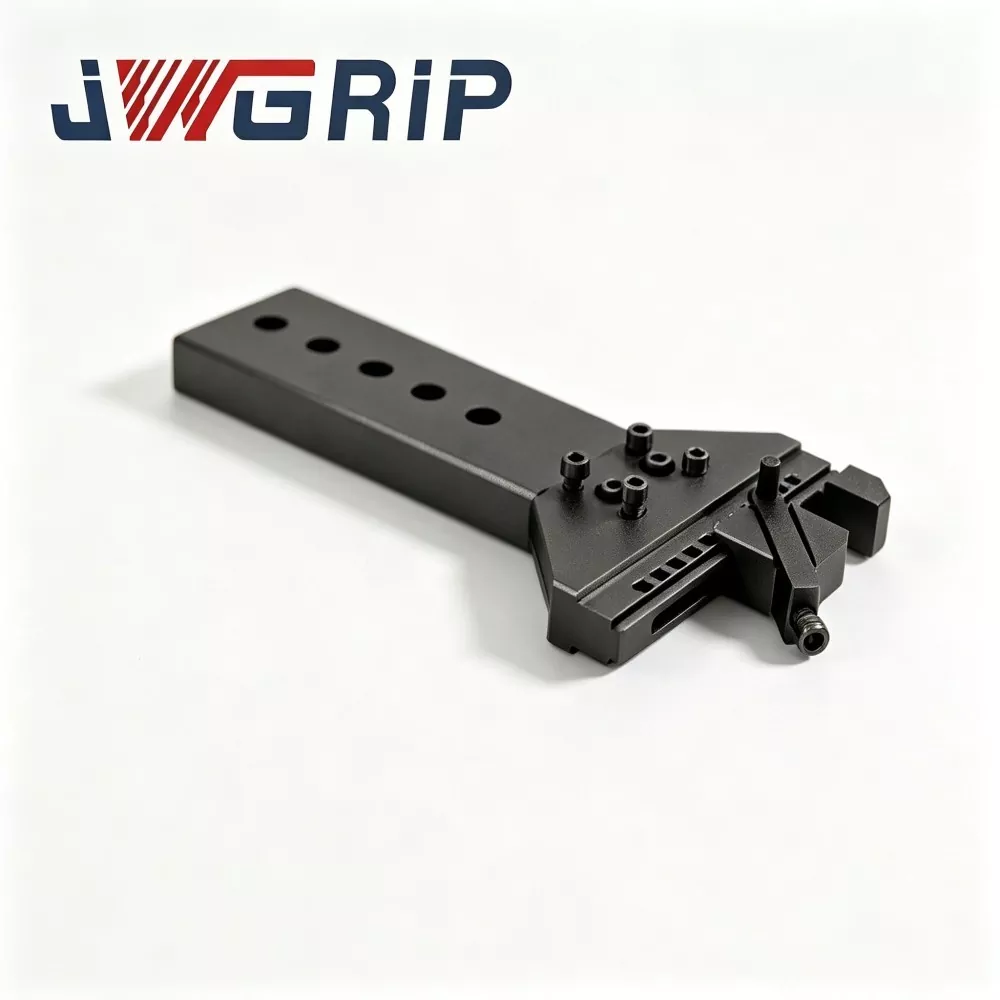
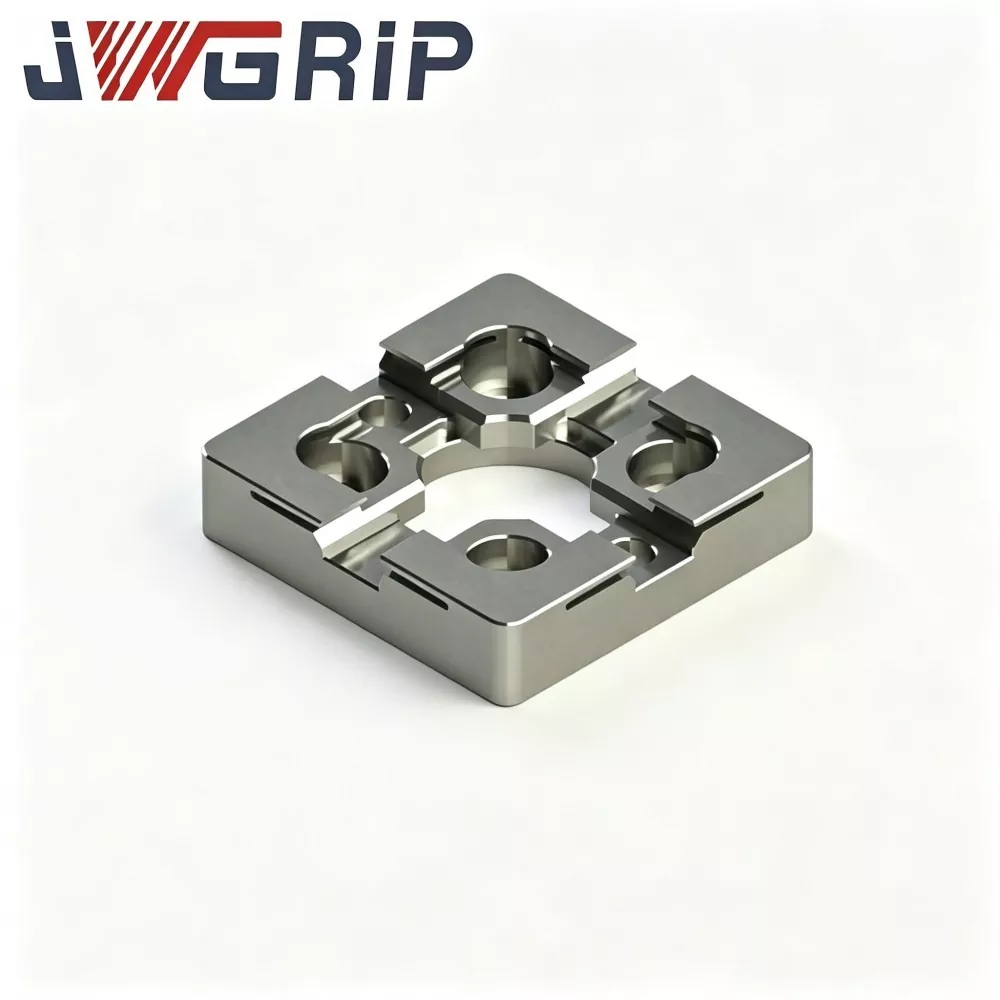
Jako výrobce přesných komponent rozhraní EROWA Compatible Pull Studs,JWGRIPdokončuje kompletní simulaci opotřebení a sériovou výrobu standardních polohovacích čepů, variant s automatickou funkcí a spojovacích čepů s možností rotace. Tyto vyměnitelné součásti pomáhají zařízením na výrobu forem rozšiřovat skupiny nástrojů pro EDM při zachování stávajících držáků elektrod a upínacích palet. Spárováno sEROWA kompatibilní EDM sklíčidlaa EROWA kompatibilní elektrodové sklíčidlo, vytvářejí křížové polohovací řetězy pro konzistentní přenos dat mezi frézovacími, ponornými EDM a měřicími stanicemi. Geometrie kužele, rozměr závitu a parametry těsnicí drážky jsou přísně kontrolovány pro každou výrobní šarži.
Kontinuita referenčního bodu mezi stanicemi
Mnoho dílen na výrobu forem provozuje výrobní toky se smíšenými procesy: frézování elektrod na obráběcích centrech, elektroerozivní elektroerozivní eroze, offline přednastavené měření a manuální kontrola. Každá změna procesu vyžaduje opakovanou výměnu přípravku. Pokud se parametry rozhraní tah-svorník liší byť jen nepatrně mezi různými částmi hardwaru, bude se při pohybu elektrod z jedné stanice do druhé hromadit posun vztažného bodu.
Velký počet dílen investuje značné prostředky do vysoce přesných sklíčidel a držáků, ale přehlíží, že tyto malé součásti rozhraní definují kontinuitu dat napříč celým procesním řetězcem. Vizuálně podobné čepy mohou stále způsobovat nesoulad na úrovni mikronů během skutečného upínání, což postupně snižuje přesnost polohování elektrody pro složité obrábění dutin.
Mnoho dodavatelských týmů zachází s těmito lokalizačními součástmi jako s levným spotřebním materiálem a získává náhodné náhradní díly od více dodavatelů. Čepy se smíšeným zdrojem vytvářejí skrytá rizika pro smyčky nástrojů na více stanicích.
Jaká rizika se objevují při smíchání neidentických částí rozhraní uvnitř jednoho fondu nástrojů pro výrobu forem? Drobné rozdíly v úhlu úkosu, hloubce drážky těsnicího kroužku nebo výšce ramene zlomí celoplošné spojení. Každá výměna generuje nepatrný neměřený offset, který se hromadí a vytváří chyby vyrovnání elektrod na dokončených dutinách formy.
Základní funkční varianty
Standardní vytahovací kolík kompatibilní s EROWA: Navržen pro ruční montáž přípravku a montáž držáku elektrody. Tato univerzální varianta se hodí pro většinu běžných ručních sklíčidel a elektrodových patic. Funguje spolehlivě při častých cyklech ruční výměny při zpracování prototypových forem a při přípravě elektrod v malých dávkách.
EROWA kompatibilní s automatickým vytahovacím kolíkem: Vyrobeno s upravenými strukturálními profily pro přizpůsobení automatickému záběru chapadla. Podporuje bezobslužnou výměnu elektrod uvnitř robotických elektroerozivních buněk, čímž eliminuje manuální operace twist-lock. Tato varianta je vhodná pro výrobu forem s kontinuálním přepínáním elektrod.
EROWA kompatibilní s automatickým rotačním vytahovacím čepem: Zahrnuje vnitřní ofsetovou rotační strukturu. Umožňuje omezené nastavení úhlu po aretaci, což pomáhá doladit orientaci elektrody bez odpojení celé sestavy držáku od sklíčidla. Přináší extra flexibilitu pro vícedutinové nastavení elektrod formy.
Praktická montážní a aplikační pravidla
Hloubka zašroubování přímo ovlivňuje konečný výkon umístění. Obsluha musí ovládat hloubku zašroubování, aby rameno čepu bylo naplocho proti základně držáku elektrody. Nadměrná hloubka zašroubování naruší struktury vnitřního závitu, zatímco nedostatečná hloubka ponechává plovoucí vůli, která generuje polohový posun při jiskrové erozi vibrací.
Údržba těsnicího kroužku si zasluhuje stálou pozornost, zejména v prostředích EDM hloubiček zaplavených dielektrickou kapalinou a grafitovým prachem. Opotřebované nebo špatně umístěné těsnicí kroužky umožňují vodivému kalu proniknout do kuželových spojovacích zón. Usazeniny nečistot poškrábou přesné kuželové plochy a zhorší opakované polohování. Vyměňte těsnicí příslušenství společně během pravidelné generální opravy součástí namísto opakovaného opakovaného používání starých pryžových dílů.
Vizuální vzhled nemůže sloužit jako jediný hodnotící standard. Dva čepy mohou vypadat téměř identicky, ale po instalaci na vysoce přesná sklíčidla se objeví jemné rozdíly v úhlu kužele nebo výšce ramene. V rámci unifikovaných nástrojů je třeba se vyhnout náhodnému nahrazování napříč značkami.
Systémové přizpůsobení hardwaru
Při montáži společně s EROWA kompatibilními EDM sklíčidly musí obrys kužele čepu a rozměr osazení plně odpovídat geometrii vnitřní dutiny sklíčidla. Nepřizpůsobený obrys vytváří částečný bodový kontakt, soustřeďuje místní napětí a urychluje vzájemné opotřebení jak na vnitřních plochách sklíčidla, tak na úsecích kužele čepu. Konzistentní specifikace rozhraní zabraňují postupnému posunu nulového bodu v rámci opakovaných cyklů výměny elektrod.
Při spolupráci s kompatibilními elektrodovými sklíčidly EROWA tyto čepy promění běžné držáky elektrod na výměnné moduly. Operátoři mohou dokončit přednastavení elektrod a měření offline a poté přenést kompletní sestavy elektrod mezi frézovacím zařízením, EDM stroji a stanicemi souřadnicového měřicího stroje, aniž by museli opakovaně znovu indikovat práci. Jednotné standardy svorníků zkracují celkovou dobu výroby forem pro víceelektrodové projekty.
Dílny udržující velké knihovny držáků elektrod by měly zavést jasné značení dílů. Označte typ čepu a klíčové informace o specifikaci na každé odpovídající základně držáku elektrody. Jasné značení snižuje riziko nesprávné instalace člověkem během rušných operací střídání směn v lisovnách.
Kontrola kvality materiálu a výroby
JWGRIP vyrábí tyto kompatibilní polohovací kolíky z vysoce legované antikorozní oceli. Kritické kuželové kontaktní zóny procházejí nauhličovacím kalením a následným vícestupňovým ultra-přesným broušením. Závitové sekce využívají řezání závitů s malou tolerancí pro zajištění zaměnitelnosti napříč různými výrobními dávkami. Každý hotový komponent před expedicí prochází skenováním kuželového profilu, kontrolou rozměrů závitu a simulovaným cyklickým upínáním. Pro projekty se speciálními staršími nástroji jsou k dispozici zakázkově upravené výšky ramen, speciální velikosti závitů a upravené rozměry těsnicích drážek.
Logika posuzování výměny součástí
Tyto malé součásti rozhraní odolávají opakované síle předpětí, korozi dielektrické kapaliny a otěru grafitovými částicemi v každodenním provozu lisovny. Povrchové škrábance, únava závitu a stárnutí těsnicího kroužku se často vyvíjejí postupně bez zjevných vnějších příznaků. Dílny musí do pravidelných pracovních postupů údržby držáků elektrod přidat pravidelné odběrové kontroly těchto svorníků. Včasná eliminace degradovaného hardwaru rozhraní zastaví šíření neviditelné výchozí odchylky napříč multiprocesními řetězci výroby forem.
JWGRIP je profesionální Kompatibilní stahovací šrouby EROWA výrobce a dodavatel v Číně. Srdečně vás vítáme na velkoobchodní prodej vysoce kvalitních produktů za konkurenceschopnou cenu z naší továrny.
Doporučení pro novinky