český
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Vysoce výkonné samostředící svěráky řady H125 pro přesné upínání od profesionálního výrobce
Jako vývojář hardwaru OEM zaměřený na těžké řezy pro těžké samostředící svěráky řady H125,JWGRIPdodává vysoce pevná těla svěráků, sady zesílených čelistí a rozhraní nulového bodu odolná vůči zatížení pro dílny s těžkým řezem a inženýry zpracovávající objemné obrobky při silných frézovacích vibracích. Hromadná výroba využívá analýzu rázu konečných prvků s vyztuženými nosnými součástmi, aby vydržely velké upínací napětí. Tento robustní hardware spolehlivě funguje při frézování s vysokým úběrem materiálu, kde selhávají lehké svěráky. JWGRIP také nabízíŘada palet s nulovým bodema samostředící svěrák s kulatou základnou pro kompletní upínání velkých polotovarů pro velké zatížení a víceúhlové pětiosé obrábění.
Hodnocení tuhosti a limity použití
Mnoho strojíren nakupuje z cenových důvodů univerzální kompaktní svěráky a poté je aplikuje na těžké frézování tlustých ocelových bloků. Při prudkém řezném nárazu a silné tangenciální síle způsobí tenké stěny těla svěráku mikrodeformaci. Taková jemná deformace není pouhým okem vidět, přesto během procesu řezání pozvolna posouvá polohu obrobku.
Jaký druh skryté ztráty přinese deformace hromadné výrobě? Obrobky budou trpět nekonzistentními přídavky, hotové povrchy vypadají zvlněné a opotřebení nástroje se abnormálně zrychluje. Ve vážných situacích mohou obrobky vklouznout do čelistí a vytvořit šrot. Mnoho operátorů připisuje zmetkovitost čistě problémům s nástrojem nebo chybám programování, přičemž ignoruje tuhost těla svěráku jako skutečnou příčinu.
Jak rozlišíte, zda samostředící svěrák skutečně vyhovuje scénářům těžkého řezu? Jmenovitá hodnota upínací síly vytištěná v katalozích je pouze jedním referenčním indexem. Uživatelé také potřebují vyhodnotit materiál výkovku tělesa, tloušťku stěny nosných částí, strukturu částí synchronního převodu a odolnost proti otřesům při přerušovaném řezu. Čistý vysoký počet parametrů upínací síly nemůže zaručit stabilní výkon v podmínkách skutečného těžkého řezu.
Lze použít samostředící svěráky pro velké zatížení také pro pětiosé obrábění? Někteří uživatelé se mylně domnívají, že těžký hardware je pro víceosé zařízení příliš objemný. Moderní optimalizované robustní konstrukce dokážou vyvážit tuhost a výšku karoserie, přizpůsobí se pětiosému naklápěcímu pohybu při zachování silné upínací schopnosti.
Jaké praktické rozdíly mezi jednotlivými modely této řady vysoce výkonných produktů spočívají?
Kompaktní samostředící svěrák s nulovým bodem pro těžký provoz pro 5osé CNC obrábění: Tato kompaktní varianta pro velké zatížení vyvažuje vysokou upínací sílu s omezenou celkovou výškou. Vyztužené vnitřní součásti převodovky odolávají řezným rázům a její nízkoprofilový obrys účinně snižuje riziko kolize během naklápěcích pohybů pětiosého otočného stolu.
Středně velký těžký samostředící svěrák s nulovým bodem s tvrdými čelistmi pro CNC frézování: Optimalizováno pro středně velké tlusté kovové polotovary v tříosých pracovních postupech těžkého frézování. Zesílené lité kované tělo výrazně zlepšuje odolnost proti deformaci; Tvrzené integrální tvrdé čelisti poskytují pevný skus oceli, slitin a nerezových materiálů.
Samocentrovací svěrák s nulovým bodem a pevnými čelistmi s prodlouženým cestovním těžkým zatížením: Nabízí rozšířený rozsah otevření čelistí při zachování plného výkonu při velkém zatížení. Zvládá masivní polotovary větší šířky, aniž by obětovala tuhost upnutí, čímž odpadá nutnost přecházet na větší samostatné přípravky pro těžké díly s proměnnou šířkou.
Velký cestovní těžký samostředící svěrák s tvrdými čelistmi pro obrábění velkých obrobků:
Má maximální zdvih čelistí uvnitř této produktové řady, navržený speciálně pro extra velké těžké polotovary. Každý komponent nesoucí sílu je vylepšen, aby odolal hmotnosti masivních obrobků a silnému frézovacímu úderu.
Provozní pokyny
Jak rozumně rozložit upínací sílu u tlustých těžkých polotovarů? Vyvarujte se soustředění veškerého upínacího tlaku pouze na jednu místní část kontaktní plochy čelisti. Ujistěte se, že polotovar má celoplošný kontakt s pracovními plochami čelistí. Částečný bodový kontakt bude generovat místní koncentraci napětí a vyvolá deformaci kroucení těla svěráku.
Je vyšší upínací síla vždy lepší pro náročné úkoly? Příliš přehuštěná upínací síla může mít negativní účinky. Příliš velká síla může způsobit deformaci polotovaru tlakem, zejména u některých tvárných slitinových materiálů. Uživatelé by měli přizpůsobit velikost upnutí podle materiálu obrobku, tloušťky polotovaru a skutečného odhadu řezné síly.
Jaké kontroly je třeba provést před zahájením cyklů těžkého řezání? Dvakrát zkontrolujte stav zajištění každého spojovacího šroubu a rozhraní nulového bodu. Volná montáž vyváží všechny výhody, které přináší vysoce tuhá kování svěráku, i když je svěrák sám v perfektním stavu.
Pokyny pro použití nástrojů pro smíšené scénáře
Jaké výhody plynou ze spárování s paletami řady Zero Point?
Tyto odolné svěráky mají standardní spojovací rozhraní s nulovým bodem. Operátoři mohou dokončit předběžné upnutí obrobku na těžkých paletách mimo obálky stroje a poté implementovat rychlou výměnu v jednom kroku na upínací sklíčidla na straně stroje. Značně omezuje ruční montáž upínacích přípravků s vysokou pevností na stolech strojů.
V jaké situaci byste zvolili kombinované nasazení vedle samostředícího svěráku Round Base?
Pokud výrobní šarže obsahují jak velké obdélníkové těžké polotovary, tak díly vyžadující víceúhlové rotační polohování, společné nasazení těchto dvou kategorií uspokojí různé požadavky na upínání ve stejné dílně.
Jakým rizikům byste měli předejít při instalaci těžkých svěráků na nosiče přípravků?
Vypočítejte celkovou celkovou hmotnost svěráku a obrobku. Potvrďte nosnost palet a základových desek, nikdy nepřekračujte jmenovité zatížení kování spodního nosiče. Přetížení palet způsobí skryté bezpečnostní nehody a odchylky při polohování.
Materiálové a konstrukční výhody
Tělesa hlavního svěráku používají integrální kovanou legovanou ocel namísto běžných odlitků. Sekce nesoucí klíč mají zesílenou stěnu. Vnitřní sady synchronních šroubů a ozubených kol jsou ošetřeny nauhličováním a kalením, čímž se zlepšuje tvrdost povrchu a odolnost proti únavě při nárazu při opakovaných upínacích cyklech s velkým zatížením.
Každý hotový výrobek před dodáním prochází statickým upínacím testováním při vysokém zatížení a občasnou kontrolou simulace nárazu. Kritická vůle synchronních pohybů je přísně kontrolována, což zabraňuje asynchronnímu přesazení čelistí při silných řezných vibracích.
Služba zakázkových modifikací zahrnuje komponenty převodovky se zvýšenou silou, speciální šířku čelistí a přizpůsobené uspořádání rozhraní nulového bodu pro speciální požadavky výroby s těžkým řezem.
Denní údržba
Těžké kování snáší mnohem větší nárazové zatížení než běžné lehké svěráky. Třísky a abrazivní řezná kapalina vstupující do synchronních převodových mechanismů urychlí opotřebení vnitřní části. Operátoři musí posílit pravidelné cykly čištění a mazání. Dokonce i dobře postavené svěráky s vysokou tuhostí budou trpět posunem synchronních čelistí a skrytým strukturálním poškozením, pokud se abrazivní nečistoty nahromadí uvnitř pohyblivých sestav během dlouhých výrobních sérií.
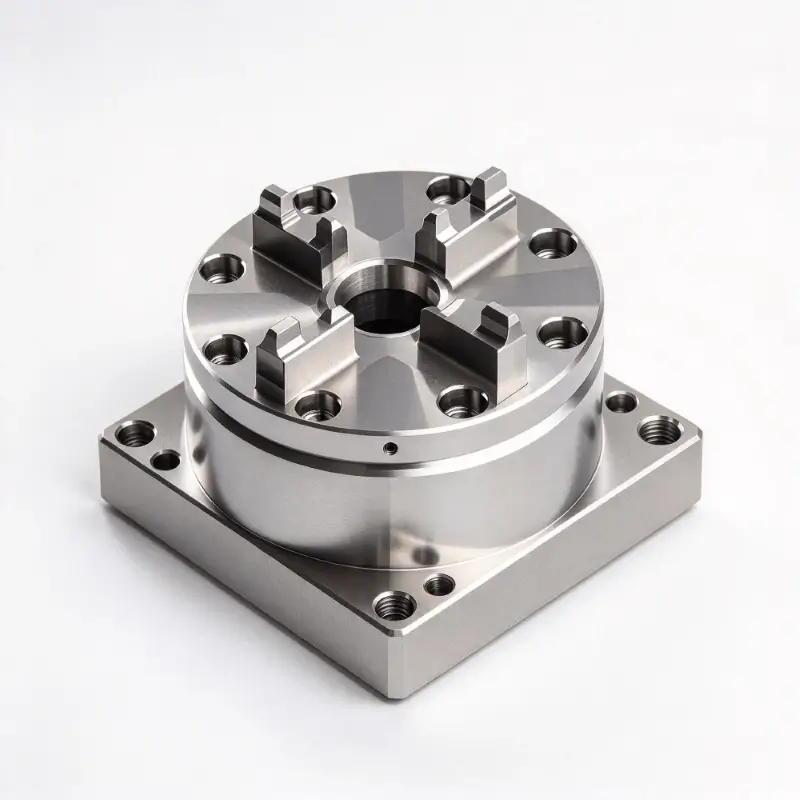
- View as
Velký cestovní těžký samostředící svěrák s tvrdými čelistmi pro obrábění velkých obrobků
JWGRIP je profesionální výrobce a dodavatel přizpůsobeného velkého cestovního těžkého samostředícího svěráku s tvrdými čelistmi pro obrábění velkých obrobků v Číně se standardními specifikacemi plně skladem pro včasné dodání projektu. Jedná se o účelově zkonstruovaný integrovaný přesný upínací přípravek speciálně navržený pro nadrozměrné, velkorozměrové a velkorozměrové zpracování obrobků v moderních CNC dílnách. Díky vysoce kvalitní konfiguraci materiálu a standardizovanému integrovanému konstrukčnímu designu integruje prodloužený upínací zdvih a vysoce tuhou nosnou konstrukci do jediného zařízení, čímž eliminuje potřebu kombinované montáže více samostatných přípravků a opakované kalibrace základny.
Prodloužený cestovní těžký samostředící svěrák s nulovým bodem a tvrdými čelistmi
JWGRIP je profesionální výrobce a dodavatel Factory Direct Extended Travel Heavy-Duty samostředící svěrák s nulovým bodem s tvrdými čelistmi v Číně, se standardními produkty plně skladem pro rychlé globální dodání. Jedná se o nově vylepšený integrovaný upínací přípravek pro polohování nulového bodu speciálně navržený pro vertikální CNC obráběcí centra, 4osá a 5osá spojovací zařízení pro zpracování. Tento přípravek využívá zcela nové konstrukční zpracování a je vyroben v přísném souladu s vysoce kvalitními průmyslovými standardy a integruje optimalizovanou strukturu převodovky s dlouhým zdvihem a standardní dokovací jednotku s nulovým bodem pro rychlou výměnu jako kompletní integrované zařízení.
Středně velký těžký samostředící svěrák s nulovým bodem s tvrdými čelistmi pro CNC frézování
JWGRIP je profesionální výrobce a dodavatel továrního přímého a přizpůsobeného středně velkého těžkého samostředícího svěráku s nulovým bodem s tvrdými čelistmi pro CNC frézování v Číně. Jedná se o nový design integrovaného upínacího přípravku s nulovým bodem speciálně vyvinutý pro náročné scénáře výroby CNC frézování. Tento vysoce kvalitní přesný přípravek integruje středně velkou těžkou synchronní samostředící převodovou strukturu a standardní polohovací dokovací jednotku s nulovým bodem jako kompletní jediné zařízení, což eliminuje potřebu dalšího vhodného příslušenství nebo opakované kalibrace na místě.
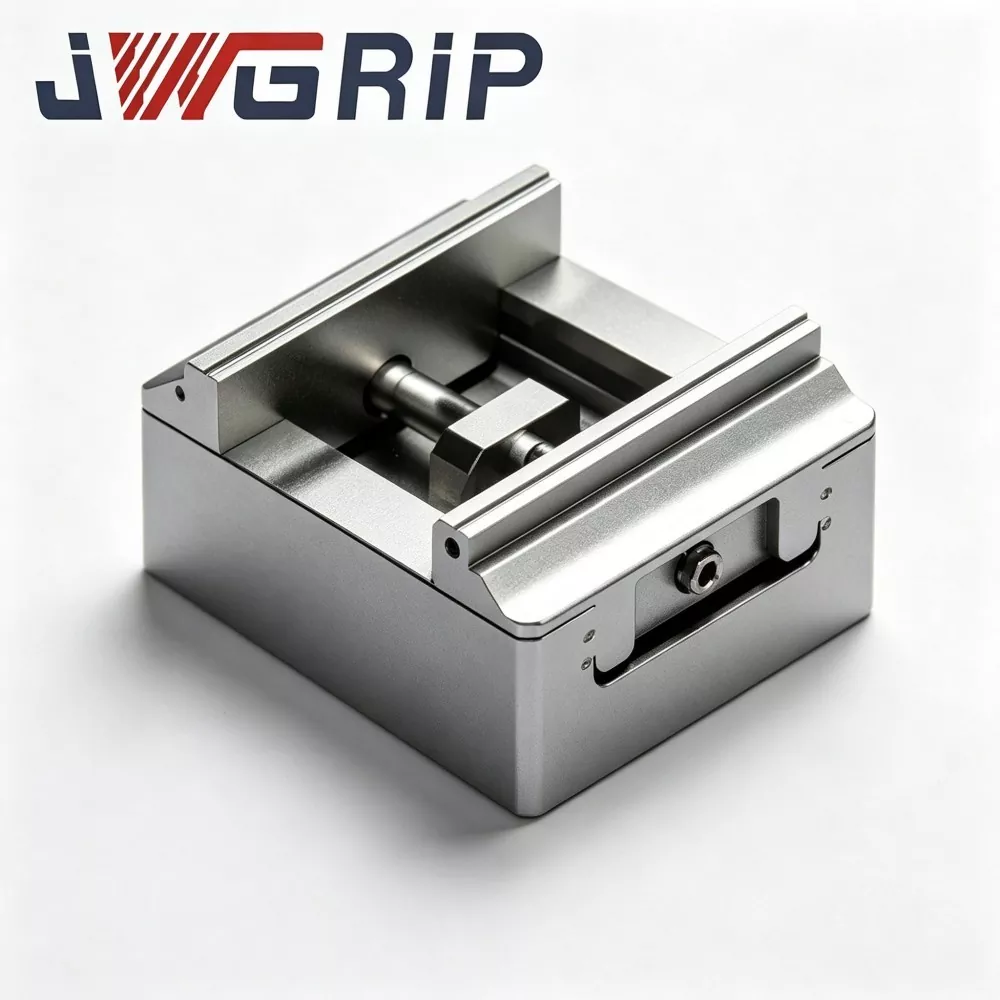
Vysoce výkonný kompaktní samostředící svěrák s nulovým bodem pro 5osé CNC obrábění
JWGRIP je profesionální výrobce a dodavatel přizpůsobeného Heavy-Duty kompaktního samostředícího svěráku s nulovým bodem pro 5osé CNC obrábění v Číně, se standardními modely plně skladem pro rychlé globální dodání. Jedná se o nově navržený vysoce tuhý integrovaný rychlovýměnný přípravek s nulovým bodem profesionálně přizpůsobený pro scénáře 5osého spojení CNC obrábění. Lze jej přímo instalovat a upevnit na 5osé pracovní stoly obráběcích strojů, podporuje plně přizpůsobené zpracování OEM a nestandardní transformaci pro přizpůsobení různorodým požadavkům na vysoce přesné obrábění globálních průmyslových výrobních linek.
JWGRIP je profesionální Samostředicí svěráky řady H125 Heavy Duty výrobce a dodavatel v Číně. Srdečně vás vítáme na velkoobchodní prodej vysoce kvalitních produktů za konkurenceschopnou cenu z naší továrny.
Doporučení pro novinky