český
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
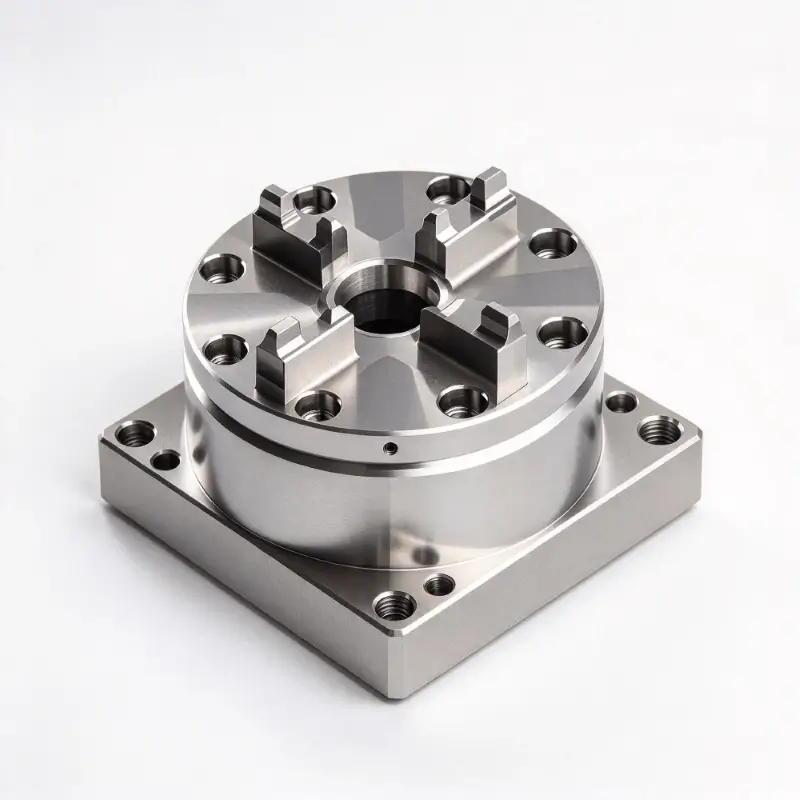
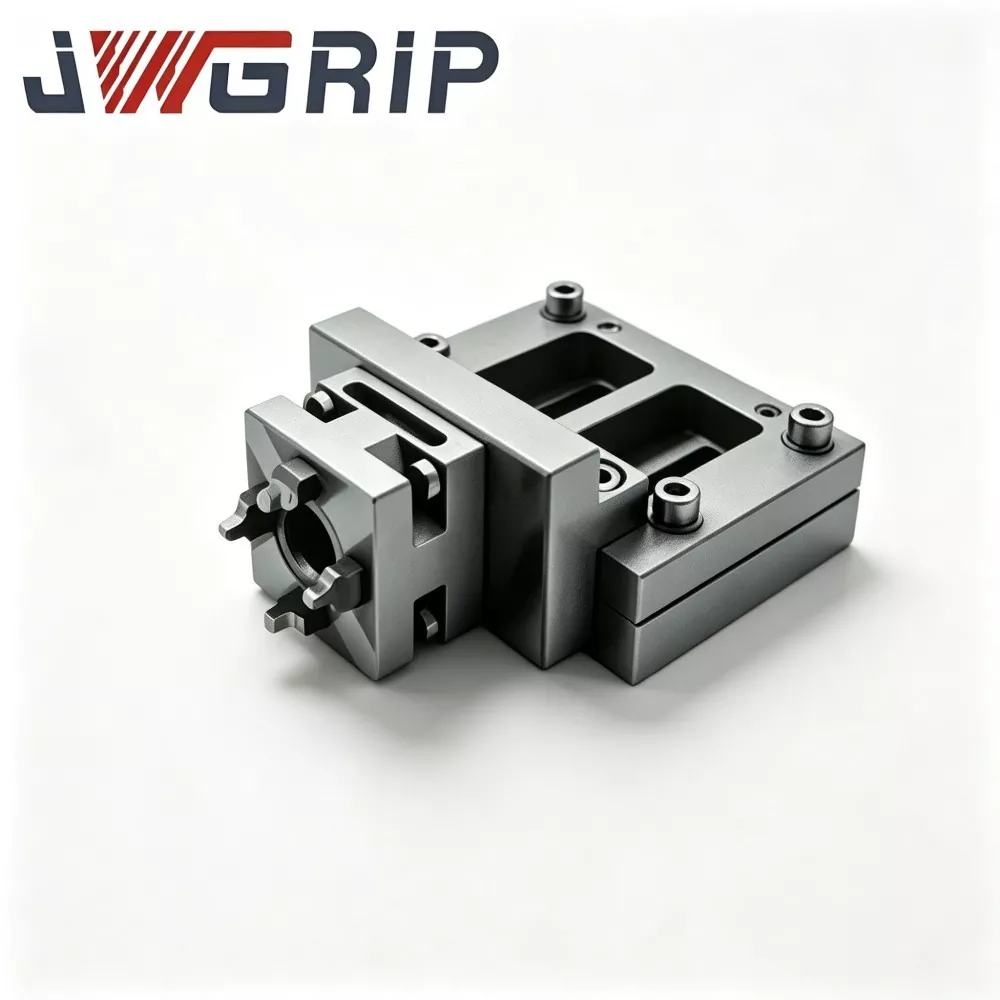
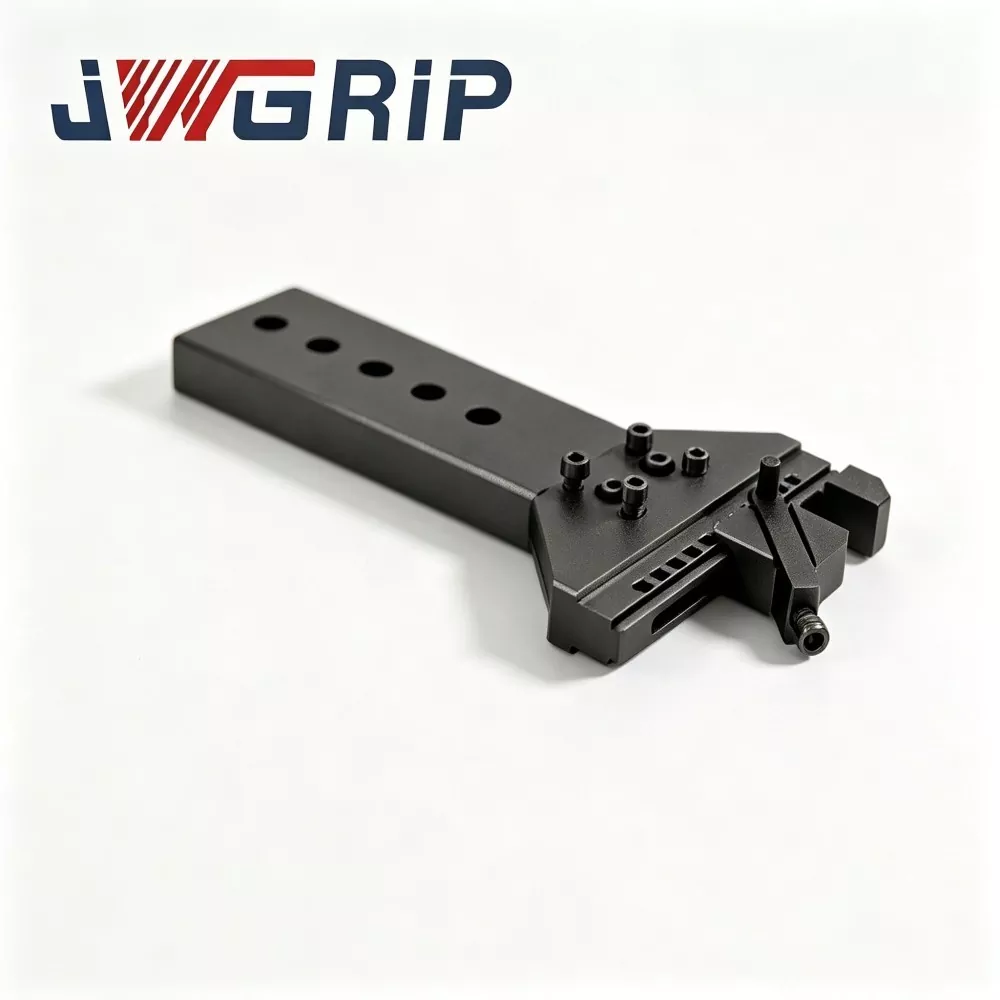
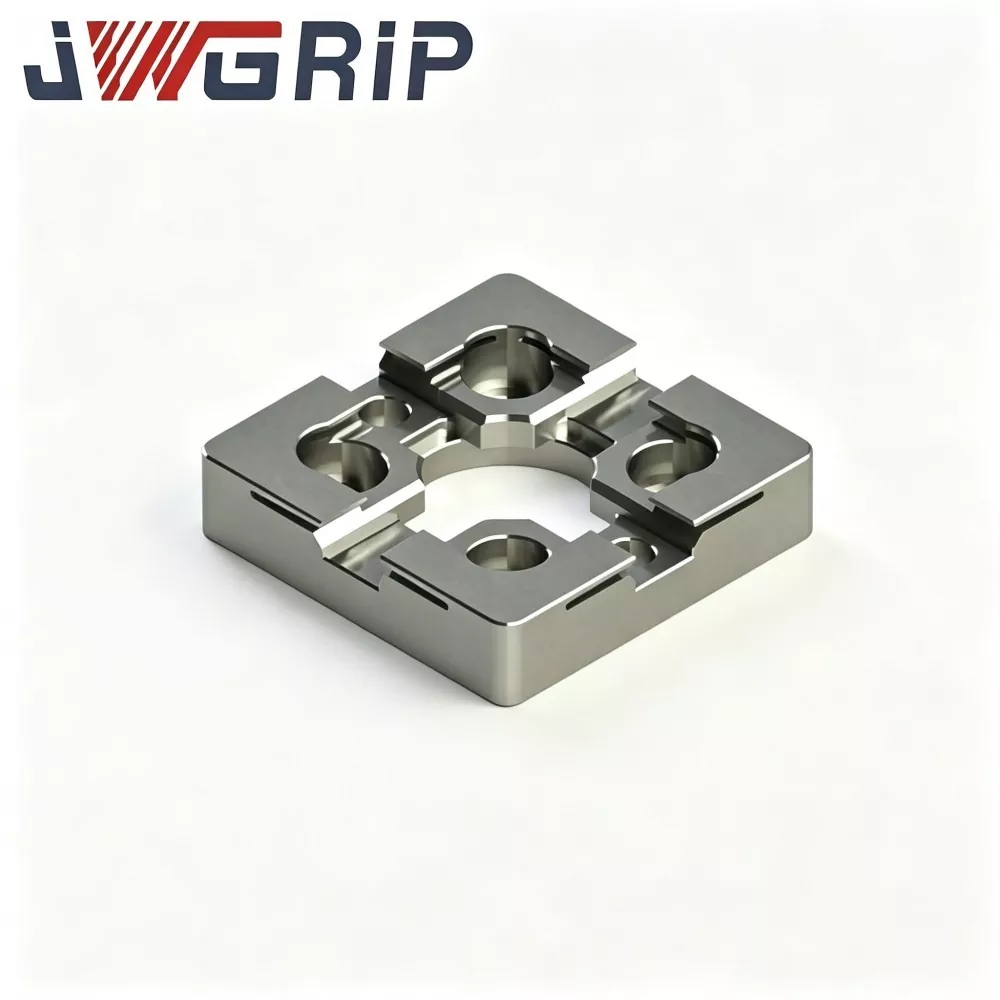
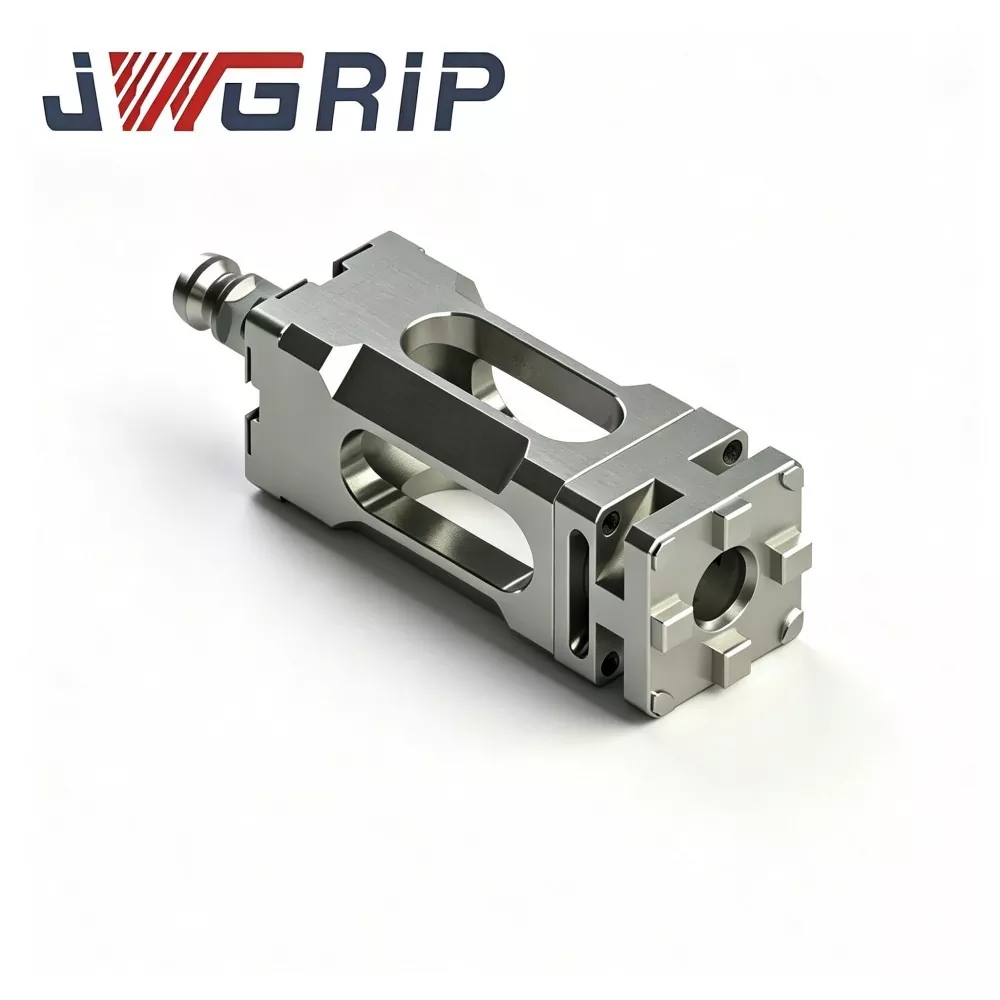
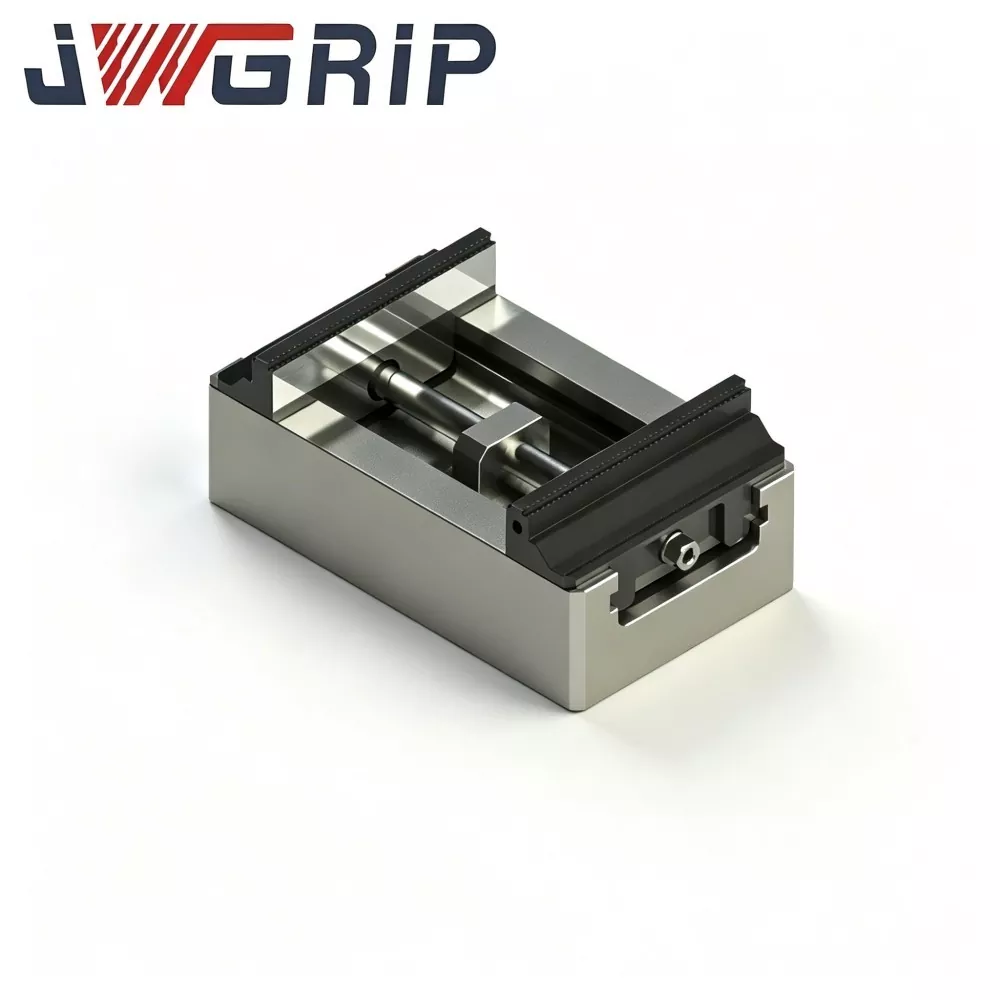
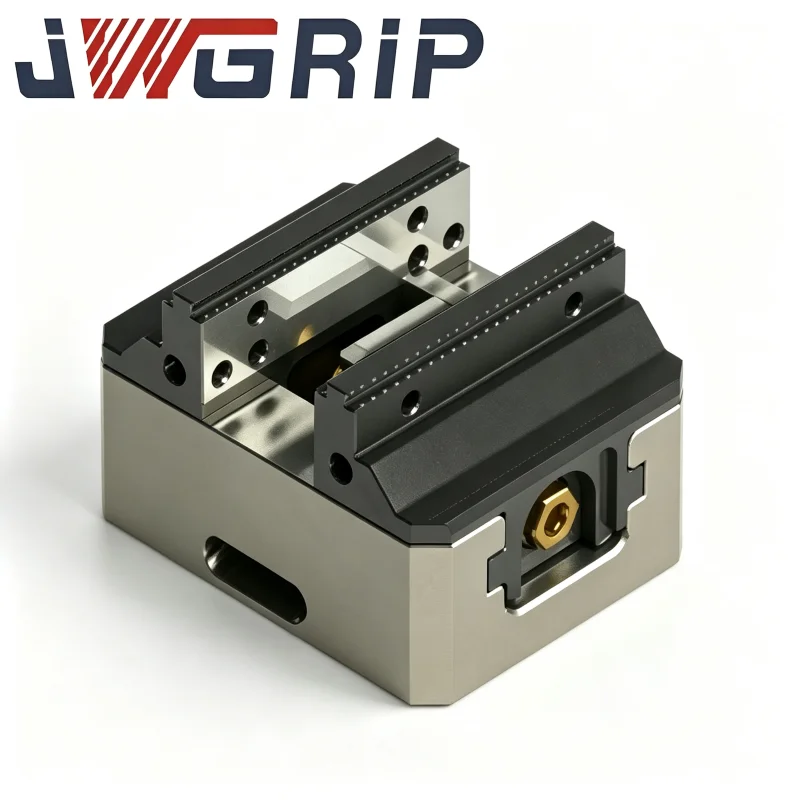
Středně velký těžký samostředící svěrák s nulovým bodem s tvrdými čelistmi pro CNC frézování
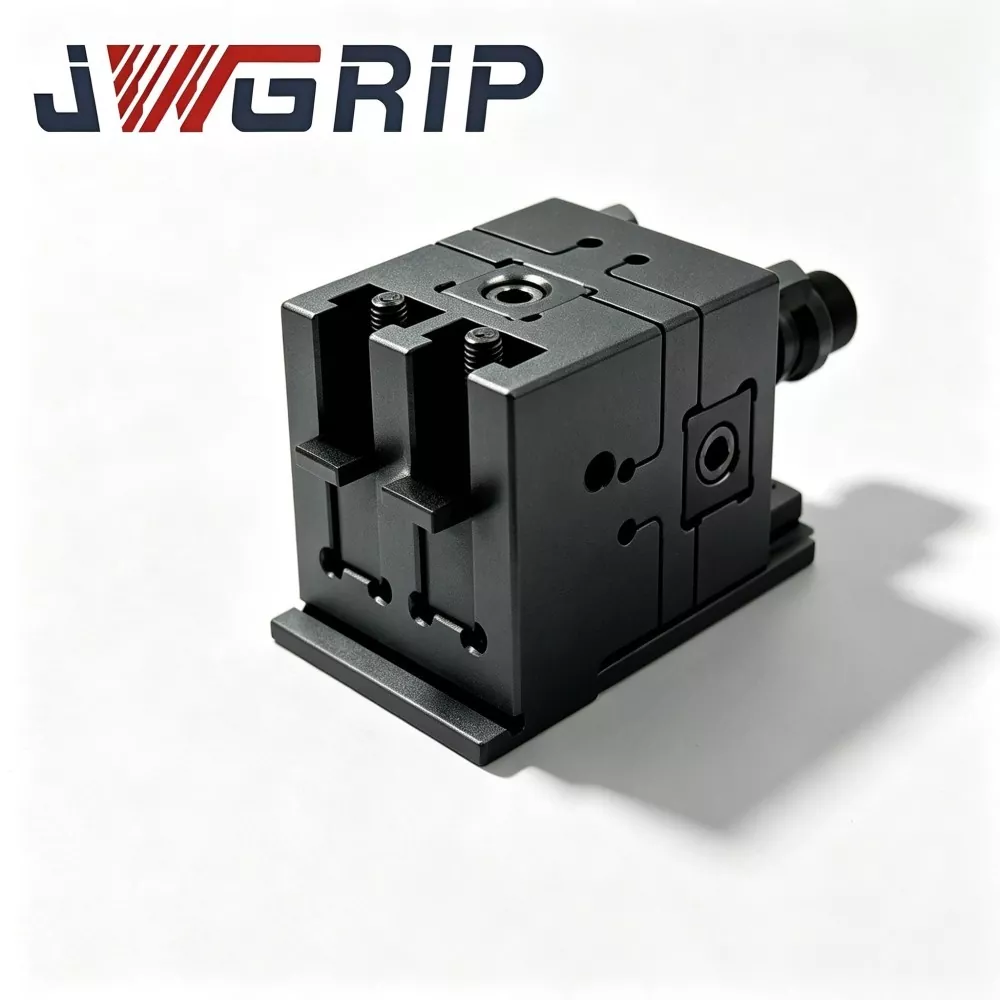
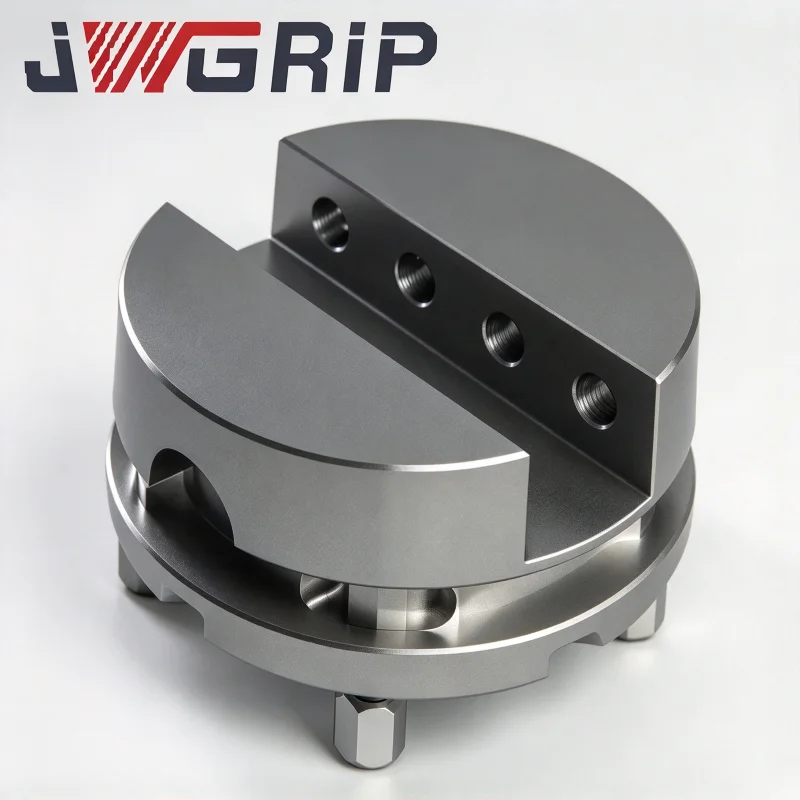
JWGRIP je profesionální výrobce a dodavatel továrního přímého a přizpůsobeného středně velkého těžkého samostředícího svěráku s nulovým bodem s tvrdými čelistmi pro CNC frézování v Číně. Jedná se o nový design integrovaného upínacího přípravku s nulovým bodem speciálně vyvinutý pro náročné scénáře výroby CNC frézování. Tento vysoce kvalitní přesný přípravek integruje středně velkou těžkou synchronní samostředící převodovou strukturu a standardní polohovací dokovací jednotku s nulovým bodem jako kompletní jediné zařízení, což eliminuje potřebu dalšího vhodného příslušenství nebo opakované kalibrace na místě.
Tento robustní samostředící svěrák s nulovým bodem, který využívá tělo z vysoce pevné legované oceli a vysoce tvrdou kalenou tvrdou čelist, se vyznačuje vysokým výkonem, vynikající odolností, vysokou účinností a uživatelsky přívětivou údržbou. Všechny hlavní součásti tělesa a převodovky procházejí přísným ošetřením proti stárnutí po hrubém obrábění, zatímco kritické dosedací plochy jsou dokončeny přesným broušením, aby byl zajištěn stabilní a přesný výkon synchronního středění při dlouhodobém cyklickém frézování s velkým zatížením.
Svěrák, vyrobený s plně integrovanou standardní dokovací strukturou s nulovým bodem, podporuje offline přednastavení obrobku a rychlou výměnu upínacích přípravků, což výrazně zlepšuje efektivitu výměny nástrojů a celkové využití zařízení. Středně velký těžký samostředící svěrák s nulovým bodem s tvrdými čelistmi pro CNC frézování poskytuje vynikající strukturální tuhost a silnou odolnost proti deformaci, udržuje stálou stabilitu upnutí a přesnost opakovaného polohování i při silném hrubém frézování. Tento přípravek vyrobený v Číně, který je široce použitelný pro CNC frézovací procesy součástí forem, automobilových dílů, hardwarových konstrukčních dílů a příslušenství strojírenských strojů, poskytuje spolehlivá a standardizovaná řešení přesných nástrojů pro globální klienty průmyslové výroby.
Typické body bolesti
1. Nedostatečná tuhost upnutí a prokluzování obrobku při velké rázové síle frézování
2. Snížená přesnost opakovaného polohování po dlouhodobém hrubovacím frézování s velkým zatížením
3. Časově náročná manuální kalibrace během výměny zařízení
4. Deformace těla svěráku způsobená těžkým hrubovacím frézováním
5. Špatná nativní kompatibilita s dokováním s nulovým bodem
Ve skutečných frézovacích dílnách vykazují konvenční středně velké svěráky zjevné nevýhody při hrubém frézování nahrubo:
Omezená strukturální tuhost vede k menšímu zdeformování tělesa při silném frézovacím nárazu, což přináší klouzání obrobku a nestabilní rozměrové výstupy.
Bez integrovaných rozhraní nulového bodu tráví operátoři spoustu času ručním vyrovnáváním během výměny upínačů a snižují celkovou efektivitu stroje.
U tohoto svěráku JWGRIP, hlavní tělo a součásti převodovky používají vysoce pevnou legovanou ocel a po hrubém obrábění podléhají stárnutí uvolňujícím pnutí. Kritické protilehlé povrchy jsou přesně broušeny, aby byl zachován stabilní výkon synchronního středění při dlouhodobých cyklech vysokého zatížení. Vestavěná standardní dokovací struktura s nulovým bodem podporuje offline přednastavení obrobku a rychlou výměnu upínacích přípravků.
Pain-Point Review
V rámci skutečné CNC-frézovací výroby tuhost upínače, přesnost středění a kompatibilita s nulovým bodem přímo určují výtěžnost dílu, využití stroje a výrobní cyklus. CNC frézování zahrnuje hrubovací, polodokončovací a dokončovací frézování. Silné hrubovací frézování vytváří ohromný řezný dopad a nepřetržitě zatěžuje přípravky.
Časté nedostatky běžných samostředicích svěráků na trhu:
1.Nedostatečná konstrukční pevnost pro těžké řezání
Mnoho univerzálních svěráků je navrženo pro nenáročné úkoly. Při silném hrubovacím frézování způsobuje mikrodeformace těla svěráku a zvětšená vůle párů převodů mikroprokluz obrobku, rozměry mimo toleranci, stopy po chvění povrchu a dokonce i úplný odpad.
2. Žádné vestavěné rozhraní pro rychlou výměnu nulového bodu
Každá výměna upínacího přípravku vyžaduje ruční vyrovnání úchylkoměru a opakované nastavení vztažného bodu, což vyžaduje obrovskou dobu bez řezání. V rámci velkosériové a maloobjemové výroby časté přestavování zvyšuje náklady na ladění a vytváří překážky pro linky flexibilní automatizace FMS.
3. Špatná odolnost standardních čelistí proti opotřebení
Některé tvrdé čelisti nejsou zcela zhašeny. Nepřetržité frézování urychluje opotřebení čelistí, posouvá centrovací vztažný bod a vynucuje si časté přebrušování čelistí.
4.Vibracemi spouštěný posuv při dynamickém frézování
Několik středně velkých svěráků je optimalizováno pouze pro statické upínání a ignoruje vibrace z dynamické frézovací síly. Malé přesazení obrobku znemožňuje splnit požadavky na geometrické tolerance dokončovacího frézování.
5. Slabé těsnění proti dílenským nečistotám
Jednoduché těsnění umožňuje frézování třísek a chladicí kapaliny pronikat do vnitřních převodových sestav, urychluje opotřebení součástí a zkracuje životnost upínacích přípravků. Pro dokování s nulovým bodem jsou vyžadovány další adaptérové desky, což představuje chyby spojené se sestavováním a snižuje přesnost opakovaného polohování.
6. Jednostavový orientovaný design svítidla
Středně velký samostředící svěrák JWGRIP s nulovým bodem s tvrdými čelistmi pro CNC frézování je účelově optimalizovaný pro řešení výše uvedených úzkých míst. Zesílené tělo svěráku pro velké zatížení odolává dynamickému frézování. Plně kalené sady tvrdých čelistí poskytují vynikající odolnost proti opotřebení při hrubovacím frézování. Standardní rozhraní nulového bodu umožňují rychlou výměnu zařízení. Přesně řízená vůle vnitřního převodu vyvažuje tuhost hrubovacího frézování a přesnost středění dokončovacího frézování. Plně uzavřené těsnění zabraňuje erozi třísek a chladicí kapaliny. Středně velký rozměr vyvažuje pokrytí obráběním a půdorysný prostor pro montáž na stůl. Hodí se pro většinu vertikálních CNC obráběcích center a frézek pro zpracování forem, autodílů, hardwaru a strojírenských součástí.
Komponentní složení
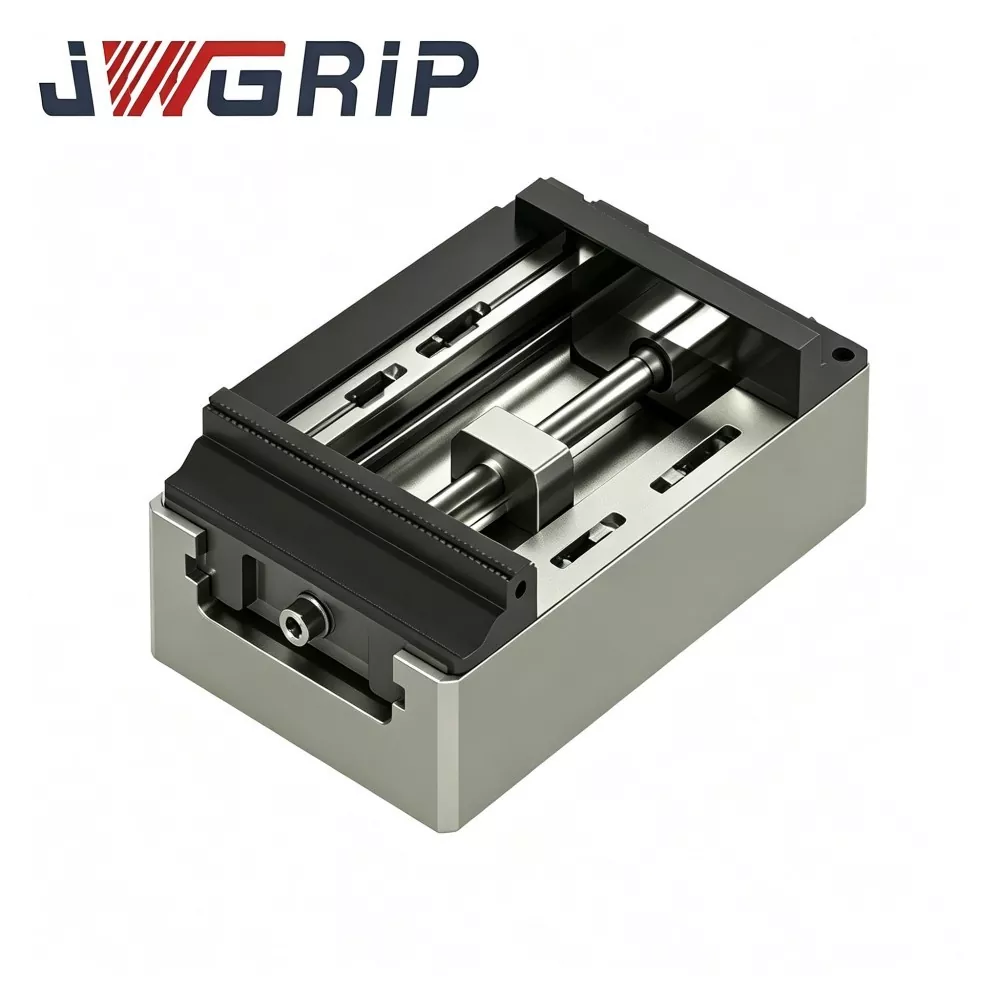
Středně velký vysoce výkonný samostředící svěrák s nulovým bodem se skládá ze šesti hlavních funkčních modulů:
Vysoce pevné kované tělo svěráku odlehčené od pnutí
Vysoce výkonný synchronní převodový modul s ozubeným hřebenem a pastorkem
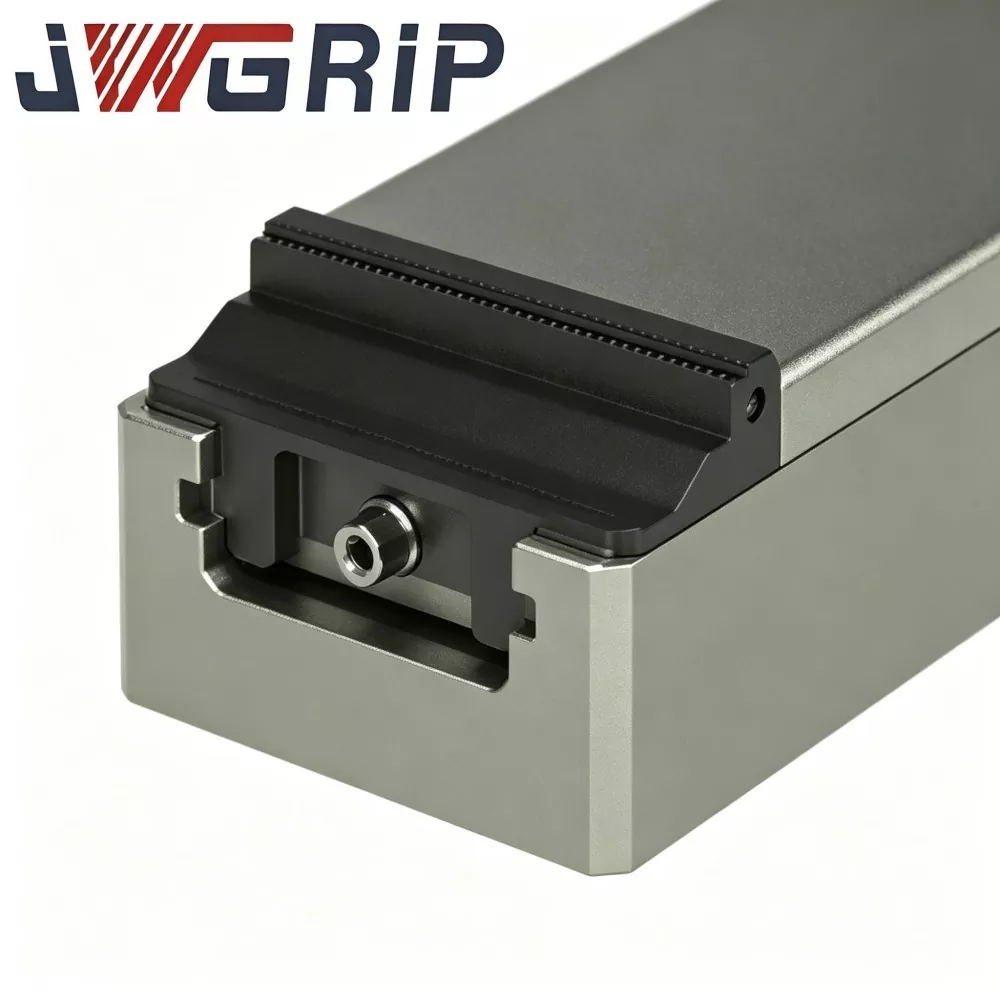
Kalené vyměnitelné tvrdé čelisti
Vyhrazená montážní základna s polohováním nulového bodu
Plně uzavřená těsnicí sestava odolná proti třískám a chladící kapalině
Mechanismus jemného doladění zamykání
Tělo svěráku je integrálně vykováno z vysoce pevné legované oceli a zpracováno vícestupňovou úpravou odlehčující pnutí, aby se eliminovalo zbytkové pnutí způsobené kováním a obráběním. Odolává dynamickému zatížení při velkém hrubovacím frézování a zabraňuje deformaci tělesa.
Odolné díly synchronního převodu procházejí párovým přesným broušením s pevně řízenou vůlí, což zajišťuje dokonale synchronizovaný pohyb otevírání a zavírání pro dvě tvrdé čelisti.
Tvrdé čelisti jsou vyrobeny z vysoce tvrdé legované oceli, plně kalené a přesně broušené, poskytující vynikající odolnost proti opotřebení a nárazuvzdornost pro náročné hrubovací frézování. Tvrdé čelisti jsou nezávislé odnímatelné náhradní díly; opotřebené čelisti lze vyměnit samostatně bez výměny celé jednotky svěráku.
Zcela uzavřené utěsněné dutiny blokují frézovací třísky, chladicí kapalinu a kovový prach vnikající do vnitřních převodových sestav a přizpůsobují se silně znečištěnému prostředí frézovny s vysokými třískami.
Základna je dodávána s předem opracovanými standardními rozhraními pro polohování nulového bodu, přímo kompatibilní s běžnými systémy nulového bodu bez dalších adaptérových desek.
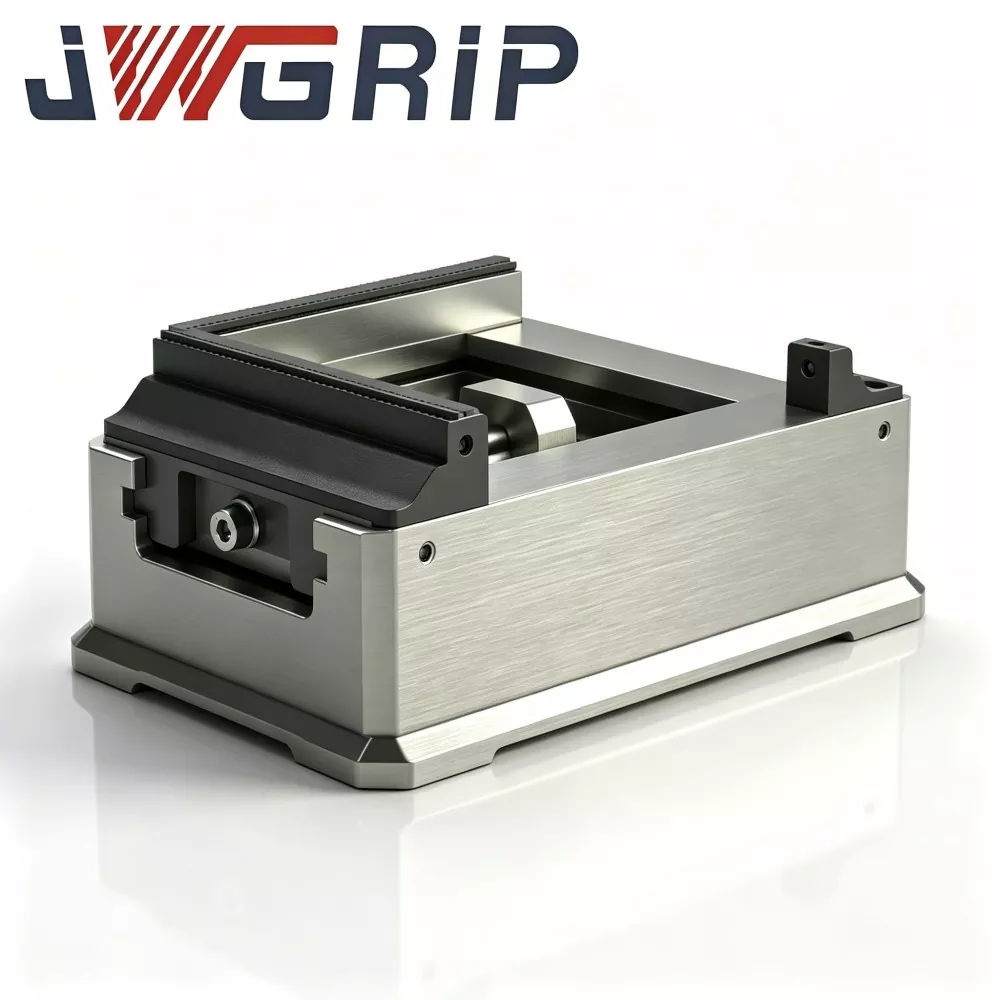
pracovní mechanismy
1.Samostředící upínací mechanismus
Vnitřní robustní synchronní převodovka pohání levé a pravé tvrdé čelisti pro symetrický pohyb. Obrobky realizují automatické centrování bez ručního jemného vyrovnávání, čímž se eliminuje nastavování úchylkoměru. Po upnutí se střed obrobku uzamkne, aby se odstranily chyby polohování způsobené člověkem. Tvrdé čelisti s vysokou tvrdostí poskytují dostatečné upínací tření, aby odolávaly rázové síle frézování. Poloha obrobku zůstává stabilní při hrubovacím frézování, polodokončovacím frézování a dokončovacím frézování a zaručuje stálou rozměrovou kvalitu frézovaných povrchů.
2. Spojovací mechanismus polohování nulového bodu
Základna svěráku odpovídá běžným rozměrovým standardům systému nulového bodu a lze ji namontovat přímo na základní desky nulového bodu pro rychlou demontáž a montáž přípravku. Stabilní přesnost vztažných bodů je zachována i po instalaci. Pro výměnu obrobku nebo celého upínacího zařízení není vyžadována žádná opakovaná kalibrace vztažného bodu, což výrazně zkracuje hodiny seřizování. Tato konstrukce podporuje připojení k flexibilním výrobním linkám FMS a spolupracuje s nakládáním a vykládáním robotů pro dosažení bezobslužného kontinuálního CNC frézování pro více variant dílů
Základní silné stránky
1. Středně velká odolná konstrukce proti dynamickému frézování
Kované tělo svěráku odlehčené od pnutí a zesílená sestava převodovky pro velké zatížení odolávají velké řezné síle při hrubování. Při frézování je potlačena deformace těla svěráku a zvětšení přenosové mezery. Jediný svěrák podporuje hrubé hrubovací frézování i vysoce přesné dokončovací frézování a snižuje tlak na skladové zásoby dílenských přípravků.
2. Plně kalené vyměnitelné tvrdé čelisti pro vynikající odolnost proti opotřebení a nárazu
Tvrdé čelisti procházejí kompletním kalením-kalením a přesným broušením. Nízká míra opotřebení při dlouhodobém frézování omezuje časté údržbářské práce s přebroušením. Nezávislé vyměnitelné tvrdé čelisti snižují dlouhodobé náklady na údržbu.
3. Standardní rozhraní nulového bodu pro vysokorychlostní přepínání přípravků
Základna přímo odpovídá běžným systémům polohování nulového bodu bez vlastních adaptérových desek. Výrazně urychlete demontáž a montáž přípravku, odstraníte časově náročné vyrovnání číselníku a zlepšíte míru využití CNC frézky pro automatizované výrobní linky FMS.
4.Vysoce přesný synchronní samostředící převod stabilizuje rozměr frézování
Synchronní převodovka s párem-země udržuje kontrolu nad vůlí. Dvojité tvrdé čelisti se pohybují synchronně. Středicí základ zůstává po upnutí stabilní a zabraňuje prokluzování obrobku během hrubovacího a dokončovacího frézování, čímž jsou zajištěny kvalifikované geometrické tolerance.
5. Utěsnění plného krytu prodlužuje životnost svítidla
CNC frézování generuje masivní třísky a chladicí kapalinu. Utěsněné dutiny izolují nečistoty od převodových komor, aby se zabránilo zaseknutí a přesnému rozpadu. Odolný a snadno udržovatelný design snižuje tovární provozní náklady.
6. Optimalizovaný půdorys se hodí pro většinu vertikálních CNC pracovních stolů
Středně velké kompaktní a robustní uspořádání nezabírá příliš místa na stole. Kompatibilní s většinou vertikálních obráběcích center, CNC frézek a 4osých otočných stolů pro rotační frézovací úlohy.
7.Přímá dodávka z výroby s flexibilní vlastní úpravou
Jako výrobce zdrojů poskytuje JWGRIP konstrukční přizpůsobení podle modelů strojů zákazníka a vlastností dílů: nastavení upínacího zdvihu, úprava základního montážního otvoru, zakázková výroba čelistí se speciálním profilem, uspokojování požadavků na personalizovaný proces CNC frézování pro různé výrobce.
Vícesektorové aplikační scénáře
1.Mod-průmyslové CNC frézování
Hrubovací, polodokončovací a dokončovací frézování pro vložky forem a jádra forem. Robustní konstrukce odolává nárazům při frézování, zatímco dokování s nulovým bodem urychluje výměnu formy a zkracuje dobu přípravy formy.
2.Výroba frézování automobilových dílů
CNC frézování konstrukčních součástí automobilového hardwaru, litinových držáků a dílů z vysoce pevných hliníkových slitin. Zaručuje rozměrovou konzistenci pro sériově vyráběné automobilové komponenty.
3.Zpracování strojírensko-strojního příslušenství
Frézování kovových konstrukčních dílů a litinových doplňků stavebních strojů. Robustní upínání vyhovuje podmínkám hrubovacího frézování s vysokým úběrem materiálu.
4.Obecné hardwarové frézování mechanických součástí
CNC frézování středněsériových ocelových a litinových hardwarových dílů, vyvažování tuhosti upnutí a přesnosti obrábění.
5.3C hardwarové obrábění kovových součástí
Frézování pro vysoce pevné konstrukční obrobky z hliníkové slitiny. Stabilní přesnost středění zajišťuje úzké rozměrové tolerance.
6.FMS flexibilní CNC-frézovací automatizované linky
Spolupracujte s robotickým nakládáním a vykládáním a rotací více upínacích přípravků pro realizaci bezobslužného kontinuálního frézování pro moderní dílny s inteligentní výrobou.
Průvodce instalací
1.Před instalací zcela očistěte montážní plochu stolu CNC frézky a kontaktní plochu základny svěráku. Odstraňte kovové třísky, zbytky chladicí kapaliny a olejové skvrny. Cizí nečistoty na styčných plochách nakloní přípravek a přímo způsobí rozměrovou odchylku frézování.
2. Umístěte svěrák na stůl s vyrovnáním otvorů pro kolíky. Utáhněte upevňovací šrouby podle utahovacích momentů podle příručky stroje. Před zahájením formálního CNC frézování potvrďte úplné uzamčení bez otřesů a dokončete ověření vztažného bodu.
3. Umístěte obrobek do střední zóny tvrdých čelistí; jemné ruční vyrovnání není nutné. Aktivujte blokovací mechanismus pro synchronní centrování a upnutí. Nastavte upínací sílu podle materiálu obrobku a procesu frézování:
Aplikujte vyšší upínací sílu pro hrubovací frézování, abyste odolali řezným nárazům
Aplikujte mírnou upínací sílu pro dokončovací frézování, abyste zabránili deformaci obrobku vytlačováním
4. Proveďte ověření zkušebního řezu: Ručně ověřte, že po upnutí nedošlo k uvolnění obrobku. Spusťte cyklus nečinnosti stroje simulující podmínky frézování. Spusťte program formálního frézování pouze tehdy, když je pozorováno nulové posunutí nebo vibrace.
5. Uvedení do provozu se základní deskou s polohováním nulového bodu: Kalibrujte přesnost vyrovnání polohovacího kolíku, abyste zaručili výkon při opakovaném polohování přípravku. U automatizačních projektů integrovaných do robota použijte střed pro uchopení robota a střed svěráku, abyste zabránili mechanickému poškození kolize.
Kontrolní seznam údržby
1. Po každé směně očistěte upínací plochy tvrdých čelistí. Odstraňte kovové třísky a zbytky řezů, abyste zabránili přesazení sevření způsobenému nečistotami.
2. Každé dva týdny namažte vnitřní sestavu synchronní převodovky speciálním mazivem, aby byl pohyb čelistí plynulý a zastavilo se roztahování převodové mezery způsobené dlouhodobým rázovým zatížením při frézování.
3. Vyvarujte se prudkého klepání do tvrdých čelistí. Opotřebované tvrdé čelisti lze brousit pro opravu; silně poškozené tvrdé čelisti je třeba vyměnit samostatně namísto výměny celého svěráku.
4. Chraňte montážní povrchy základny svěráku před kolizí a poškrábáním. Aplikujte antikorozní ošetření během dlouhodobého nečinného skladování, abyste zachovali přesnost montážního bodu.
5. Nikdy nepracujte ve stavu upnutí s přetížením nebo přetížením, aby nedošlo k deformačnímu poškození součástí převodovky při dynamickém frézování.
Diagnostika poruch a protiopatření
Chyba 1: Rozměrová odchylka obrobku a stopy po chvění povrchu po frézování
Příčiny: nedostatečná upínací síla; nedostatečné mazání převodovky; uvolněné základní šrouby; opotřebení tvrdých čelistí
Řešení: Mírně zvyšte upínací sílu; mazat části převodovky; dotáhněte upevňovací šrouby základny; brousit nebo vyměnit opotřebované tvrdé čelisti.
Chyba 2: Prokluz a přesazení obrobku při těžkém hrubovacím frézování
Příčiny: nedostatečný zajišťovací moment; kovové třísky přilepené na tvrdých površích čelistí; nadměrná vůle převodovky
Řešení: Zvyšte zajišťovací moment; zcela čisté upínací plochy s tvrdými čelistmi; upravit vůli převodového mechanismu pro obnovení přesnosti synchronního pohybu.
Závada 3: Zasekávání pohybu čelistí a posun čelistí při zatížení frézováním
Příčiny: Třísky a chladicí kapalina pronikají do utěsněných dutin; nedostatečný přísun maziva; opotřebení součástí převodovky
Řešení: Vyčistěte vnitřní nečistoty; pravidelně doplňujte mazací tuk; zkontrolujte a vyměňte silně opotřebované součásti.
Chyba 4: Snížená přesnost opakovaného polohování po demontáži a montáži v nulovém bodě
Příčiny: Třísky na kontaktních plochách s nulovým bodem; opotřebení polohovacího kolíku; nedostatečný utahovací moment základny svěráku
Řešení: Důkladně očistěte dosedací plochy; zkontrolovat stav opotřebení vodicího kolíku; utáhněte šrouby základny standardním utahovacím momentem.
Uspořádání balení a přepravy
① Standardní modely jsou skladem pro rychlé odeslání objednávky do zahraničí.
② Každá jednotka prochází před dodáním přesnou kontrolou celé položky, je dodávána s přesnými zkušebními zprávami a povrchovou úpravou proti korozi.
③ Jednotková objednávka: perleťový bavlněný obal plus karton pro velké zatížení.
④ Hromadné exportní objednávky: silné přepravky z masivního dřeva odolné proti nárazům s přepážkovou výplní, která chrání přesné povrchy před poškozením při kolizi námořní dopravy.
⑤ OEM branding a zakázkově upravené objednávky dodržují dohodnutou dodací lhůtu. Specifikace a kontrolní zprávy jsou přiloženy uvnitř každého balení.
Služby poprodejní podpory
1. Vzdálené online technické pokyny pro instalaci, uvedení do provozu a odstraňování závad na místě.
2. Vyplňte dokumentaci provozu a údržby poskytovanou pro každou objednávku.
3. Technická konzultace na zakázku pro nestandardní úpravy zdvihu, čelistí a základny.
4. Nositelné náhradní díly včetně tvrdých čelistí lze zakoupit samostatně pro výměnu na místě.
Reference pro výběr zakázek
Základní hodnota středně velkého samostředícího svěráku s nulovým bodem s nulovým bodem a tvrdými čelistmi pro CNC frézování JWGRIP spočívá ve středně velké robustní konstrukci proti nárazu při frézování, kalených tvrdých čelistech odolných proti opotřebení, standardním nulovém bodu a možnosti rychlé výměny, vysoké kompatibilitě s duálním režimem a kompatibilitě hrubovacího středového frézování a rychlého frézování.
Řeší úzká místa CNC frézování, jako jsou náročné obráběcí procesy, nízká účinnost výměny upínacích přípravků a obtížné dokování s nulovým bodem.
Připomenutí výběru:
1. Přizpůsobte upínací zdvih maximálnímu rozměru obrobku.
2. Konfigurace tvrdých čelistí se doporučuje pro obrobky z oceli, litiny a vysoce pevných slitin.
3. Standardní verze skladem zaručují rychlé doručení.
4. Obraťte se na naši službu zákaznických řešení pro speciální CNC stroje a požadavky na zpracování speciálních dílů.
Přímo z výroby od JWGRIP, odolné a snadno se udržuje. Ideální pro nákup upgradu upínacích přípravků pro CNC-frézovací dílny a automatizované linky FMS. Pomáhá výrobcům zvýšit výtěžnost dílů a maximalizovat propustnost CNC frézek.
FAQ
Q1: Může tento svěrák spolupracovat se 4osými otočnými stoly?
A: Ano. Jeho základna splňuje montážní standardy pro 4osé otočné stoly a podporuje rotační frézování. Tvrdé čelisti odolávají řezným rázům generovaným během rotačních frézovacích operací.
Q2: Musím vyměnit celý svěrák, jakmile jsou opotřebené tvrdé čelisti?
Odpověď: Ne. Tvrdé čelisti jsou nezávislé vyměnitelné náhradní díly, které výrazně snižují dlouhodobé náklady na údržbu.
Q3: Zabere tento středně velký těžký svěrák příliš mnoho místa na stole?
Odpověď: Ne. Přijímá středně velké kompaktní uspořádání pro velké zatížení. Hodí se na pracovní stoly většiny vertikálních CNC obráběcích center při zachování vysoké upínací kapacity.
Q4: Je středně velký těžký samostředící svěrák s nulovým bodem s tvrdými čelistmi pro CNC frézování kompatibilní se stávajícími systémy polohování nulového bodu zákazníků?
A: Standardní verze se hodí pro běžné základny pro polohování nulového bodu. Pro desky s nulovým bodem speciální specifikace je k dispozici služba vlastní úpravy.
Q5: Dokáže jeden svěrák zvládnout hrubovací i dokončovací frézování?
A: Ano. Tělo svěráku pro velké zatížení a zesílená převodová struktura odolají rázům při hrubovacím frézování. Jeho přesnost opakování středění splňuje požadavky na toleranci při dokončovacím frézování. Jeden svěrák dokončuje pracovní postupy hrubovacího frézování, polodokončovacího frézování a dokončovacího frézování.
Odeslat dotaz
Kontaktní informace
-
Adresa
č. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincie Guangdong, Čína
-
Tel
-
E-mailem
Vítejte, chcete-li odeslat dotaz společnosti JWGRIP. Náš profesionální technický a prodejní tým poskytne bezplatný výběr příslušenství, návrh řešení na míru a přesnou cenovou nabídku.
Související produkty
Doporučení pro novinky