český
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Důvěryhodný výrobce středicích desek typu R pro řešení přesného vyrovnání
Jako specializovaný výrobce přípravků středících desek typu R,JWGRIPvyrábí vysoce ploché polohovací desky a vložky palet s nulovým bodem pro vývojáře forem, projektanty procesů EDM a specialisty na nákup upínacích přípravků, kteří provádějí rozvržení více elektrod na pracovních stolech s hloubicím EDM. Každá deska prochází žíháním uvolňujícím napětí a oboustranným přesným broušením, aby byly zachovány přísné tolerance paralelnosti a rovinnosti a aby se zabránilo kumulativní odchylce polohy u hustých multielektrodových sestav. Tyto základní desky řeší nekonzistenci souřadnic při výměně elektrod nebo vyměnitelných obrobků uvnitř nádrží na dielektrické kapaliny. JWGRIP také dodáváEDM sklíčidla typu Ra Wire EDM Workholding Fixtures, vytváření kompletních řetězů pro přenos dat pro hloubicí EDM a obrábění drátovým řezáním.
Četné dílny na výrobu forem se silně zaměřují na přesnost jednotlivých sklíčidel, ale přehlížejí šíření dat napříč několika stanicemi. Ani vysoce přesná sklíčidla nemohou eliminovat nahromaděné chyby, pokud mezilehlé spojovací desky trpí špatnou rovinností nebo zdeformovanými ustavovacími otvory. Když operátoři uspořádají několik grafitových nebo měděných elektrod pro obrábění vícedutinových forem, na každé stanici se nahromadí drobné chyby na centrovacích deskách. Kumulativní odchylka narušuje rovnoměrnost jiskřiště, vytváří nekonzistentní hloubku dutiny a ničí rozměrovou konzistenci mezi vícenásobnými otisky forem. Mnoho generických adaptérových desek prodávaných na trhu není optimalizováno pro prostředí EDM; mají tendenci trpět povrchovou korozí a rozměrovým posunem při dlouhodobém ponoření do dielektrické kapaliny, což postupně narušuje konzistenci souřadnic napříč polohami elektrod.
Jaké kritické funkční vlastnosti oddělují vyhrazené pomocné desky od běžných adaptérových desek pro víceelektrodová EDM nastavení?
Obyčejné adaptérové desky jsou většinou určeny pro podmínky CNC frézování za sucha. Málokdy berou do úvahy konstrukční úvahy dielektrické ponoření, kontaminaci uhlíkovými částicemi a akumulaci chyb na více stanicích.
Naproti tomu středící desky typu R jsou účelově zkonstruovány pro scénáře víceelektrodového uspořádání elektroerozivního elektroerozivního ponoru.
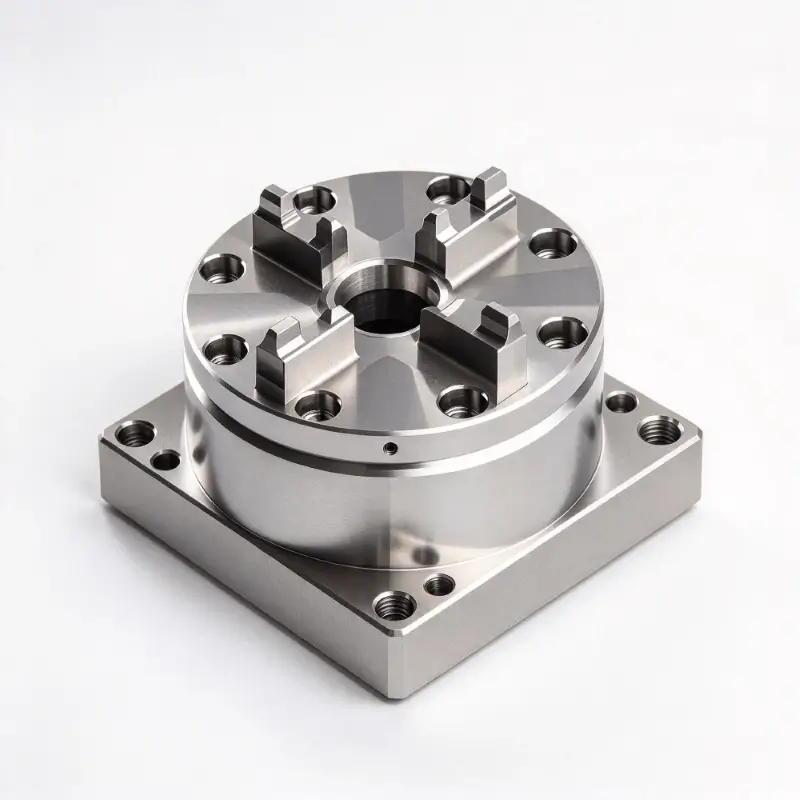
Středící deska R-Type 70x70 EDM se hodí pro kompaktní víceelektrodová uspořádání pro malé přesné vložky forem.
Středící deska R-Type 54x54 EDM slouží k instalaci v úzkém prostoru, kde je montážní prostor extrémně omezený. 75mm EDM centrovací deska s nulovým bodem rozšiřuje nosnou kapacitu pro středně velké elektrody, zatímco 156mm EDM paleta R-Type pro upínání nulového bodu nabízí nosič většího formátu pro vysoce namáhané multielektrodové skupiny.
Antikorozní povrchová úprava odolává chemické erozi dielektrickou kapalinou. Precizně opracované polohovací otvory zaručují opakovatelné vyrovnání pokaždé, když jsou desky namontovány na základní sklíčidlo. Se spolehlivými pomocnými datovými médii si každá elektrodová stanice zachovává svou nezávislou hodnotu souřadnic bez křížové interference, čímž se zabrání kumulativnímu posunu při výrobě forem s více dutinami.
Jak lze odstranit kumulativní chybu data?
Složité vícedutinové formy vyžadují desítky elektrod k dokončení všech detailů dutiny. Obnovení referenčních souřadnic pro každou elektrodu uvnitř EDM nádrže plýtvá spoustou času provozu stroje. Středící desky typu R umožňují operátorům dokončit seskupování elektrod, plánování rozmístění a koordinovat měření na externích kalibračních stolech mimo EDM stroj. Více elektrod lze předem namontovat na středící desky nebo palety v dávkách a celá sestavená jednotka se uzamkne na EDM sklíčidla typu R v jediném instalačním kroku.
Tento přístup posouvá téměř všechny měřicí a nastavovací práce od cenného strojového času. Pokud dílny plánují realizovat cirkulaci přípravků napříč různými zařízeními, mohou tyto pomocné desky spolupracovat s moduly systému Quick Change Workholding System a přenášet sjednocené souřadnicové údaje mezi měřicími stanicemi, hloubicími EDM stroji a pomocnými kontrolními platformami. Tento pracovní režim omezuje opakované nastavování souřadnic a účinně potlačuje stohování chyb generovaných více nezávislými upínacími operacemi.
Hlavní přednosti produktu
Oboustranné přesné broušení plus ošetření uvolňující pnutí udržují ultra nízkou rovinnost a rovnoběžnost a omezují kumulativní odchylky polohy u více stanic.
Více rozměrových specifikací včetně 54×54,70×70,75 mm a 156 mm palety přizpůsobí kompaktní vložky, husté víceelektrodové uspořádání a kombinace elektrod pro velké zatížení.
Speciální antikorozní povrchová úprava odolává dlouhodobému ponoření do dielektrické kapaliny, zpomaluje korozi a změnu rozměrů povrchu uvnitř EDM pracovních nádrží.
Standardizované polohovací rozhraní zajišťuje bezproblémovou kompatibilitu se stávajícími sklíčidly řady R-Type, držáky a pomocnými kalibračními součástmi.
Přehled modulů produktu
Portfolio produktů pro přenos vztažných bodů JWGRIP zahrnuje středící desky malého tvaru až po velké palety pro velké zatížení, aby vyhovovaly různým požadavkům na uspořádání více elektrod.
Středící deska R-Type 54x54 EDM je navržena pro úzký instalační prostor, vhodná pro kompaktní víceelektrodové uspořádání malých přesných vložek forem. Středící deska R-Type 70x70 EDM je široce používána pro běžné malé a střední vícedutinové formy. 75mm EDM centrovací deska s nulovým bodem poskytuje rozšířenou ložnou plochu pro skupiny elektrod středního rozsahu. EDM paleta typu R 156 mm pro upínání nulového bodu funguje jako nosná platforma velkých rozměrů pro těžké elektrody nebo kombinované upínání s více vložkami. Všechny tyto hardwarové jednotky patří do ekosystému R-Type EDM Workholding System. Když dílny potřebují dokončit následné zpracování drátovým řezáním dílů forem, lze zavést odpovídající nástroje z Wire EDM Workholding Fixtures, aby bylo možné nadále používat stejnou referenční referenční hodnotu v různých fázích zpracování.
Typické aplikační scénáře
Tyto referenční desky a palety nacházejí široké uplatnění při výrobě vícedutinových plastových vstřikovacích forem, výrobě přesných konektorových forem, zpracování forem lékařských implantátů a pracovních postupů přípravy skupin dávkových elektrod. Jsou vhodné pro hloubicí EDM zařízení pro vícedutinové simultánní obrábění, seskupené elektrodové zpracování a modulární upínání břitových destiček. Ať už renovujete starší EDM pracovní stanice nebo konstruujete nové modulární buňky pro výrobu forem, správně zvolené středící desky stabilizují konzistenci souřadnic více elektrod a snižují výskyt vadných dílů způsobených nahromaděným posunutím nulového bodu. Tyto komponenty jsou intenzivně využívány továrnami na výrobu forem pro spotřební elektroniku, závody na výrobu přesných konektorů a podniky, které provádějí velkoobjemové projekty forem s více dutinami.
Praktické principy výběru
Nejprve vypočítejte celkové množství a vnější rozměr elektrod v každé skupině, poté vyberte velikost desky podle skutečného instalačního prostoru stolu. Husté uspořádání s kompaktními vložkami volí destičky menší velikosti, jako je středící destička R-Type 54x54 EDM nebo středící destička R-Type 70x70 EDM. Skupiny středních a velkých elektrod nebo kombinované upínání s více vložkami mohou používat 75mm EDM centrovací desku s nulovým bodem nebo 156mm EDM paletu typu R pro upínání nulového bodu.
Poté potvrďte požadavek na shodu rozhraní s vašimi stávajícími základními sklíčidly. Věnujte pozornost celkové hmotnosti elektrody; scénáře pro velké zatížení vyžadují palety s vyšší nosností. Pokud chcete sdílet údaje s externími měřicími platformami, ověřte si předem kompatibilitu s moduly Quick Change Workholding System. Pokud se cítíte zmateni kombinací velikostí nebo přizpůsobením nosnosti, můžete se podívat na oficiální katalogové listy rozměrů JWGRIP a filtrovat vhodná čísla dílů na základě výkresu rozložení elektrod a parametrů zatížení.
Návod k použití
Uhlíkové zbytky, grafitový prášek a dielektrický kal se budou usazovat na polohovacích plochách desek a polohovacích otvorech během nepřetržité EDM výroby. Šetrné a pravidelné čištění plochých referenčních ploch a lokalizačních otvorů je rozhodující pro zachování původní přesnosti vztažných bodů. Vyvarujte se silnému klepání, poškrábání nebo mechanickému nárazu na broušené referenční povrchy; povrchové odsazení způsobí trvalé neodstranitelné chyby základů. Po vyčištění otřete desky do sucha a naneste antikorozní ochranný nátěr, zejména u jednotek skladovaných mimo nádrže stroje po delší dobu.
Pravidelně kontrolujte rovinnost a stav lokalizačních otvorů u desek pracujících v podmínkách vysokého zatížení s více elektrodami. Včas vyřaďte součásti se zjevnými prohlubněmi nebo korozními důlky. Dodržování standardizovaných provozních návyků chrání integritu základny, udržuje konzistenci souřadnic více elektrod a snižuje poměr zmetků pro hromadnou výrobu forem s více dutinami.
- View as
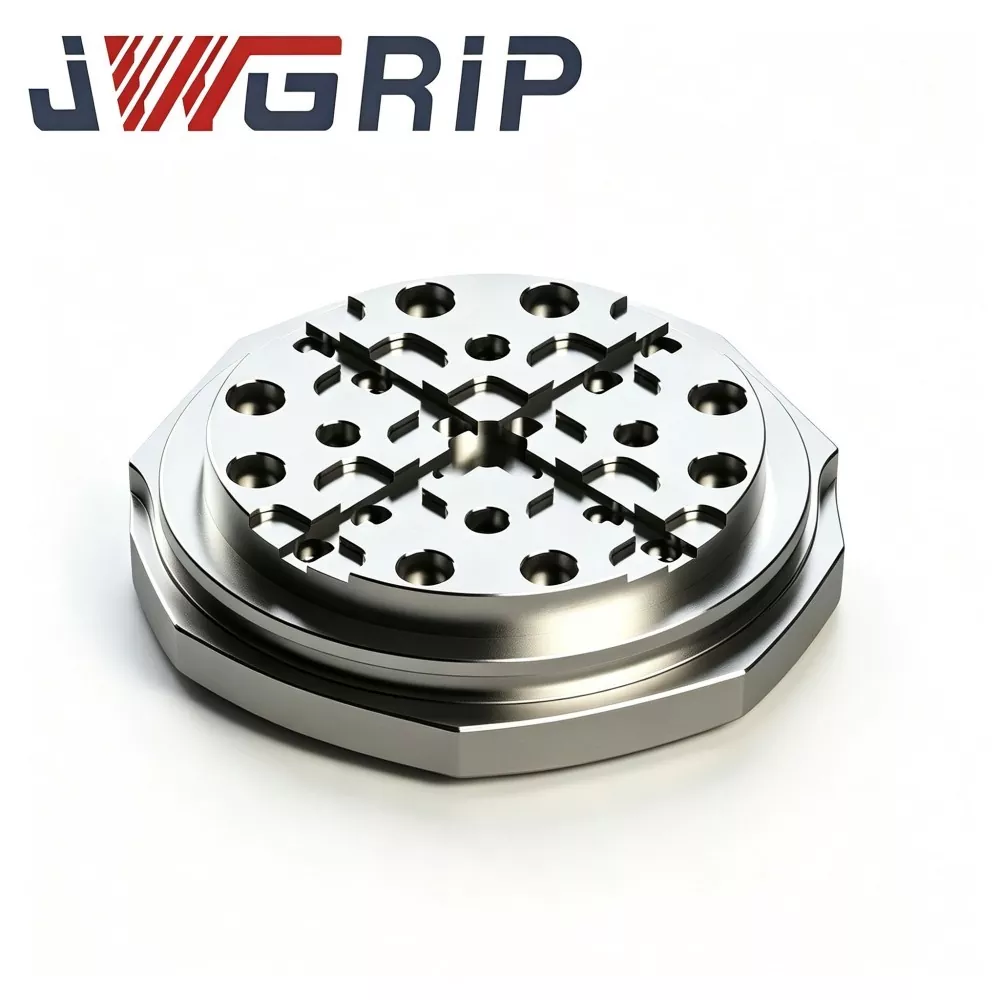
EDM paleta R-Type 156 mm pro upínání nulového bodu
JWGRIP, zkušený dodavatel, který dodává osvědčená řešení ODM pro vysoce přesný EDM upínací hardware, nabízí 156mm EDM paletu R-Type s pevnou konstrukcí pro upínání s nulovým bodem, klíčovou nákupní komponentu pro křížový přenos EDM hloubiček ve středně velkých závodech na výrobu forem. Vyrobeno z předtvrzené legované oceli odlehčené od pnutí, prochází vícecyklovou tepelnou stabilizací, obráběním přechodových drážek typu R a celoplošným ultra přesným broušením. Jedinečná drážka pro uvolnění napětí ve tvaru R, vybavená drenážní architekturou s odváděním třísek pro rozstřikování prostředí EDM nádrží, šíří vysoké místní napětí z opakovaných cyklů nulového bodu zamykání a odemykání a potlačuje mikrodeformaci lokačního bodu po dlouhodobém cyklickém provozu.
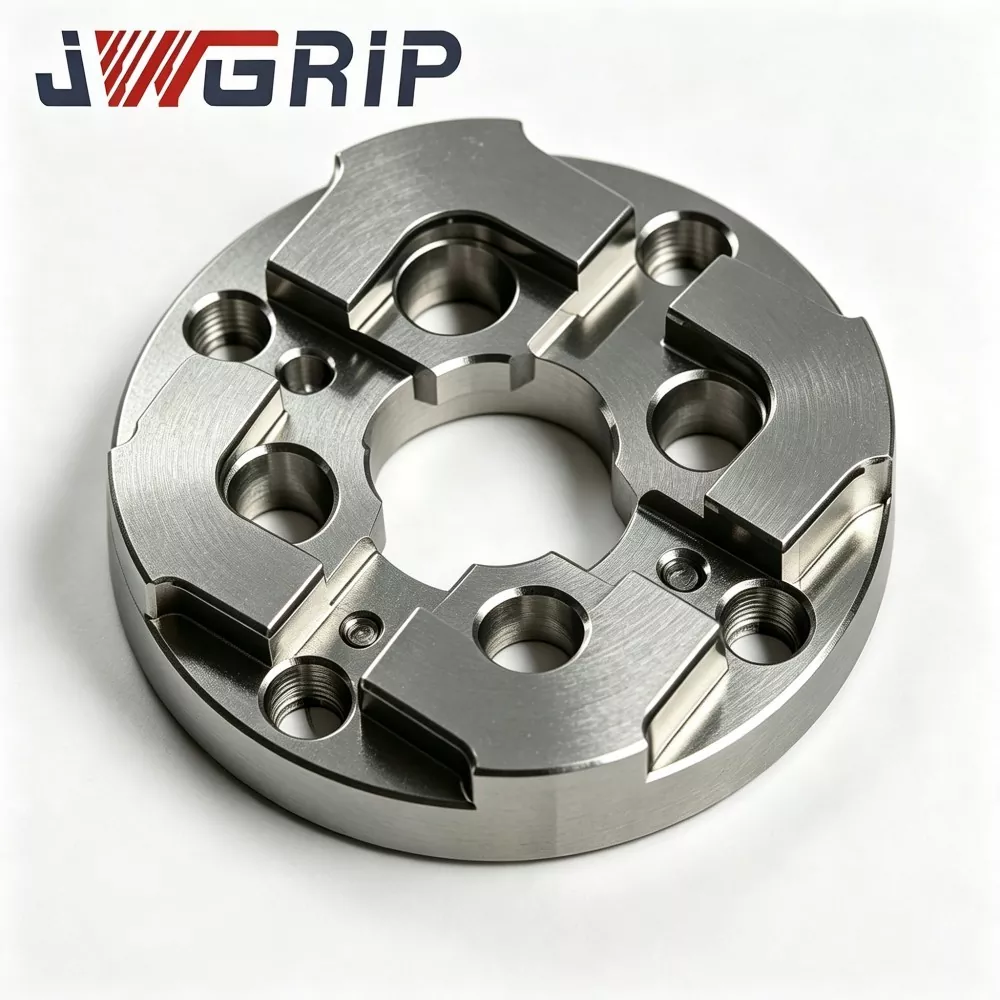
75mm EDM centrovací deska s nulovým bodem
JWGRIP je profesionální výrobce a dodavatel 75mm EDM centrovací desky s nulovým bodem v Číně, která poskytuje přímé dodávky a přizpůsobené konstrukční úpravy pro středně velké dílny na výrobu forem po celém světě. Jedná se o vysoce stabilní integrovaný základový polohovací přípravek speciálně vyvinutý pro hloubkové EDM upínací systémy s nulovým bodem. Integruje zesílenou antideformační strukturu a vysoce přesné měřítko shody s nulovým bodem do jediné jednotky, což umožňuje rychlou obnovu výchozího bodu během časté výměny vložky formy a víceelektrodového dávkového obrábění.
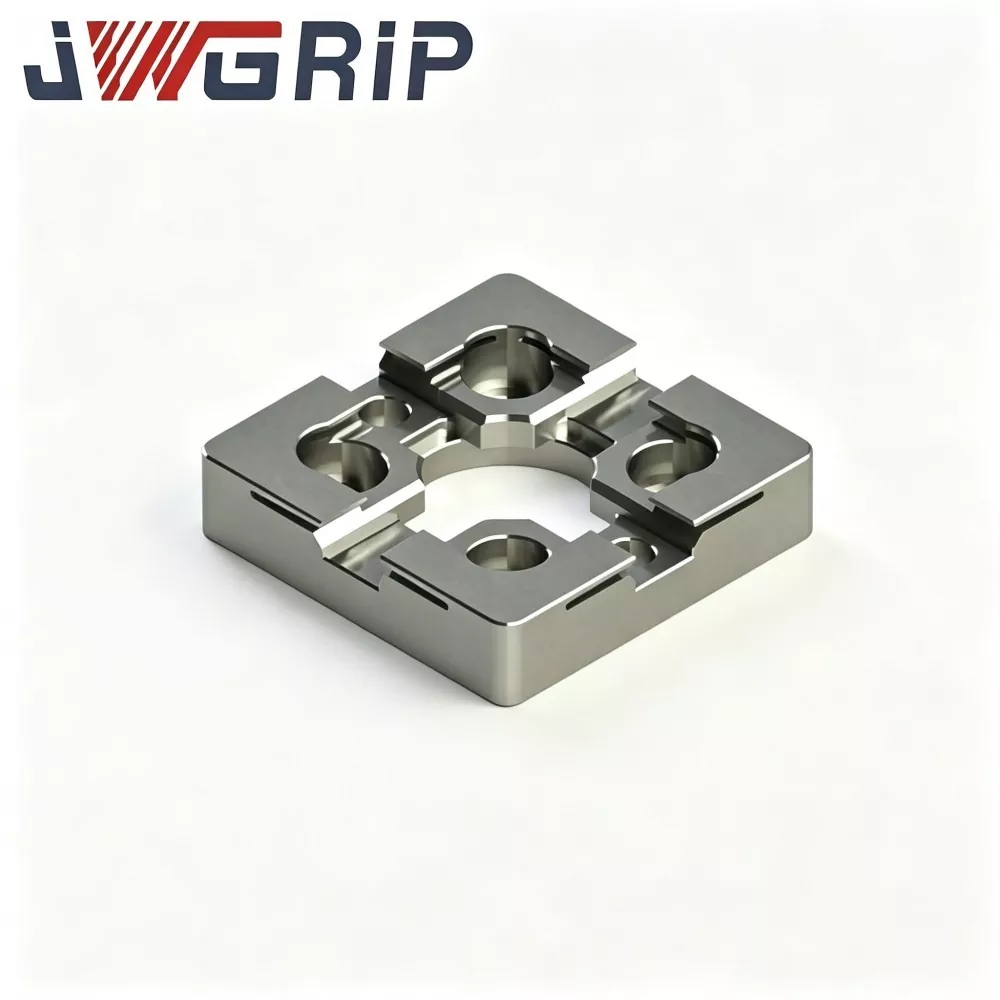
Středící deska EDM typu R 54x54
JWGRIP je profesionální výrobce a dodavatel 54x54 EDM centrovací desky typu R v Číně se standardními specifikacemi plně skladem a podporou globální hromadné objednávky pro projekty kompaktních EDM strojů a přesných forem. Jedná se o vysoce přesné integrované polohovací zařízení odolné proti opotřebení, které je speciálně navrženo pro malá zařízení pro elektroerozivní hloubení, mini elektrodové přípravky a scénáře přesného zpracování forem s více dutinami. Integruje optimalizovanou strukturu přechodového polohovacího ramene typu R a tepelně stabilní mechanický výkon do jediné jednotky, čímž eliminuje vady způsobené snadným opotřebením vytlačováním a vylamováním rohů tradičních pravoúhlých miniaturních středicích destiček.
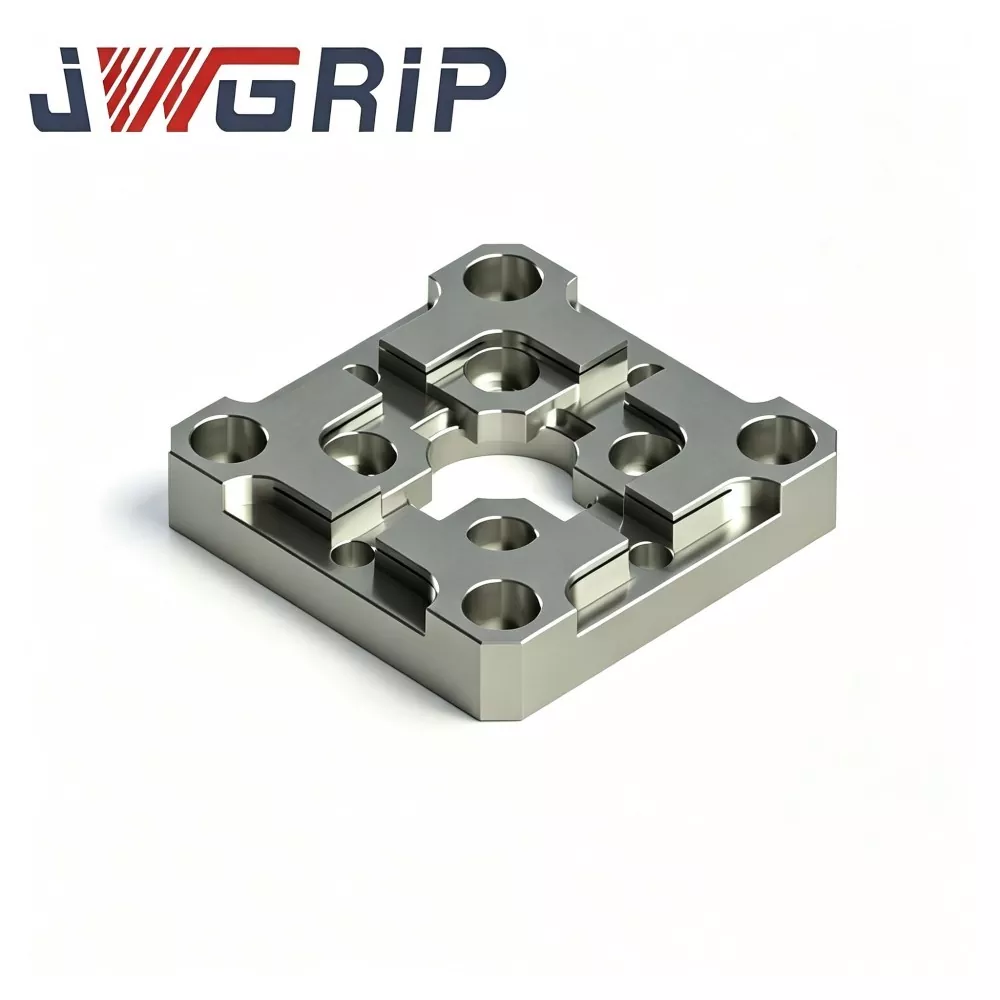
Středící deska EDM typu R 70x70
JWGRIP je profesionálním výrobcem a dodavatelem středící desky R-Type 70x70 EDM v Číně, která poskytuje přímé dodávky z výroby a přizpůsobené konstrukční úpravy, aby splňovaly různé požadavky na uspořádání EDM přípravků. Jedná se o vysoce přesný srovnávací přípravek pro polohování integrovaných elektrod, speciálně optimalizovaný pro dílny na výrobu forem pro elektroerozivní hloubení, se zaměřením na rychlé centrování a opakované úlohy polohování elektrod. Integruje namáhání rozptýlenou přechodovou strukturu vnitřního zkosení typu R a ultrastabilní referenční polohovací výkon do jediné kompaktní jednotky, která účinně řeší opotřebení ostrých hran a defekty referenčního posunu tradičních plochých středicích desek.
JWGRIP je profesionální Středící desky typu R výrobce a dodavatel v Číně. Srdečně vás vítáme na velkoobchodní prodej vysoce kvalitních produktů za konkurenceschopnou cenu z naší továrny.
Doporučení pro novinky