český
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Výrobce drátěných EDM sklíčidel pro přesnost a spolehlivost
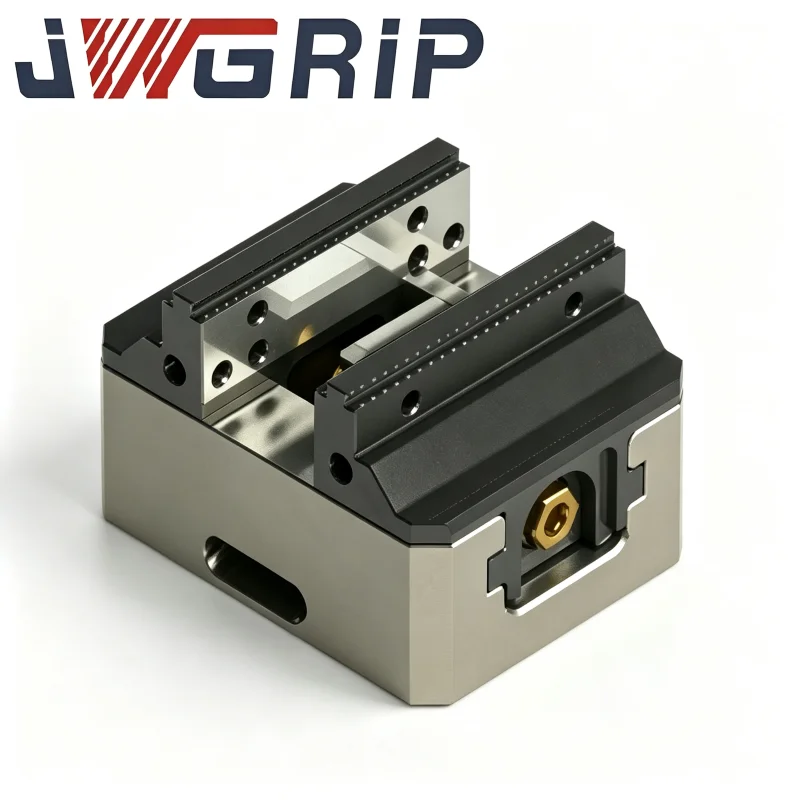
Jako specializovaný vývojář upínání obrobků Wire EDM Chucks,JWGRIPvyrábí jednotky ručních svěráků s nízkým zkreslením, pneumatické upínací moduly a vícesměrně nastavitelné přípravky pro továrny na přesné součástky, výrobce nástrojů a matric a inženýry zajišťující nákup upínacích přípravků, které trápí deformace dílu, posun polohy a špatná opakovatelnost při operacích řezání ponořeným drátem.
Hlavní součásti využívají legovanou ocel odlehčenou od pnutí s jemně broušenými upínacími plochami, které snižují deformaci způsobenou mačkáním u tenkých, křehkých nebo miniaturních obrobků. Tyto upínací sestavy odolávají nárazům vodního toku a zabraňují posunu základny při dlouhodobém zpracování pod vodou. JWGRIP také poskytujeUpínací systém EDM typu Ra EROWA Compatible EDM Workholding, zajišťující konzistenci lokalizace napříč procesy napříč hloubícími EDM a drátovým obráběním.
Většina lisoven se soustředí na výkon stroje na řezání drátem a kvalitu mosazného drátu, přičemž podceňuje, jak upínací síla a tuhost upínače ovlivňují výsledné rozměrové výsledky. Tenkostěnné vložky, drobné kolíčky forem a jemné lisované součásti jsou extrémně citlivé na nerovnoměrnou lisovací sílu. Obyčejné ploché svorky nebo jednoduché svěráky často po utažení způsobují místní deformaci. Jakmile dojde během upínání k deformaci obrobku, vnitřní napětí se postupně uvolní ve vodou ponořené pracovní nádrži, což způsobí posunutí součásti, chybu profilu a nekonzistentní řeznou vůli.
Opětovné upnutí pro sekundární dokončování dále zvyšuje riziko nesouososti. Mnoho generických sklíčidel na trhu je původně navrženo pro frézování v suchém prostředí; jejich strukturální tuhost a těsnicí výkon se nemohou přizpůsobit nepřetržitému proplachování vodou, vibracím a teplotním změnám uvnitř drátěných EDM strojů, což má za následek nestabilní přesnost lokalizace po zpracování dávek dílů.
Jaké konstrukční vlastnosti odlišují účelové upínací sestavy od běžných univerzálních svěráků používaných pro výrobu řezání drátem pod tavidlem?
Univerzální mechanické svěráky jsou optimalizovány pro pevné tlusté obrobky v podmínkách suchého řezání. Zřídka zvažují rizika deformace dílu u tenkostěnných polotovarů, nepřetržitý dopad vody nebo potřebu víceúhlového vyrovnání vyžadovaného při řezání drátem. Naproti tomu sklíčidla Wire EDM jsou plně optimalizována pro scénáře řezání ponořeným drátem. Drátový EDM svěrák pro přesné obrábění poskytuje spolehlivé ruční upínání pro malosériové prototypové díly s přístupným instalačním prostorem.
Pneumatické sklíčidlo pro upínání drátu EDM nabízí nastavitelnou, opakovatelnou upínací sílu, aby se zabránilo nadměrnému mačkání tenkostěnných křehkých polotovarů v prostředí hromadné výroby. Adaptér Unoset se sadou palet RSM 50 pro drátové EDM realizuje rychlou výměnu palet a dědění dat napříč různými pracovními stanicemi. Drátové EDM sklíčidlo pro přesné upínání obrobku s třícestným nastavením umožňuje operátorům opravit úhlové přesazení obrobku bez opakovaného rozebírání dílu. Konstrukce s otevřeným rámem zajišťuje dostatečný prostor pro průchod drátové elektrody a zabraňuje rušení upínacího přípravku při složitém řezání obrysů. Zesílená antikorozní úprava si poradí s dlouhodobým ponořením do vody a přesné broušené polohovací plochy udržují polohu stabilní při nepřetržitém oplachování vodním paprskem. Rozumně zvolená sklíčidla snižují deformaci způsobenou napětím a zachovávají původní geometrii obrobku během celého cyklu ponořeného řezání.
Jak mohou zařízení na výrobu zápustek snížit rychlost přepracování způsobenou deformací vyvolanou upnutím u miniaturních a tenkostěnných drátěných obrobků?
Tenkostěnné a mikrodílné díly se staly běžnými produkty pro mnoho drátěných dílen. Nadměrná nebo nerovnoměrná upínací síla je jedním z hlavních zdrojů vadných drátěných součástí. EDM sklíčidla umožňují operátorům dokončit předběžné upnutí, úhlové vyrovnání a měření offsetu mimo nádrž stroje naplněnou vodou. Obsluha upevní polotovary na upínače na pomocných pracovních stolech, provede kompletní kontrolu rovinnosti a stavu polohy a poté namontuje celou sestavu přípravek-obrobek na pracovní stůl stroje.
Pneumatické varianty umožňují jemné doladění upínacího tlaku a účinně zabraňují deformaci obrobku způsobenému nadměrným utahováním. Když podniky usilují o sjednocení počátků napříč různými obráběcími stanicemi, mohou se tato sklíčidla spárovat s moduly systému Quick Change Workholding System, čímž se realizuje rychlý přenos přípravků mezi přednastavenými stoly, hloubicími EDM stanicemi a zařízením pro řezání drátem. Tento pracovní postup zamezuje opakovanému rozebírání a opětovnému upínání dílu, omezuje chyby ve vyrovnání způsobené člověkem a výrazně snižuje zmetkovitost vyvolanou uvolněním napětí během zpracování řezání ponořeným drátem.
Hlavní silné stránky produktu
Nízko namáhaná upínací struktura snižuje deformaci mačkáním, speciálně přizpůsobená pro tenkostěnné, miniaturní a snadno deformovatelné přesné polotovary.
Uspořádání s otevřenou architekturou poskytuje dostatek prostoru pro pohyb drátové elektrody, čímž se eliminuje riziko kolize upínačů u složitých obrysových řezných drah.
Několik dostupných jízdních režimů: manuální mechanické zamykání a nastavitelné pneumatické upínání vyhovují vývoji prototypu a velkoobjemové sériové výrobě.
Antikorozní povrchová úprava se přizpůsobuje dlouhodobě ponořenému pracovnímu prostředí, odolává erozi cirkulující vodou a prodlužuje servisní cykly přípravku.
Úvod do produktového modulu
Portfolio upínacích prvků pro drátové řezání JWGRIP integruje ruční svěráky, pneumatická sklíčidla a paletové adaptéry, aby pokryly různé požadavky na výrobu drátěného řezání.
Wire EDM Vise for Precision Workholding je nákladově efektivní ruční řešení, široce používané pro malosériové lisovací díly a zpracování prototypových vzorků. Pneumatické sklíčidlo pro upínání drátu EDM se vyznačuje ovladatelnou výstupní silou, ideální pro hromadnou výrobu tenkostěnných součástí, kde je kritická konzistence upínací síly. Adaptér Unoset se sadou palet RSM 50 pro drátové EDM podporuje rychlou výměnu palet a dědění dat. Třícestně nastavitelné drátěné EDM sklíčidlo pro přesné držení obrobku usnadňuje korekci úhlu bez odstranění obrobku. Všechny tyto jednotky patří do kompletního ekosystému produktů Wire EDM Workholding Fixtures. Pokud je pro vložky zápustek vyžadováno následné opracování hloubením EDM, uživatelé mohou přijmout odpovídající hardware ze systému EDM pro obrábění R-Type, takže obrobky si udrží konzistentní lokalizační reference v několika fázích zpracování.
Typické aplikační scénáře
Tyto upínací jednotky jsou široce používány při výrobě přesných lisovacích forem, zpracování lékařských mikrosoučástek, výrobě vložek do forem konektorů a při výrobě miniaturních dílů v letectví a kosmonautice. Hodí se pro středněrychlostní a vysokorychlostní drátové řezací stroje, provádějící upínací práce pro tenkostěnné břitové destičky, malé děrovací kolíky, složité profilové elektrody a polotovary z tvrdých slitin. Ať už se jedná o dovybavení starého zařízení pro řezání drátem nebo o stavbu nových přesných lisovacích buněk, dobře přizpůsobená sklíčidla potlačují deformaci způsobenou upnutím a zlepšují konečnou přesnost profilu hotových součástí. Jsou široce přijímány továrnami na přesné raznice, dodavateli komponentů zdravotnických zařízení a podniky, které provádějí subdodavatelské zakázkové řezání drátem s vysokou obtížností.
Praktická reference
Nejprve analyzujte materiál obrobku, tloušťku stěny a tuhost: tenkostěnné snadno deformovatelné polotovary by měly upřednostňovat modely s nastavitelným pneumatickou silou, aby se zabránilo poškození způsobenému přílišným upnutím. Pevné tlusté součásti matrice si mohou vybrat nákladově efektivní řešení ve stylu ručních svěráků. Potvrďte složitost obrysu řezu a zkontrolujte, zda struktura přípravku nebude blokovat dráhu pohybu drát-elektroda.
Vyhodnoťte měřítko výrobních dávek: scénáře hromadné výroby s častou výměnou těží více z pneumatických sklíčidel a sad adaptérů palet. Pokud máte v úmyslu sdílet přípravky s jiným procesním zařízením, ověřte si předem kompatibilitu s rozhraními Quick Change Workholding System. Pokud čelíte nejasnostem ohledně konfigurace upínací síly nebo výběru konstrukce, můžete se podívat na oficiální technické listy JWGRIP a odkazy na pouzdra obrobku, abyste mohli filtrovat vhodná řešení podle skutečných rozměrů polotovaru a charakteristik tuhosti.
Doporučení pro každodenní provoz
Cirkulující voda, kovové třísky a zbytky jemných částic se budou hromadit na upínacích čelistech a polohovacích plochách během kontinuální výroby drátového řezání. Včasné odstranění úlomků z drážek čelistí a polohování referenčních ploch zamezuje výškové odchylce způsobené částicemi a naklánění obrobku. Vyvarujte se použití nadměrné síly během ručního utahování; přílišné utažení ohne tenké polotovary a také zdeformuje těla čelistí přípravku.
U pneumatických modelů udržujte vstupní vzduch čistý a suchý, aby nedošlo ke korozi vnitřního válce. Po každodenních výrobních cyklech důkladně opláchněte sklíčidla, setřete skvrny od vody a aplikujte antikorozní ochranu, zejména na čelisti a polohovací roviny. Opotřebované upínací čelisti pravidelně vyměňujte, protože obroušené povrchy čelistí způsobí nestabilní tření a riziko uklouznutí při řezných podmínkách ponořených do vody. Dobré provozní návyky mohou udržet dlouhodobou stabilitu lokalizace a nižší chybovost u vysoce přesných sérií řezání drátem.
- View as
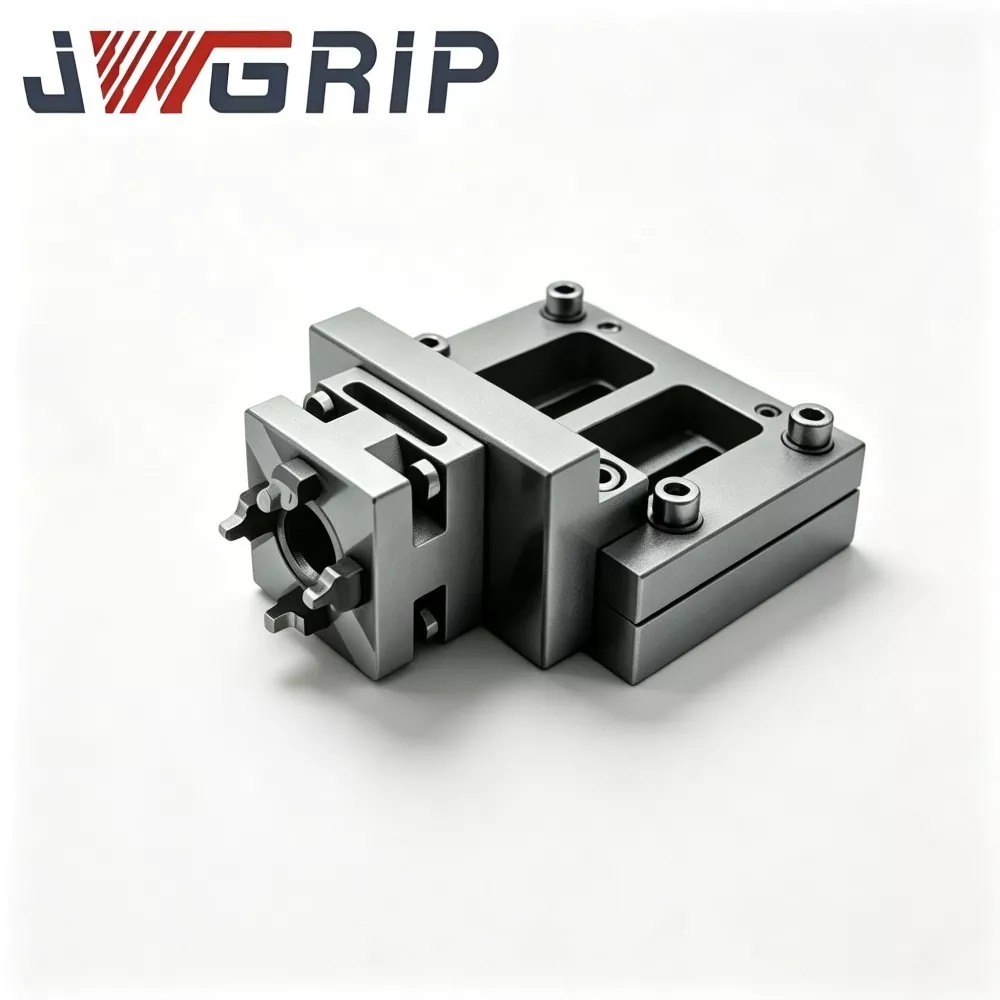
Drátové EDM sklíčidlo pro přesné upínání obrobku
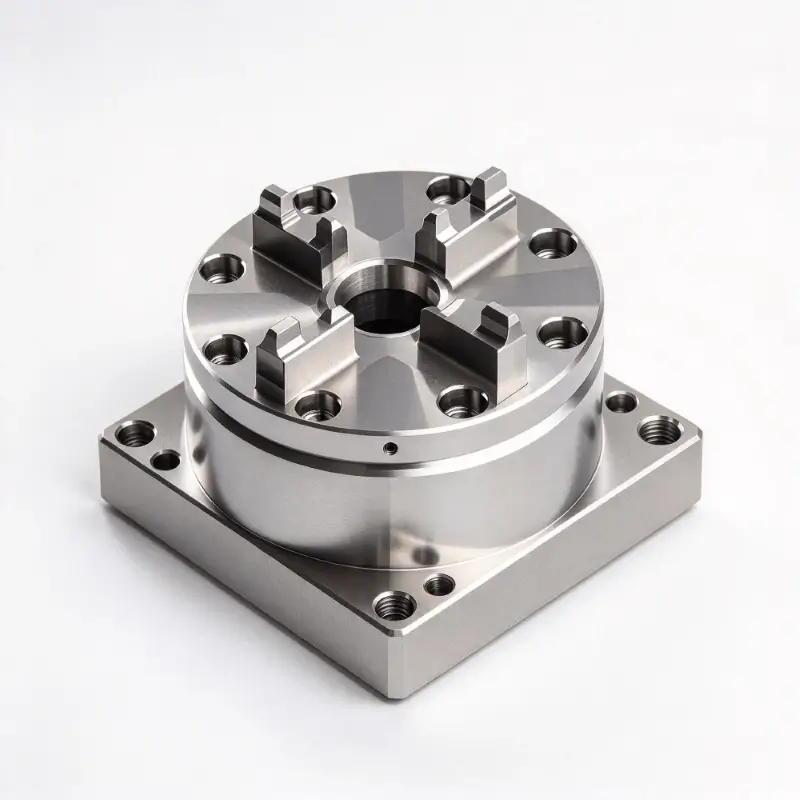
JWGRIP je profesionálním výrobcem a dodavatelem drátěného EDM sklíčidla pro přesné obrábění v Číně, který poskytuje přímé dodávky a profesionální služby úprav OEM pro globální subdodavatelské dílny s velkým množstvím maloobjemových forem. Jedná se o rychlovýměnný integrovaný upínací přípravek speciálně optimalizovaný pro flexibilní výrobní prostředí drátového řezání EDM s častou výměnou úloh. Integruje přesné rozhraní pro rychlou lokalizaci a profesionální ponořenou antikorozní strukturu do jediného zařízení, čímž eliminuje zdlouhavé úplné vytáčení a opakované rekalibrační procedury, které vyžadují tradiční pevné upínací přípravky během přepínání objednávek.
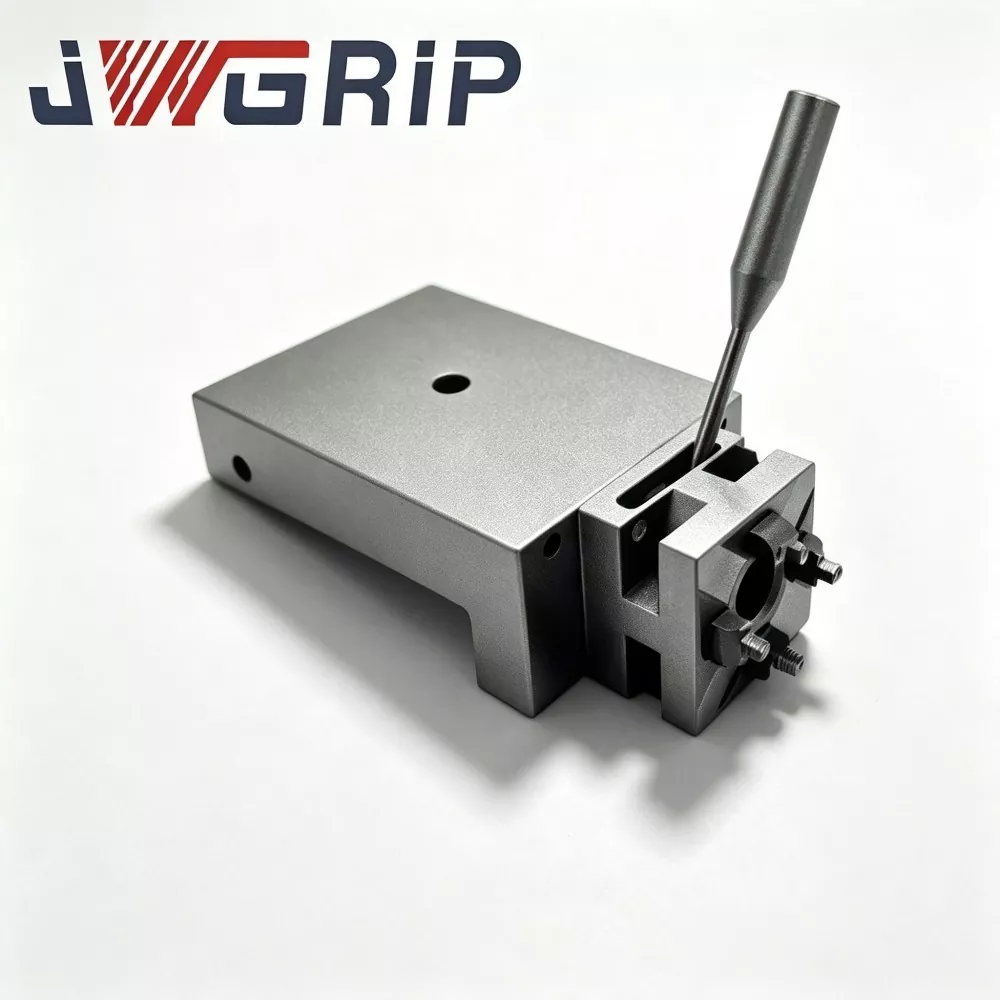
Adaptér UnoSet se sadou palet RSM 50 pro drátové EDM
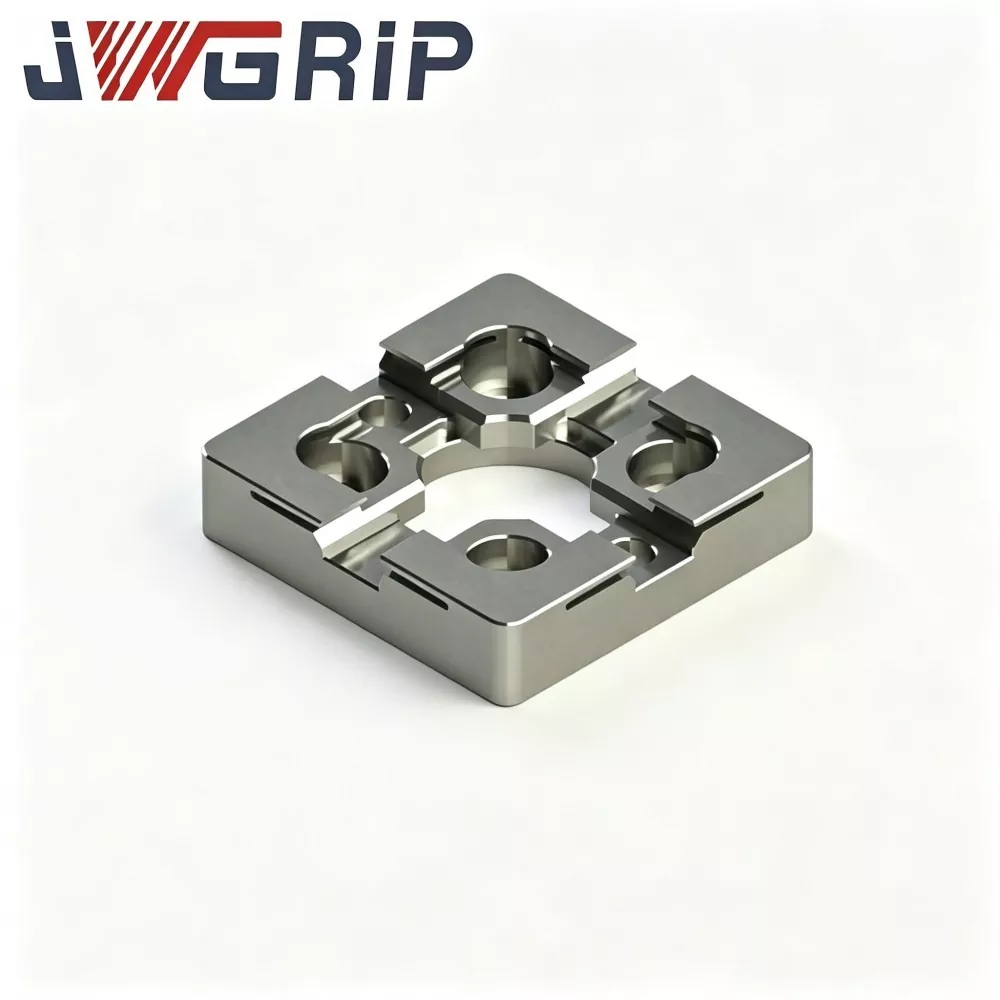
JWGRIP je profesionální výrobce a dodavatel adaptéru UnoSet s paletovou sadou RSM 50 pro drátové EDM v Číně, se standardními kompletními sadami plně skladem a podporou globální hromadné objednávky na renovaci zařízení továren na formy a projekty modernizace systému smíšených přípravků. Jedná se o integrované řešení přeměny upínacích přípravků mezi systémy speciálně navržené pro dovybavení starého zařízení drátovým EDM a scénáře propojení s více standardními přípravky. Integruje standardní přechodový adaptér Unoset a přizpůsobenou ustavovací paletu RSM 50 do kompletní sady, která přesně vyplňuje rozměrovou a vztažnou mezeru mezi rozhraním stroje Unoset a upínacím systémem RSM 50.
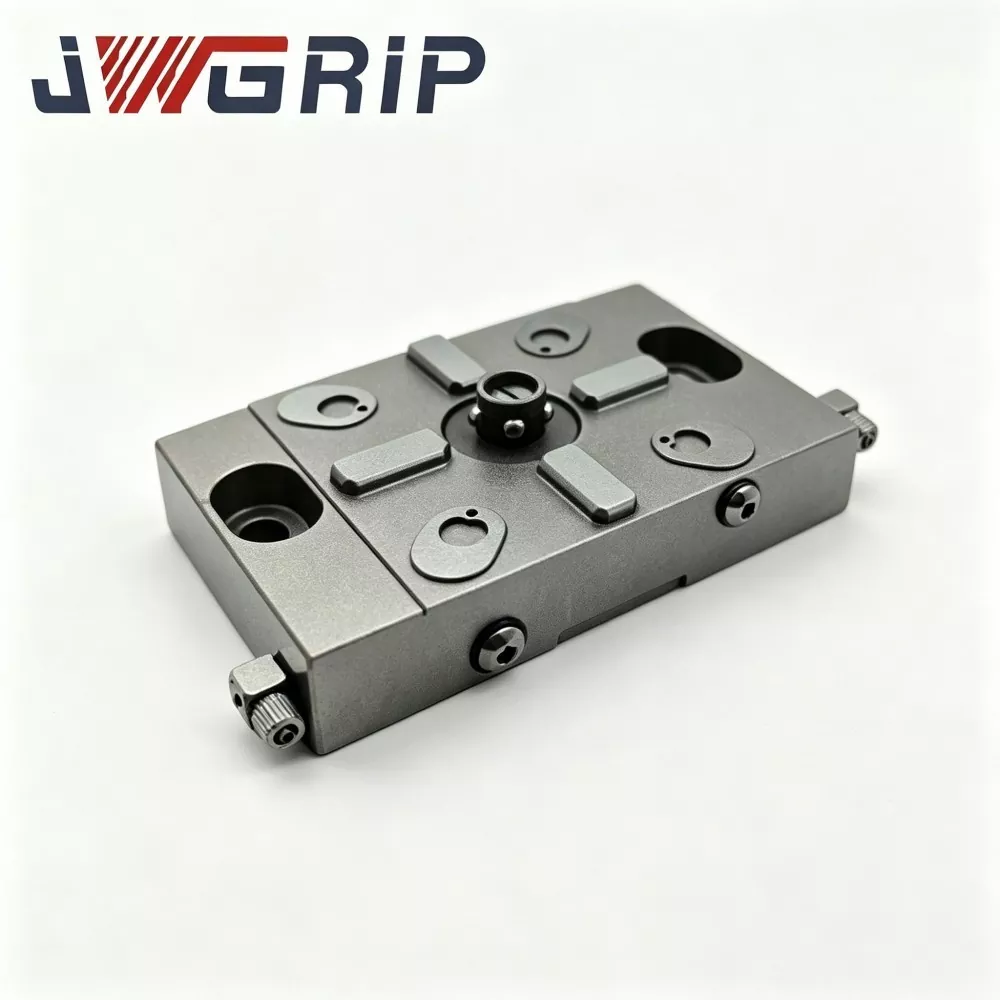
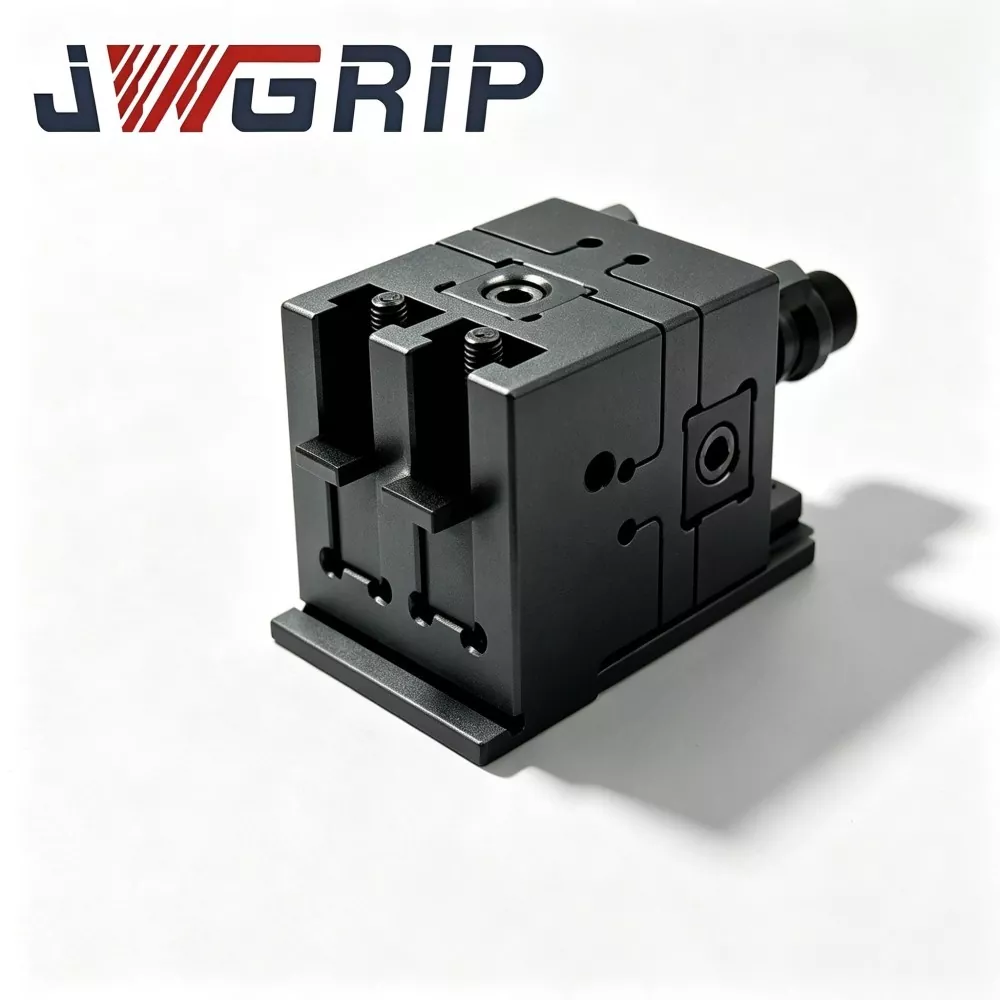
Pneumatické sklíčidlo pro upínání drátu EDM
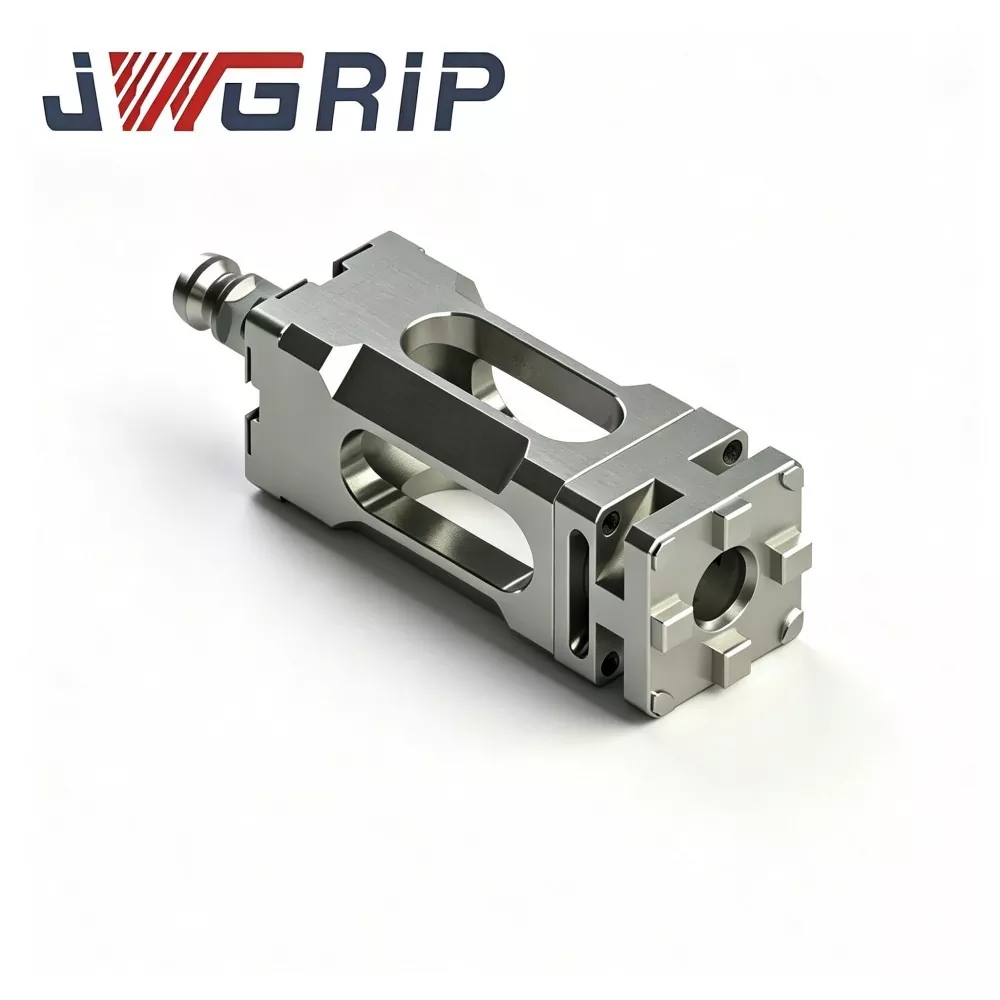
JWGRIP je profesionální výrobce a dodavatel pneumatického sklíčidla pro obrábění drátu EDM Workholding v Číně, který poskytuje přímé dodávky továren a přizpůsobené OEM strukturální úpravy pro globální automatizované výrobní linky na řezání drátu pod vodou. Jedná se o profesionální antikorozní integrovaný pneumatický upínací přípravek speciálně navržený pro zcela ponořené drátové EDM bezobslužné obrábění. Integruje exkluzivní strukturu proti znečištění vzduchového kanálu a vysoce stabilní výkon pneumatického uzamykání do jediného zařízení, čímž eliminuje běžné závady běžných suchých pneumatických sklíčidel, jako je infiltrace kapaliny, zablokování pístu a útlum upínací síly v prostředí pod vodou.
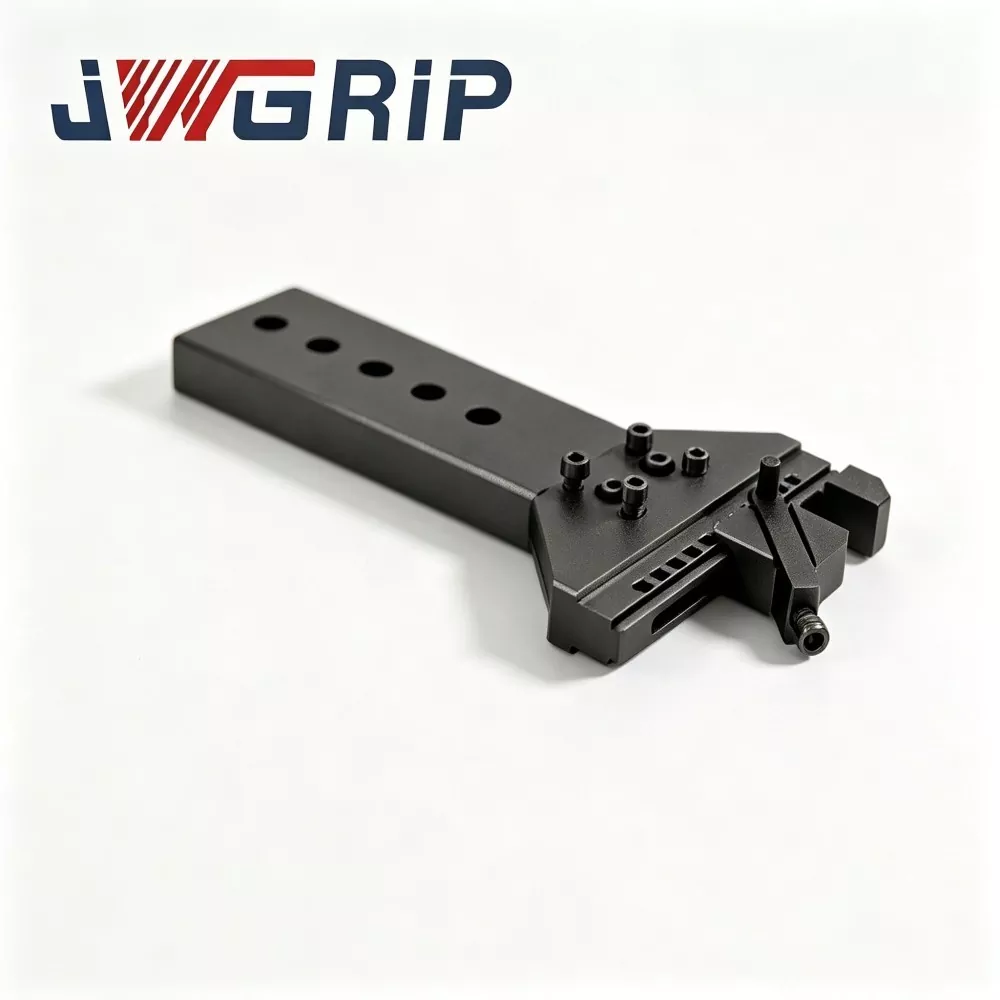
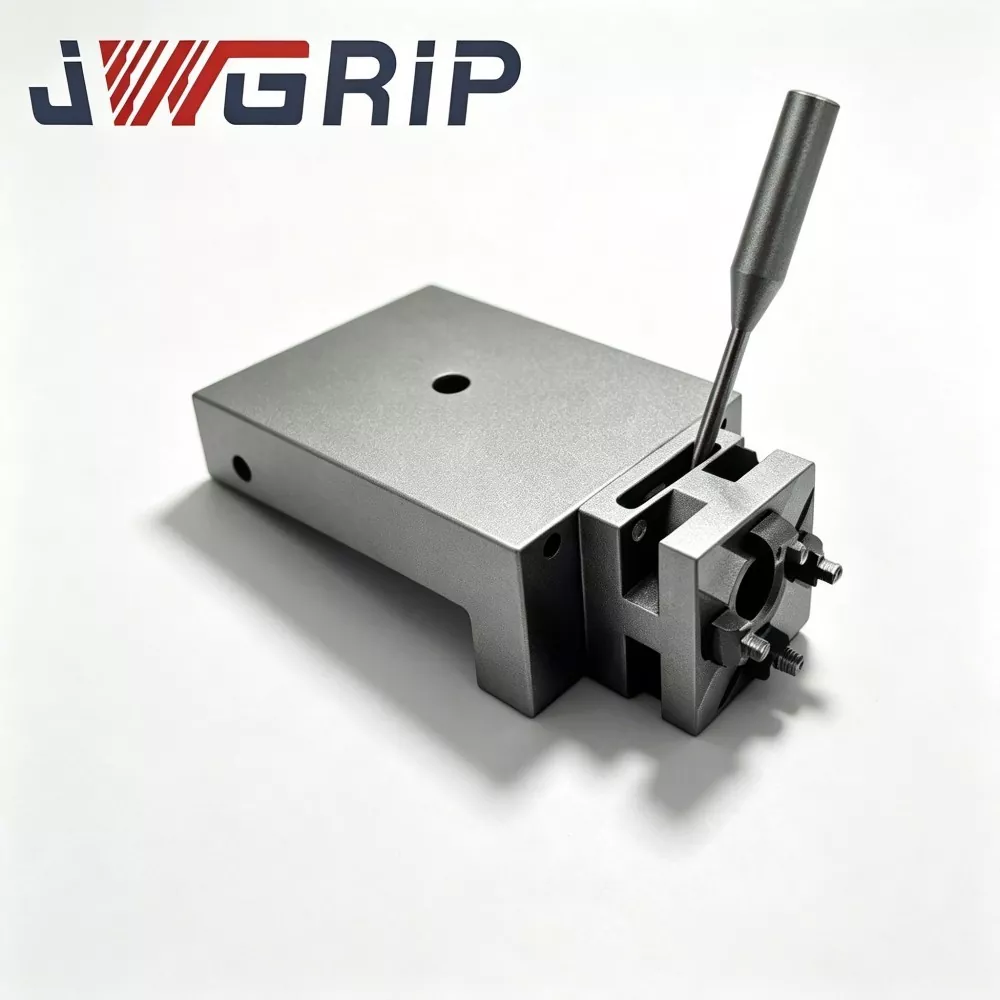
Drátový EDM svěrák pro přesné upínání obrobku
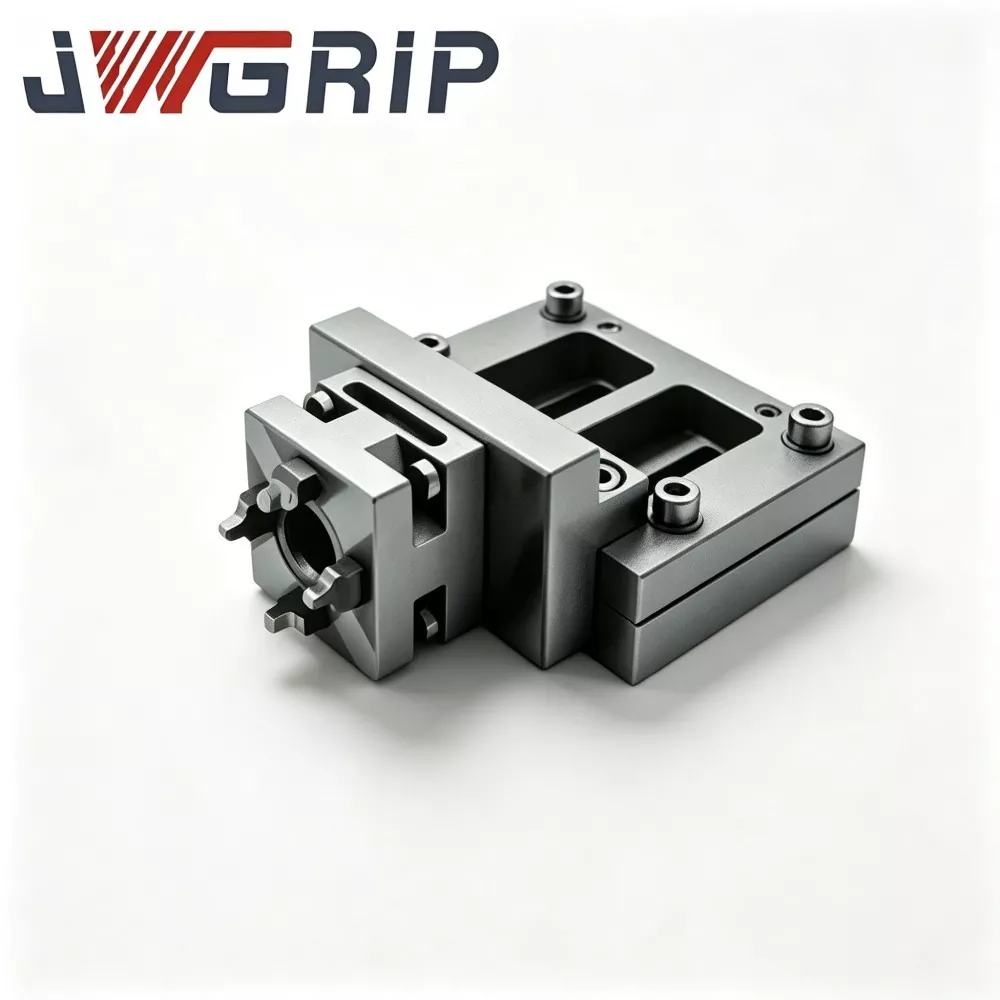
JWGRIP je profesionální výrobce a dodavatel drátěného EDM svěráku pro přesné obrábění v Číně se standardními modely plně skladem a podporuje globální hromadné objednávky pro profesionální výrobní dílny na řezání drátem pod vodou. Jedná se o vysoce tuhý integrovaný profesionální upínací přípravek speciálně optimalizovaný pro scénáře přesného obrábění EDM s plně ponorným drátem. Integruje kryogenně stabilizovaný materiálový výkon a vyztuženou konstrukci čelistí proti vychýlení do jediné jednotky, efektivně řeší problémy s nakláněním čelistí, nerovnoměrným upínáním a mikrodeviacemi běžných univerzálních svěráků v dlouhodobě ponořených pracovních prostředích.
JWGRIP je profesionální Drátová EDM sklíčidla výrobce a dodavatel v Číně. Srdečně vás vítáme na velkoobchodní prodej vysoce kvalitních produktů za konkurenceschopnou cenu z naší továrny.
Doporučení pro novinky