český
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
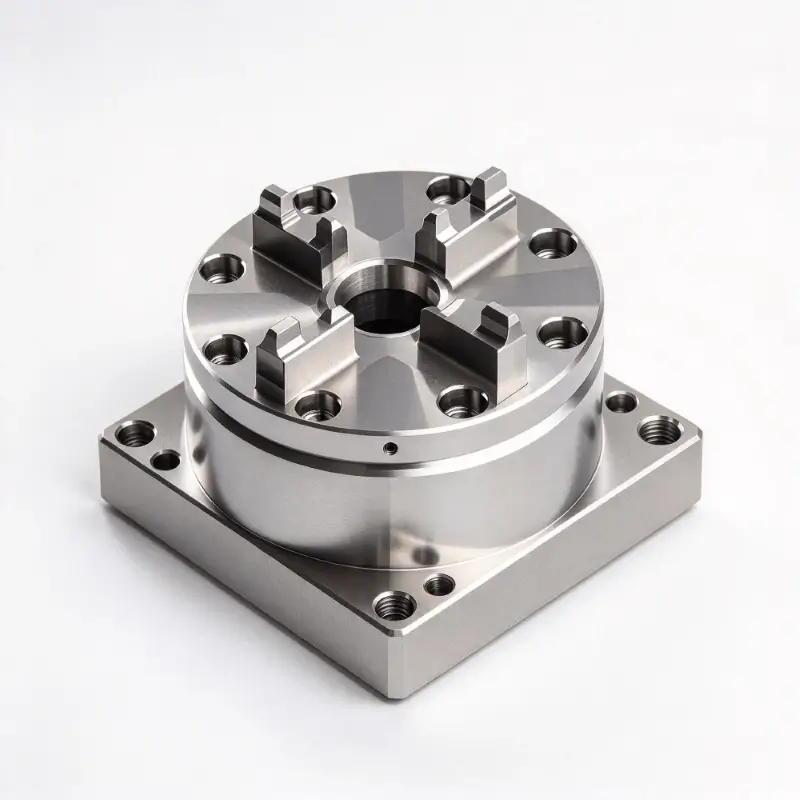
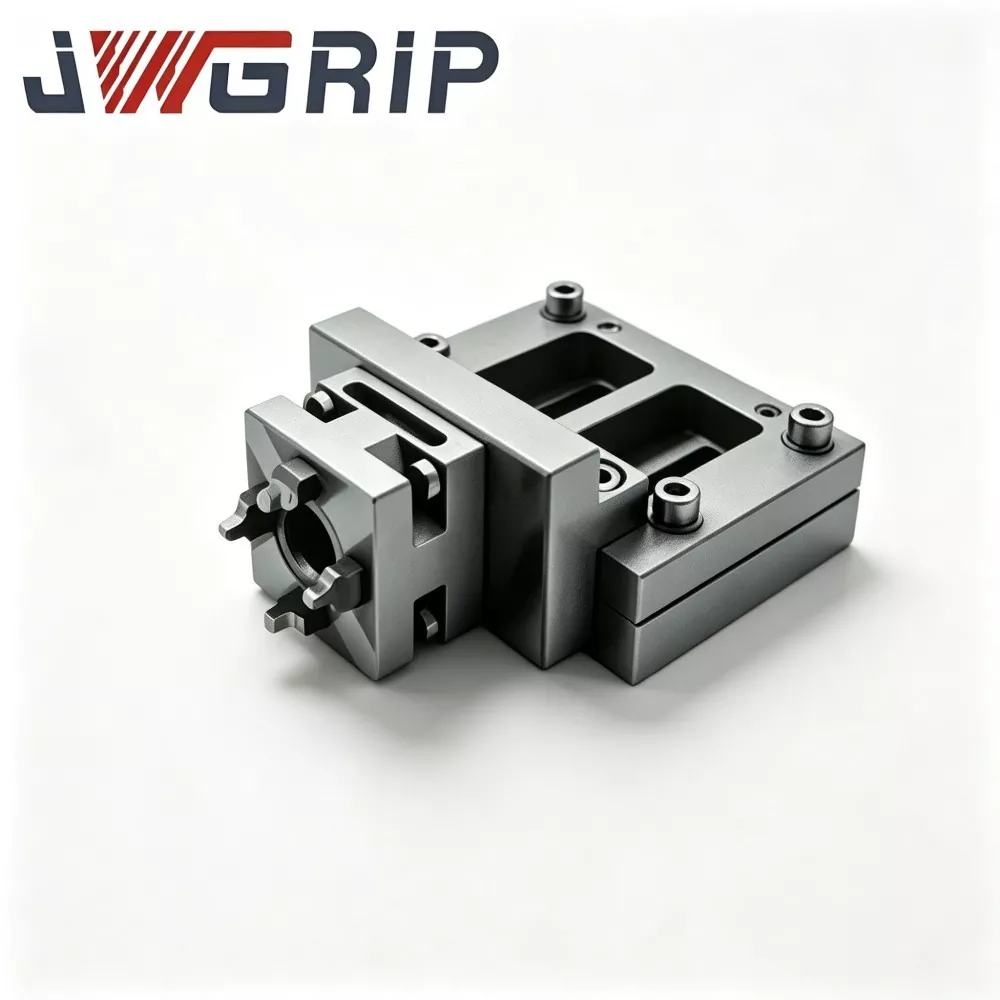
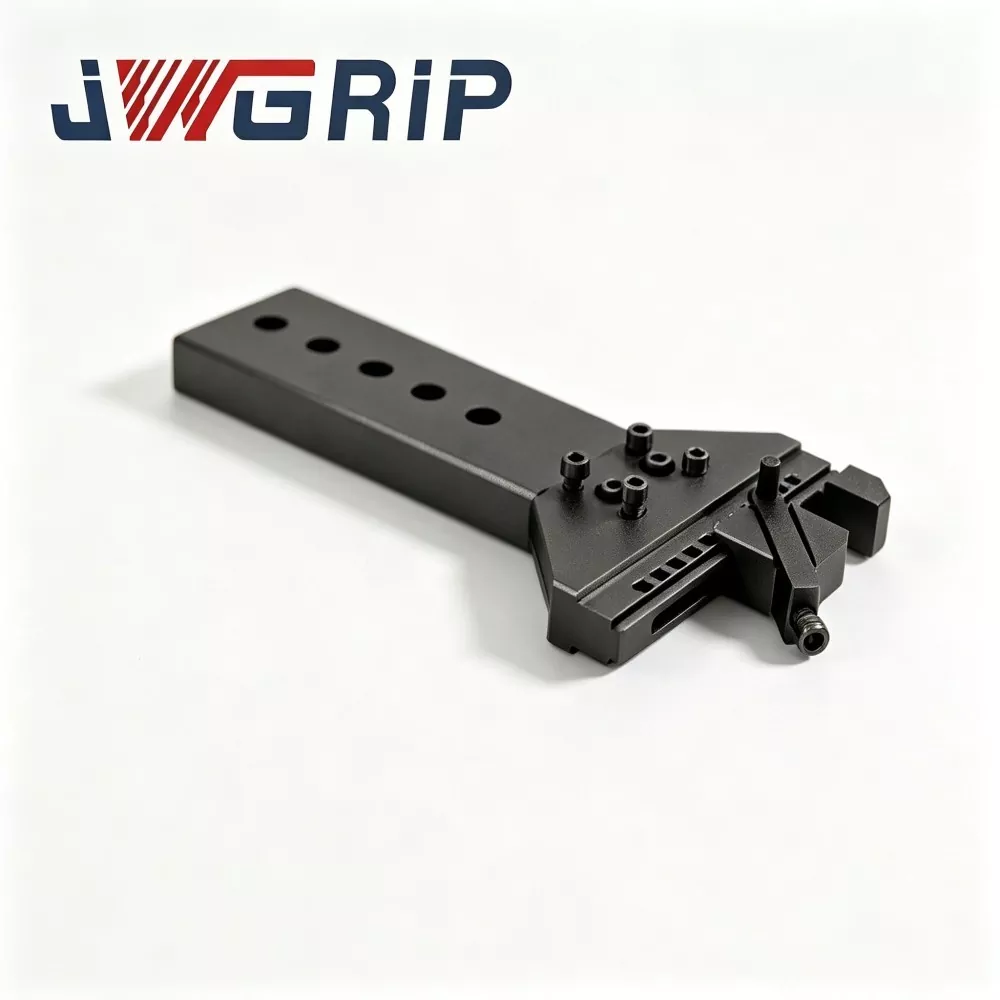
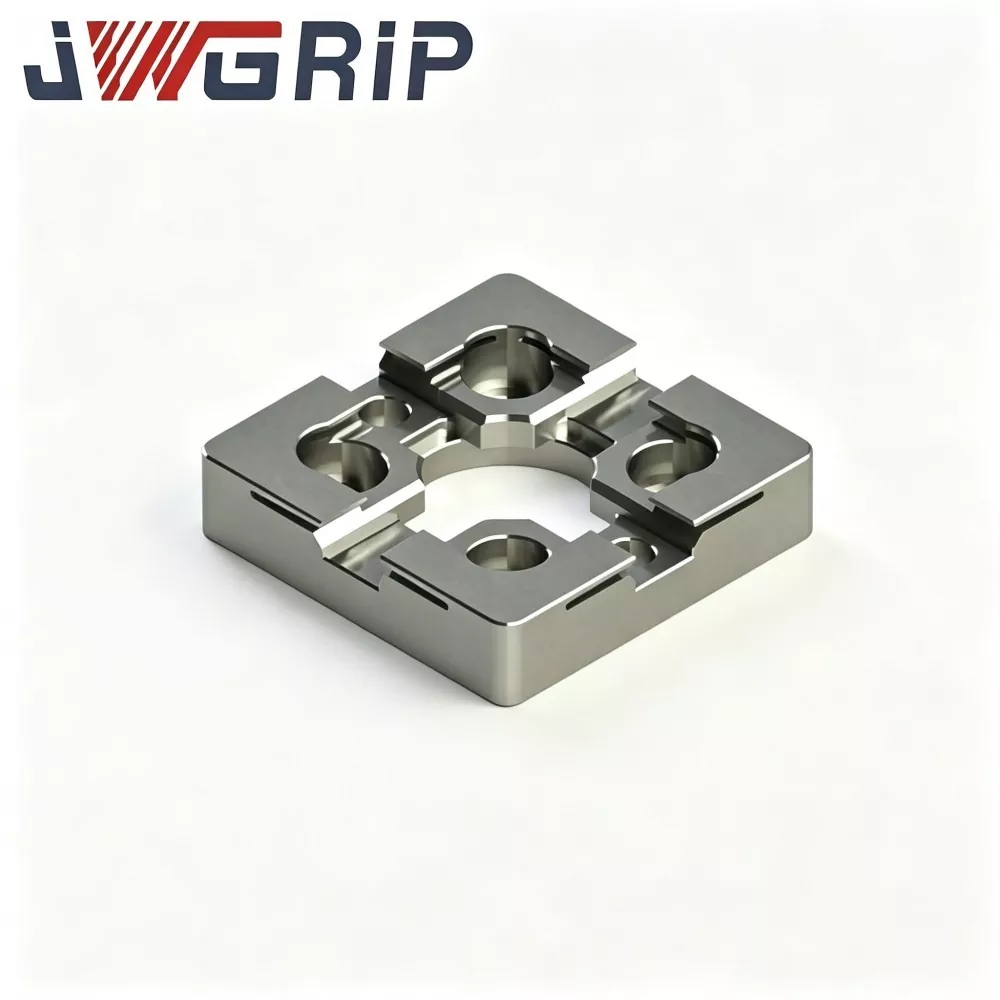
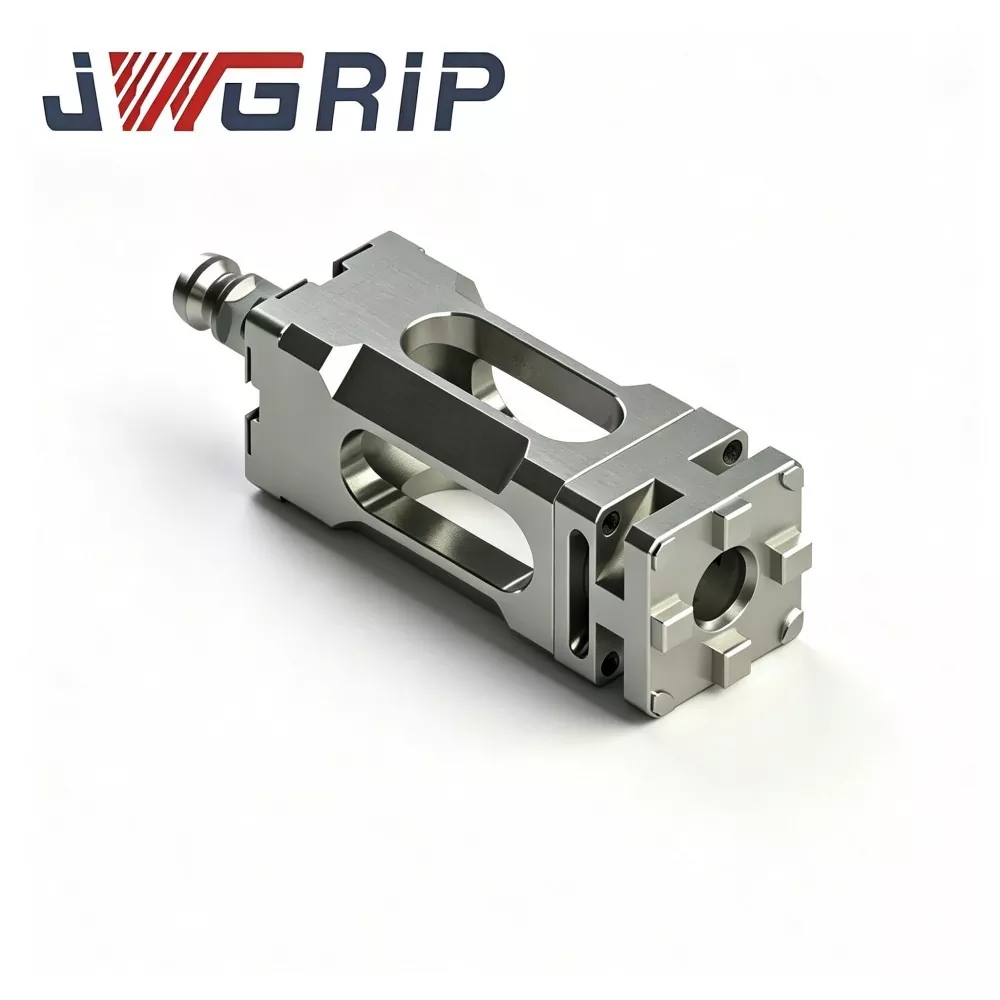
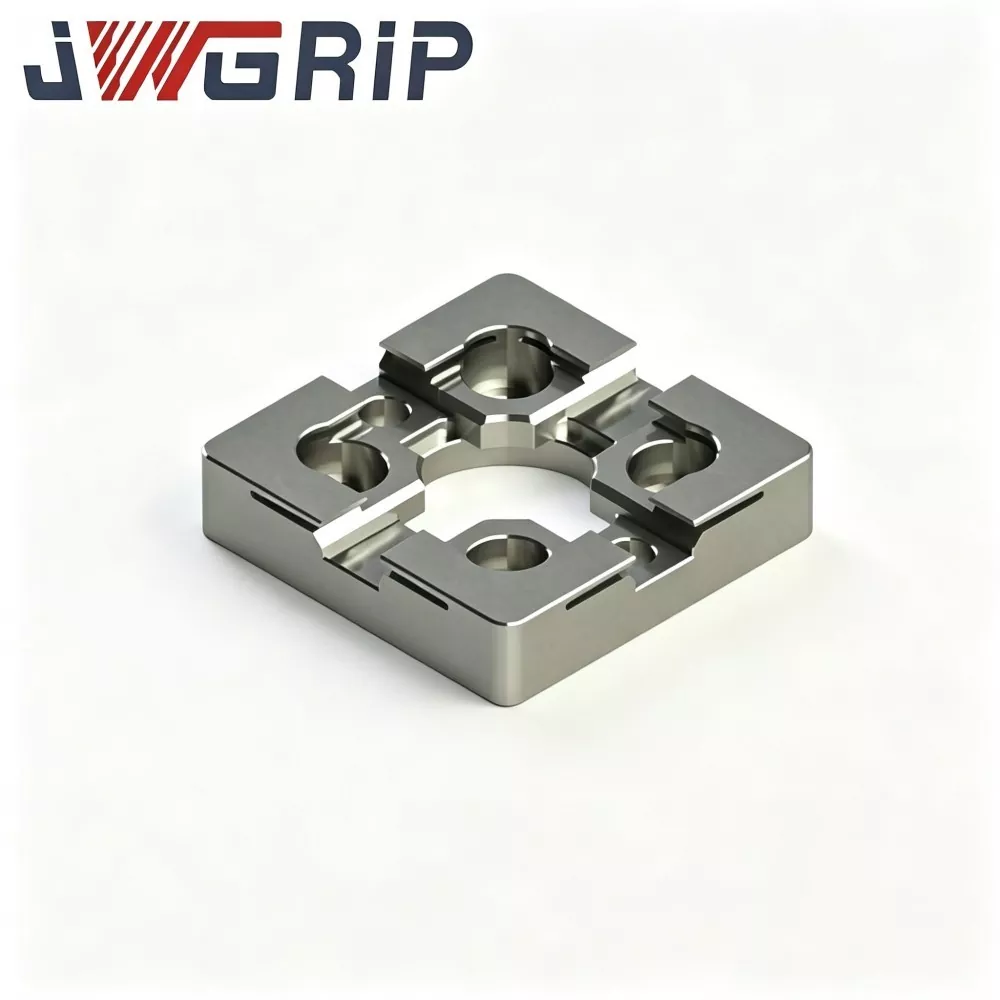
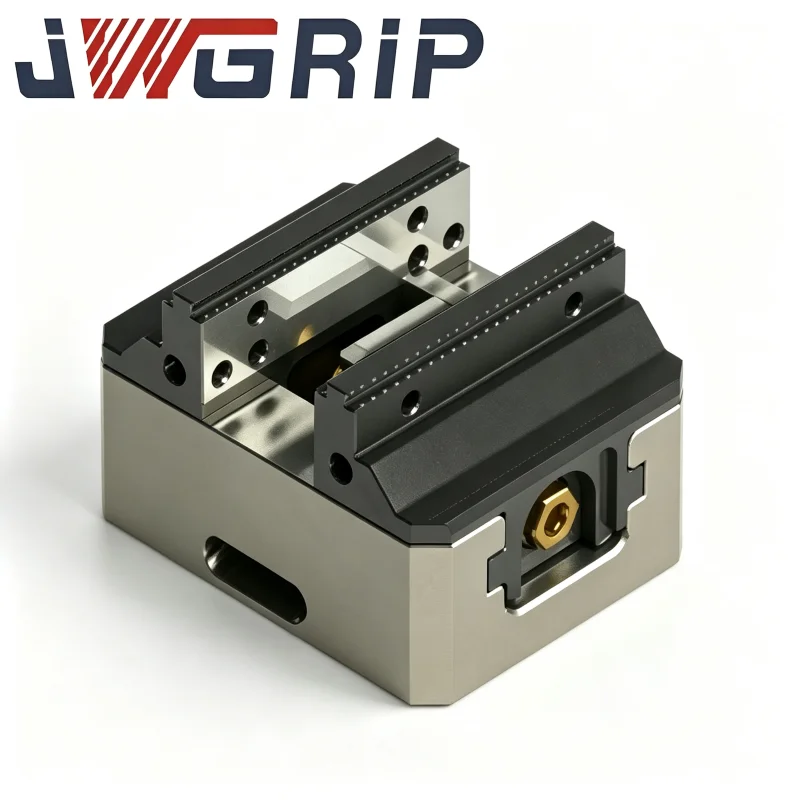
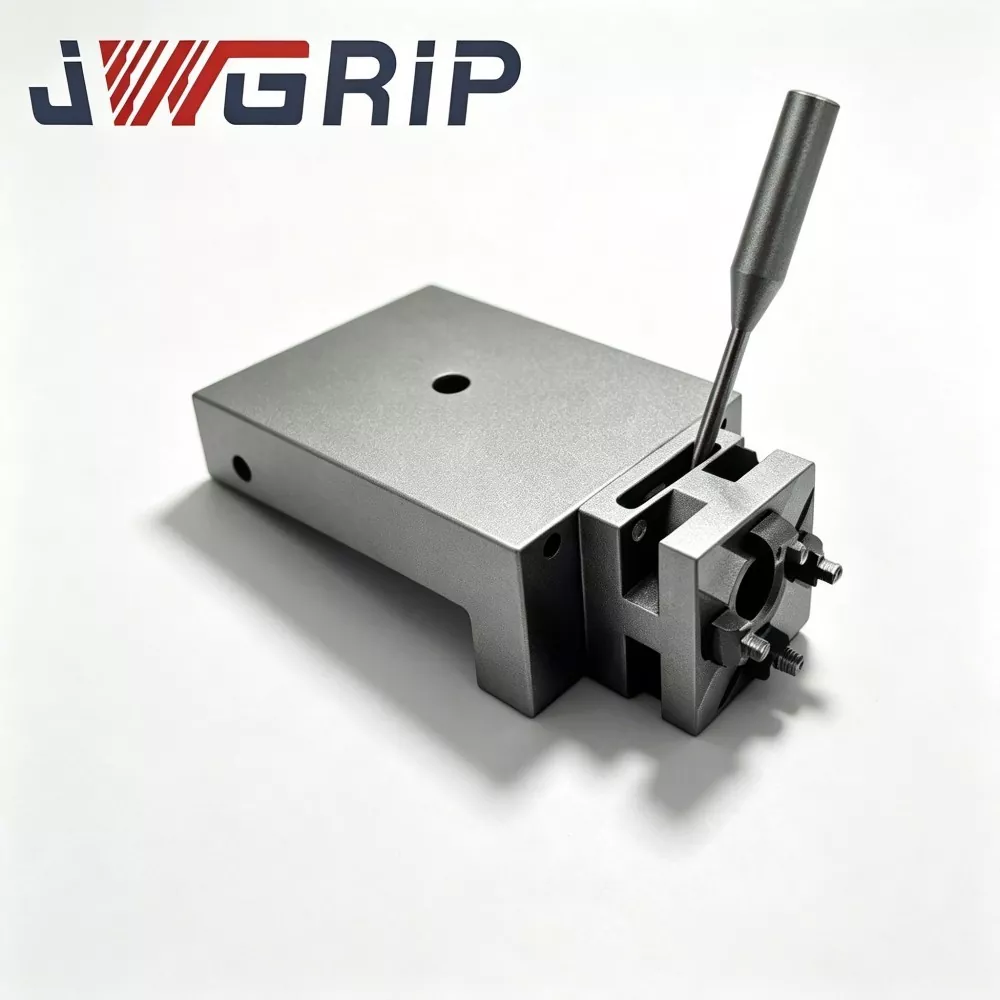
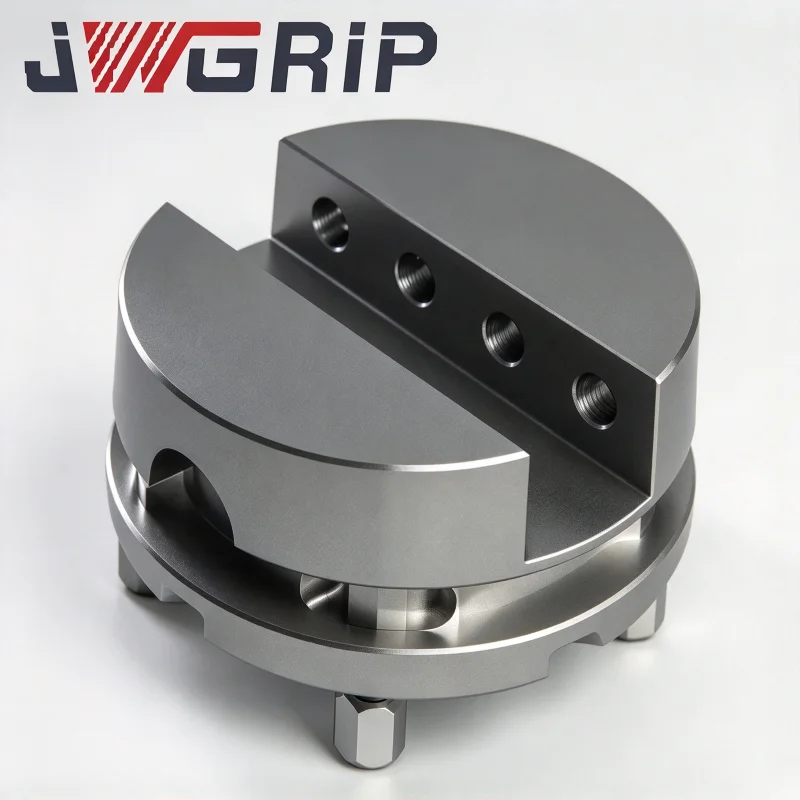
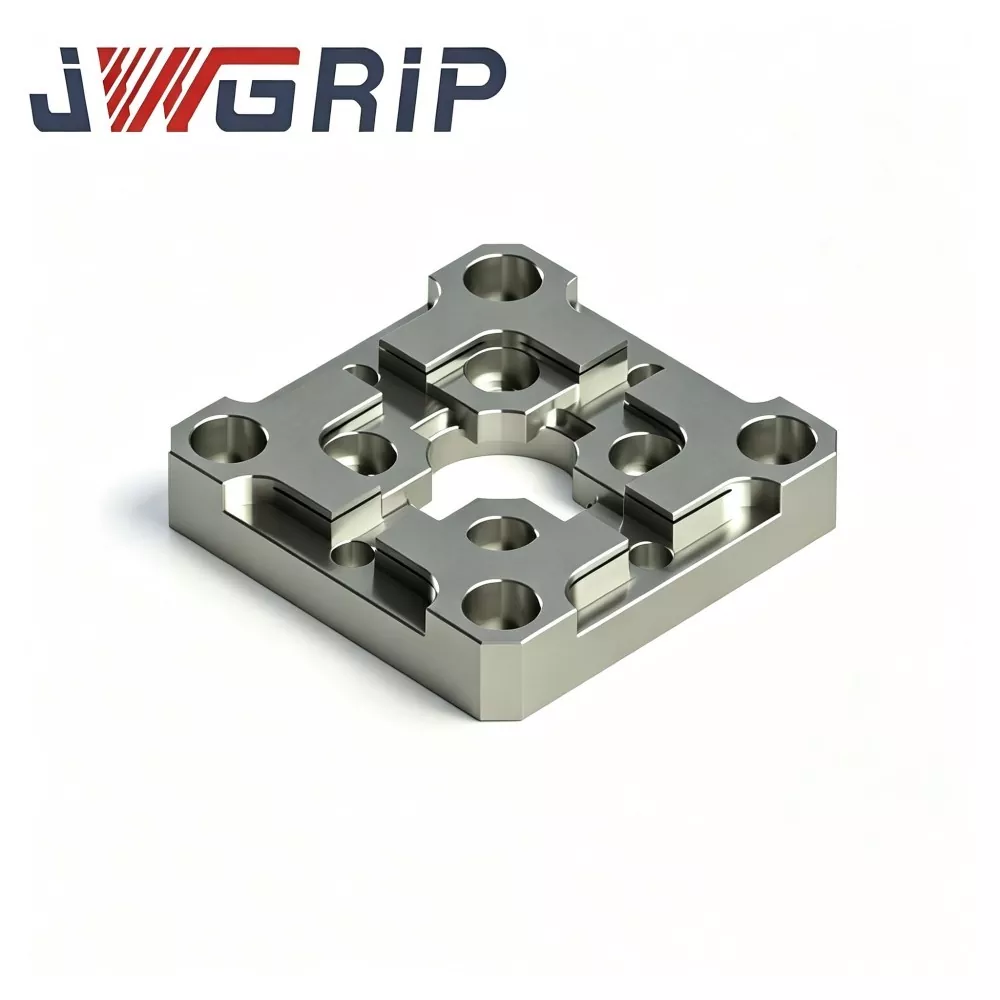
Středící deska EDM typu R 54x54
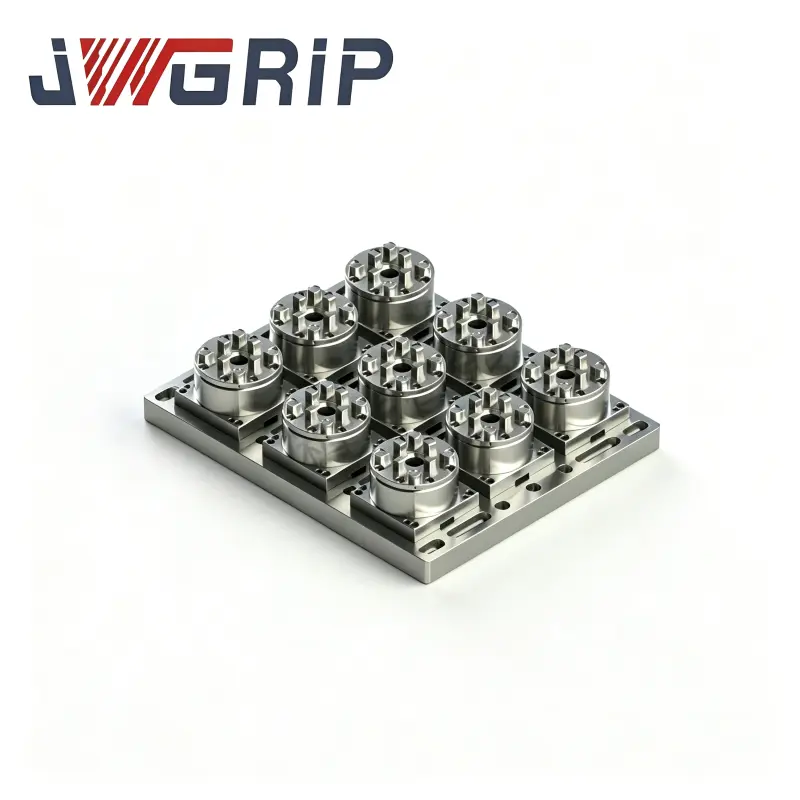
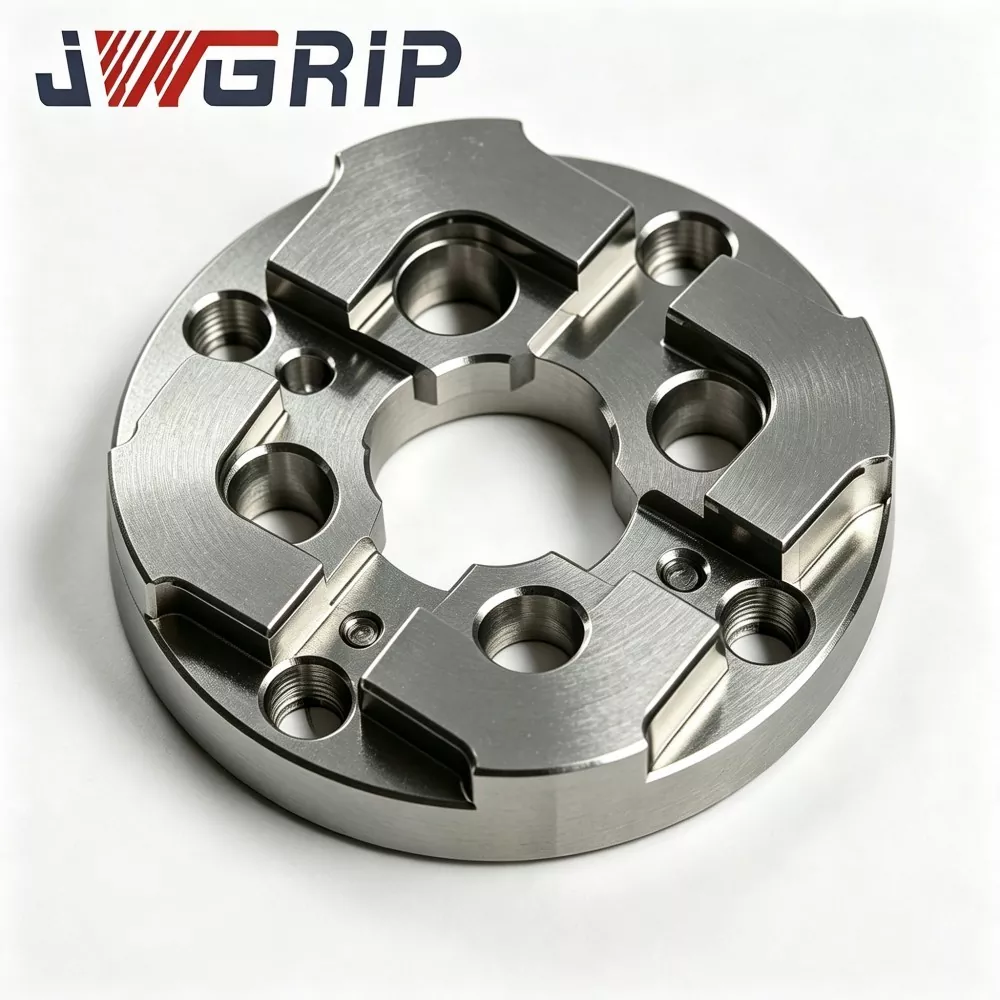
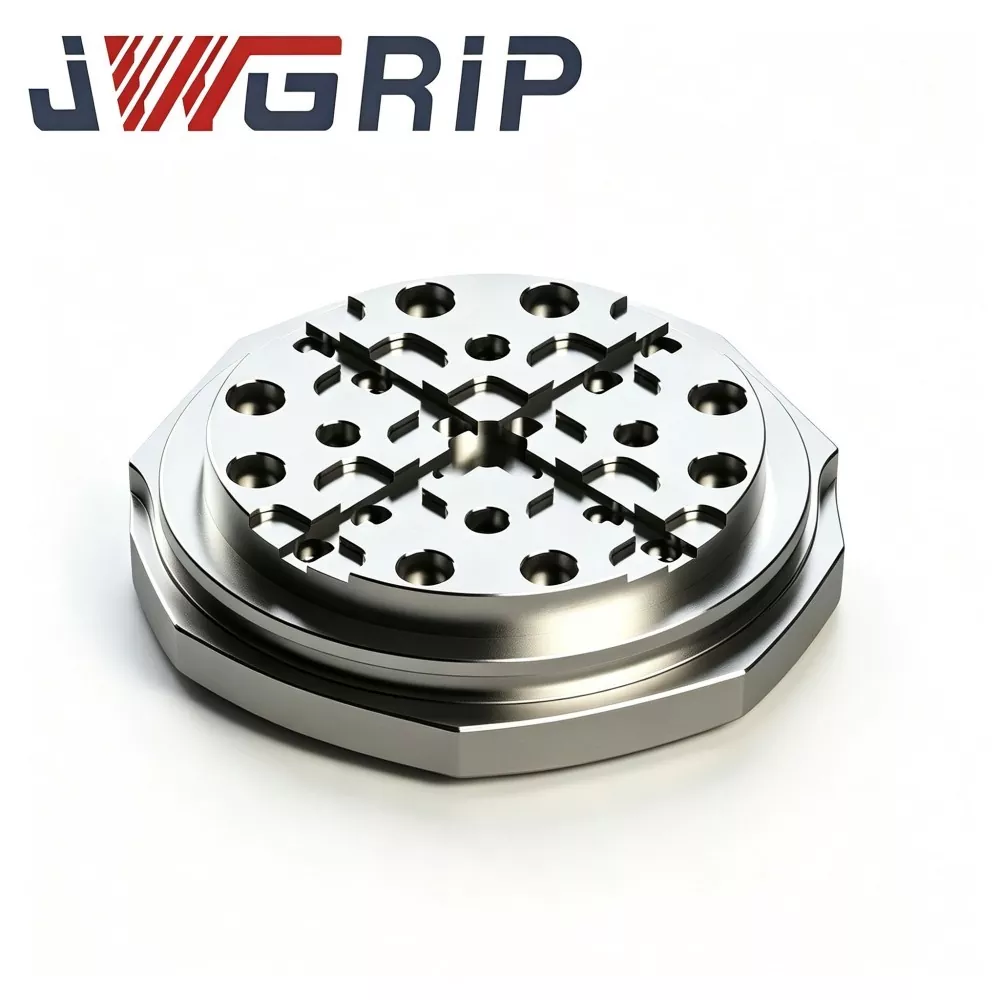
JWGRIP je profesionální výrobce a dodavatel 54x54 EDM centrovací desky typu R v Číně se standardními specifikacemi plně skladem a podporou globální hromadné objednávky pro projekty kompaktních EDM strojů a přesných forem. Jedná se o vysoce přesné integrované polohovací zařízení odolné proti opotřebení, které je speciálně navrženo pro malá zařízení pro elektroerozivní hloubení, mini elektrodové přípravky a scénáře přesného zpracování forem s více dutinami. Integruje optimalizovanou strukturu přechodového polohovacího ramene typu R a tepelně stabilní mechanický výkon do jediné jednotky, čímž eliminuje vady způsobené snadným opotřebením vytlačováním a vylamováním rohů tradičních pravoúhlých miniaturních středicích destiček.
Tato vysoce stabilní EDM 54x54 EDM deska s vysokou stabilitou využívá jako surovinu prvotřídní tepelně stabilizovanou legovanou nástrojovou ocel, zpracovanou vícecyklovým ošetřením proti stárnutí, lokálním povrchovým kalením a ultra přesnou technologií oboustranného broušení. Vylepšená přechodová ramenní struktura typu R účinně rozptyluje koncentrované kontaktní napětí během opakovaného dokování elektrody a cyklů nakládání a vykládání, což výrazně snižuje poškození vtlačení a opotřebení rohů a trvale zachovává stabilní referenční přesnost středění. Tepelně stabilizované ocelové tělo účinně zabraňuje strukturální deformaci a rozměrovým odchylkám způsobeným kolísáním teploty v dílně a zajišťuje vynikající rovinnost a dlouhodobou rozměrovou konzistenci při vysokofrekvenční sériové výrobě.
Dokonale se přizpůsobuje požadavkům na umístění malých měděných, grafitových a měděno-wolframových elektrod, výrazně zkracuje čas ručního předcentrování, eliminuje nahromaděné chyby ruční kalibrace a řeší průmyslové problémy s nestabilním jiskřištěm a vadnými drobnými detaily dutiny způsobenými opotřebovaným měřítkem. Podporuje standardní zásobu zásob a OEM modifikace uspořádání montážních otvorů a polohovacích profilů výstupků, čímž poskytuje spolehlivé a opakovatelné vysoce přesné polohovací řešení pro dávkové zpracování miniaturních vložek a vícedutinových forem EDM.
Praktické body bolesti
Kompaktní hloubicí EDM dílny zpracovávající mikrokonektory a lékařské miniaturní formy se potýkají s inherentními nevýhodami konvenčních maloformátových středicích desek:
Konvenční malé středící destičky používají vnitřní ramena s ostrým úhlem. Náraz při dokování koncentruje tlak na úzké rohové zóny. Postupně se vytvářejí neviditelné mikrovruby, které nelze rutinní vizuální kontrolou odhalit.
Referenční centrování se během nepřetržité výroby tiše posunuje, což má za následek nekonzistentní jiskřiště, nerovnoměrnou erozi boční stěny dutiny a riziko zmetků u vysoce hodnotných miniaturních vložek forem.
JWGRIP optimalizuje centrovací destičku R-Type 54x54 EDM pro výše uvedené bolestivé body:
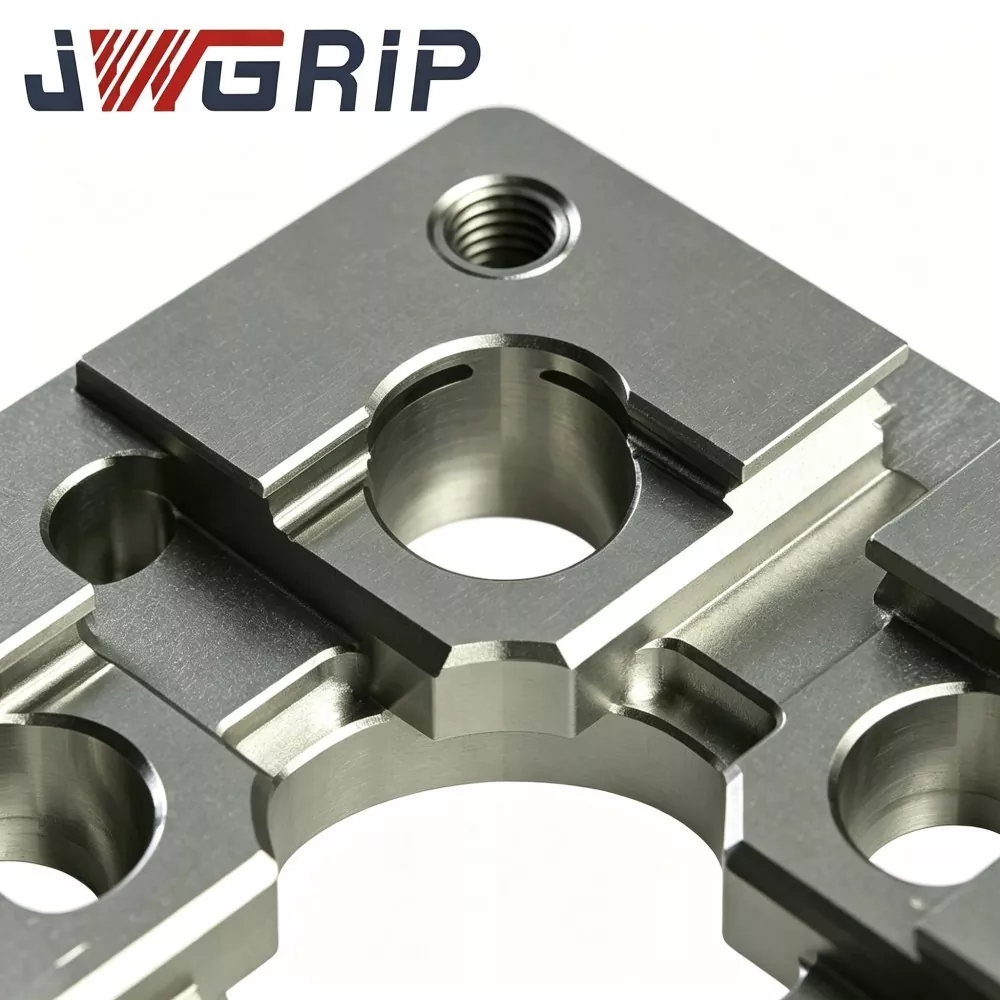
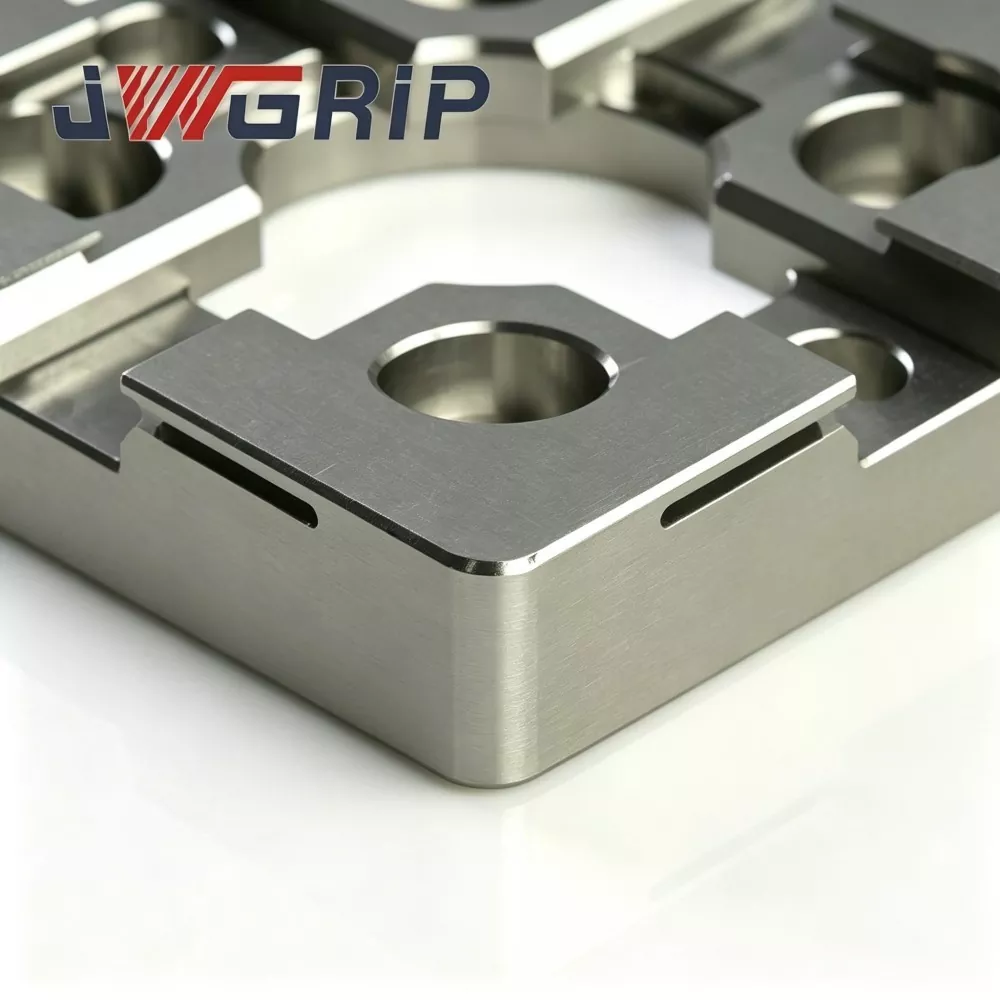
1. Hladké přechodové polohovací rameno typu R redistribuuje namáhání dokovacího kontaktu a snižuje riziko mikropromáčknutí a odštípnutí rohů při častých cyklech nakládání a vyjímání elektrodového přípravku.
2. Tepelně stabilizovaný substrát z legované nástrojové oceli a vícestupňové stárnutí omezuje srovnávací zkreslení vyvolané kolísáním teploty okolí kompaktních EDM strojů.
3. Oboustranné ultra přesné broušení zaručuje spolehlivou rovinnost a rovnoběžnost pro stabilní základ mechanického centrování.
4. Zjednodušuje pracovní postup manuálního předběžného vystředění a snižuje kumulativní chybu polohování u malých složitých vložek forem, čímž zlepšuje přesnost opakování pro dávkové úlohy mikroformy EDM.
5. Kompaktní rozměry 54×54 přizpůsobí omezený prostor stolu; Pro speciální kompaktní projekty s automatizovanými EDM buňkami je k dispozici vlastní úprava OEM pro vzor děr a polohovací nástavec.

Provozní logika
Středící destička JWGRIP R-Type 54x54 EDM je kompaktní mechanický referenční přípravek určený pro předběžné umístění a vyrovnání soustřednosti malých přípravků elektrod EDM:
1. Instaluje se mezi kompaktní EDM pracovní stůl / minizákladnu s přípravkem a přípravek pro přidržování elektrod. Poskytuje opakovatelné datum mechanického centrování během časté výměny miniaturních měděných, grafitových nebo měděno-wolframových elektrodových přípravků.
2. Konvenční maloformátové středící desky mají ostré vnitřní osazení 90°. Namáhání při nárazu do doku se soustřeďuje na úzké linie hran, které po opakovaných lisovacích cyklech vytvářejí místní plastické mikrozářezy.
3. Vylepšení základní struktury: souvislý hladký přechodový profil typu R na vnitřních polohovacích ramenech zvětšuje účinnou kontaktní plochu, šíří kontaktní napětí na širší povrchy namísto ostrých rohových linií. To zpomaluje akumulaci vtisků a zpožďuje posun referenčního datu.
Důležité upozornění na funkční hranici:
Tato jednotka poskytuje pouze mechanické předběžné vystředění a nemůže nahradit jemnou kalibraci souřadnic založenou na sondě. Po mechanickém dokování operátoři stále potřebují měření sondy a kompenzaci souřadnic v souladu se standardními specifikacemi procesu EDM.
Hlavní scénáře aplikace:
forma pro mikrokonektor, forma pro lékařské miniaturní součásti, forma pro přesné ozubené vložky a obrábění malých rozměrů pro tlakové lití s vložkou EDM. Lze jej namontovat na kompaktní sklíčidla s nulovým bodem, minizákladny upínacích přípravků nebo malé pracovní stoly se závažím EDM.
Technický výkon
1. Kompaktně optimalizovaná ramenní struktura typu R proti opotřebení Srovnávací laboratorní test odolnosti ukazuje, že při stejné dokovací frekvenci a kontaktní síle středicí destička JWGRIP R-Type 54×54 EDM snižuje maximální místní kontaktní napětí o přibližně 32 % oproti tradičním malým středícím destičkám s ostrým rohem při souvislém vylamování vnitřních rohů a výrazně snižuje vylamování.
2. Dvoukolové tepelné stabilizační ošetření stárnutím Polotovar z legované nástrojové oceli prochází dvoustupňovým vysokoteplotním stárnutím po hrubém obrábění, aby se eliminovala většina vnitřního zbytkového pnutí. V rámci dílenské okolní teploty 16-30 ℃, kolísání rovinnosti hotového plechu ≤0,0025 mm, zamezuje srovnávacímu zkreslení způsobenému kolísáním teploty skříně kompaktního EDM zařízení.
3. Oboustranné ultra přesné broušení Horní pracovní referenční plocha a spodní montážní bod jsou mimořádně přesné broušené. rovinnost horního povrchu ≤ 0,002 mm; rovnoběžnost mezi horní a dolní vztažnou rovinou ≤0,003 mm. Dobrý paralelismus podporuje reverzibilní instalaci pro použití na alternativním povrchu v prostorově omezených podmínkách kompaktního stroje.
4. Selektivní lokální povrchové kalení Pouze vnitřní polohovací-ramenné zóny typu R dostávají vysoce energetické lokální kalení, povrchová tvrdost HRC 57-61. Silná odolnost proti poškrábání proti uhlíkovému prášku a jemným kovovým úlomkům; základní zóny, které nejsou kritické pro napětí, si zachovávají houževnatost substrátu, aby se zabránilo křehkému lomu celé desky při náhodném nárazu.
5. Pasivační antikorozní úprava odolná proti dielektrickým kapalinám Pasivační antikorozní úprava celého vnějšího povrchu. Odolává chemické korozi způsobené stříkající dielektrickou kapalinou a atmosférou vysoké vlhkosti uvnitř kompaktní skříně EDM stroje, zpomaluje tvorbu bodové rzi v dlouhodobém dílenském provozu.
6. Prostorově úsporný obrys 54×54 s předem zpracovanými montážními prvky Prefabrikované otvory pro polohovací kolíky a otvory pro zahloubené šrouby odpovídají běžným rozhraním kompaktních přípravků s nulovým bodem. Přímá instalace bez sekundárního obrábění pro většinu mini EDM upínacích základen.
7. Vysledovatelný archiv kvality na úrovni šarže Každá dokončená deska nese laserem vyleptané exkluzivní sériové číslo. Úplné soubory kontrolních dat pokrývající rovinnost, rovnoběžnost a toleranci R-profilu jsou archivovány, což podporuje sledovatelné řízení kvality pro podniky hromadné výroby mikroforem.
Výrobní pracovní postup
Složení vstupní suroviny a ověření tvrdosti → CNC hrubovací frézování → první stupeň vysokoteplotního stárnutí odlehčení pnutí → polodokončovací obrábění → tvarování vnitřního R-ramena → sekundární tepelné stabilizační stárnutí → selektivní lokální povrchové kalení → oboustranné ultra přesné broušení → polohovací laserové děrování a geometrické zatužování CMM laserem označení sériovým číslem → pasivace proti korozi → konečná vizuální a rozměrová kontrola → uskladnění hotového zboží.
Výroba je v souladu se specifikacemi systému řízení jakosti ISO 9001.
Základní metrologické přístroje: CMM, interferometr rovinnosti, Rockwellův tvrdoměr, všechny procházejí periodickou oficiální metrologickou kalibrací.
Ke každé hotové jednotce je vystaven nezávislá kontrolní zpráva; na žádost kupujícího mohou být poskytnuty doklady o materiálu.
Pravidla denní údržby
1. Před montáží zcela očistěte spojovací rovinu základny přípravku, otvory pro polohovací kolíky a spodní základnu desky; odstranit uhlíkový prášek, kovové třísky a zbytky dielektrické kapaliny. Zachycené cizí částice spustí skrytou odchylku náklonu.
2. Utáhněte montážní šrouby zahloubení přesně na specifikovaný moment. Nadměrný točivý moment vytváří místní deformaci desky; nedostatečný točivý moment přináší riziko posunu desky při nárazu do doku.
3. Ovládejte pohyb elektrody-přípravku; zakázat násilný náraz na polohovací ramena typu R; pro mechanické předběžné vystředění se použije režim měkkého kontaktu.
4. Po mechanickém předběžném vystředění dokončete kompenzaci souřadnic na základě sondy podle specifikací procesu EDM. Nikdy nepovažujte výsledek mechanického předstředění za konečný vztažný bod obrábění.
5. Každých 6-9 pracovních dnů zkontrolujte vnitřní oblasti R-ramen pod lupou; okamžitě vyměňte středící destičku, pokud zjistíte promáčknutí, poškrábání nebo zářez.
Operace náchylné k poruchám, kterým je třeba se vyhnout
1. Instalace bez důkladného čištění spojovacích povrchů, vložených čipů, které generují skrytou chybu náklonu.
2. Dokování vynucené kladivem, které vytváří neviditelné mikrozářezy na polohovacích ramenech.
3. Upevnění pomocí šroubů s překročením krouticího momentu, které způsobí trvalé geometrické zkreslení.
4. Přeskočení jemné kalibrace sondy a spoléhání se čistě na mechanické předstředění pro obrábění mikrodutin EDM.
Tabulka kontroly poruch
|
Fenomén poruchy |
Pravděpodobná hlavní příčina |
Navrhované rozlišení |
|
Opakované kolísání centrování-čtení |
Špinavý spojovací povrch;uvolněný montážní šroub;deformovaný přípravek elektrody |
Demontujte a očistěte kontaktní plochy; dotáhnout šrouby; zkontrolujte nebo vyměňte vadný přípravek |
|
Postupné posunutí soustřednosti po nepřetržitém provozu |
R-rameno trpí opotřebením nebo mikročipy |
Zkontrolujte stav ramene pomocí zvětšovacího přístroje; vyměňte jednotku, když se objeví známky opotřebení |
|
Špatný paralelismus výstupu dokování |
Upevnění proti překroucení, nečistoty zachycené pod základnou desky |
Znovu nainstalujte podle specifikace utahovacího momentu; zcela čisté rozhraní spodního sedadla |
Porovnání výkonu a procesů
Většina komerčních maloformátových středicích destiček EDM využívá vnitřní osazení s ostrým úhlem bez R-přechodu rozptylujícího napětí. Mnoho konkurentů ruší sekundární tepelné stabilizační stárnutí a lokální selektivní kalení, aby se snížily výrobní náklady.
1. Ochrana proti opotřebení: Konkurenční destičky s ostrými rameny snadno vytvoří mikropromáčknutí po 350–650 dokovacích cyklech. Struktura hladkého přechodu typu JWGRIP R výrazně zvyšuje výkon proti odsazení při opakovaném nárazu jig-dockingu.
2. Řízení vnitřního stresu: Mnoho konkurenčních produktů vynechává sekundární stárnutí. Zbytkové pnutí po broušení se při změně okolní teploty pomalu uvolňuje a vyvolává drift plochosti. Naše dvoufázové stárnutí odstraňuje většinu zbytkového napětí a zajišťuje dlouhodobou geometrickou stabilitu.
3. Standard kontroly: Mnoho dodavatelů provádí pouze částečnou kontrolu odběru vzorků. Každá deska JWGRIP prochází kompletním geometrickým skenováním CMM s nezávislým sériovým číslem pro úplnou sledovatelnost.
4. Kompetence pro zakázkové projekty: Mnoho továren dodává pouze pevné standardní velikosti. S podporou vyspělého pracovního postupu OEM implementuje JWGRIP úpravu rozvržení otvorů a polohování nástavce pro speciální projekty kompaktních EDM přípravků.
FAQ
Q1: Může středící deska JWGRIP R-Type 54x54 EDM dosáhnout výkonu s nulovým opotřebením pro dlouhodobou hromadnou výrobu?
A1: Optimalizovaný R-přechod výrazně zpomaluje rizika vtlačení a vylamování, přesto nelze dosáhnout absolutní nulové opotřebení po masivních dokovacích cyklech. Pravidelná kontrola vnitřních R-ramen za pomoci lupy zůstává povinná. Destičku ihned vyměňte, jakmile zjistíte poškrábání, promáčknutí nebo zářez.
Q2: Lze tuto kompaktní středící desku použít pro těžké přípravky s grafitovou elektrodou velkých rozměrů?
A2: Tato jednotka je určena pro malé miniaturní elektrodové přípravky kompaktních EDM strojů. Nedoporučuje se pro vysoce namáhané velké grafitové sestavy. Nadměrná zátěž urychluje opotřebení ramen a může přinést trvalé riziko deformace.
Otázka 3: Podporujete výrobce OEM pro nestandardní vzor děr a přizpůsobenou geometrii polohovacího nástavce?
A3: Ano. Odešlete prosím kompletní technické výkresy s jasnými specifikacemi pro uspořádání otvorů, profil polohovacího nálitku, toleranci rovinnosti a rovnoběžnosti. Inženýrský tým dokončí posouzení vyrobitelnosti do 12 pracovních dnů a vydá formální cenovou nabídku.
Q4: Které poruchové stavy jsou vyloučeny z rozsahu záruky?
A4: Patří k vysoce přesné polohovací součásti pro upínání obrobku. Záruka se vztahuje na výrobní vady existující při dodání: neodpovídající rovinnost, rovnoběžnost a tvrdost. Poškození způsobené kolizí, instalací s překročením krouticího momentu, otěrem třísek a běžným opotřebením při cyklickém používání je mimo záruku.
Související kategorie
Odeslat dotaz
Kontaktní informace
-
Adresa
č. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincie Guangdong, Čína
-
Tel
-
E-mailem
Vítejte, chcete-li odeslat dotaz společnosti JWGRIP. Náš profesionální technický a prodejní tým poskytne bezplatný výběr příslušenství, návrh řešení na míru a přesnou cenovou nabídku.
Doporučení pro novinky