český
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
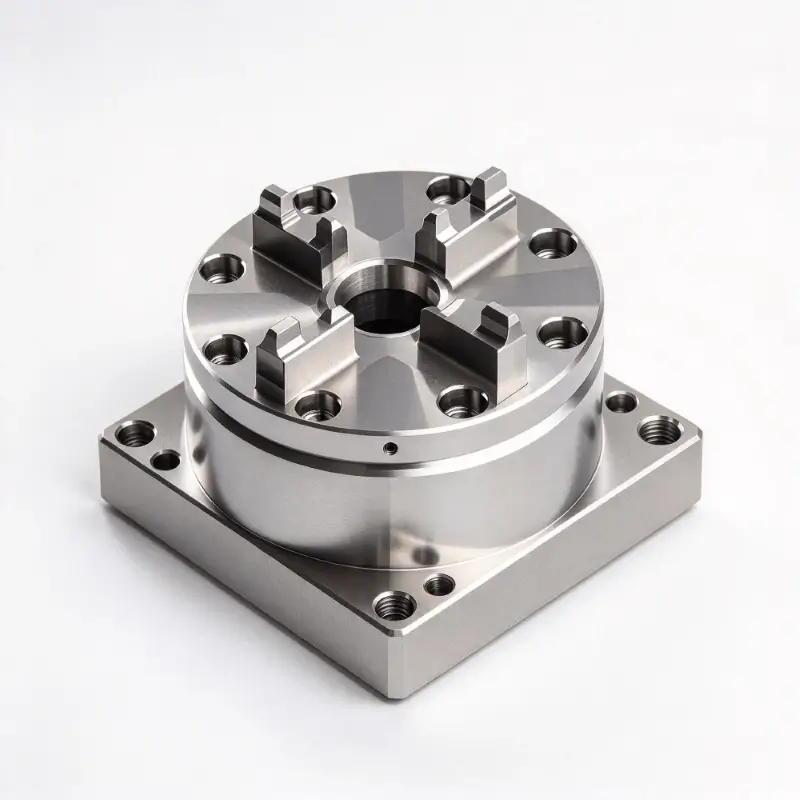
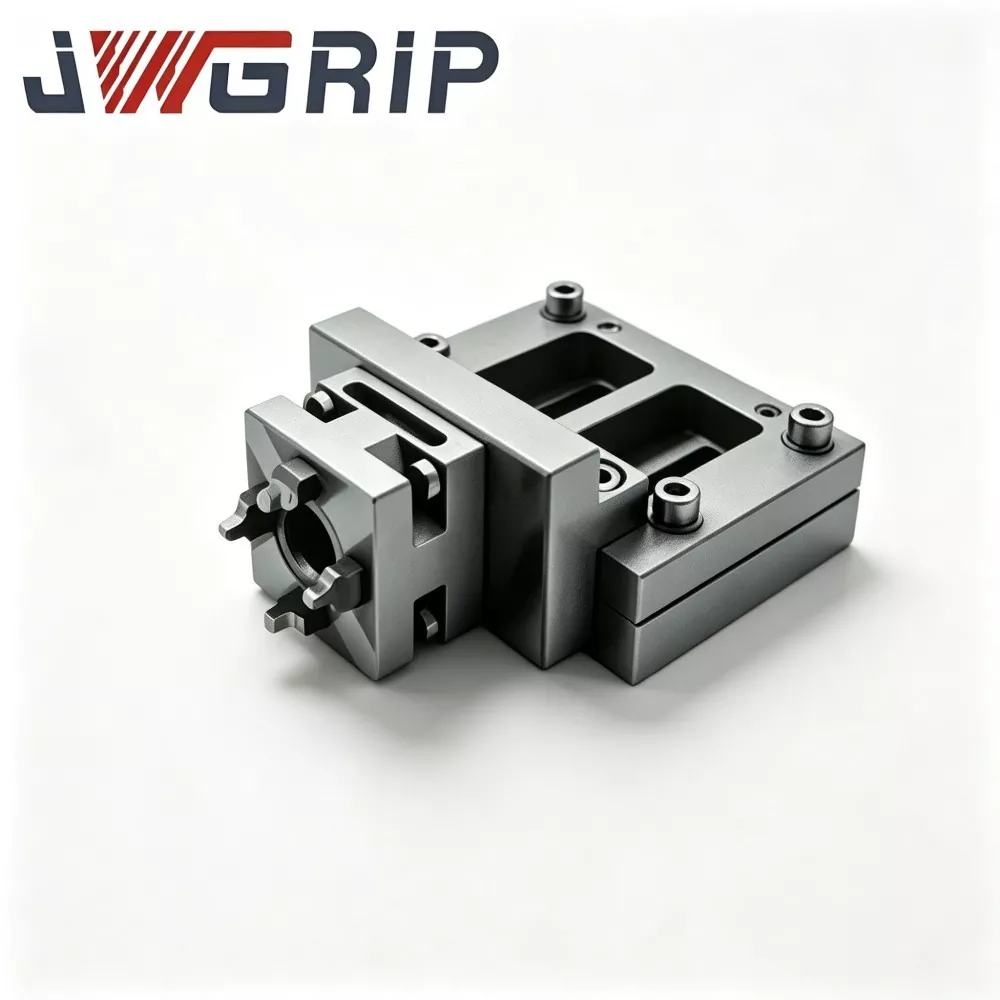
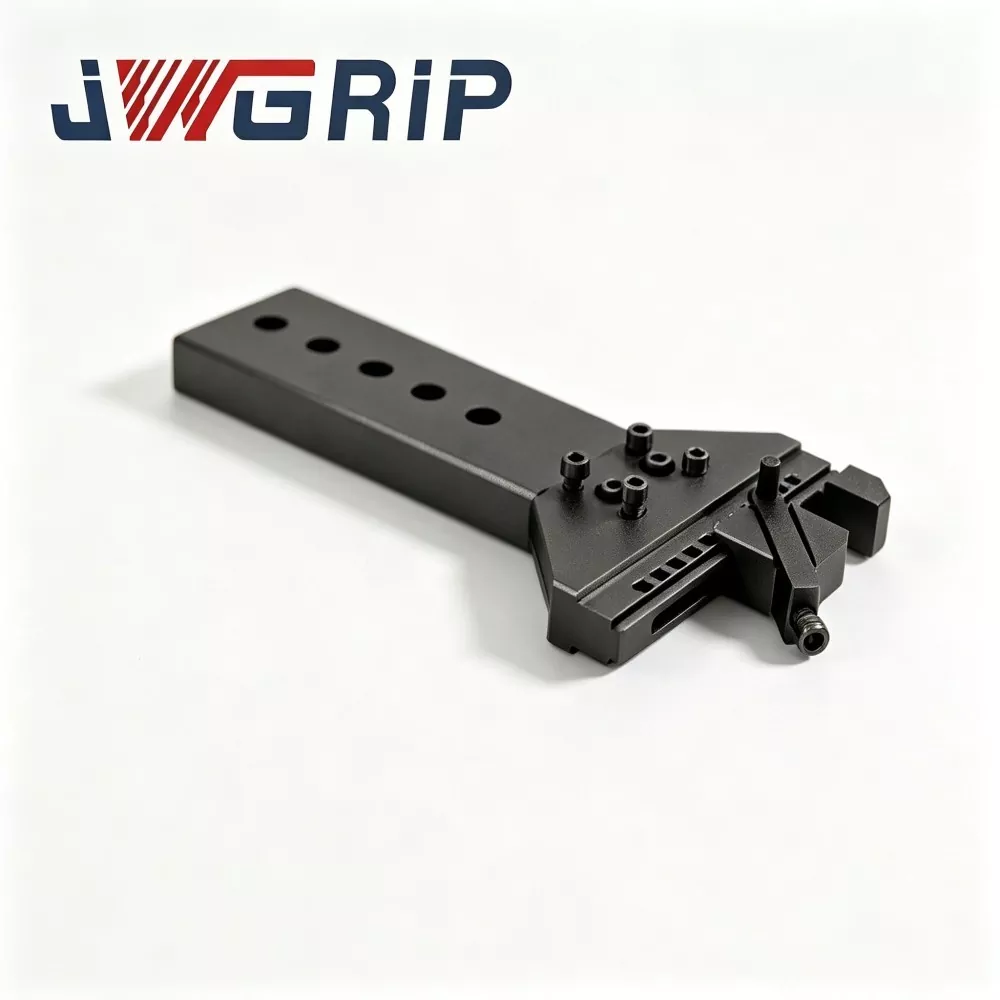
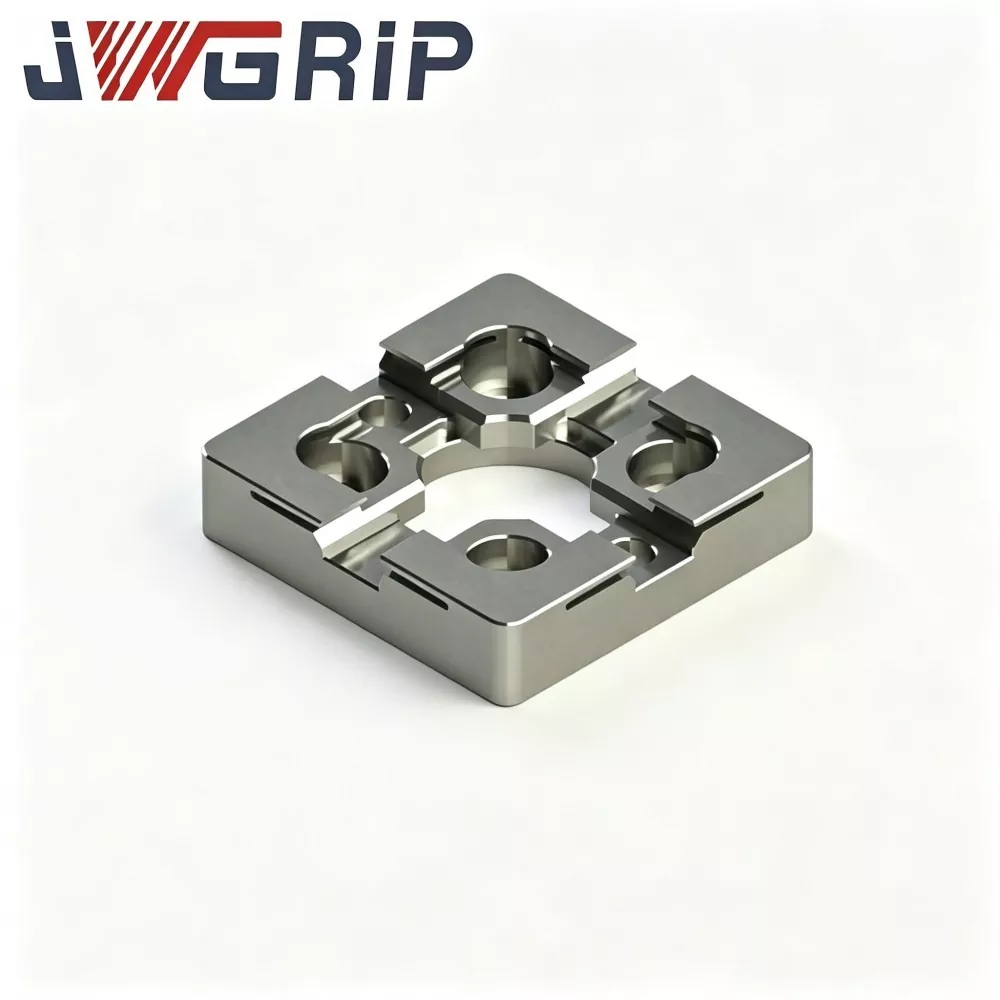
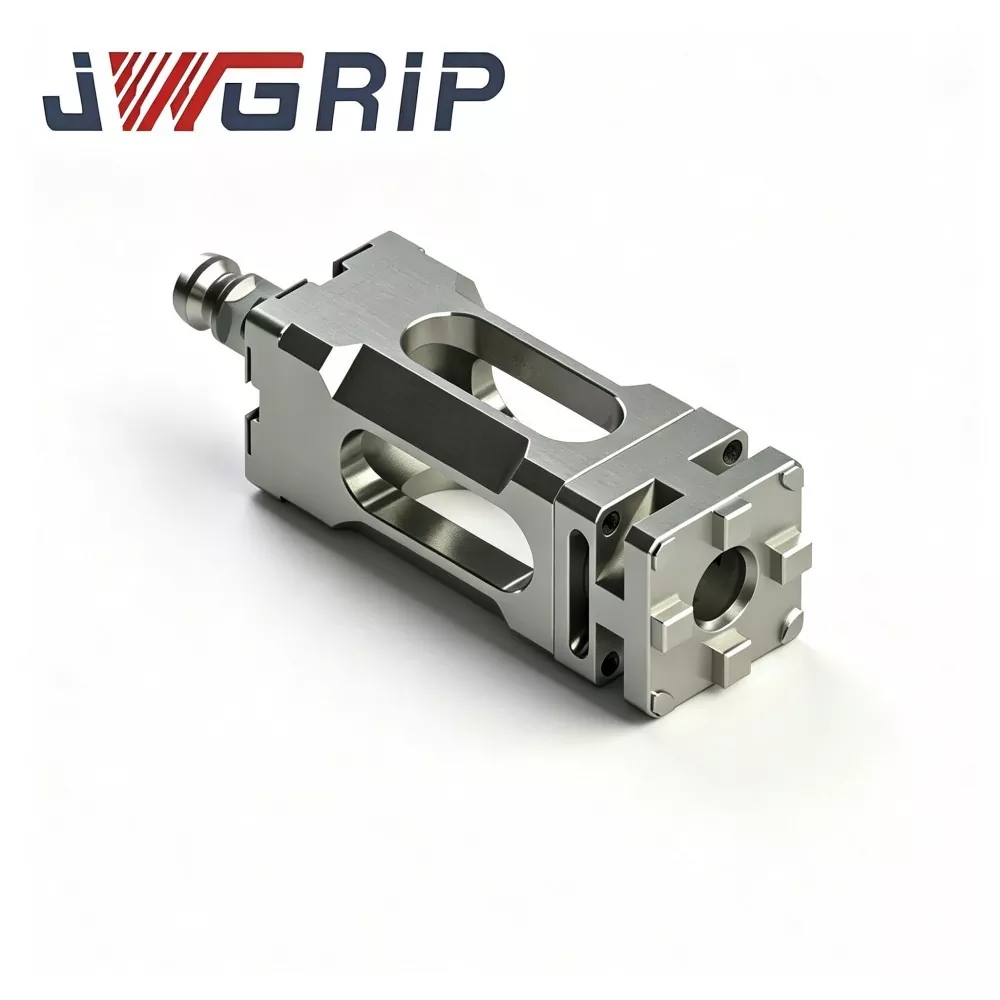
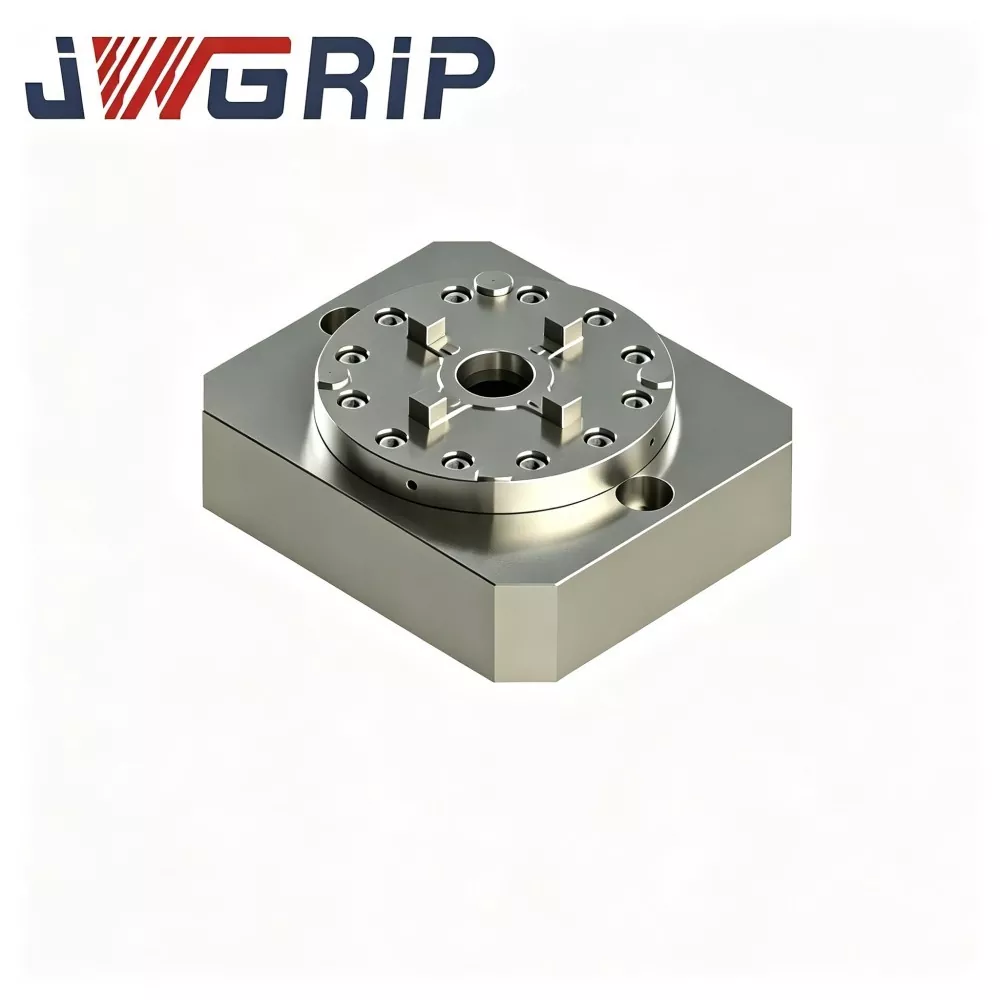
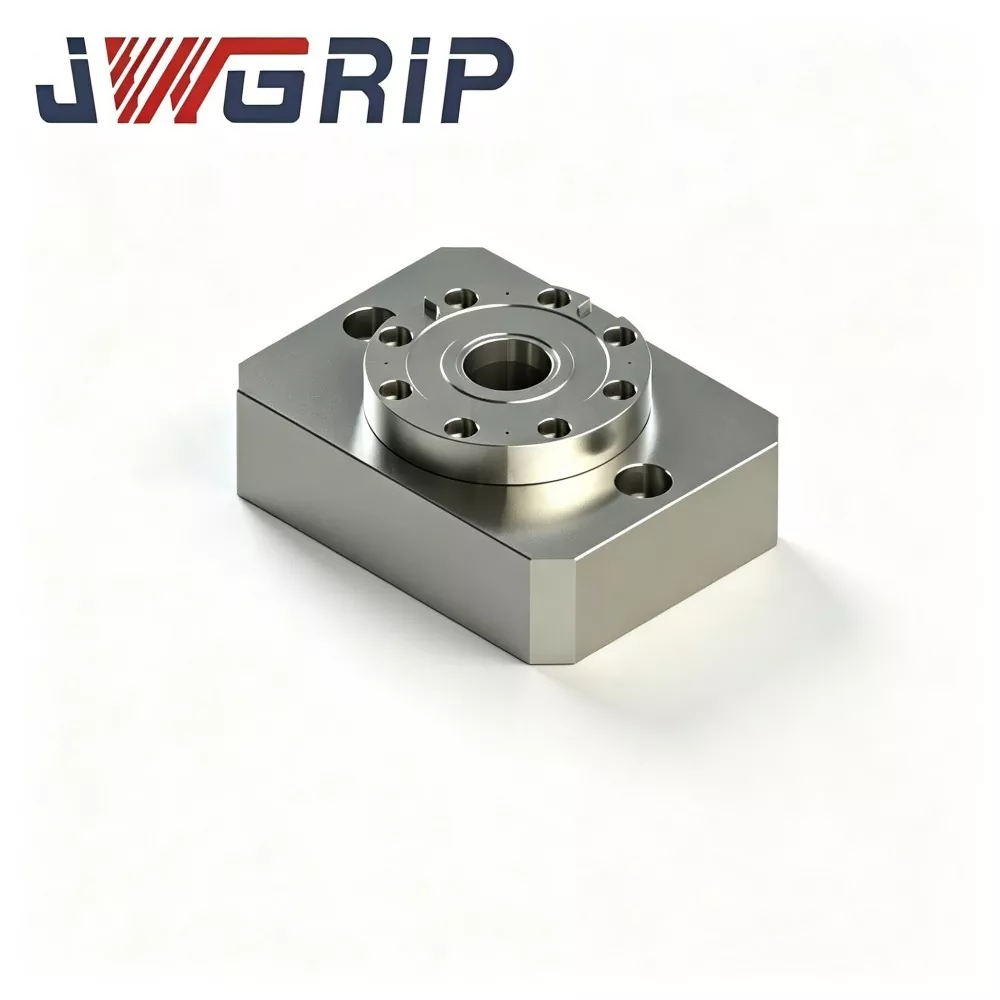
Integrované jednostředové upínací sklíčidlo s nulovým bodem
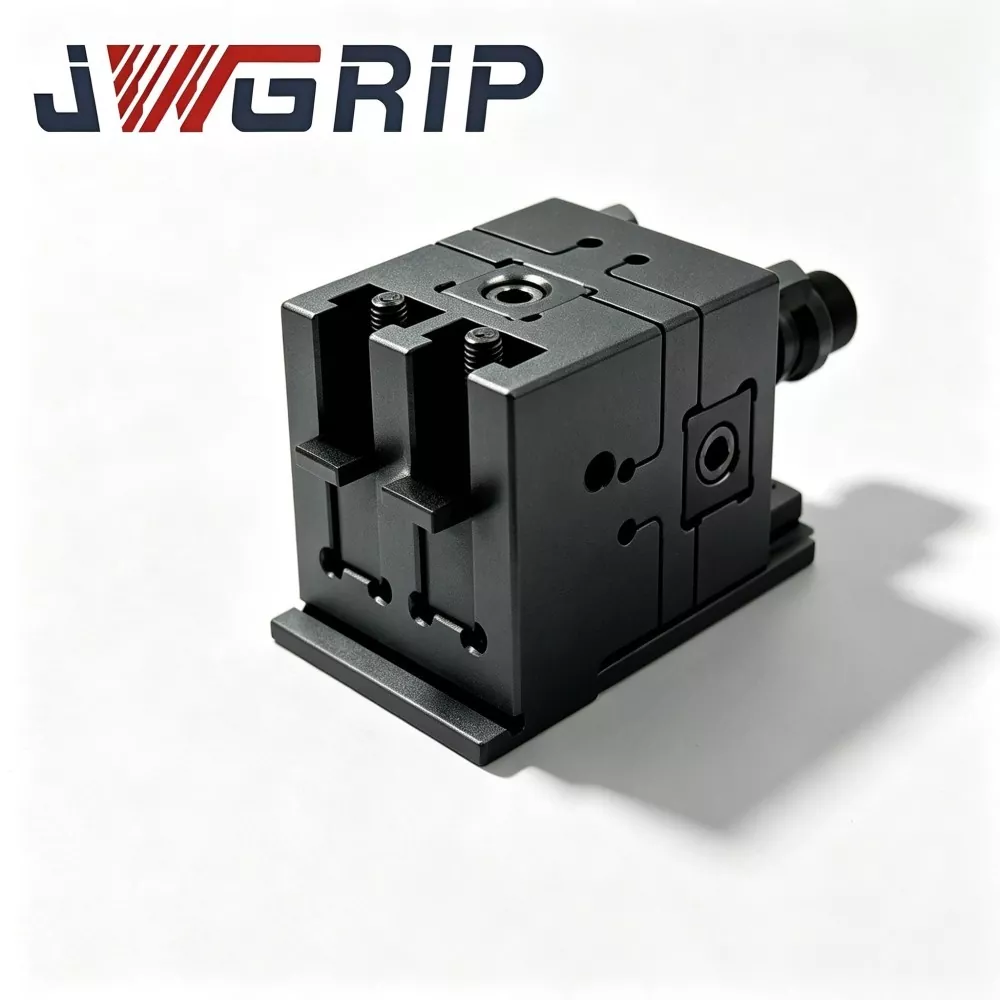
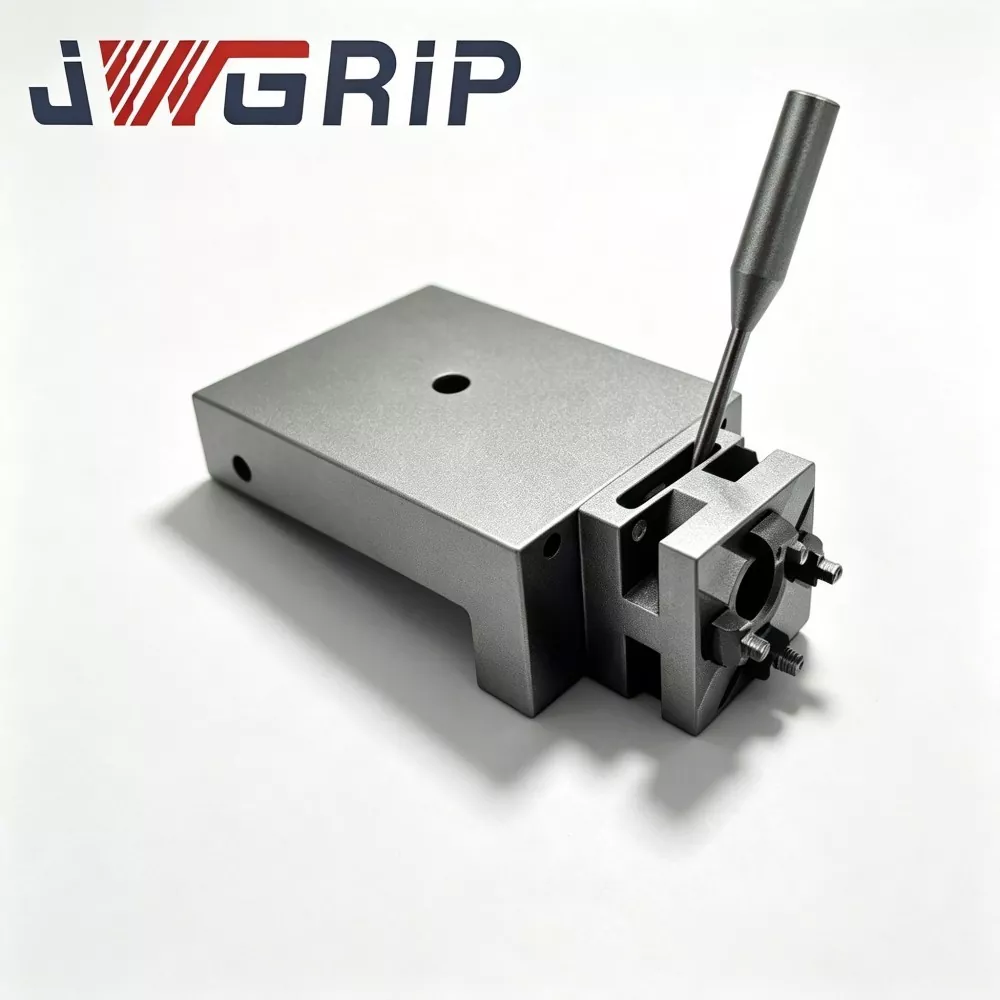
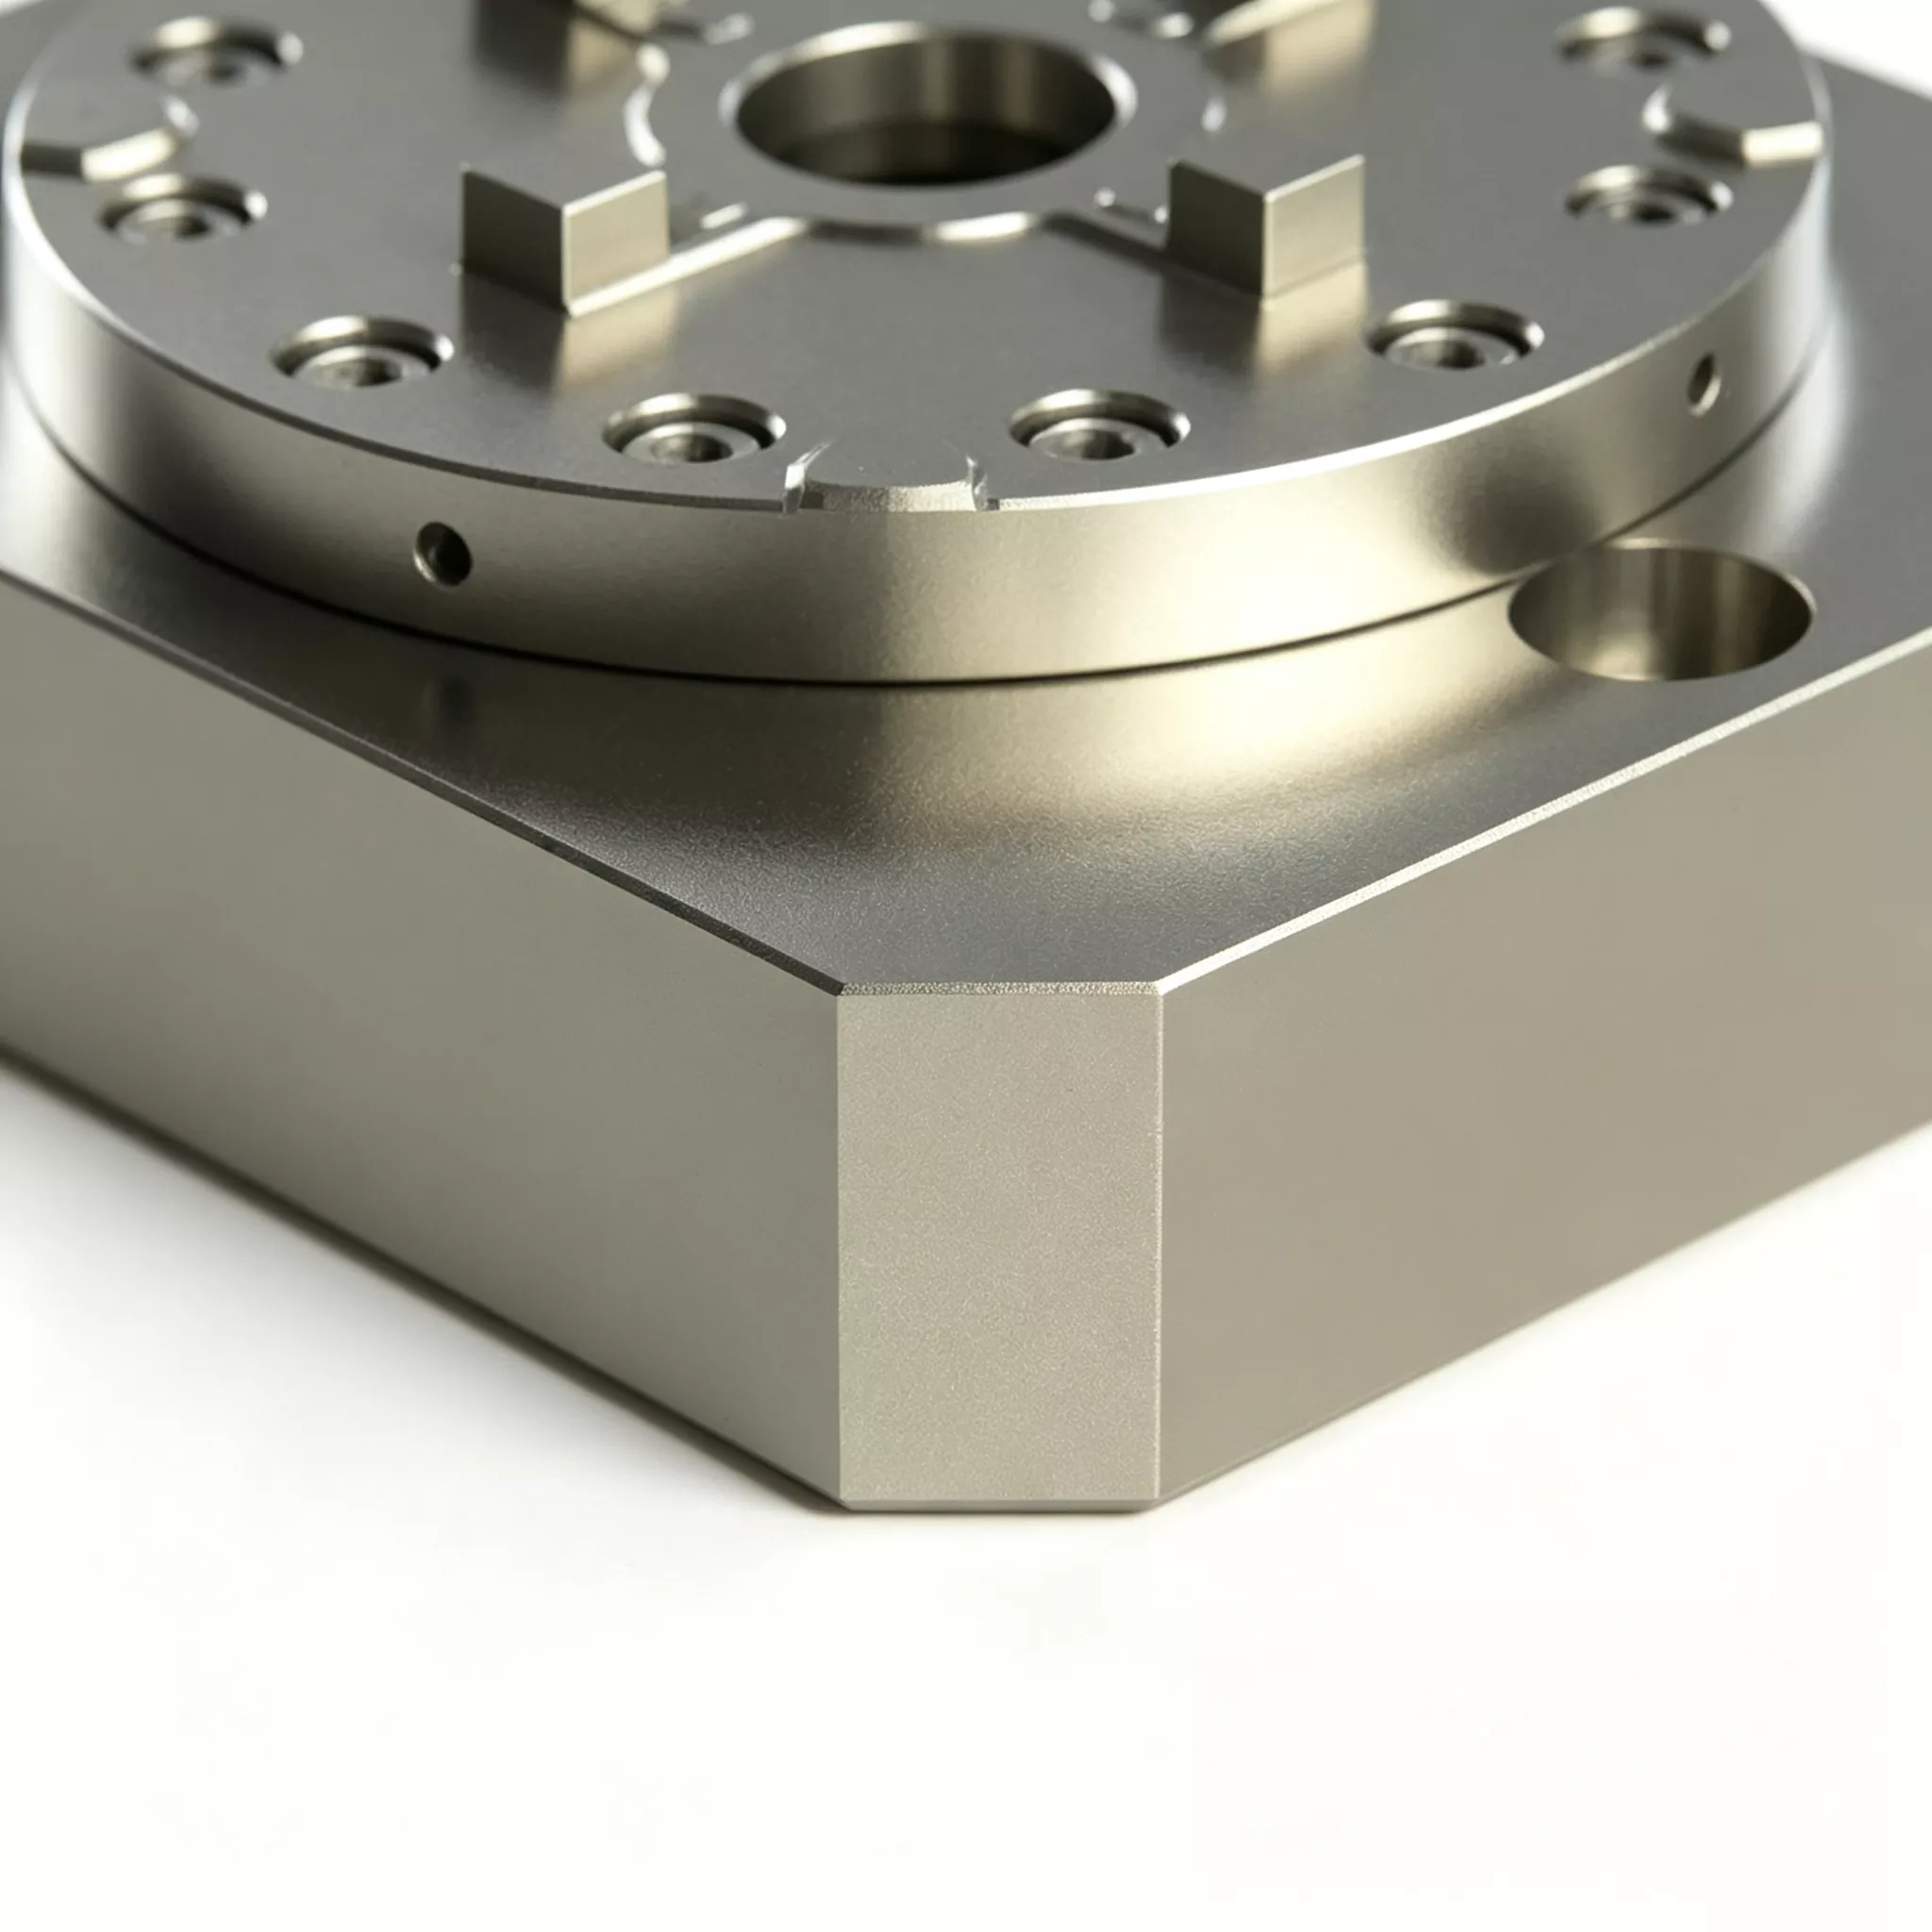
JWGRIP zajišťuje přímý prodej přizpůsobeného integrovaného upínacího sklíčidla s nulovým bodem v jednom středu v Číně. Jedná se o all-in-one integrovaný polohovací a upínací přípravek speciálně optimalizovaný pro moderní CNC soustružnicko-frézovací kompozitní stroje a vertikální obráběcí centra. Na rozdíl od tradičních kombinací svítidel s děleným typem tento produkt integruje jednostředový samostředící upínací mechanismus a polohovací strukturu s nulovým bodem do kompletního monolitického těla, které nevyžaduje žádné další odpovídající příslušenství.
Integrované upínací sklíčidlo s jedním středem s nulovým bodem, které využívá integrální jednodílný tvarovací design, eliminuje montážní a kalibrační postupy diskrétních přípravků na místě. Veškeré sladění základních komponent, přesné broušení a předběžné uvedení do provozu jsou dokončeny v továrně, což koncovým uživatelům umožňuje použití plug-and-play s jednotnou a stabilní referenční přesností jednoho centra. Klíčové povrchy výrobku jsou vyrobeny z vyztužené legované oceli a kompletním tepelným zpracováním odlehčujícím pnutí a jsou zpracovány ultrapřesným broušením, což zajišťuje vynikající a opakovatelnou soustřednost při časté výměně palet.
Je vybaven vnitřní labyrintovou těsnící strukturou, účinně izoluje řeznou emulzi a kovové třísky a poskytuje stabilní výkon v podmínkách těžkého řezání a zpracování s vysokými třískami. Toto vysoce účinné upínací sklíčidlo, které podporuje offline přednastavení a rychlou výměnu palet, je široce použitelné pro přesné obrábění hřídelových a kotoučových obrobků v automobilovém průmyslu, v průmyslu hydraulických komponent a forem, při realizaci automatizované, vysoce přesné a vysoce účinné flexibilní výroby.
Hardware základní jednotky
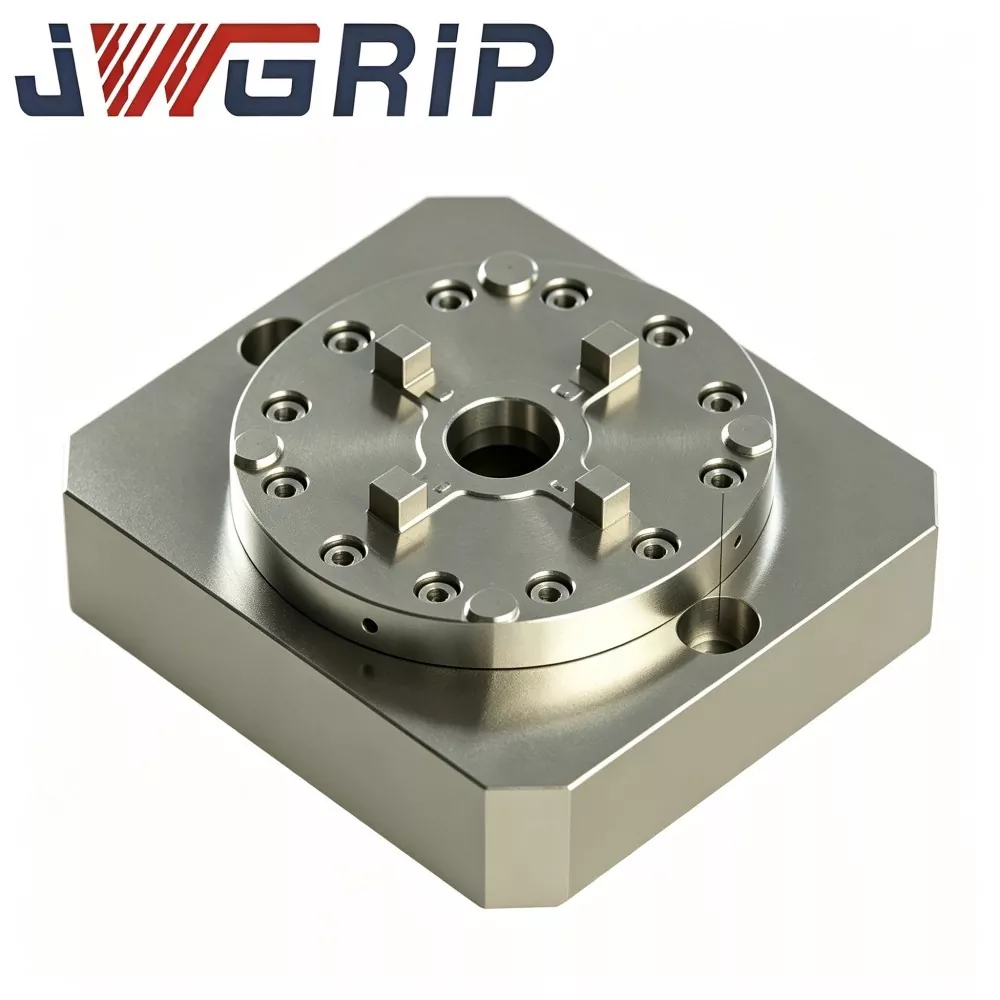
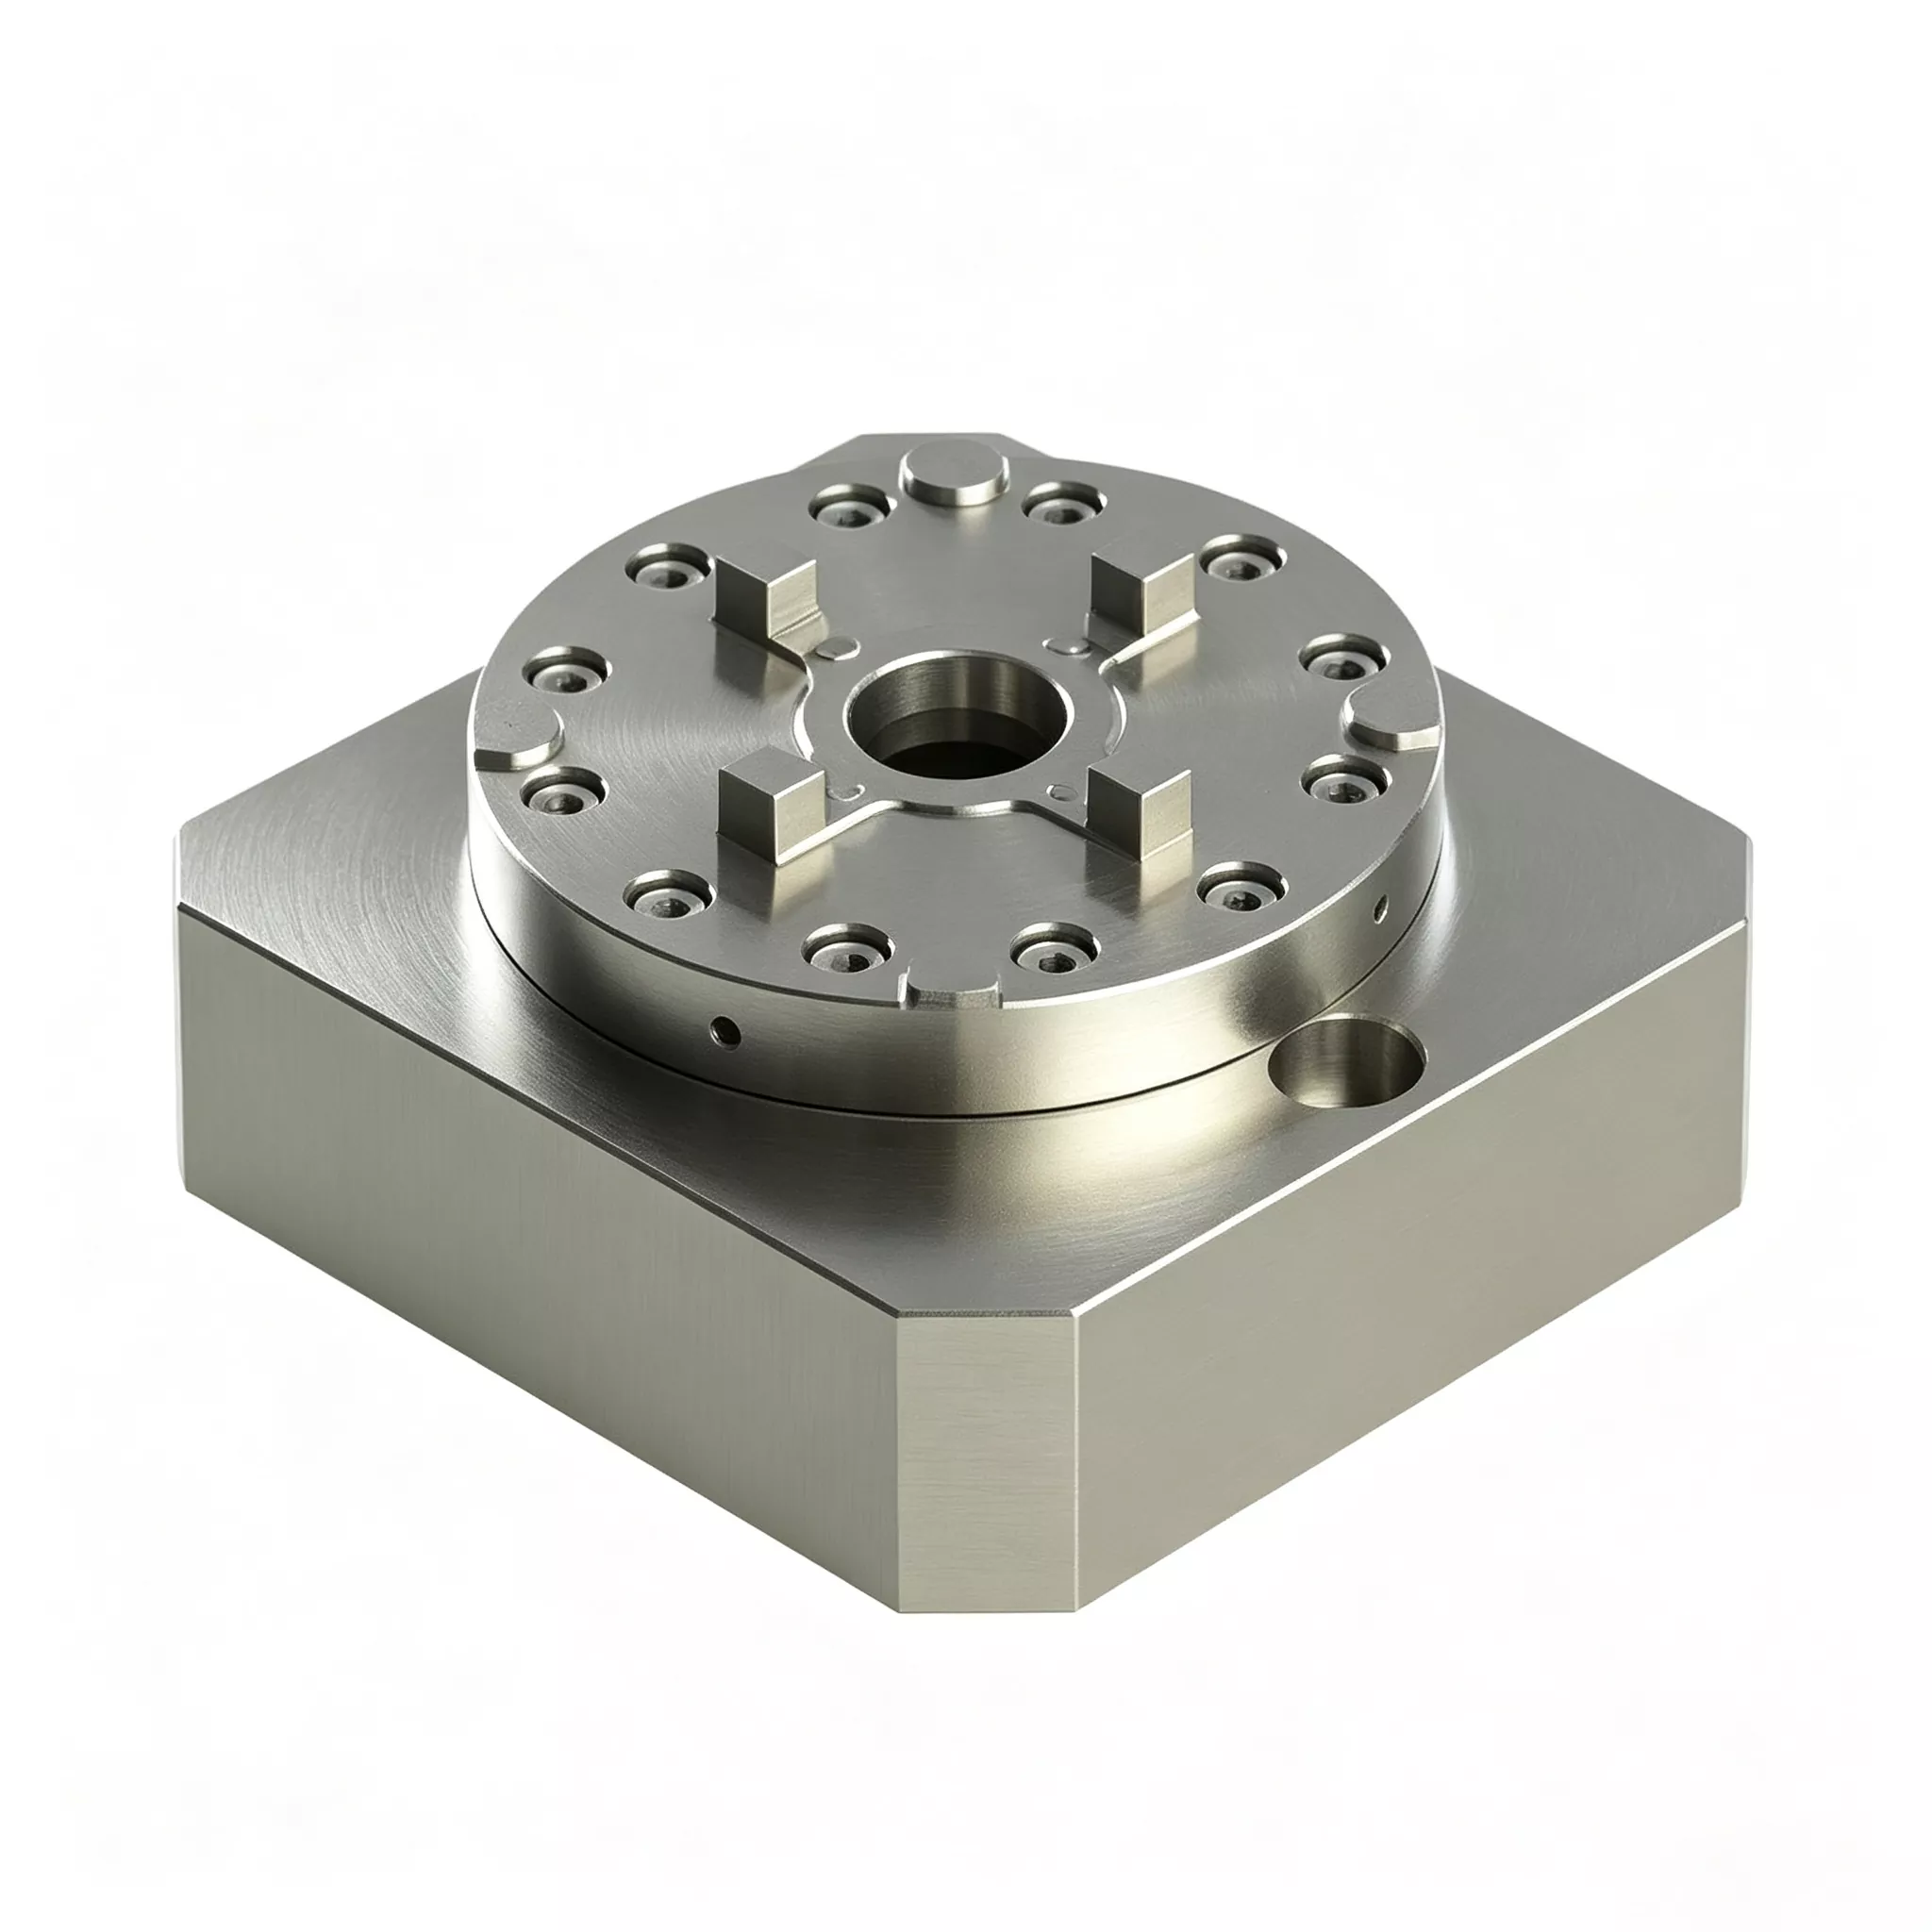
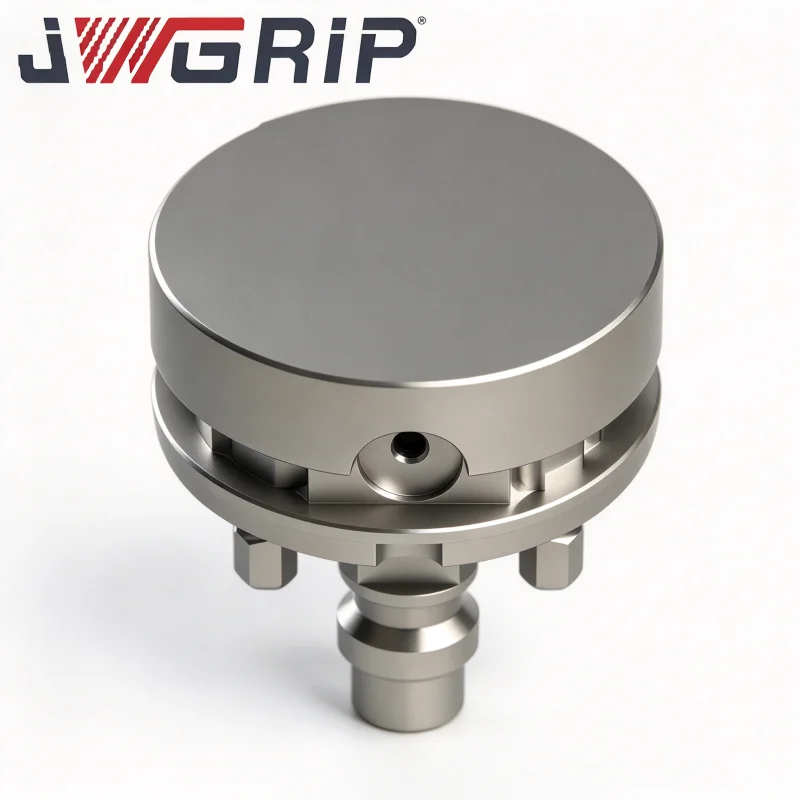
Každé integrované jednostředové upínací sklíčidlo JWGRIP s nulovým bodem je vyrobeno z jednodílného výkovku. Mezi ustavovacími plochami, montážními přírubami a vnitřními vzduchovými průchody neexistují žádné montážní spoje. Kompletní sestava obsahuje:
Jednodílný kovaný substrát
Vestavěná sestava pístu s pneumatickým blokováním
Sestava polohovacího pouzdra nulového bodu
Vnitřně integrované pneumatické průchody
Rozhraní NPN lock-status signál-výstup
Otvory pro montáž příruby
Dva režimy nasazení
Režim 1: Samostatný jednobodový provoz
1. Připevněte přírubu sklíčidla na pracovní stůl obráběcího stroje.
2. Připevněte základnu upínacího přípravku předem vybavenou tažnými čepy D20 s nulovým bodem na základní plochu sklíčidla.
3. Přívod 0,5-0,7 MPa stlačeného vzduchu; vnitřní píst pohání pouzdra pro úplné zatažení.
4. Výstupy signálu pro potvrzení polohy, CNC stroj provádí cykly těžkého řezání.
5. Po dokončení obrábění uvolněte tlak vzduchu pro odblokování a sejměte základnu přípravku.
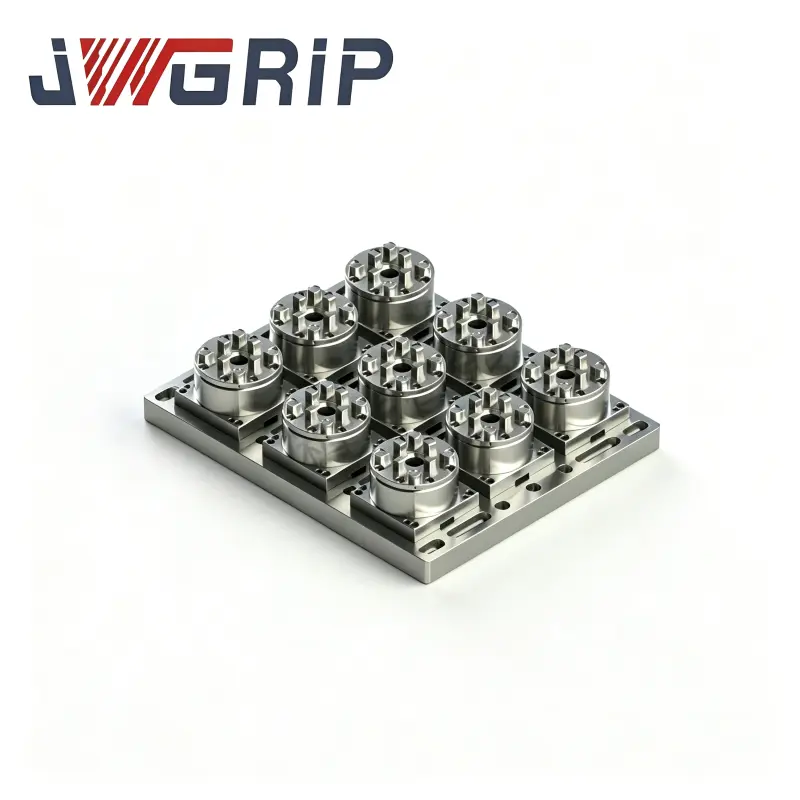
Mode 2: Multi-Chuck Array Heavy-Duty Fixture Mode
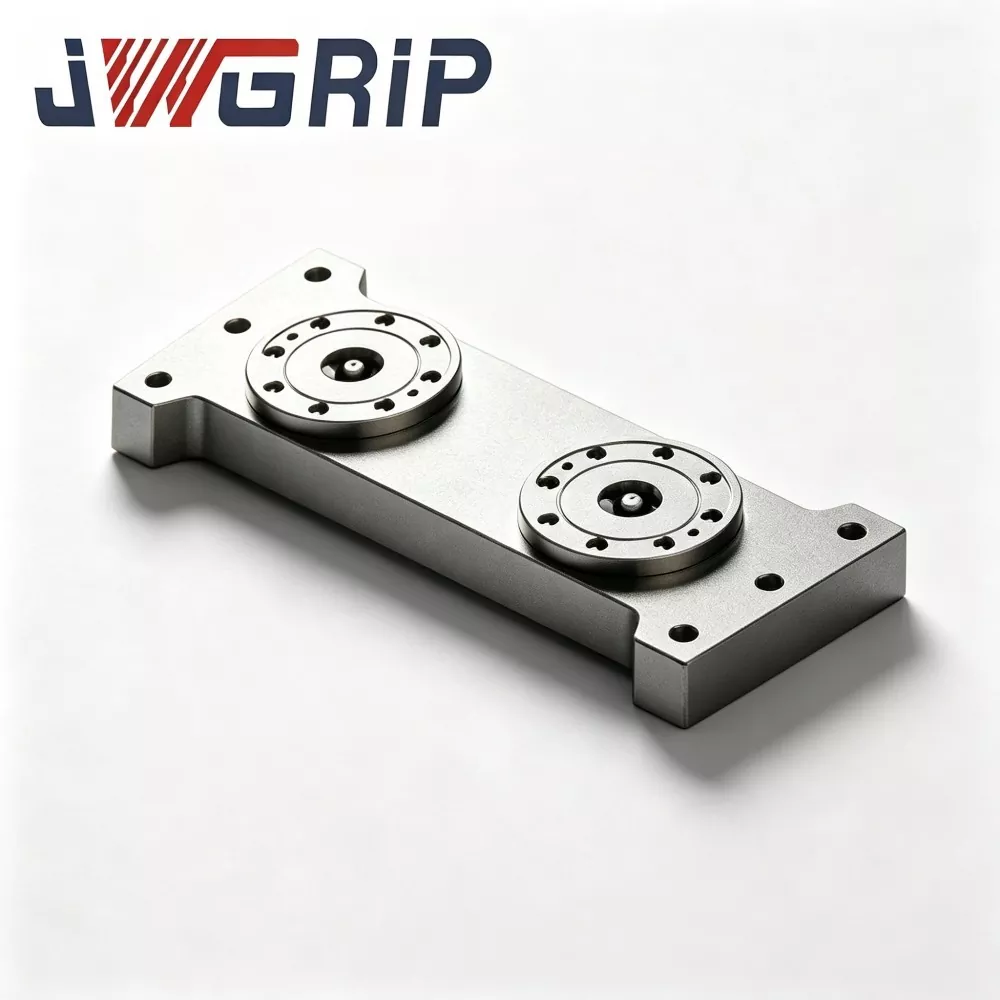
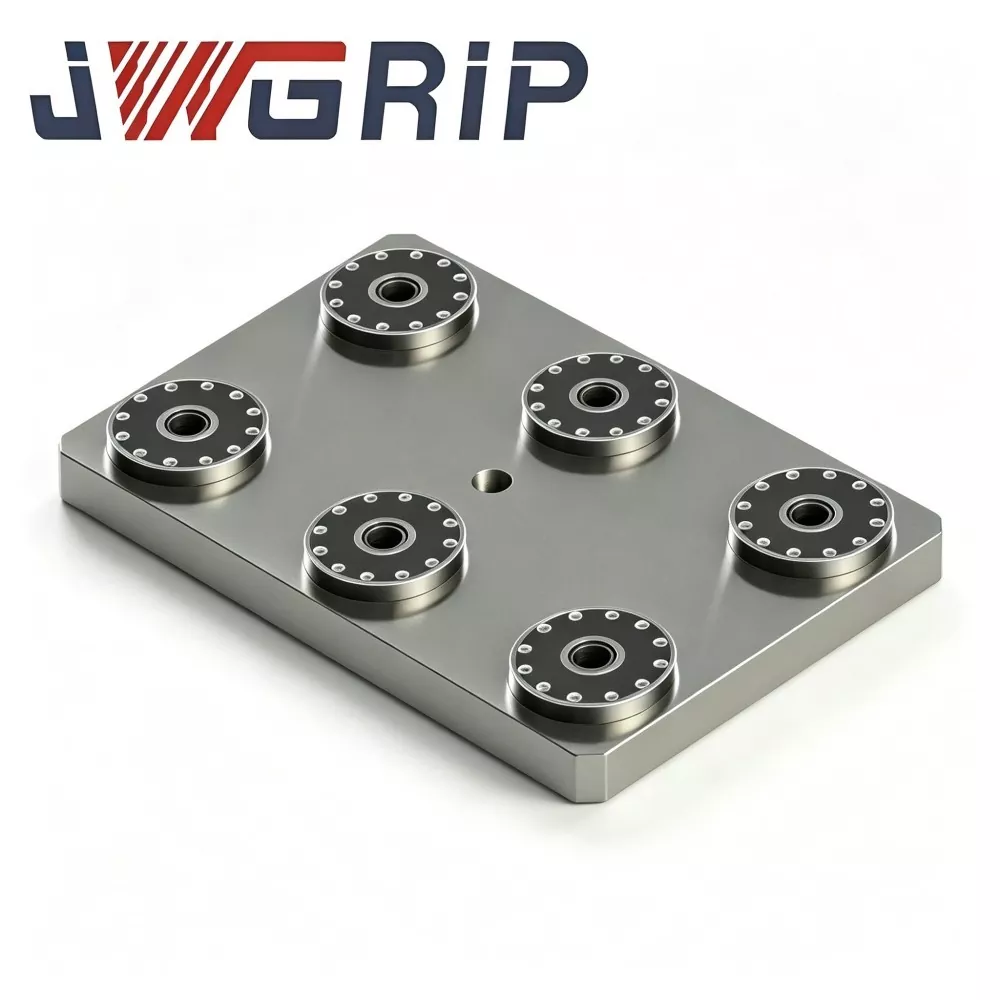
1. Uspořádejte více integrovaných jednostředových sklíčidel na pracovních stolech s T-drážkou obráběcích strojů podle hmotnosti základny upínače a vnějších rozměrů. Více jednotek sdílí řezné zatížení společně.
Důležitá poznámka: Podobně jako u modulárních sklíčidel děleného typu, vztahy vzájemné polohy mezi sklíčidly namontovanými v poli stále vyžadují indikaci a vyrovnání na stroji, což patří do rozsahu uvádění do provozu na místě zákazníka.
Poznámky k designu materiálu a přesnosti
Kalené a temperované polotovary z legované oceli po kování podléhají dvojitému stárnutí s odlehčením od pnutí. Při silném cyklickém rázovém zatížení způsobuje nedostatečné uvolnění napětí pomalou deformaci substrátu a zkracuje životnost přípravku.
Polohovací pouzdra z ložiskové oceli s vysokou tvrdostí jsou kalena plus honování vnitřního vrtání superfinišuje, což přináší přesnost opakování ±2 μm na jednu jednotku.
Řešení kování z jednoho kusu vyžaduje delší výrobní cykly a vyšší materiálové náklady, což má za následek vyšší cenu ze závodu ve srovnání s dělenými sklíčidly. Přesto výrazně snižuje skryté náklady způsobené pozdějšími prostoji a častou výměnou náhradních dílů.
Hlavní výhoda
1. Odstranění rizik selhání způsobených spojem a snížení neplánovaných prostojů výrobní linky Monolitické kování bez spojů odstraňuje tato místa selhání a snižuje pracovní ztráty způsobené odstraňováním závad procesu.
2. Prodlužte životnost přípravku a snižte frekvenci nákupu náhradních dílů Při ekvivalentní intenzitě výroby pro velké zatížení se monolitické kované substráty vyhýbají uvolňování v montážních spojích. Prodlužuje se životnost. Uživatelé jsou osvobozeni od časté výměny celého sklíčidla a doplňování náhradních dílů šroubů, což snižuje dlouhodobý tlak na zásoby náhradních dílů.
3. Zachovejte flexibilitu modulárního rozvržení navzdory monolitické konstrukci Podporováno je samostatné jednobodové použití i rozvržení pole s více sklíčidly. Továrny vybírají množství sklíčidla podle skutečných požadavků na zatížení obrobku. Bez omezení pevných stanovišť prefabrikovaných palet se přizpůsobí nestandardním základnám pro velké zatížení.
4. Opětovné použití stávajících prostředků upínacích svorníků D20 s nulovým bodem Vlastní základny pro těžké uchycení lze přímo znovu použít po dodatečné montáži standardních svorníků s nulovým bodem D20. Hromadná repasace příslušenství je zbytečná a předchozí investice do příslušenství je dobře zachována.
5. Duální podpora pro ručně provozované dílny a projekty upgradu automatizace Vestavěný vzduchový port G1/8 a rozhraní výstupu signálu NPN umožňují přímé ovládání v ručním režimu. Pro projekty automatizace se spojuje s PLC a průmyslovými roboty, aby bylo možné realizovat automatické nakládání a vykládání těžkých přípravků.
Aplikační případy
Případ 1: Továrna na výrobu forem pro velké zatížení
Tento zákazník již dříve zakoupil šarže dělených jednostředových sklíčidel pro hrubování polotovarů forem. Přestože jednotková kupní cena byla nízká:
· Každé čtvrtletí došlo ke 2–3 skrytým selháním souvisejícím s klouby
· Uvolnění napětí šroubu spustilo občasnou rozměrovou odchylku obrobku
· Každá chyba přinesla v průměru 4–8 hodin prostoje ve výrobě plus vyřazené polotovary forem spolu s dodatečnými výdaji na výměnu šroubů nebo kompletních sklíčidel
Po přechodu na integrované upínací sklíčidlo JWGRIP s jedním středovým nulovým bodem:
· Žádné občasné poruchy nesplňující specifikace pocházející z defektů montážních spojů během deseti po sobě jdoucích měsíců od výroby
· I při vyšších jednotkových pořizovacích nákladech výrazně klesly komplexní náklady pokrývající ztráty z prostojů, zmetkovitost obrobků a nákup náhradních dílů.
Případ 2: Strojírenství-strojní-součást subdodavatel
Zákazník zpracovává tlustostěnné obrobky na 5osých strojích pomocí uspořádání více sklíčidel.
Stará dělená sklíčidla vyžadovala úplnou demontáž a kontrolu utahovacího momentu šroubu každé dva měsíce, což zabíralo cenné hodiny výroby stroje.
Po nasazení monolitických sklíčidel JWGRIP jsou tyto pravidelné pracovní postupy kontroly utahovacího momentu eliminovány, což umožňuje efektivnější obrábění.
Kompletní výrobní pracovní postup
1. Jednodílný výkovek z legované oceli
2. Hrubé opracování
3. První stárnutí uvolňující stres
4. Polodokončování
5. Sekundární stárnutí s úlevou od stresu
6. Vysoce přesné broušení pomocných ploch
7. Obrábění hlubokých děr s vnitřním pneumatickým kanálem
8. Lisování pouzdra
9. Sestava komponent pneumatického signálu
10. Zkouška vzduchotěsnosti a udržení tlaku
11. Nezávislá kontrola přesnosti jedné jednotky
12. Ošetření na ochranu proti korozi
13. Exportní balení odolné proti nárazům
Kontrolní seznam
· Test opakování polohování jedním sklíčidlem
· 5minutový test vzduchotěsnosti; max. povolená tlaková ztráta ≤0,02 MPa
· Test odolnosti cyklického zamykání a odemykání
· Ověření funkce logiky výstupu signálu
Poznámka: Tovární kontrola zaručuje přesnost pouze u jednotlivých samostatných sklíčidel. Přesnost vzájemné polohy po montáži uspořádání pole závisí na indikaci a seřízení zákazníka na stroji a nevztahuje se na ni rozsah tovární kontroly. Každá jednotka je dodávána s datovým listem s údaji o tovární kontrole samostatné jednotky pro archivaci zákaznických zařízení.
Pokyny pro hodnocení a výběr
1. Analyzujte skutečné řezné podmínky: Vypočítejte podíl náročných hrubovacích úloh a frézování s vysokým posuvem. Tento produkt je nejvhodnější pro scénáře s vysokým podílem těžkého řezání. Dělená sklíčidla poskytují lepší komplexní nákladový výkon pro dílny, kterým dominují lehké obráběcí práce.
2. Proveďte posouzení celkových nákladů na vlastnictví (TCO): Kromě jednotkové kupní ceny zohledněte potenciální pracovní hodiny prostoje, ztráty z šrotu obrobku, pravidelné opakované kontroly práce a frekvenci výměny náhradních dílů.
3. Pro nasazení rozvržení pole: Vypočítejte zatížení nesené každým sklíčidlem a nikdy nepřekračujte jmenovitou kapacitu. Potvrďte kompatibilitu T-drážky obráběcího stroje pro stopu příruby Φ130 mm.
4. Udržujte stabilní tlak v dílenském zdroji vzduchu na 0,5-0,7 MPa. Vyhraďte si IO body signálu PLC NPN pro projekty zaměřené na automatizaci.
5. Potvrďte specifikace stahovacích kolíků na místě. Vlastní sestavy pouzder jsou k dispozici na vyžádání pro nestandardní velikosti stahovacích kolíků.
Specifikace instalace a údržby
Šrouby příruby utáhněte přesně podle požadavků na utahovací moment z uživatelské příručky JWGRIP. Nedostatečný točivý moment způsobuje mikropohyb celé jednotky; překročení krouticího momentu stlačí přírubu a deformuje substrát.
Nainstalujte olejo-vodní filtr na přední konec přívodu vzduchu, abyste zablokovali vlhkost a nečistoty a zabránili korozi pouzdra a odchylce přesnosti způsobené otěrem.
Nastříkejte na pouzdra aerosol suchého maziva po každých kumulativních 80-100 pracovních hodinách. Kapalný motorový olej je přísně zakázán, protože olej přitahuje kovové třísky a způsobuje poruchy ucpání pouzder.
Po každé změně směny vyfoukejte polohovací referenční plochu stlačeným vzduchem.
Znovu označte a překalibrujte relativní souřadnice, kdykoli se změní rozložení pole; staré parametry souřadnic nelze přímo znovu použít.
Zabraňte nárazu těžkého předmětu na lokalizující referenční plochu. Kolizní deformace výkovku-substrát nelze opravit na místě.
Balení a přeprava
· Balení: Každé samostatné sklíčidlo je baleno v samostatné krabici odolné proti nárazům určené pro export s pěnovým vnitřním nárazníkem. U hromadných objednávek se používají pouzdra z masivního dřeva pro export.
· Standardní dodací lhůta: 16–22 pracovních dnů. Vybrané standardní SKU jsou skladem pro urychlené odeslání.
Poprodejní podpora
Záruka: Záruka 12 měsíců se vztahuje pouze na výrobní vady samostatného sklíčidla. Přesnost vzájemné polohy sestavy pole po instalaci zákazníkem na místě je vyloučena z rozsahu záruky.
Technické zdroje: K dispozici jsou online výkresy a provozní dokumenty.
Placená služba: Vzdálená technická podpora je k dispozici pro hromadné objednávky.
Vlastní modifikace: Jsou podporovány úpravy rozměrů příruby, úprava tažných čepů.
Vyhodnocení vzorku: Vyhodnocení vzorku lze uspořádat; kupující přebírá náklady na dopravu vzorku.
FAQ
Q1: Dosahuje integrované upínací sklíčidlo JWGRIP s jedním středem s nulovým bodem vyšší hodnoty statické přesnosti než sklíčidla děleného typu?
A: Nominální přesnost opakovaného polohování jedné jednotky zůstává ±2 μm. Samotný index statické přesnosti není vylepšen. Jeho základní hodnota spočívá v eliminaci progresivních skrytých poruch způsobených uvolněním šroubových spojů, snížením prostojů a ztrát z šrotu obrobku. Přináší zlepšení spolehlivosti namísto upgradu statické specifikace.
Otázka 2: Musím si pro všechny scénáře těžkého provozu vybrat monolitická integrovaná sklíčidla?
A: Ne nutně. Dělená sklíčidla jsou stále proveditelná, pokud se náročné úkoly vyskytují zřídka a pravidelná opakovaná kontrola utahovacího momentu šroubu může být prováděna na stroji. Rozhodujte se prosím spíše na základě komplexního výpočtu TCO než na samotných hardwarových specifikacích.
Otázka 3: Je pro nastavení uspořádání pole vyžadována pravidelná kontrola točivého momentu šroubu?
Odpověď: U vnitřních součástí sklíčidla není vyžadována žádná demontáž a utahovací moment, protože zde nejsou žádné vestavěné smontované spojovací šrouby. Přírubové šrouby, které upevňují sklíčidlo k pracovnímu stolu obráběcího stroje, však stále vyžadují pravidelnou kontrolu utahovacího momentu podle plánů údržby.
Q4: Mohou mé stávající základny přípravku D20 s nulovým bodem fungovat s tímto sklíčidlem?
Odpověď: Základny svítidel vybavené standardními svorníky s nulovým bodem D20 lze použít přímo.
Přehled rozhodnutí o zadávání zakázek
Mnoho nákupních týmů pouze porovnává ceny hardwaru předem, přičemž přehlíží skryté náklady včetně prostojů, zmetků obrobků, práce na údržbě a spotřeby náhradních dílů poté, co jsou přípravky online.
Základní konkurenceschopnost integrovaného upínacího sklíčidla JWGRIP s jedním středem s nulovým bodem nepochází z parametrů papírové specifikace. Jeho skutečnou hodnotou je zlepšení spolehlivosti upnutí v náročných řezných podmínkách a snížení komplexních ztrát způsobených neplánovanými prostoji a vyřazenými díly.
Výběr by měl být posuzován podle celkových nákladů na vlastnictví po celý životní cyklus spíše než podle jednorázové kupní ceny. U vysokofrekvenčních výrobních linek pro velké zatížení mohou být dodatečné pořizovací náklady rychle kompenzovány snížením poruch. Pro nízkofrekvenční náročné aplikace je třeba před objednáním pečlivě zvážit poměr vstup-výstup.
Odeslat dotaz
Kontaktní informace
-
Adresa
č. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincie Guangdong, Čína
-
Tel
-
E-mailem
Vítejte, chcete-li odeslat dotaz společnosti JWGRIP. Náš profesionální technický a prodejní tým poskytne bezplatný výběr příslušenství, návrh řešení na míru a přesnou cenovou nabídku.
Doporučení pro novinky