český
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
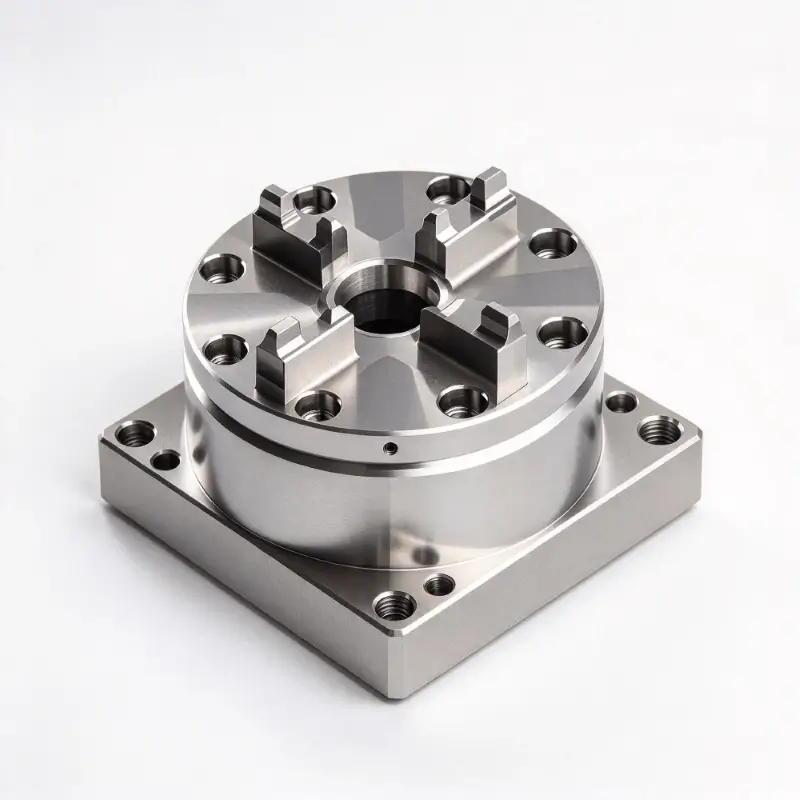
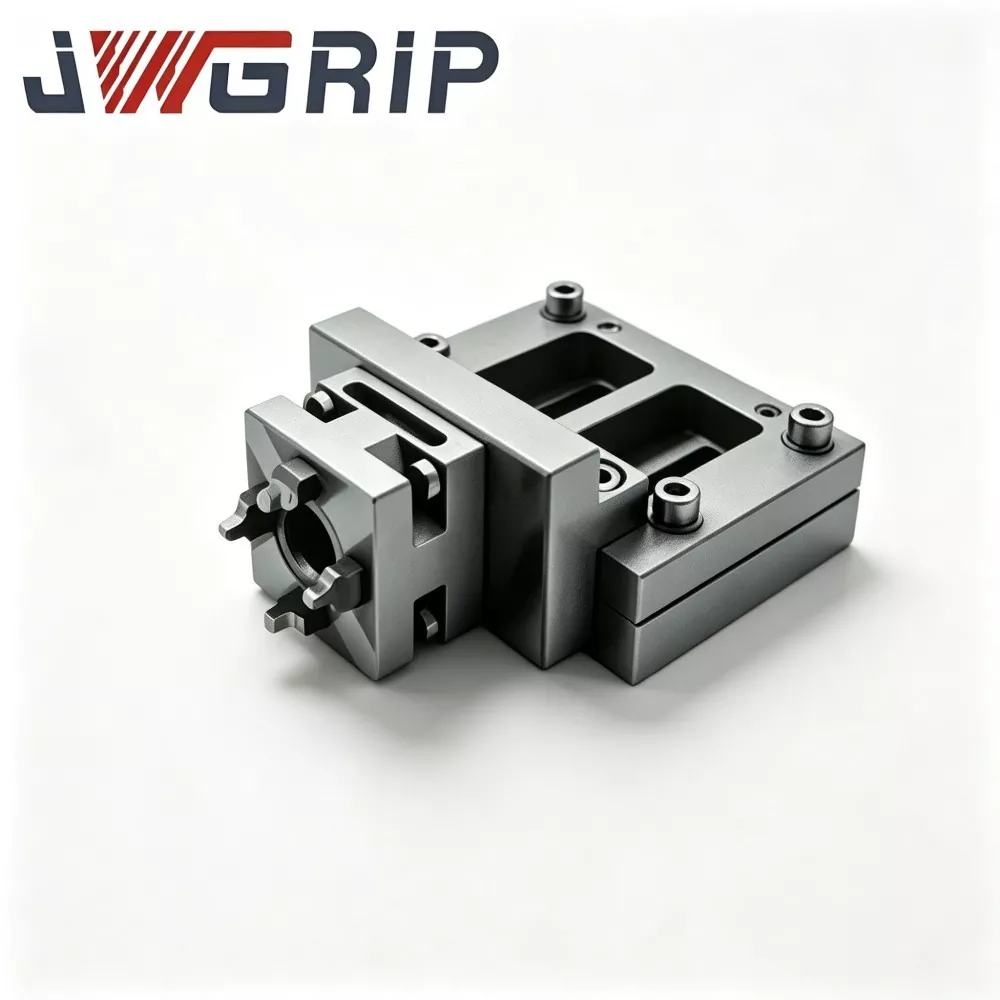
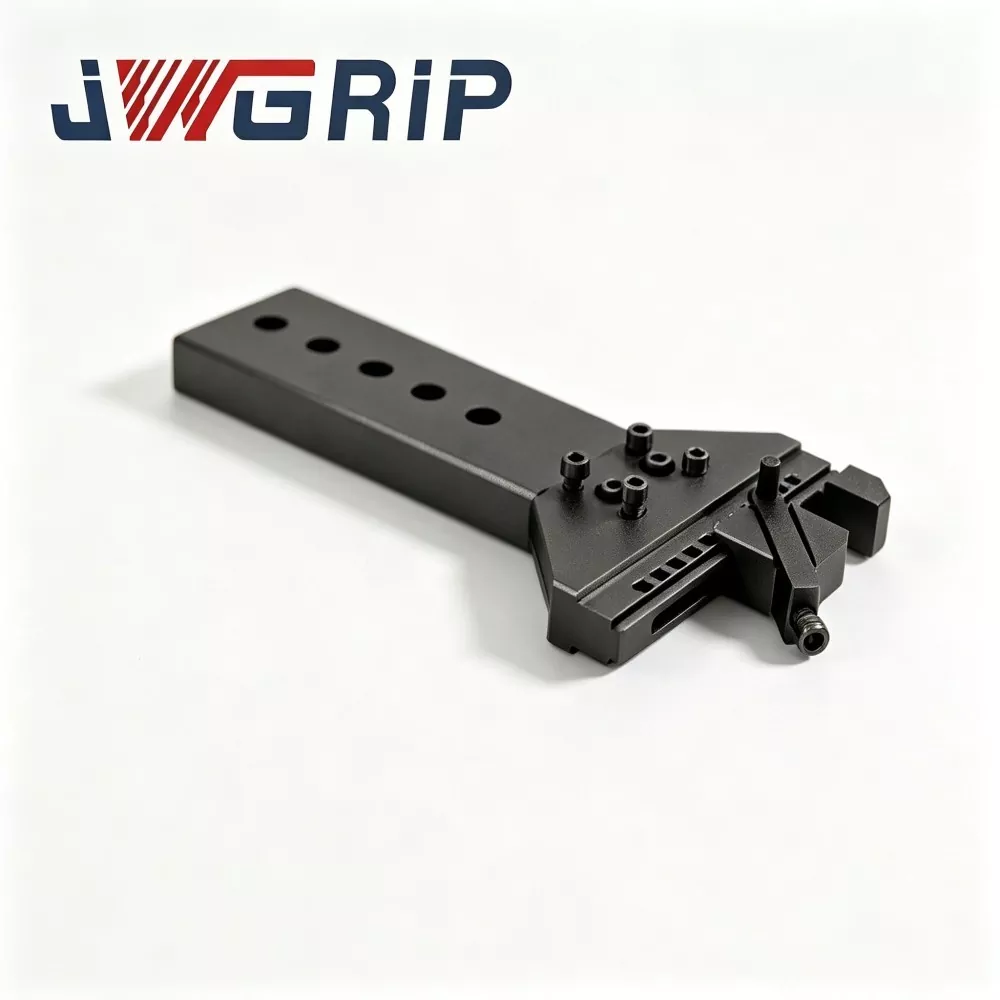
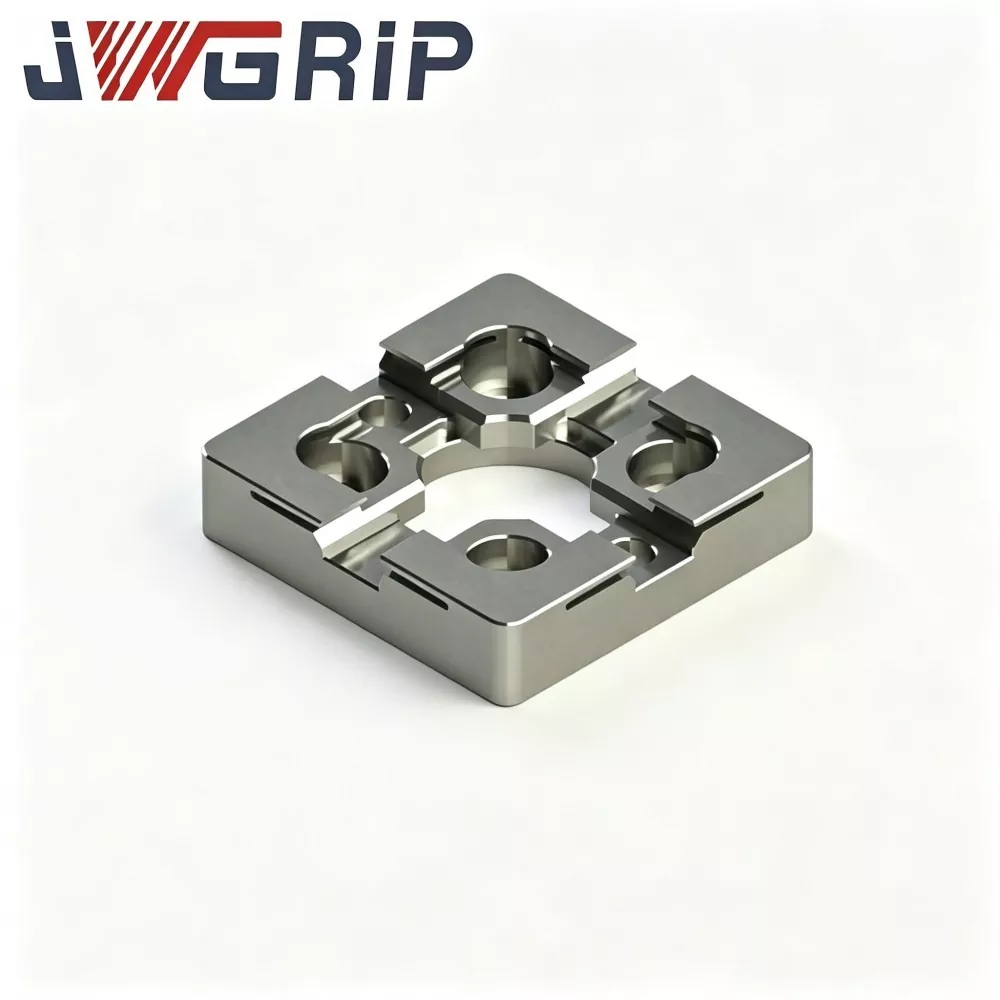
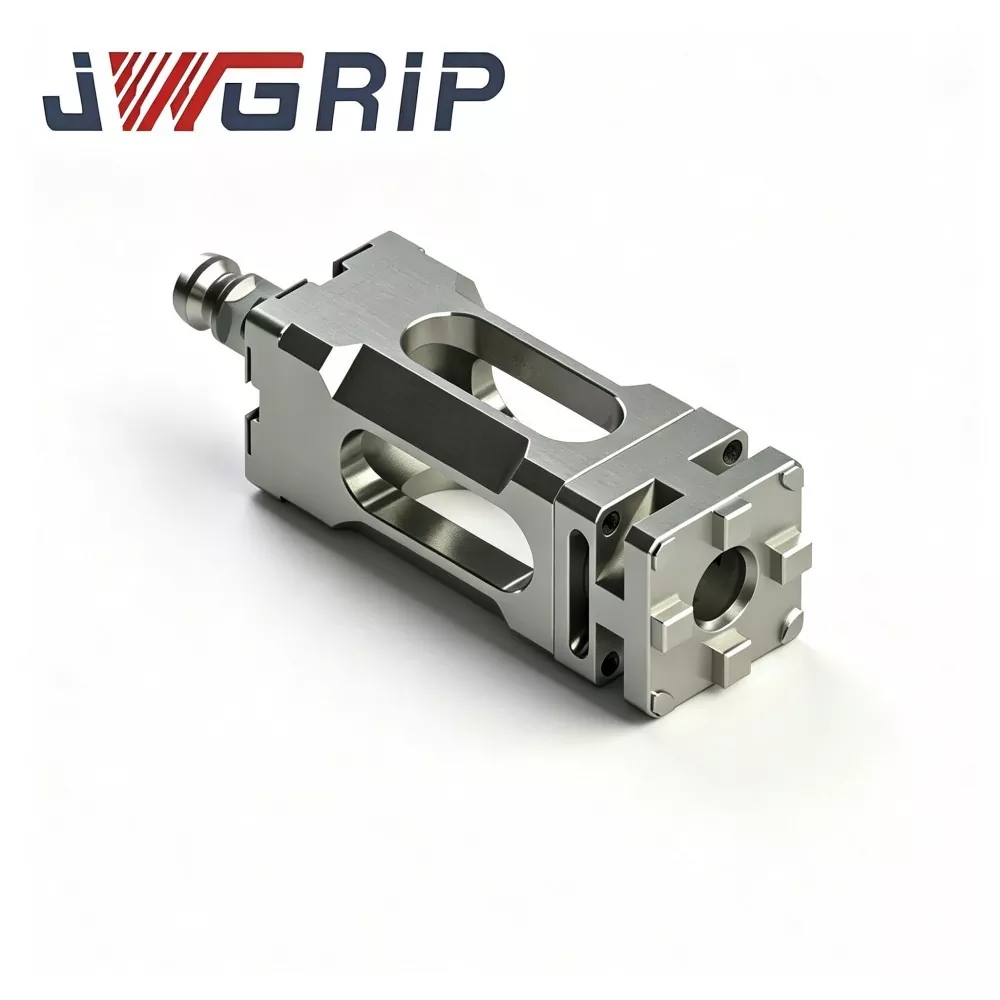
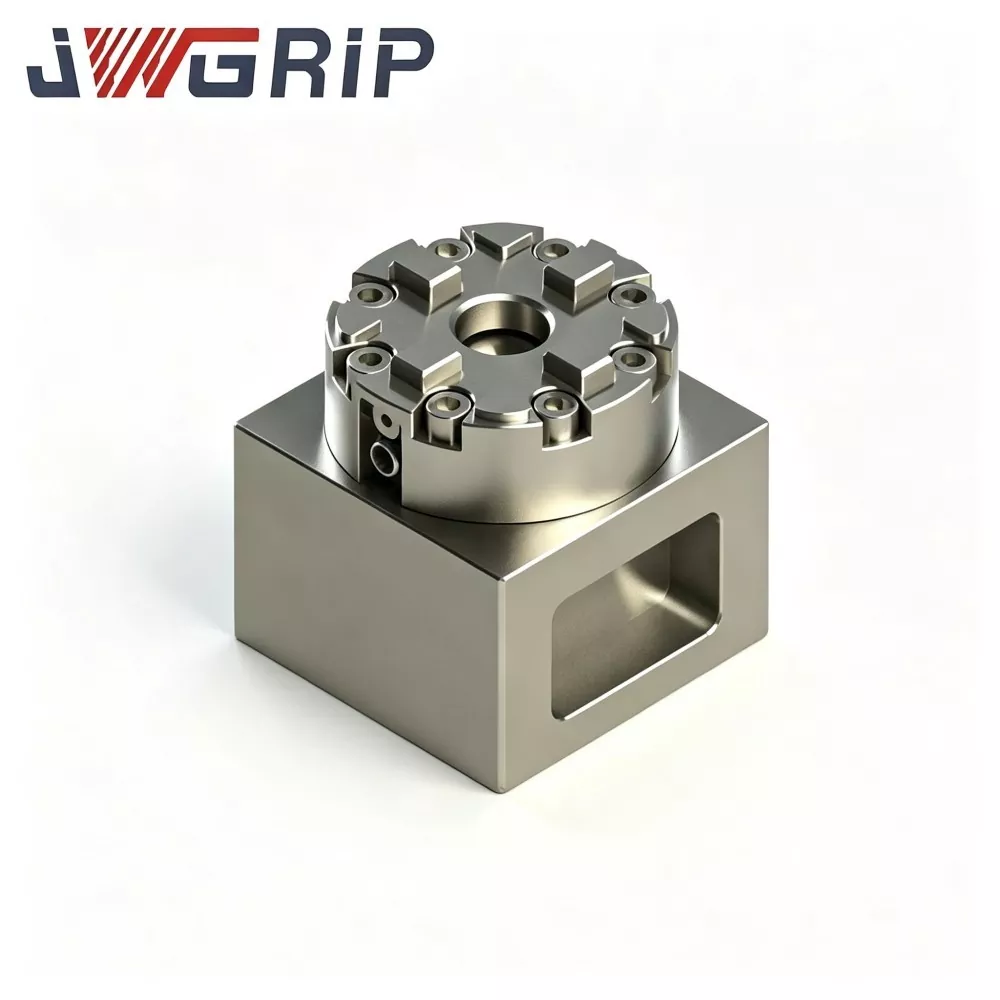
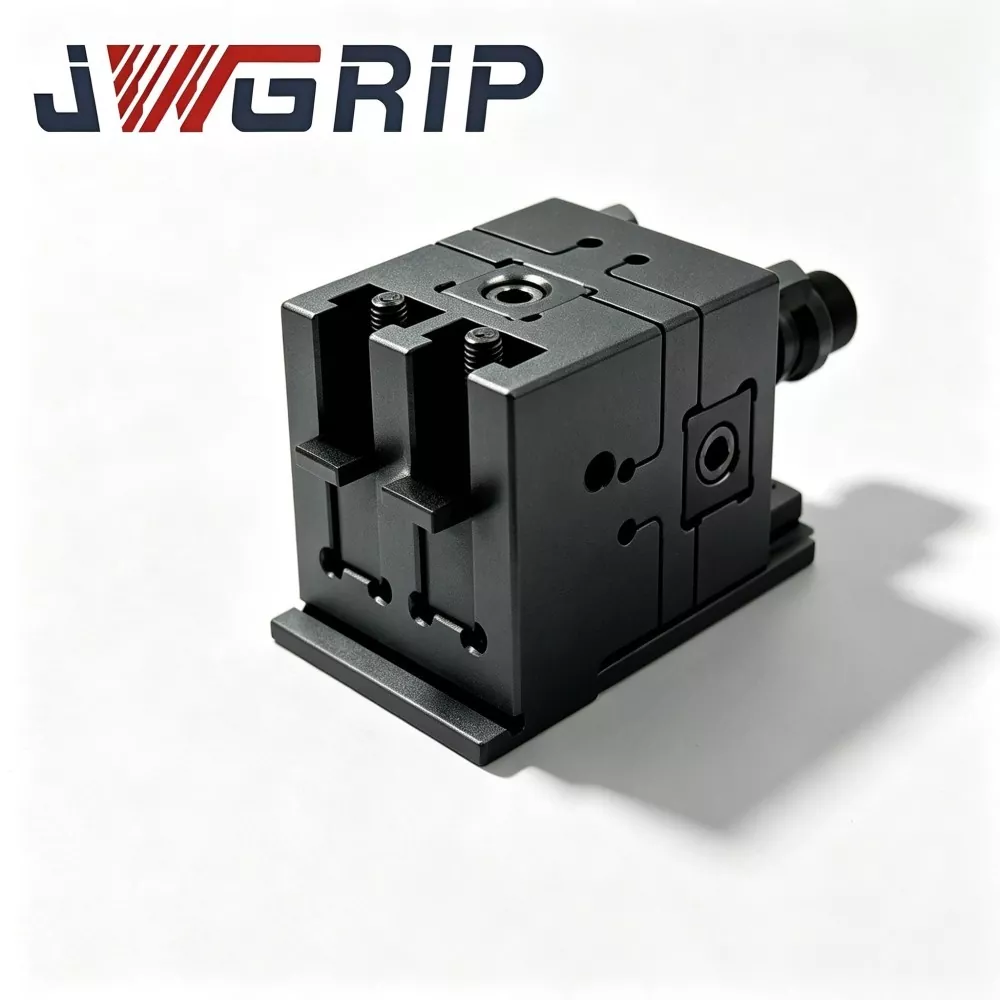
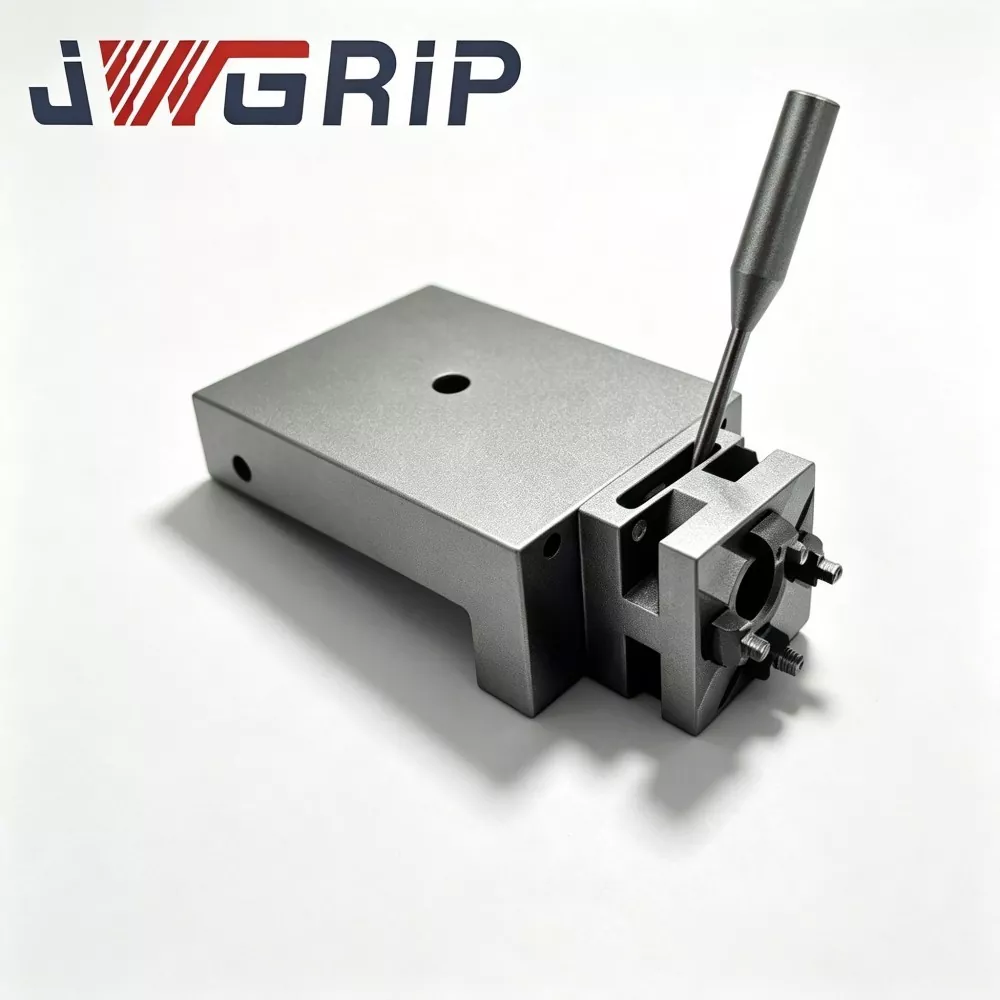
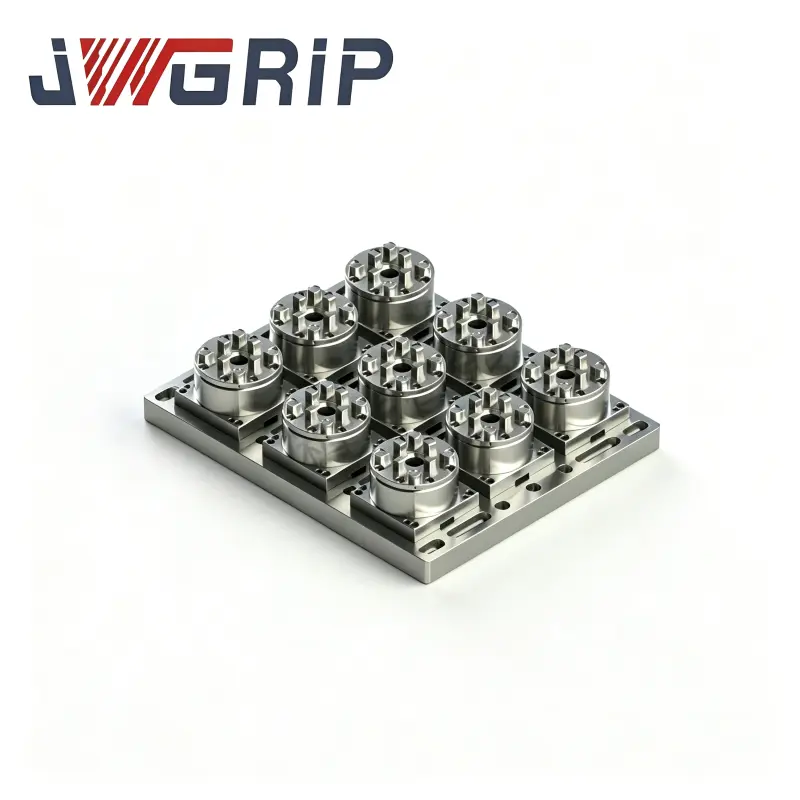
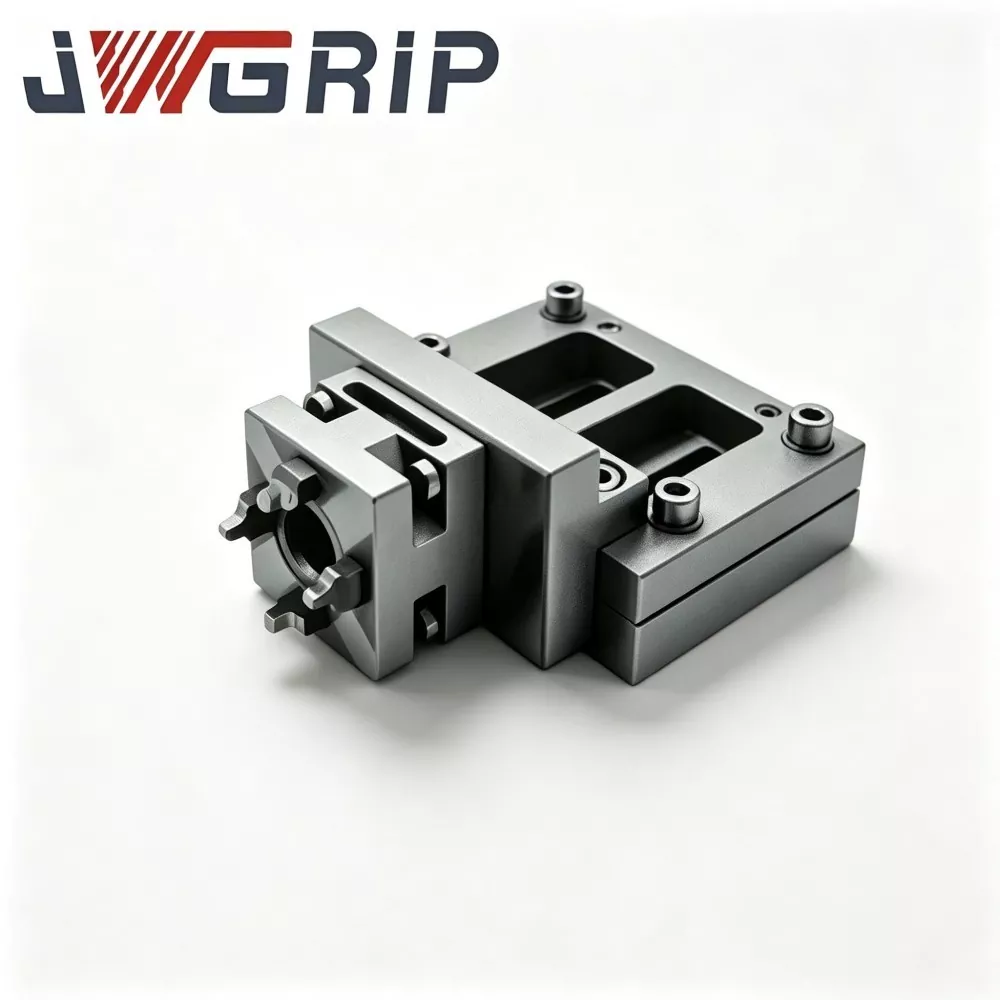
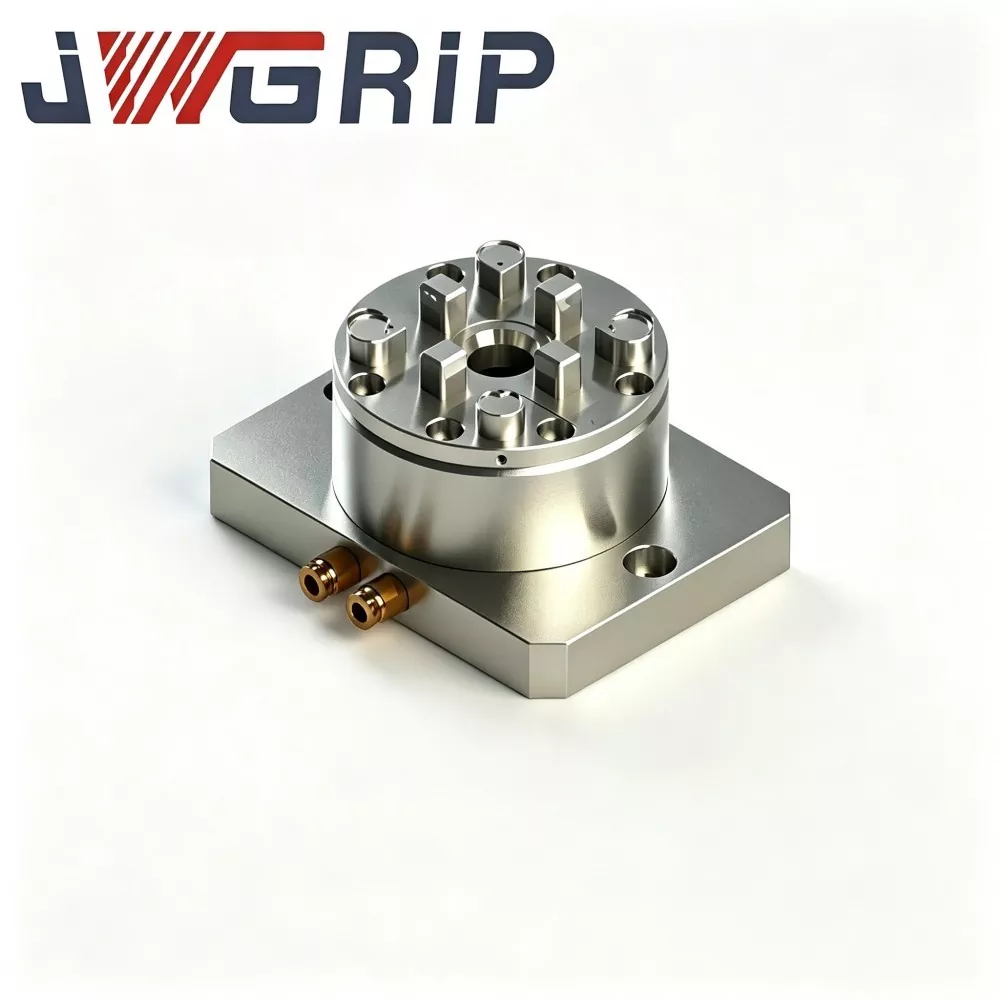
R-Type D75 MacroStd CNC manuální EDM sklíčidlo
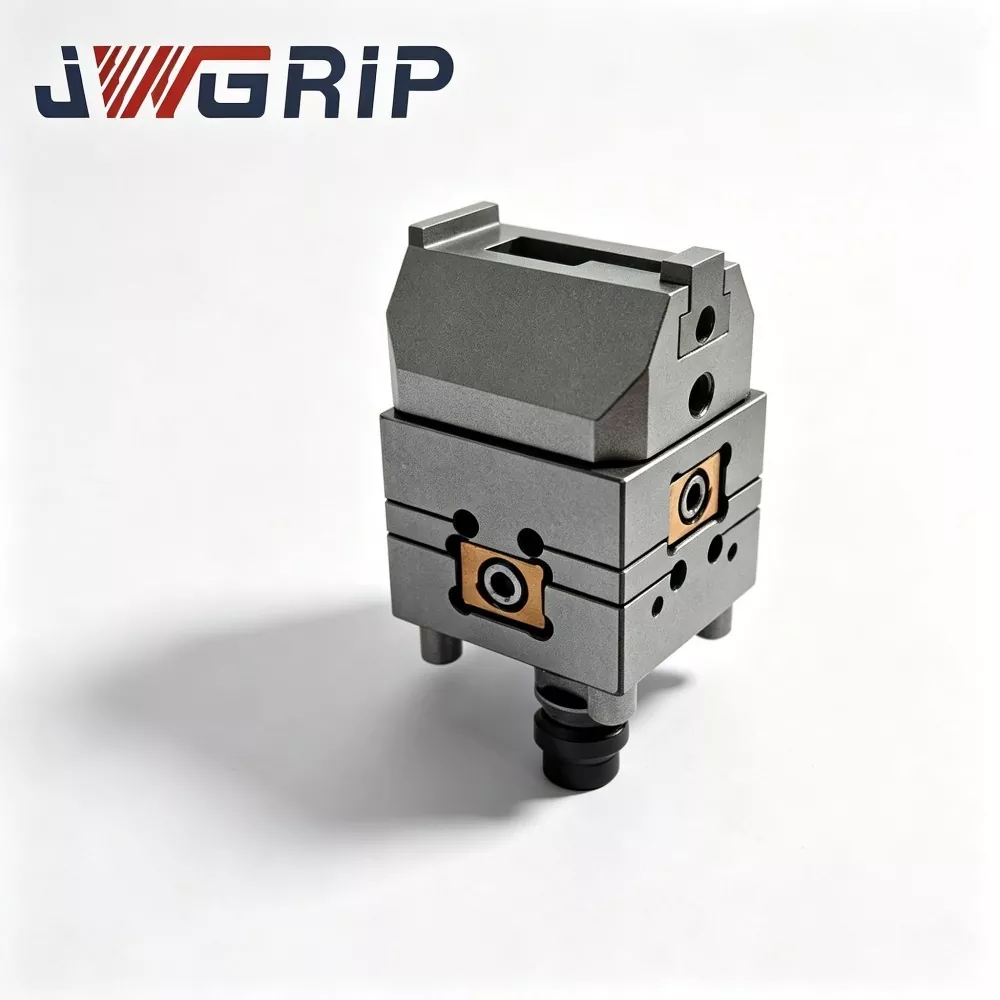
JWGRIP je profesionální výrobce a dodavatel přizpůsobeného R-Type D75 MacroStd CNC Manual EDM Chuck v Číně, který poskytuje Factory Direct dodávky na podporu globálních objemových nabídkových projektů a spotových zásilek. Jedná se o vysoce přesný integrovaný ruční upínací přípravek vyhovující rozměrovým standardům MacroStd, speciálně navržený pro hloubicí EDM, drátové EDM a profesionální dílny na výrobu formovacích elektrod. Integrace antikorozně tvrzené ocelové konstrukce a jednotného měřítka přesnosti polohování do jediné kompaktní jednotky eliminuje zdlouhavou opakovanou kalibraci úchylkoměru a kumulativní chyby polohování tradičních upínacích nástrojů.
Toto vysoce výkonné CNC ruční EDM sklíčidlo R-Type D75 MacroStd využívá plně tvrzený antikorozní legovaný ocelový materiál, vyznačující se stabilní mechanickou upínací silou, ultra nízkou odchylkou soustřednosti a vynikající dlouhodobou odolností proti opotřebení při častých ručních cyklech zamykání. Všechny klíčové upínací referenční plochy jsou zpracovány ultra přesnou technologií obrábění, aby byla zajištěna konzistentní přesnost polohování při dlouhodobých cyklických upínacích operacích.
Na rozdíl od běžných ručních sklíčidel se snadným přesným útlumem účinně zabraňuje odsazení elektrody a nerovnoměrnosti textury dutiny formy způsobené posunem přesnosti. Výrazně snižuje čas pomocné kalibrace bez zpracování, optimalizuje účinnost výměny elektrod a stabilizuje celkový rytmus výroby forem. Se spolehlivým a opakovatelným upínacím výkonem je široce použitelný pro malé a střední dávkové zpracování forem a poskytuje stabilní a vysoce přesná ruční upínací řešení pro globální výrobce forem, subdodavatele EDM a systémové integrátory obráběcích strojů.
Řešení bolestivých bodů
Tradiční ruční upínání šroubového typu přináší dílnám s formovacími elektrodami mnoho problémů:
· Jednoduchá řešení upínání na bázi šroubů nutí operátory trávit spoustu času nastavováním krouticího momentu šroubu a opravou nulového bodu při každé výměně elektrod.
· Ruční ovládání silně závisí na dovednostech operátora. Nerovnoměrný utahovací moment může způsobit prokluz elektrody, posun soustřednosti a nestabilní přesnost opakování, zejména u malosériových objednávek elektrod smíšených druhů.
· Běžná levná ruční sklíčidla na trhu nemohou udržet stabilní soustřednost po dlouhodobém cyklickém upínání. Menší ofset elektrody vede k nerovnoměrné struktuře dutiny formy a zmetkům hotových dílů.
JWGRIP optimalizuje ruční sklíčidlo R-Type D75 MacroStd proti výše uvedeným bolestem:
1. Je přijata přísná standardní struktura lokace-datum MacroStd. Po jednorázové kalibraci vztažného bodu na platformě EDM stroje lze zablokování a uvolnění držáku elektrody dokončit ručním momentovým klíčem bez opakovaného přestavování úchylkoměru.
2. Pro elektrody a vložky forem je realizován přenos dat napříč strojem, čímž se efektivně zkracuje pomocný čas bez zpracování pro EDM zařízení.
3. Hlavní tělo z plně tvrzené antikorozní legované oceli a mimořádně přesně obrobené upínací referenční plochy eliminují kumulativní chyby polohování způsobené opakovaným ručním nastavením. Stabilní opakovatelná přesnost upnutí je zaručena pro dlouhodobé malo- a středněsériové zpracování forem.
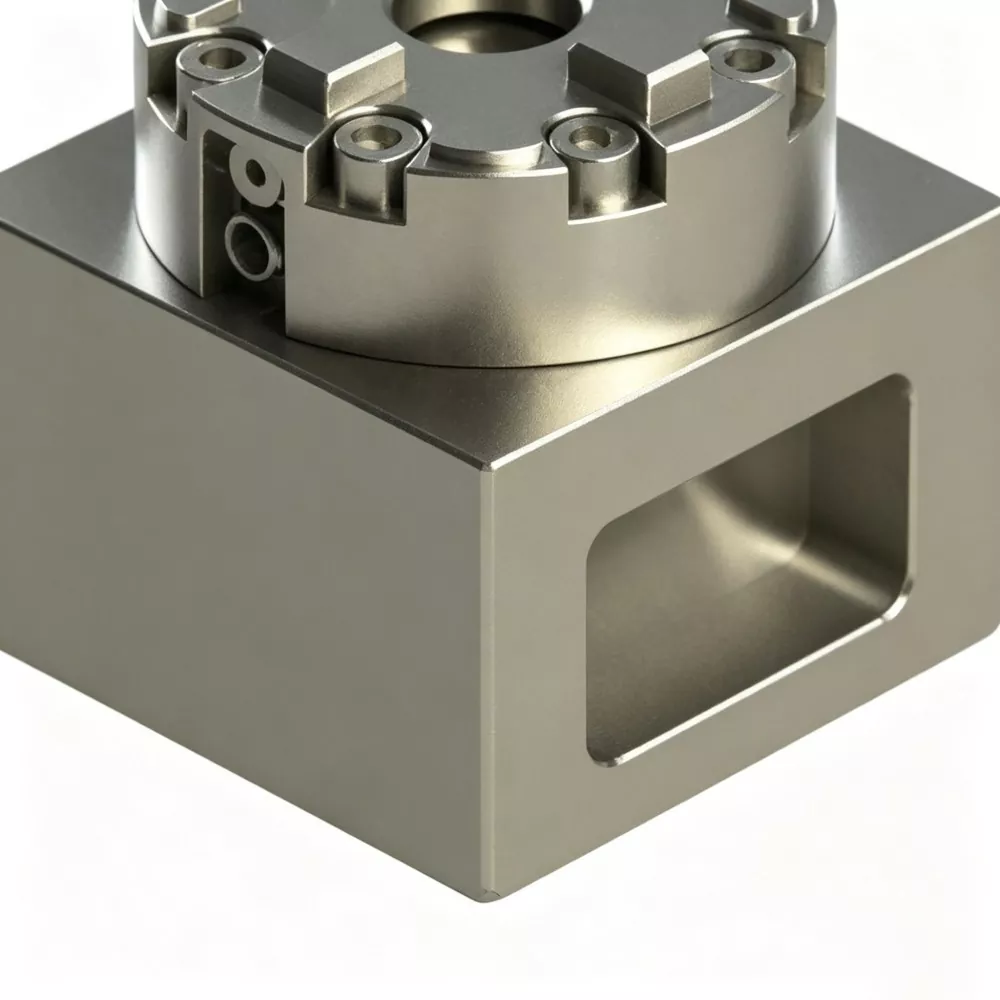
Pracovní logika
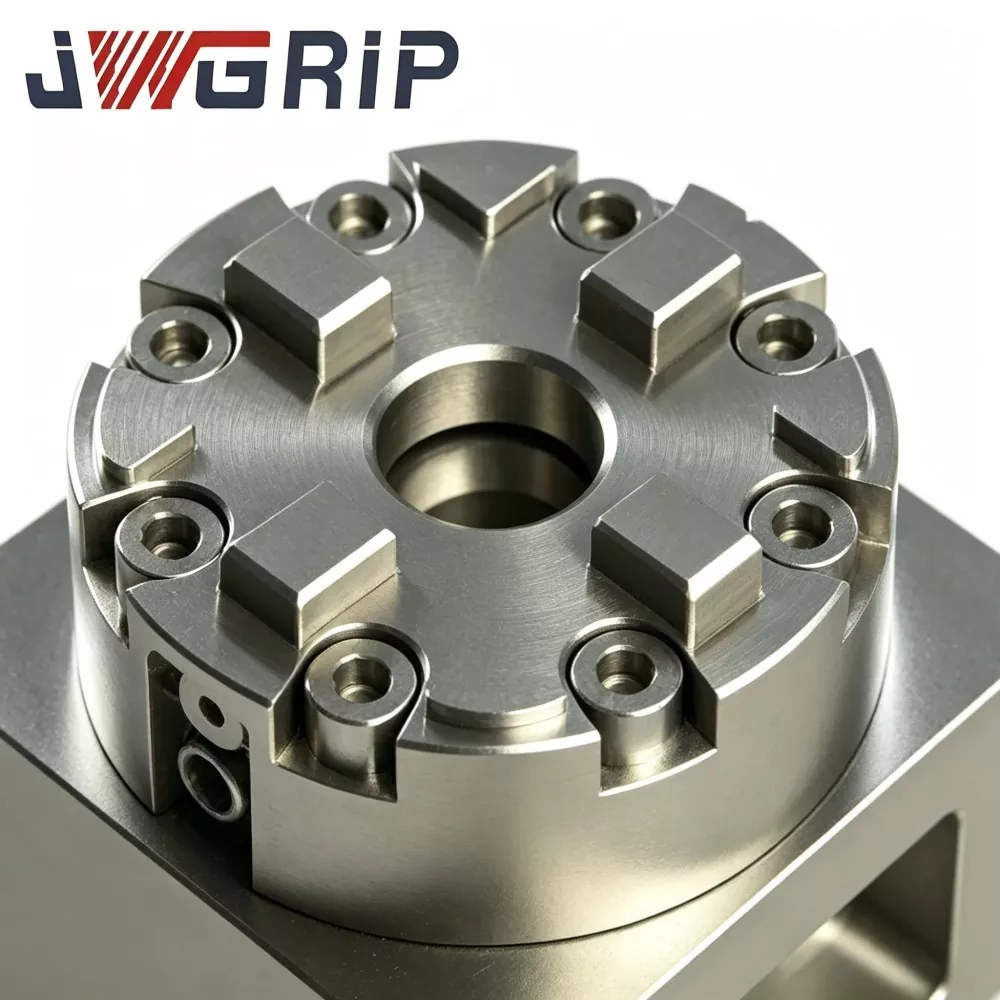
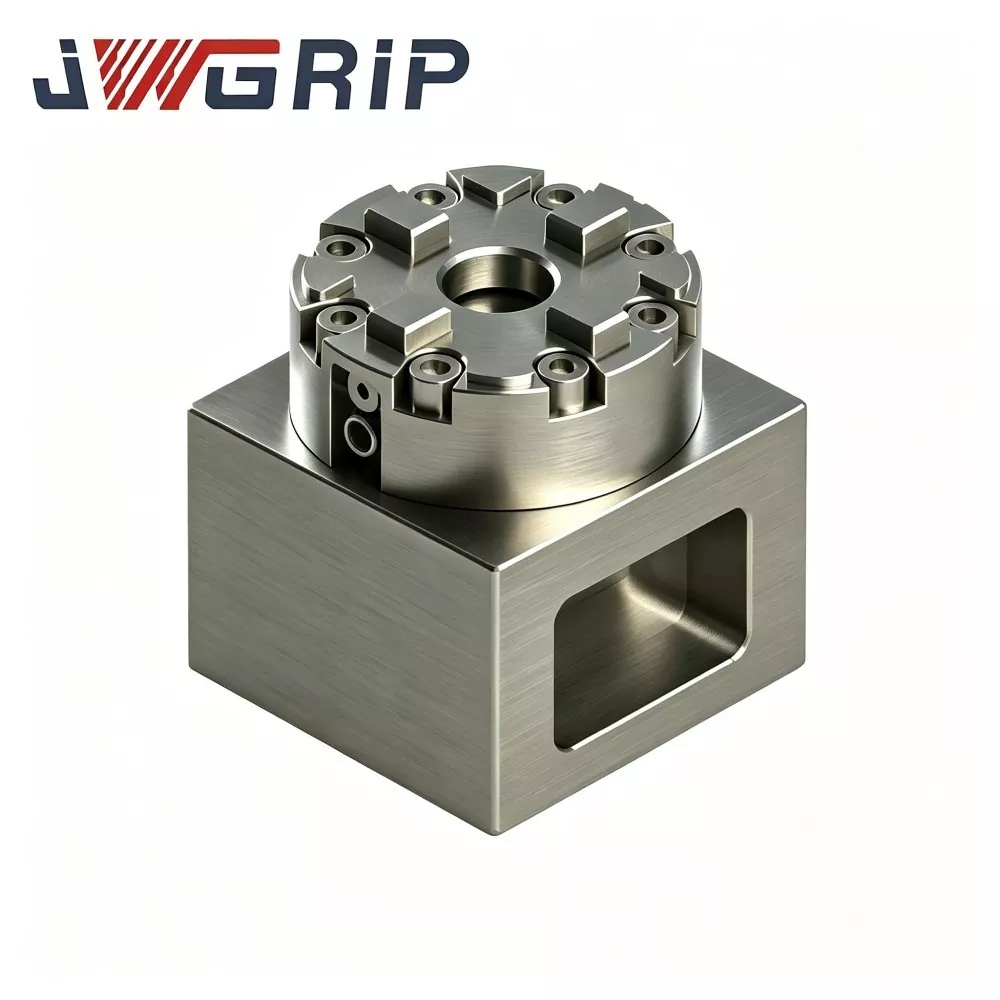
JWGRIP R-Type D75 MacroStd CNC manuální EDM sklíčidlo používá vícečelisťovou architekturu centrování upínání v souladu se specifikacemi MacroStd:
1. Dolní montážní základ přesně odpovídá standardu vnějšího rozměru D75; lze jej namontovat přímo na pracovní stůl EDM nebo spárovat s přechodovými adaptérovými deskami.
2. Pohyblivé upínací čelisti jsou poháněny vnitřní mechanickou převodovkou s klínovou vačkou. Obsluha aplikuje standardizovaný moment pomocí externího ručního momentového klíče. Komponenty s klínovou vačkou tlačí čelisti radiálně směrem k centrálnímu ustavovacímu otvoru pro středící upnutí stopek elektrod nebo standardních držáků MacroStd.
3. Reverzace otáčení klíče uvolňuje předpětí klínové vačky; upínací čelisti se otevřou, takže přípravky nebo elektrody lze rozebrat.
Hlavní přednosti konstrukčního návrhu:
· Všechny referenční roviny pro umístění jádra jsou dokončeny přesným broušením s jedním upnutím a více průchody, což snižuje nahromaděnou toleranci způsobenou sestavou.
· Vyztužená žebra vnitřní skořepiny rovnoměrně rozkládají ručně generované upínací napětí generované upínacím momentem po skořepině sklíčidla, zabraňují koncentraci napětí v polohách částečné montáže čelistí a zvyšují výkon proti deformaci během dlouhodobého cyklického ručního zamykání. Konstrukce zachovává stabilní soustřednost a výkon při opakovaném polohování jak pro výrobní závody s objemovými nabídkami, tak pro dílny na výrobu forem pro koncové uživatele na místě.
· Povrchy s pohyblivým kontaktem čelistí jsou opatřeny speciální povrchovou úpravou proti opotřebení, která zpomaluje otěr způsobený kontaminací karbonovým sedimentem z pracovního prostředí olejové lázně s erozí jisker.
Základní technický výkon
1. Důvěryhodné centrování a možnost opakovaného polohování Funkční povrchy klíčů procházejí opakovaným přesným broušením. Soustřednost ≤0,004 mm a přesnost opakovaného polohování ≤0,003 mm. Žádná odchylka polohy se nehromadí ani po tisícinásobných cyklech ručního zamykání-odemykání, což splňuje přísné požadavky na toleranci pro výrobu elektrod s více dutinami.
2. Hlavní tělo z vysoce pevné legované oceli odolné proti opotřebení Hlavní tělo využívá prémiovou legovanou ocel 41Cr4 s integrovaným tepelným zpracováním kalením a popouštěním, povrchová tvrdost dosahuje 53-57 HRC. Poskytuje vynikající rázovou odolnost, antideformaci a odolnost proti korozi dielektrického oleje a přizpůsobuje se dlouhodobému cyklickému ručnímu upínání v podmínkách EDM ponořených do oleje. Dobře přijímaný mezi vysoce nákladnými podniky vyrábějícími formy.
3. Zkušenosti se stabilním ručním upínáním s regulací točivého momentu Operátor se uzamkne standardním momentovým klíčem, doporučený utahovací moment: 5-7 Nm. Provoz s konstantním kroutícím momentem zabraňuje kolísající upínací síle způsobené nerovnoměrnou ruční silou. Po jednorázové kalibraci vztažného bodu stroje na stole se pracovní zatížení při opětovném tramování během výměny elektrod prudce sníží. EDM stroje efektivní využití stoupá pro časté-variant malosériové objednávky forem a opakující se úkoly elektrod-processing.
4. Široká kompatibilita kompatibilní se standardem MacroStd Vnější rozměr a vnitřní rozměry D75 plně odpovídají průmyslovému standardu MacroStd. Kompatibilní s většinou běžných držáků elektrod řady MacroStd, polohovacích palet a upínacích adaptérů na globálním trhu nástrojů. Konstrukční modifikace na základě výkresů jsou k dispozici pro speciální výškové potřeby, vyhrazené výřezy pro zamezení a nestandardní uspořádání montážních otvorů pro uspokojení osobních technických požadavků z projektů objemových nabídek.
5. Autorizovaná průmyslová shoda a kontrola šarže Každá výrobní šarže provádí kontrolu rozměrů, testování tvrdosti, simulaci cyklického opotřebení a test stability soustřednosti. Podnikovým klientům, kteří dokončují formální postupy pro hromadné podávání nabídek, mohou být dodány dokumenty inspekční zprávy CE a ISO9001.
Kontrolní seznam hodnocení
1. Změřte dostupné instalační rozměry pracovní platformy EDM stroje. Potvrďte vertikální a horizontální vyhrazenou vůli; zabraňuje mechanickému střetu mezi pláštěm sklíčidla a vřetenem obráběcího stroje nebo pohyblivými osami.
2. Připravte odpovídající standardní momentový klíč pro ruční zajištění. Nadměrný krouticí moment povede k trvalé deformaci čelisti; nedostatečný krouticí moment vytváří riziko prokluzu elektrody při řezání jiskrovou erozí.
3. Zkontrolujte rozměrovou normu stávajících držáků elektrod. Ověřte, zda aktuální nástroj odpovídá benchmarku MacroStd. Nestandardně upravené držáky vyžadují další přechodové adaptérové komponenty.
4. Udržujte vhodnou vzdálenost mezi polohami hlavních montážních šroubů a hladinou kapaliny dielektrického oleje, abyste snížili hromadění usazenin na závitových částech.
5. Pro podnikové klienty s objemovými nabídkami nebo pro prodejce s okamžitými zásilkami odešlete předem kompletní parametry prostředí na místě a požadavky na výkon, abyste dosáhli přesné shody konfigurace produktu.
Body údržby
Při práci s ručním EDM sklíčidlem JWGRIP R-Type D75 MacroStd CNC CNC věnujte pozornost nebezpečí nesprávného použití a pokynům pro běžnou údržbu níže:
1. Přísně dodržujte doporučený rozsah utahovacího momentu 5-7 Nm. Nadměrná síla klíče způsobí trvalou deformaci čelisti. Nedostatečný krouticí moment vytváří riziko prokluzu elektrody při zpracování jiskrovou erozí.
2. Vyhněte se hromadění uhlíkových usazenin uvnitř vodicích drážek čelistí. Nečistoty obsahující uhlíkové částice odírají pohyblivé protilehlé povrchy a snižují přesnost polohování. Zaveďte pevný pracovní postup pravidelného čištění pro operátory na místě.
3. Chraňte středový polohovací otvor a pracovní plochy upínací čelisti před silnými mechanickými nárazy. Tvrdý náraz poškozuje přesnost referenčního bodu a přímo zhoršuje výkon soustřednosti.
4. Pravidelně kontrolujte stav závitu montážního šroubu; čistá rez a olejové usazeniny. Aplikujte malé množství antikorozního maziva pro dlouhodobé uskladnění mimo provoz.
5. Pro klienty projektů nabídkových řízení s objemovým nabídkovým řízením sjednoťte požadavky na konfiguraci provozních nástrojů na místě různých poboček během technické komunikace v počáteční fázi.
6. Pro obchodníky se spotovými zásilkami zaveďte pravidelnou vzájemnou inventuru pro synchronizaci bilaterálních údajů o množství zásob.
FAQ
Q1: Jste výrobce nebo obchodní dodavatel pro R-Type D75 MacroStd CNC Manual EDM Chuck?
A1: JWGRIP je skutečný výrobce svítidel se sídlem v Číně. Všechny výrobní postupy jsou prováděny interně. Poskytujeme podporu při úpravách na základě výkresu, službu párování nabídkových řízení a dokumentací na základě objemového nabídkového řízení a spolupráci se spotovými zásilkami namísto práce jako jednoduchý prostředník.
Q2: Dokáže si toto ruční sklíčidlo udržet stabilní výkon při dlouhodobém ponoření EDM do dielektrického oleje?
A2: Standardní verze pohyblivých odpovídajících povrchů je opatřena povrchovou úpravou proti opotřebení přizpůsobenou pro prostředí EDM olejové lázně. Striktně provádějte pravidelné čištění uhlíkových usazenin, abyste prodloužili celkovou životnost.
Q3: Jaká je soustřednost a přesnost opakovaného polohování standardního R-Type D75 MacroStd CNC manuální EDM sklíčidlo?
A3: Soustřednost standardního produktu ≤0,004 mm, přesnost opakovaného polohování ≤0,003 mm. Varianty s vyšší přesností mohou být realizovány technickou úpravou na základě výkresu.
Q4: Které škody jsou vyloučeny z rozsahu záruky?
A4: Dvouletá záruka pokrývá výrobní vady za podmínek jmenovitého točivého momentu a správné instalace. Poškození způsobené překročením krouticího momentu, tvrdou mechanickou kolizí, opotřebením abrazivními částicemi a nesprávnou ruční údržbou nejsou kryty. Upínací čelisti patří mezi spotřební díly podléhající opotřebení.
Q5: Mohu získat formální dokumenty s obchodními nabídkami pro použití ve výběrovém řízení?
A5: Ano. Kontaktujte prosím obchodní oddělení JWGRIP. Připravujeme formální dokumenty obchodní nabídky na základě konfigurace produktu, rozsahu objednávky a specifického obchodního režimu, včetně objemového nabídkového řízení, projektu nebo spolupráce na místě zásilky.
Související kategorie
Odeslat dotaz
Kontaktní informace
-
Adresa
č. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincie Guangdong, Čína
-
Tel
-
E-mailem
Vítejte, chcete-li odeslat dotaz společnosti JWGRIP. Náš profesionální technický a prodejní tým poskytne bezplatný výběr příslušenství, návrh řešení na míru a přesnou cenovou nabídku.
Doporučení pro novinky