český
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
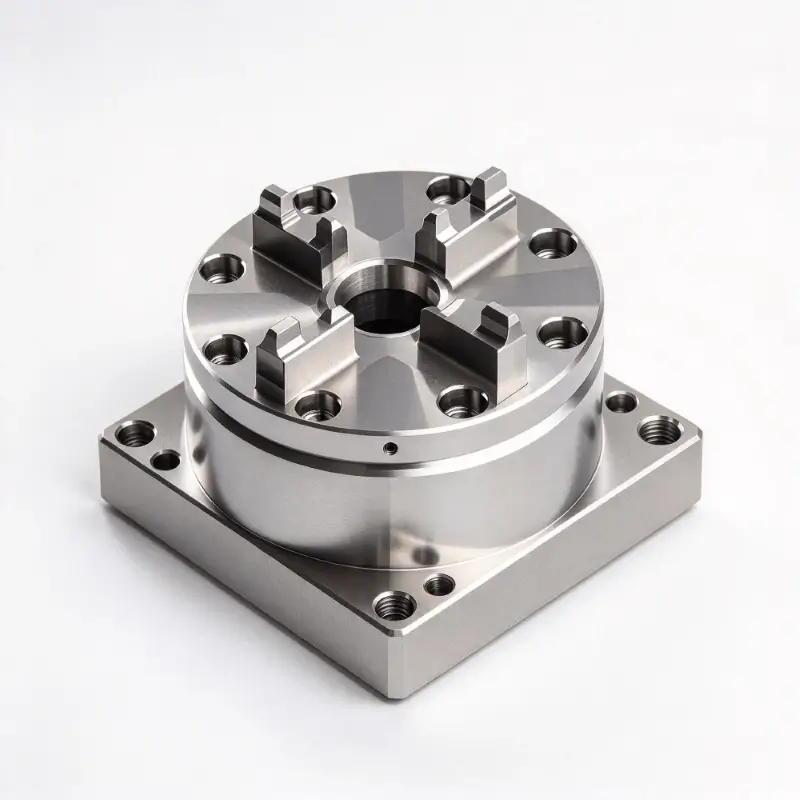
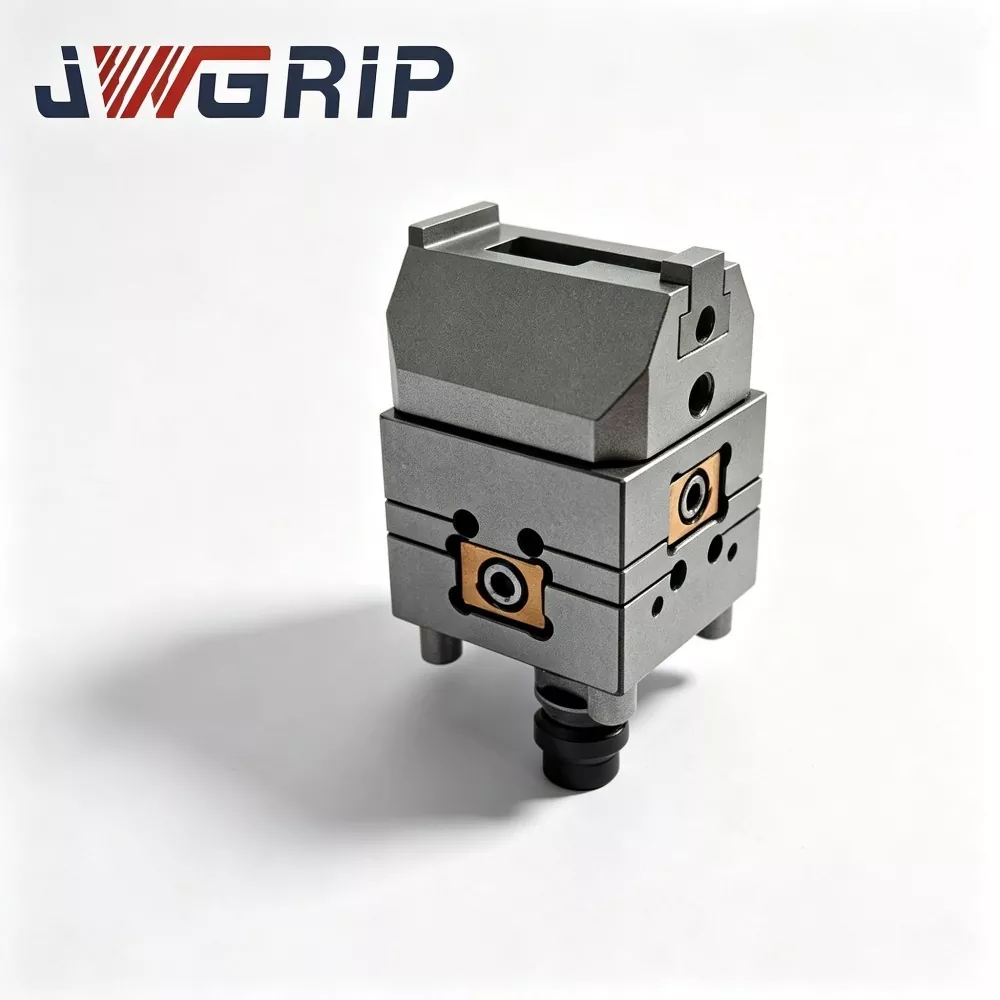
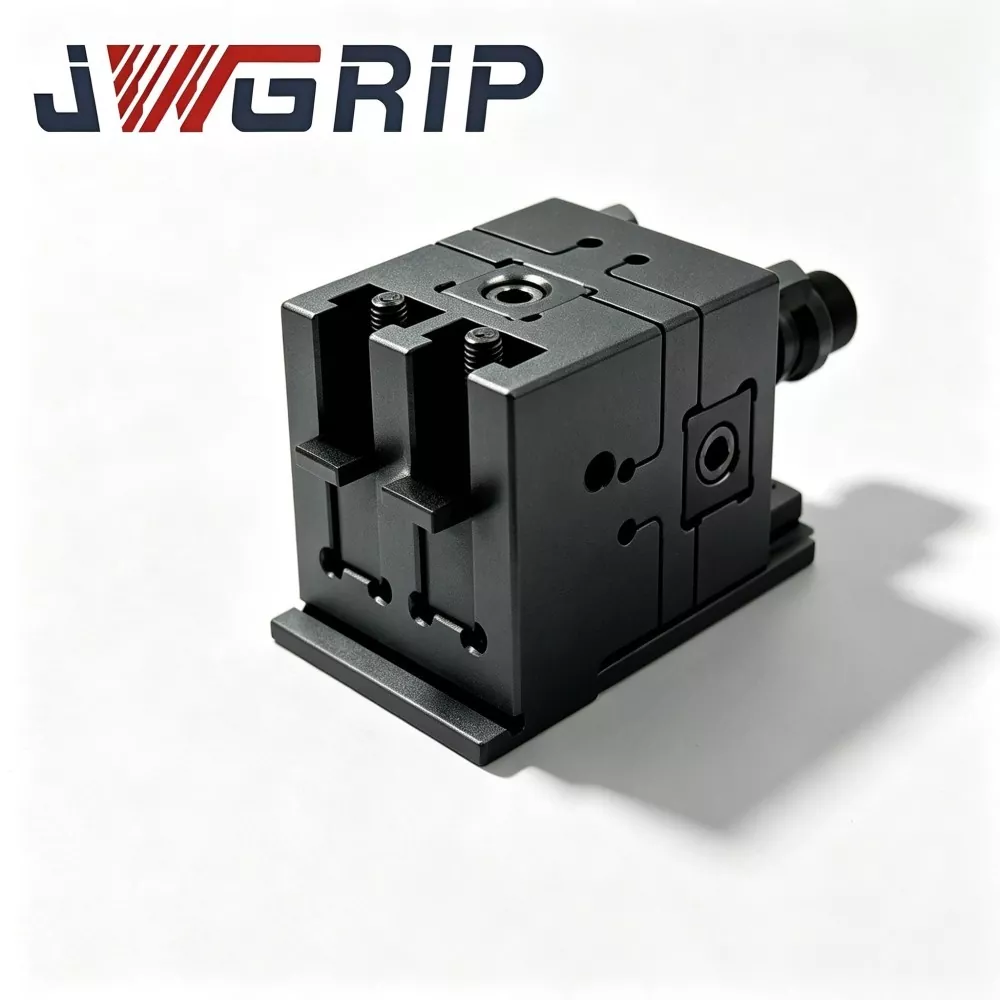
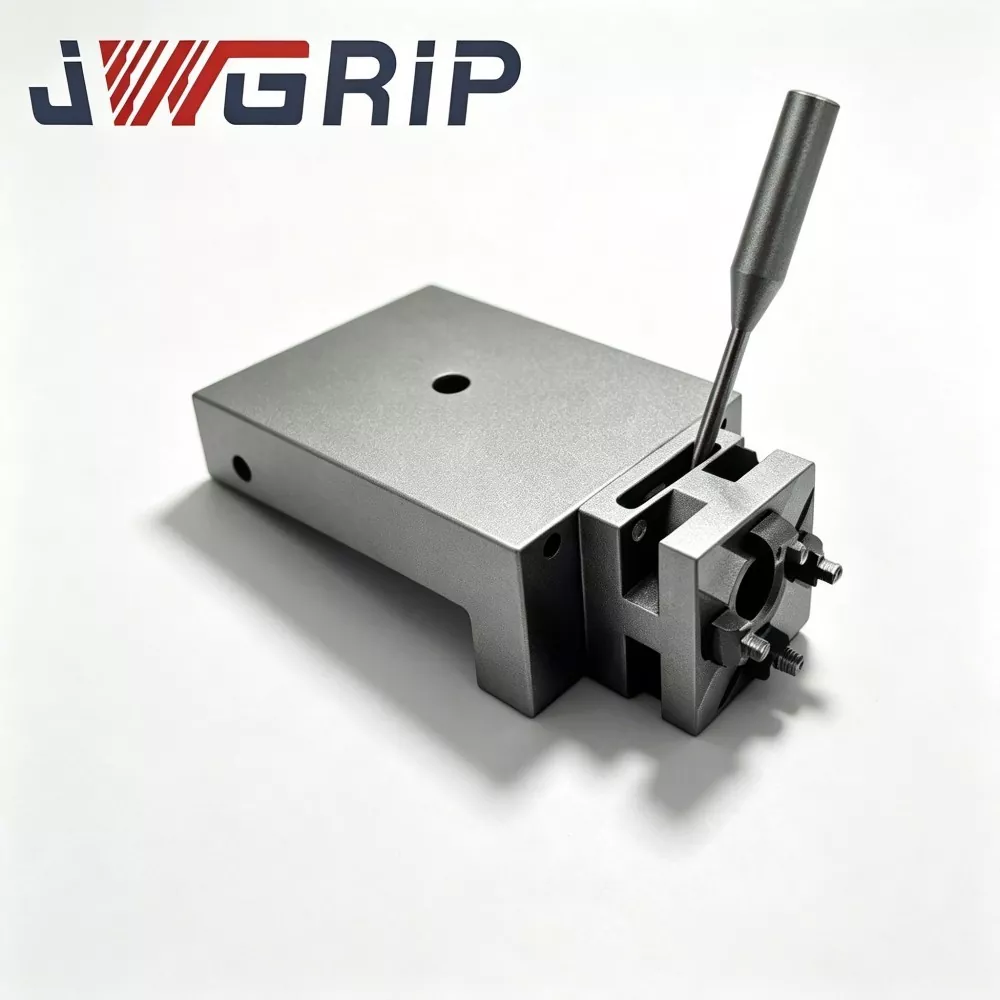
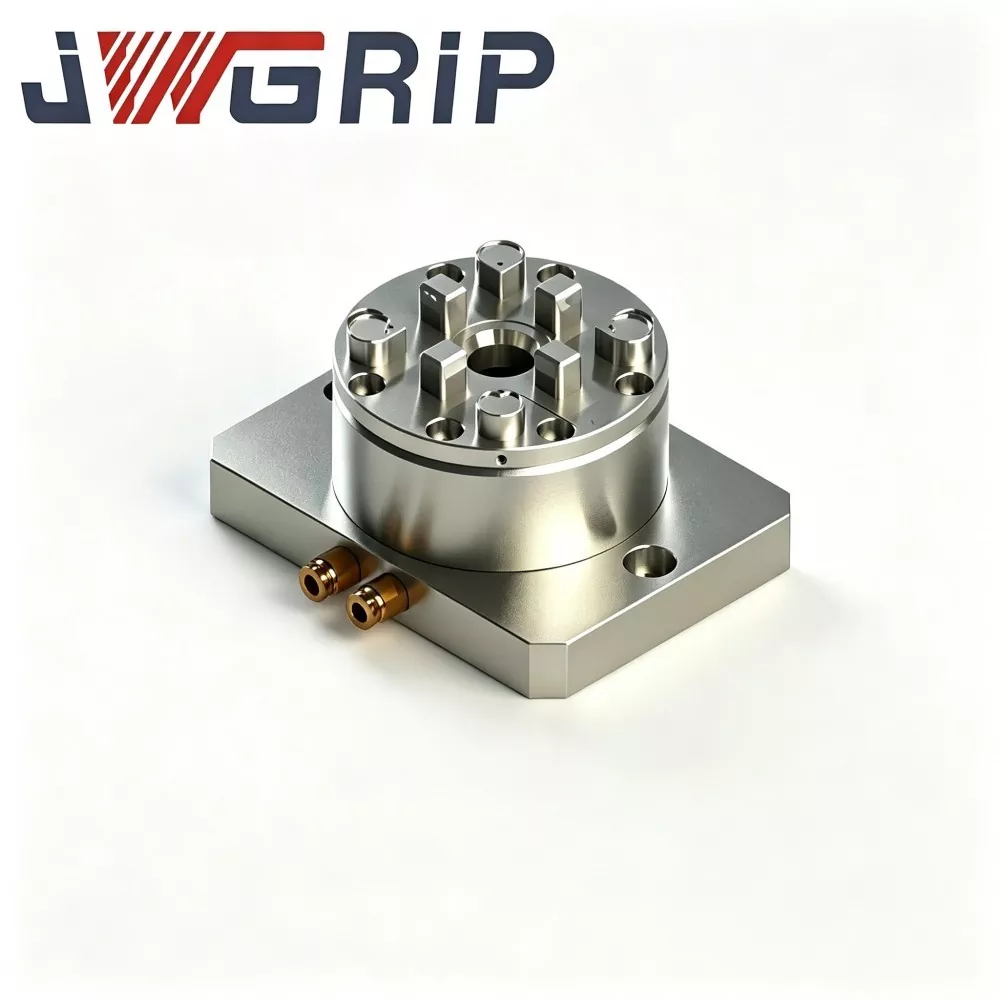
Ruční EDM sklíčidlo typu R-Type D100
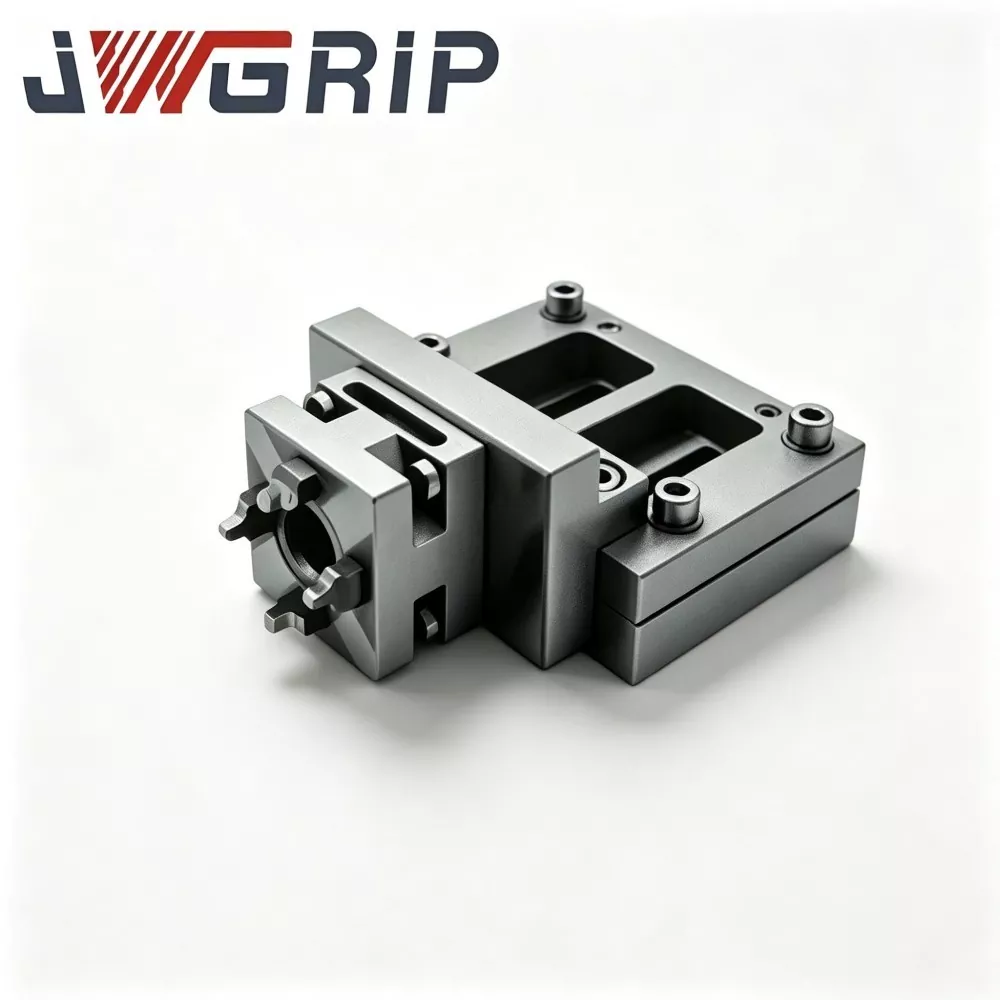
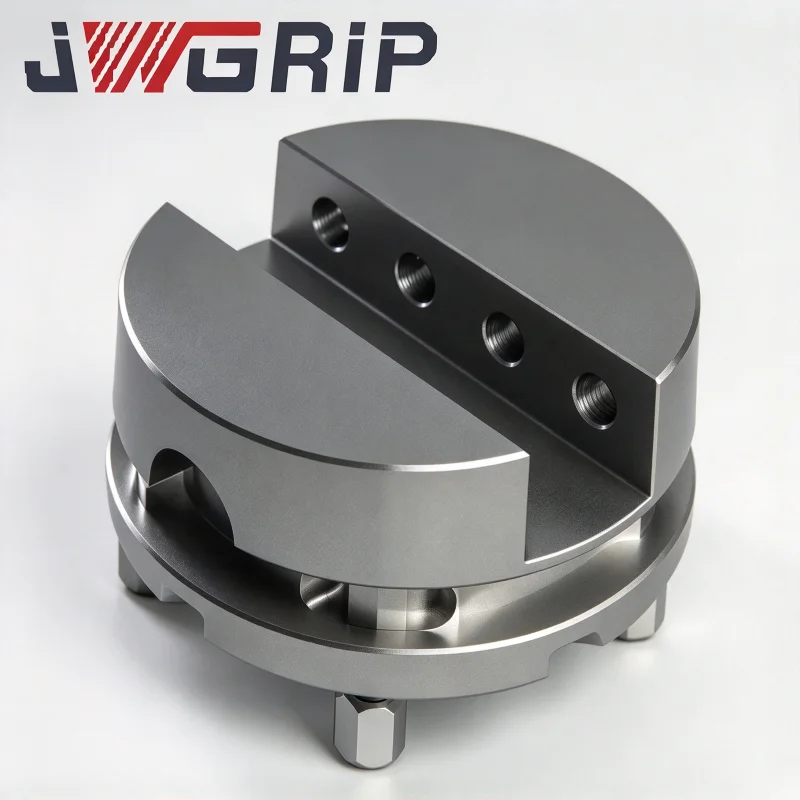
JWGRIP je profesionálním výrobcem a dodavatelem ručního EDM sklíčidla R-Type D100 v Číně se standardními modely plně skladem a podporou globální hromadné objednávky pro podávání nabídek na projekty a hromadné zkušební provozy. Jedná se o vysoce přesný integrovaný ruční upínací přípravek speciálně navržený pro hloubicí elektroerozivní elektroerozivní dílny, výrobu matric a vícepolohové dílny pro přednastavení elektrod. Přijímá plně mechanickou uzamykací strukturu bez závislosti na pneumatickém zdroji vzduchu a integruje stabilní výkon ručního upínání a vysoce přesné polohovací funkce soustřednosti do jediné jednotky.
Toto vysoce výkonné ruční EDM sklíčidlo R-Type D100 je zkonstruováno z tvrzené antikorozní legované oceli, vyznačuje se stabilním upínacím výkonem, vynikající konzistencí soustřednosti a vynikajícím dlouhodobým výkonem proti oděru při častých ručních zamykacích cyklech. Povrchy pro umístění jádra využívají technologii přesného broušení s jednorázovým upnutím a celé tělo prochází integrálním kalením, aby se zlepšila odolnost proti korozi a opotřebení, plně se přizpůsobí vlhkému a chladivu naplněnému drsnému prostředí EDM dílen. Na rozdíl od konvenčních ručních sklíčidel se snadným rozšířením vůle a poklesem přesnosti se zcela vyhýbá odchylkám v poloze způsobené opotřebením součástí a kolísáním tlaku vzduchu.
Účinně zkracuje dobu neřezné pomocné kalibrace, zkracuje cykly výměny elektrody a zachovává konzistentní přesnost polohování pro zpracování elektrod pro více druhů. Široce použitelný pro obrábění hloubením EDM a výrobu forem, poskytuje flexibilní, stabilní a nákladově efektivní řešení mechanického upínání pro podniky vyrábějící formy, EDM dílny a systémové integrátory obráběcích strojů po celém světě.
Úzké místo aplikace
Četné dílny EDM na výrobu zápustek čelí praktickým překážkám v každodenní výrobě:
· Pneumaticky poháněná sklíčidla vyžadují kompletní vzduchové potrubí a stabilní infrastrukturu zdroje vzduchu. Středně malá zpracovatelská místa ponesou dodatečné náklady na dílenskou transformaci, pokud se použijí řešení pneumatického upínání.
· Ruční EDM sklíčidla na trhu běžně generují opotřebení povrchu a rostoucí vnitřní vůli po tisících upínacích cyklů. Postupně klesající soustřednost způsobí defekty na površích s dutinami formy. Opakovaná kalibrace úchylkoměru spotřebovává obrovské výrobní hodiny bez řezání.
Hlavní vylepšení:
1. Povrchy pro umístění jádra využívají výrobní proces přesného broušení s jediným nastavením. Klíčové pohyblivé součásti dostávají integrální tvrzenou úpravu pro zlepšenou odolnost proti korozi a opotřebení a přizpůsobení se vlhkému prostředí EDM dílny naplněné dielektrickým chladivem.
2. Není potřeba žádný zdroj stlačeného vzduchu. Operátoři dokončují upínání a zamykání čistě mechanickou vačkovou strukturou. Kolísání přesnosti způsobené nestabilním tlakem vzduchu je plně eliminováno.
3. Podporuje flexibilní přednastavení elektrod offline pro více stanic, zkracuje cyklus výměny elektrod a poskytuje konzistentní výsledky polohování pro zpracování elektrod pro více druhů.
4. Poskytuje robustní řešení mechanického upínání obrobků pro hloubicí elektroerozivní hloubení a výrobní pracovní postupy při výrobě těžkých forem.
Provozní logika
Ruční EDM sklíčidlo JWGRIP R-Type D100 využívá zesílenou čtyřčelisťovou architekturu středového upínání s rozšířeným standardem vnějšího průměru D100:
1. Základ pro spodní montáž odpovídá standardním instalačním rozměrům D100. Může být přímo připevněn k EDM pracovnímu stolu nebo sestaven s přechodovými adaptérovými deskami.
2. Výkonná převodovka s vnitřním vačkovým pohonem převádí ruční vstup točivého momentu z externího momentového klíče na radiální centrovací hnací sílu pro pohyblivé upínací čelisti. Při doporučeném kroutícím momentu se čtyři čelisti pohybují synchronně směrem k centrálnímu polohovacímu otvoru pro upnutí dříků elektrod, držáků nebo vložek velkých forem.
3. Reverzní otáčení klíče uvolňuje sílu předpětí vačky; upínací čelisti otevřené pro demontáž přípravku a výměnu dílů.
Hlavní přednosti mechanického designu:
· Všechny pomocné roviny umístění jádra jsou dokončeny přesným broušením s více průchody v jednom nastavení, čímž se snižuje akumulovaná tolerance způsobená sestavou.
· Ztluštěná stěna těla sklíčidla a vnitřní rozmístěná výztužná žebra rovnoměrně rozkládají upínací napětí při velkém zatížení po celé skořepině a zabraňují deformaci místní polohy způsobené dlouhodobým těžkým ručním uzamykáním. Stabilní soustřednost a výkon při opakovaném polohování platí jak pro výrobní závody podporované projektovými tendry, tak pro workshopy ověřující zakázky na základě zkušebních zkoušek.
· Pohyblivé povrchy s lícujícími čelistmi jsou potaženy speciální vrstvou proti opotřebení, která zpomaluje otěr znečištěním uhlíkovými usazeninami v podmínkách ponoření jiskra-eroze v oleji. Tato plně manuální jednotka nevyžaduje žádné pneumatické konektory nebo vnitřní struktury vzduchových kanálů.


Základní technické výhody
1. Spolehlivá konzistence centrování a opakovaného polohování Funkční povrchy klíče procházejí vícestupňovým přesným broušením. Soustřednost ≤0,004 mm a přesnost opakovaného polohování ≤0,003 mm. Po tisících cyklů ručního zamykání-odemykání s velkým zatížením se nehromadí žádná odchylka polohy, což splňuje přísné požadavky na toleranci pro výrobu velkých vícedutinových formovacích elektrod.
2. Vyztužené tělo sklíčidla z vysoce zatížené legované oceli Hlavní tělo používá prvotřídní legovanou ocel 42CrMo s integrovaným tepelným zpracováním kalením a popouštěním, povrchová tvrdost dosahuje 54-58 HRC. Vynikající odolnost proti nárazu, odolnost proti deformaci a odolnost proti korozi dielektrického oleje vyhovují úkolům upínání těžkých elektrod v podmínkách EDM nasáklých olejem. Široce přijat mezi velké podniky vyrábějící formy pro svou robustní nosnost.
3. Manuální upínání standardizované na točivý moment bez závislosti na zdroji vzduchu Zámek operátora s odpovídajícím momentovým klíčem; doporučený utahovací moment: 6-8 Nm. Provoz s konstantním kroutícím momentem eliminuje nestabilní upínací sílu způsobenou nekonzistentním ručním zaváděním síly. Bez potřeby stlačeného vzduchu funguje sklíčidlo spolehlivě v dočasných dílnách, renovačních zónách a mobilních odlaďovacích stanicích. Po jednorázové kalibraci vztažného bodu na stole stroje se pomocný čas pro výměnu držáku elektrody výrazně sníží, což zvyšuje využití EDM stroje pro opakující se úlohy s těžkými elektrodami a často se měnící úlohy prototypových forem.
4. Zvětšený upínací rozsah a široká mechanická kompatibilita Vnější rozměr D100 a středová polohovací základna se řídí běžným průmyslovým referenčním standardem ručního sklíčidla. Kompatibilní s většinou komerčně dostupných držáků elektrod řady D100, polohovacích palet a přechodových adaptérů. Konstrukční modifikace řízené výkresem mohou realizovat speciální celkovou výšku, vyhýbací se výřezy a nestandardní uspořádání montážních otvorů pro uspokojení personalizovaných technických požadavků z projektové dokumentace.
5. Kompletní dokumentace testu průmyslové shody Každá výrobní šarže provádí kontrolu rozměrů, testování tvrdosti, simulaci cyklického opotřebení při velkém zatížení a test stability soustřednosti. Inspekční zprávy CE a ISO9001 mohou být poskytnuty podnikovým klientům, kteří dokončují formální postupy projektového nabídkového řízení.
Kontrolní seznam hodnocení
Před zakoupením ručního EDM sklíčidla JWGRIP R-Type D100 proveďte následující předběžné posouzení, abyste předešli překážkám při aplikaci na místě:
1. Změřte dostupný instalační rozměr pracovní platformy EDM stroje. Potvrďte vertikální a horizontální vyhrazenou vůli; zabraňte mechanickému střetu mezi zvětšeným pláštěm sklíčidla a vřetenem obráběcího stroje nebo pohyblivými osami.
2. Připravte kalibrovaný momentový klíč pro ruční zajištění. Nadměrný ruční krouticí moment způsobuje trvalou deformaci čelisti; nedostatečný krouticí moment přináší riziko prokluzu těžké elektrody při řezání jiskrovou erozí.
3. Zkontrolujte rozměrové srovnání stávajících držáků elektrod. Ověřte, zda současné nástroje splňují průmyslový standard D100. Nestandardně upravené držáky vyžadují další přechodové adaptérové díly.
4. Ovládejte výšku hladiny EDM dielektrického oleje. Pozice hlavních montážních šroubů by měla udržovat správnou vzdálenost pod povrchem kapaliny, aby se snížilo hromadění uhlíku-sediment na závitových částech.
5. Pro klienty podnikového projektového řízení nebo pro manažery dávkového zkušebního provozu a objednávek předem odešlete kompletní parametry prostředí na místě a požadavky na výkon, aby bylo možné přesně sladit konfiguraci produktu.
Pokyny pro údržbu
Při nasazování ručního EDM sklíčidla R-Type D100 věnujte pozornost nebezpečí nesprávného použití a doporučením pro běžnou údržbu:
1. Přísně dodržujte doporučený rozsah utahovacího momentu 6-8 Nm. Nadměrná síla klíče způsobí trvalou strukturální deformaci čelisti; nedostatečný krouticí moment vytváří skryté riziko uklouznutí u těžkých elektrod při zpracování jiskrovou erozí.
2. Zabraňte hromadění uhlíkových usazenin uvnitř vodicích drážek čelistí. Nečistoty obsahující uhlíkové částice odírají pohyblivé dosedací plochy a vedou ke ztrátě přesnosti polohování. Nastavte pevný pracovní postup pravidelného čištění pro operátory na místě.
3. Chraňte středový polohovací otvor a pracovní plochy upínací čelisti před silnými mechanickými nárazy. Tvrdý náraz poškozuje přesnost vztažného bodu a přímo snižuje výkon soustřednosti.
4. Pravidelně kontrolujte stav závitu montážního šroubu, odstraňujte rez a olejové usazeniny; aplikujte maloobjemové antikorozní mazivo pro dlouhodobé skladování mimo provoz.
5. Pro klienty projektového řízení sjednoťte specifikace konfigurace provozních nástrojů pro každou pobočku a dílnu během počáteční technické komunikace.
6. U klientů s objednávkou dávkového zkušebního provozu archivujte kompletní záznamy o testu pro následné hodnocení hromadného zadávání zakázek.
Proč budovat dlouhodobou spolupráci s JWGRIP
1. Guine Factory-direct Source JWGRIP je spíše vlastním podnikem na výrobu přípravků než jednoduchým obchodním prostředníkem. Úplný výrobní pracovní postup ručního EDM sklíčidla R-Type D100 je dokončen interně. Tým strojního inženýrství vlastní více než 11 let zkušeností s výzkumem a vývojem upínacích řešení a hluboce rozumí různým reálným problémům velkých dílen EDM na výrobu forem.
2. Rozsáhlá kompetence v oblasti technických úprav a projektové podpory Konstrukční úpravy řízené výkresem podporují úpravu celkové výšky, speciální otevírání štěrbin pro zamezení a nestandardní uspořádání montážních otvorů. Přijatelné obchodní režimy zahrnují zkušební nákup v malých sériích, technickou revizi komplexní struktury, formální podporu projektu a výběrového řízení a spolupráci mezi dávkami a zkušebními zakázkami.
3. Transparentní projektově orientovaný mechanismus nabídky Jasná komerční nabídka je vydávána na základě konfigurace produktu, složitosti úprav a různých vzorců spolupráce. Během celého cyklu realizace projektu nevznikají žádné skryté dodatečné náklady.
4. Kompletní rámec záruky kvality Každé ruční EDM sklíčidlo nese jedinečné sériové číslo sledovatelnosti. Dvouletá záruka se vztahuje na výrobní vady při jmenovitém utahovacím momentu a správné instalaci. Upínací čelisti a další opotřebitelné součásti jsou spotřební díly, na které se nevztahuje záruka. Tým technické podpory dodává dokumenty s pokyny k instalaci a návrhy řešení běžných závad.
5. Kontrolovatelný a předvídatelný harmonogram dodávek Produkty standardních specifikací se řídí stabilním rytmem výroby. U velkosériových projektových dodávek nebo dodávek vzorků na základě zkušebního cyklu pravidelně informujeme o postupu výroby a zaručujeme stálý rytmus dodávek zboží.
FAQ
Q1: Jste výrobce nebo obchodní dodavatel pro R-Type D100 Manual EDM Chuck?
A1: JWGRIP je skutečný výrobce svítidel se sídlem v Číně. Všechny výrobní postupy jsou prováděny interně. Nabízíme technickou podporu při úpravách řízenou výkresem, službu porovnávání projektů, výběrových řízení a předložení dokumentů a dávkovou spolupráci-zkušební provoz-objednávku namísto práce jako jednoduchý prostředník.
Q2: Dokáže toto velkorozměrové ruční sklíčidlo udržet stabilní výkon při dlouhodobém ponoření do dielektrického oleje EDM?
A2: Standardní verze pohyblivých odpovídajících povrchů je opatřena povrchovou úpravou proti opotřebení přizpůsobenou pro prostředí EDM olejové lázně. Striktně provádějte pravidelné čištění uhlíkových usazenin, abyste prodloužili celkovou životnost jednotky.
Q3: Jaká je soustřednost a přesnost opakovaného polohování standardního ručního EDM sklíčidla R-Type D100?
A3: Soustřednost standardního produktu ≤0,004 mm, přesnost opakovaného polohování ≤0,003 mm. Přesnější varianty mohou být realizovány pomocí výkresové technické úpravy.
Q4: Které podmínky poškození nespadají do rozsahu záruky?
A4: Dvouletá záruka se vztahuje na výrobní vady za podmínek jmenovitého točivého momentu a správné instalace. Poškození způsobené překročením krouticího momentu, tvrdou mechanickou kolizí, opotřebením abrazivními částicemi a nesprávnou ruční údržbou není kryto. Upínací čelisti patří mezi spotřební díly podléhající opotřebení.
Q5: Mohu získat formální dokumenty s obchodní nabídkou pro předložení projektové nabídky?
A5: Ano. Kontaktujte prosím obchodní oddělení JWGRIP. Připravujeme formální dokumenty s obchodními nabídkami na základě konfigurace produktu, rozsahu objednávky a konkrétního obchodního režimu, včetně projektu-zadání-tendr-zadání nebo dávkového-zkušebního-projektu-objednávky.
Související kategorie
Odeslat dotaz
Kontaktní informace
-
Adresa
č. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincie Guangdong, Čína
-
Tel
-
E-mailem
Vítejte, chcete-li odeslat dotaz společnosti JWGRIP. Náš profesionální technický a prodejní tým poskytne bezplatný výběr příslušenství, návrh řešení na míru a přesnou cenovou nabídku.
Doporučení pro novinky