český
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
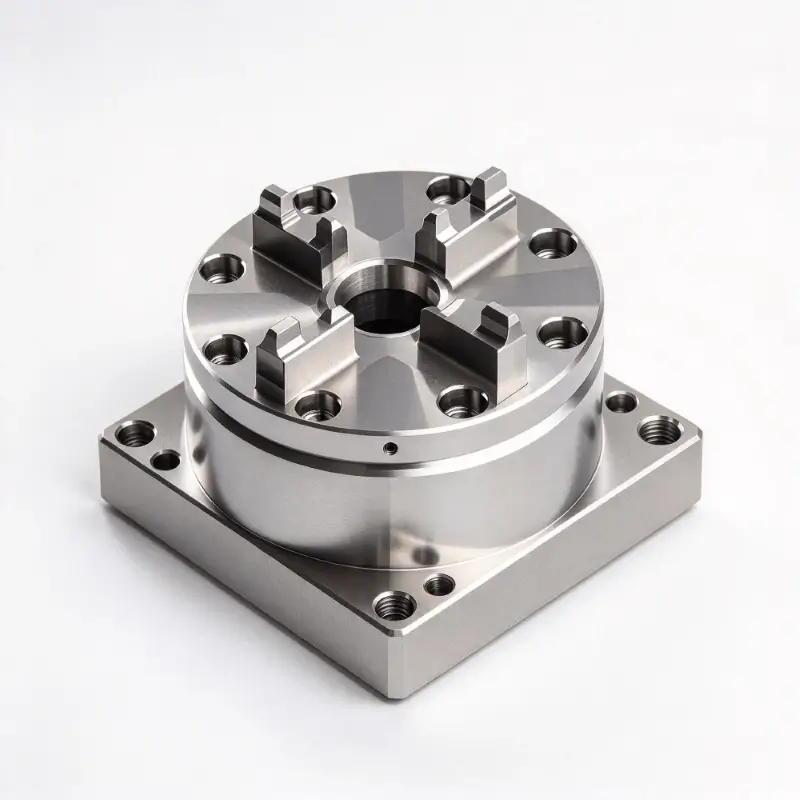
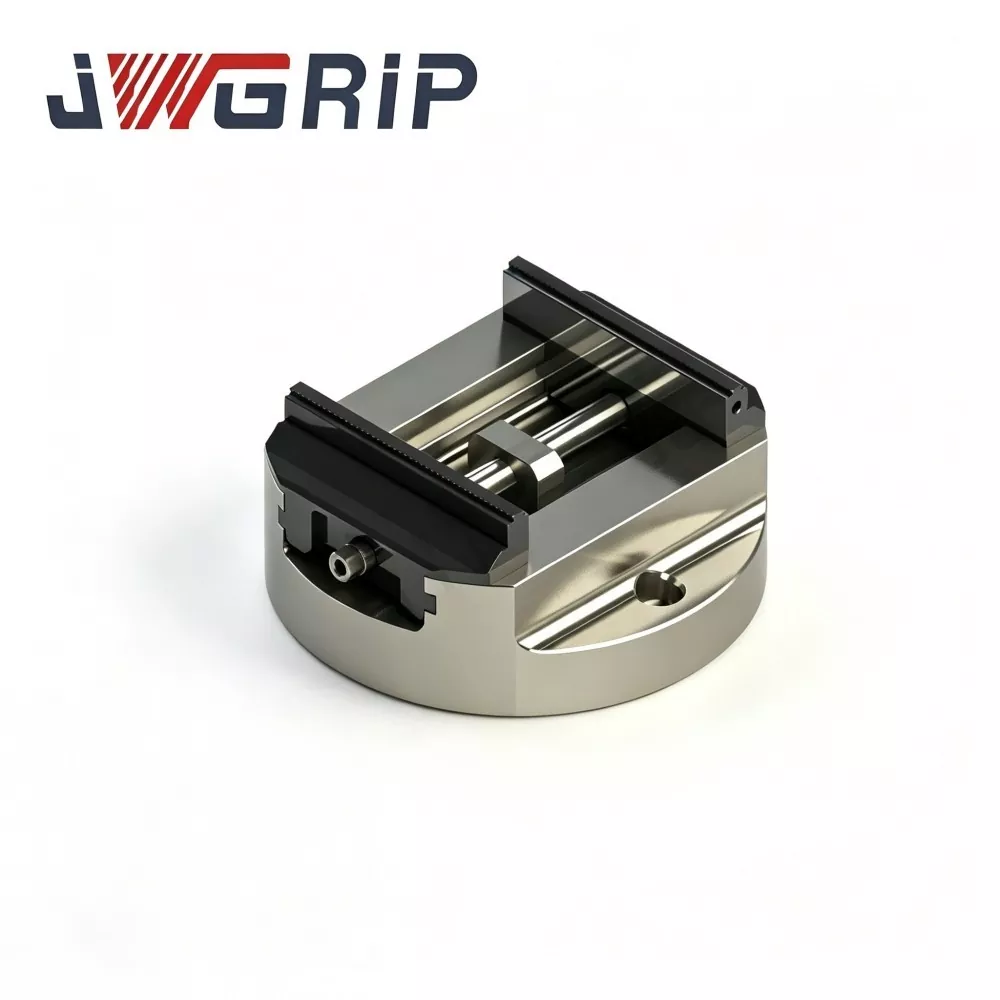
Vysoce přesný samostředící CNC svěrák s kulatou základnou
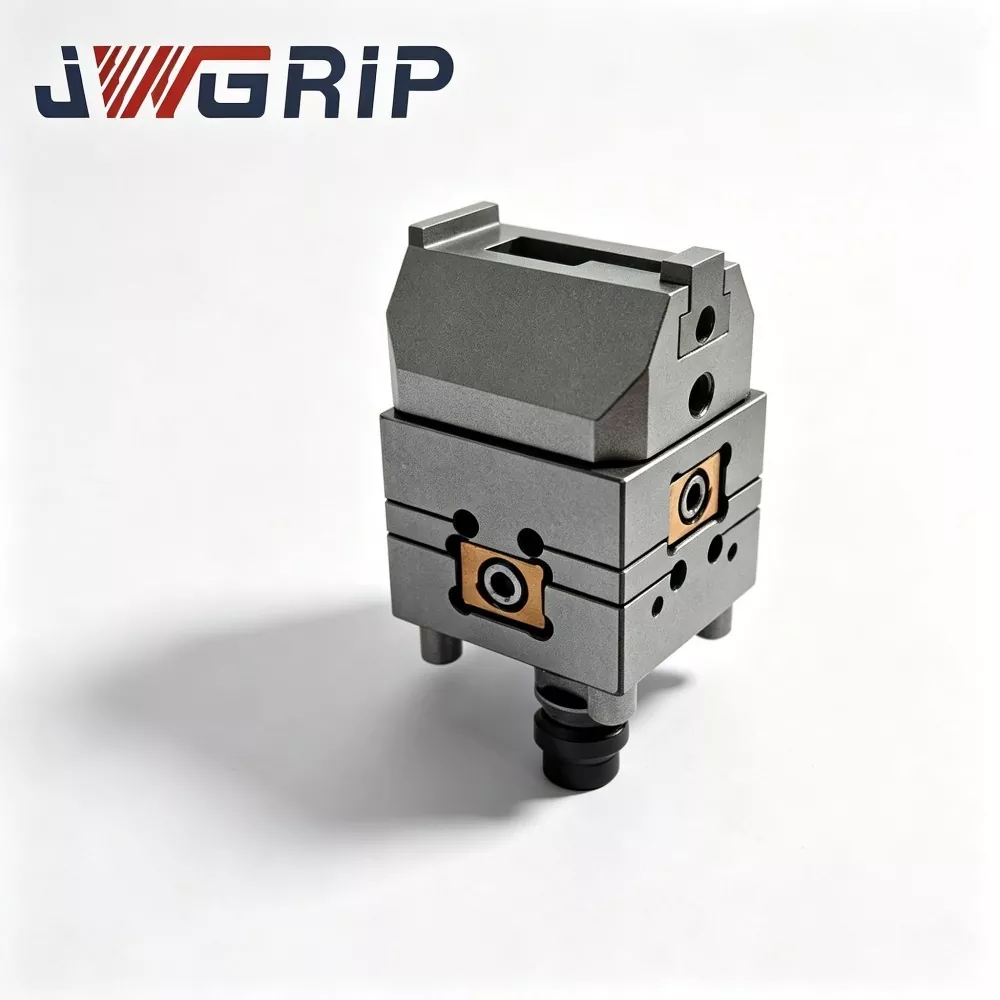
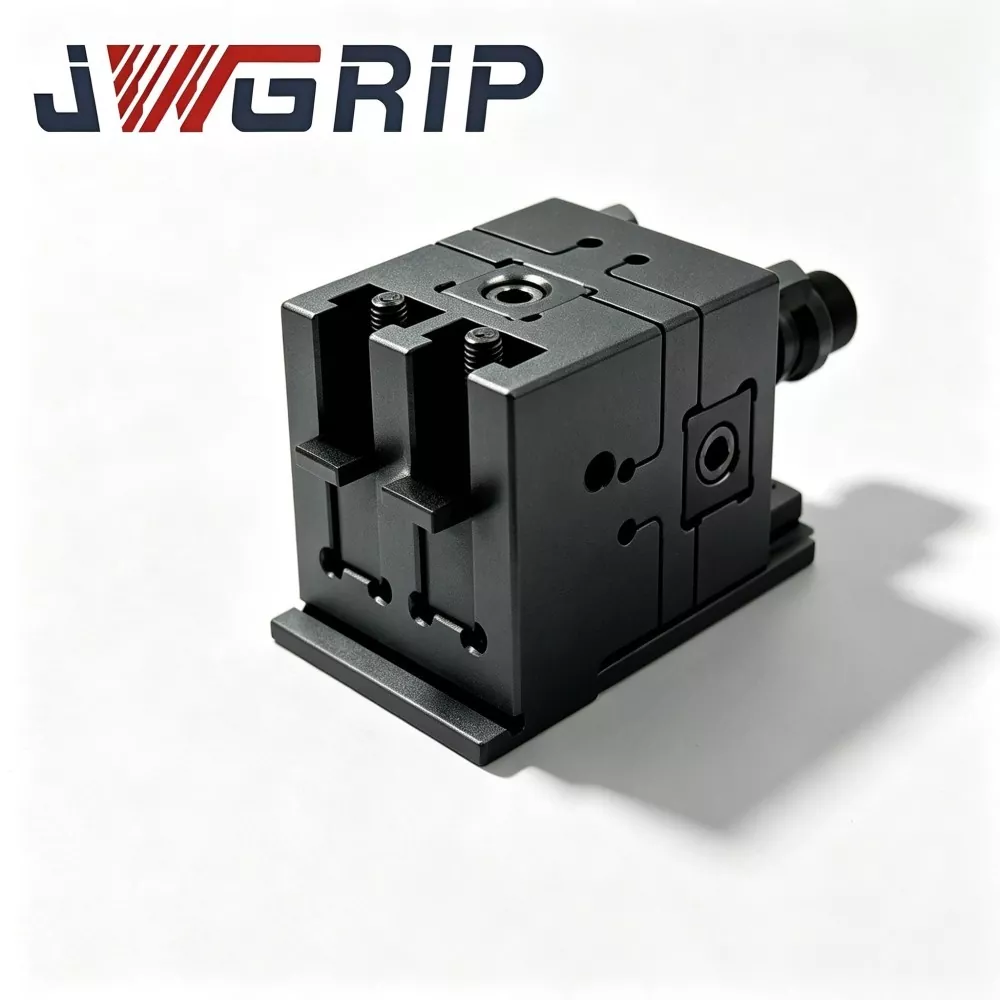
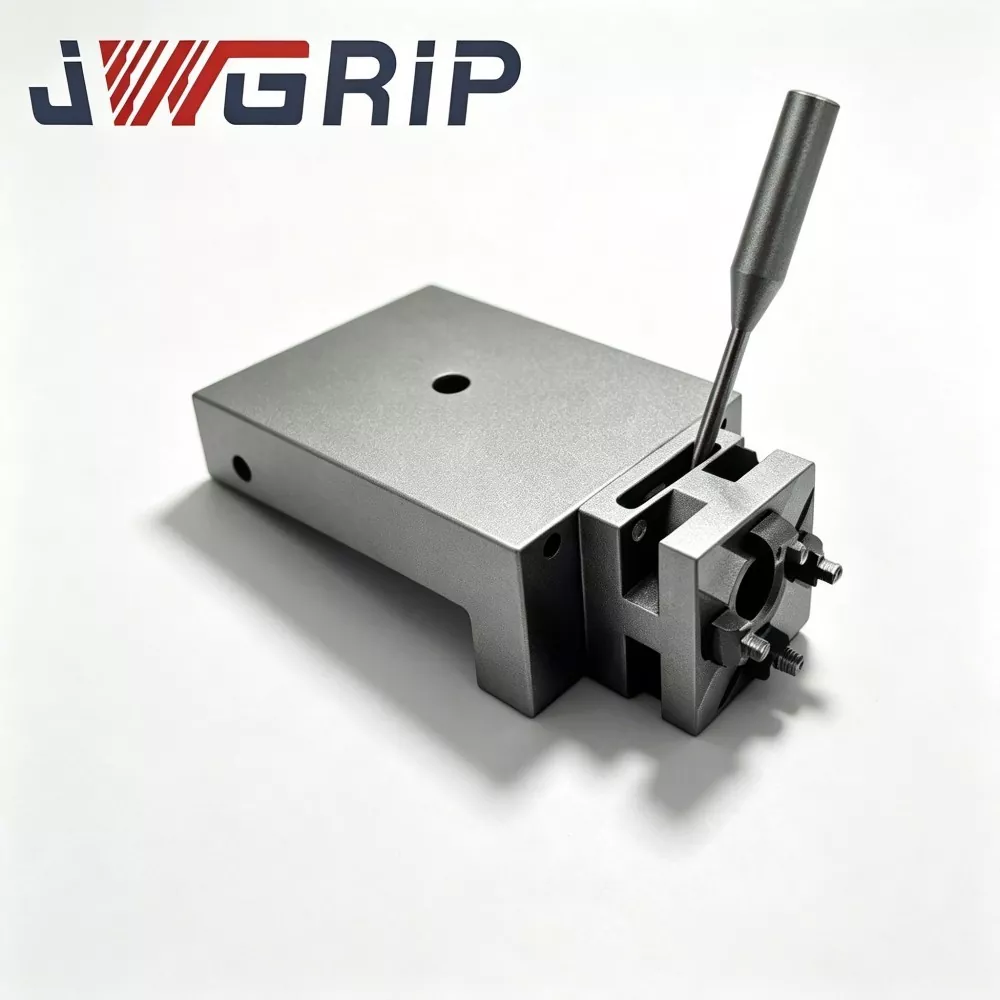
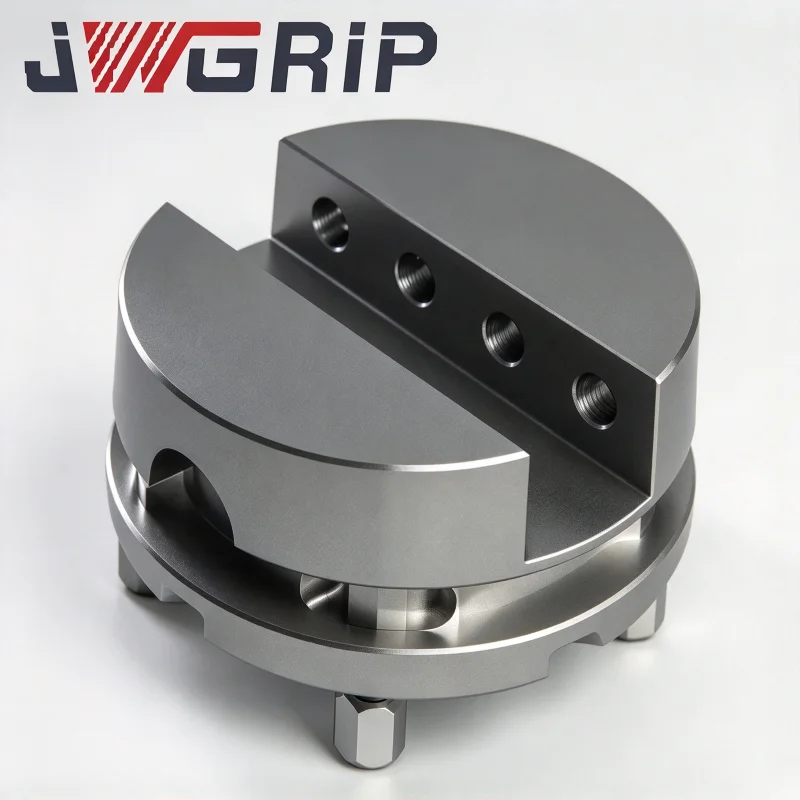
JWGRIP je profesionální výrobce a dodavatel přizpůsobeného vysoce přesného samostředícího CNC svěráku s kulatou základnou pro 5osé obrábění v Číně se standardními modely plně skladem pro rychlé globální dodání. Jedná se o vysoce přesný integrovaný CNC upínací přípravek profesionálně navržený pro 5osé a komplexní víceosé CNC obráběcí operace. Díky prvotřídnímu tělu z tvárné litiny a indukčně kalené vodicí struktuře integruje ultra vysoký opakovatelný upínací výkon, kompaktní prostorově úsporné uspořádání a vysokou stabilitu řezání do jediné integrované jednotky.
Tento vysoce přesný samostředící svěrák s kulatou základnou se vyznačuje opakovatelností upínání jádra ±0,01 mm a poskytuje ultrastabilní polohovací výkon pro komplexní zpracování dílů. Všechny klíčové konstrukční součásti procházejí po hrubém obrábění přísnou úpravou stárnutím uvolňujícím pnutí, aby se zcela eliminovalo vnitřní pnutí při lití a zpracování, čímž je zajištěna dlouhodobá strukturální stabilita. Indukčně kalené vodicí dráhy poskytují vynikající odolnost proti opotřebení během častého cyklického upínání, účinně udržují konzistentní přesnost polohování a zabraňují útlumům přesnosti způsobenému dlouhodobým provozem.
Optimalizovaná kompaktní kulatá základna šetří místo na stole stroje a účinně zabraňuje rušení nástroje při velkoúhlovém kyvném a rotačním indexovacím obrábění. Díky jednoduchým a účinným upínacím postupům výrazně omezuje chyby nastavení způsobené člověkem a maximalizuje dobu provozuschopnosti vřetena. Tento přípravek vyrobený v Číně, který je široce použitelný pro přesné dávkové zpracování leteckých součástí, automobilových dílů a špičkových dílů forem, výrazně zkracuje čas pomocného seřízení a zajišťuje spolehlivou a konzistentní rozměrovou přesnost pro vysoce složité úkoly přesného obrábění.
Working Principle Explanation
Vysoce přesný samostředící CNC svěrák s kulatou základnou je přesná upínací jednotka nasazená především na 4osých, 5osých CNC obráběcích centrech, EDM strojích a zařízeních pro přesné broušení.
Jeho základním rysem je konstrukce s kruhovou základnou: ve srovnání se svěráky s pravoúhlou základnou zvětšuje konstrukce s kulatou základnou prostor pro rotační pohyb na stolech stroje a eliminuje potřebu objemných mezilehlých adaptérových desek.
Funkce samostředění je realizována vnitřním přesným synchronním převodovým mechanismem s vačkovým šroubem:
1. Poté, co je svěrák bezpečně připevněn k pracovnímu stolu obráběcího stroje, umístěte obrobek mezi dvě čelisti.
2. Použijte šroub centrálního pohonu; vnitřní sada vačkových šroubů pohání dvojité čelisti, aby se pohybovaly dovnitř stejnou rychlostí.
3. Obrobek je automaticky vycentrován na středovou osu vřetena stroje, není nutné žádné zdlouhavé ruční vyrovnávání úchylkoměru.
Obrábění bodů bolesti
Současná víceosá sériová výroba odhaluje několik typických omezení konvenčních řešení upínání obrobků:
1.Nedostatečná rotační vůle svěráků s obdélníkovou základnou
Obdélníková základna zabírá velkou plochu stolu. Při velkoúhlovém naklápění 4-/5osých strojů často dochází ke kolizi nástrojového vřetena. Další adaptérové desky dále spotřebovávají pohyb v ose Z.
2. Útlum přesnosti způsobený cyklickým opotřebením vedení
Bez povrchové úpravy s vysokou tvrdostí se kontaktní plochy vodicích drah po masivních upínacích cyklech postupně opotřebovávají. Samostředící posuny vztažného bodu, vyžadující opakované ruční vyrovnávání a efektivní dobu chodu stroje.
3. Silná závislost na ručním centrování
Tradiční svěráky vyžadují zkušenou obsluhu, aby dokončila centrování číselníku. Nekonzistence polohování odvozená z rozdílů v dovednostech operátora se zvětší při složitém řezání pod více úhly, což má za následek vysoce hodnotný odpad obrobku.
4. Invaze kontaminantů zkracuje životnost přípravku
Špatně utěsněné struktury umožňují pronikání řezné kapaliny a kovových třísek do vnitřních převodových sestav. Abrazivní částice urychlují opotřebení součástí a spouštějí poruchy zasekávání při dlouhodobé nepřetržité výrobě.

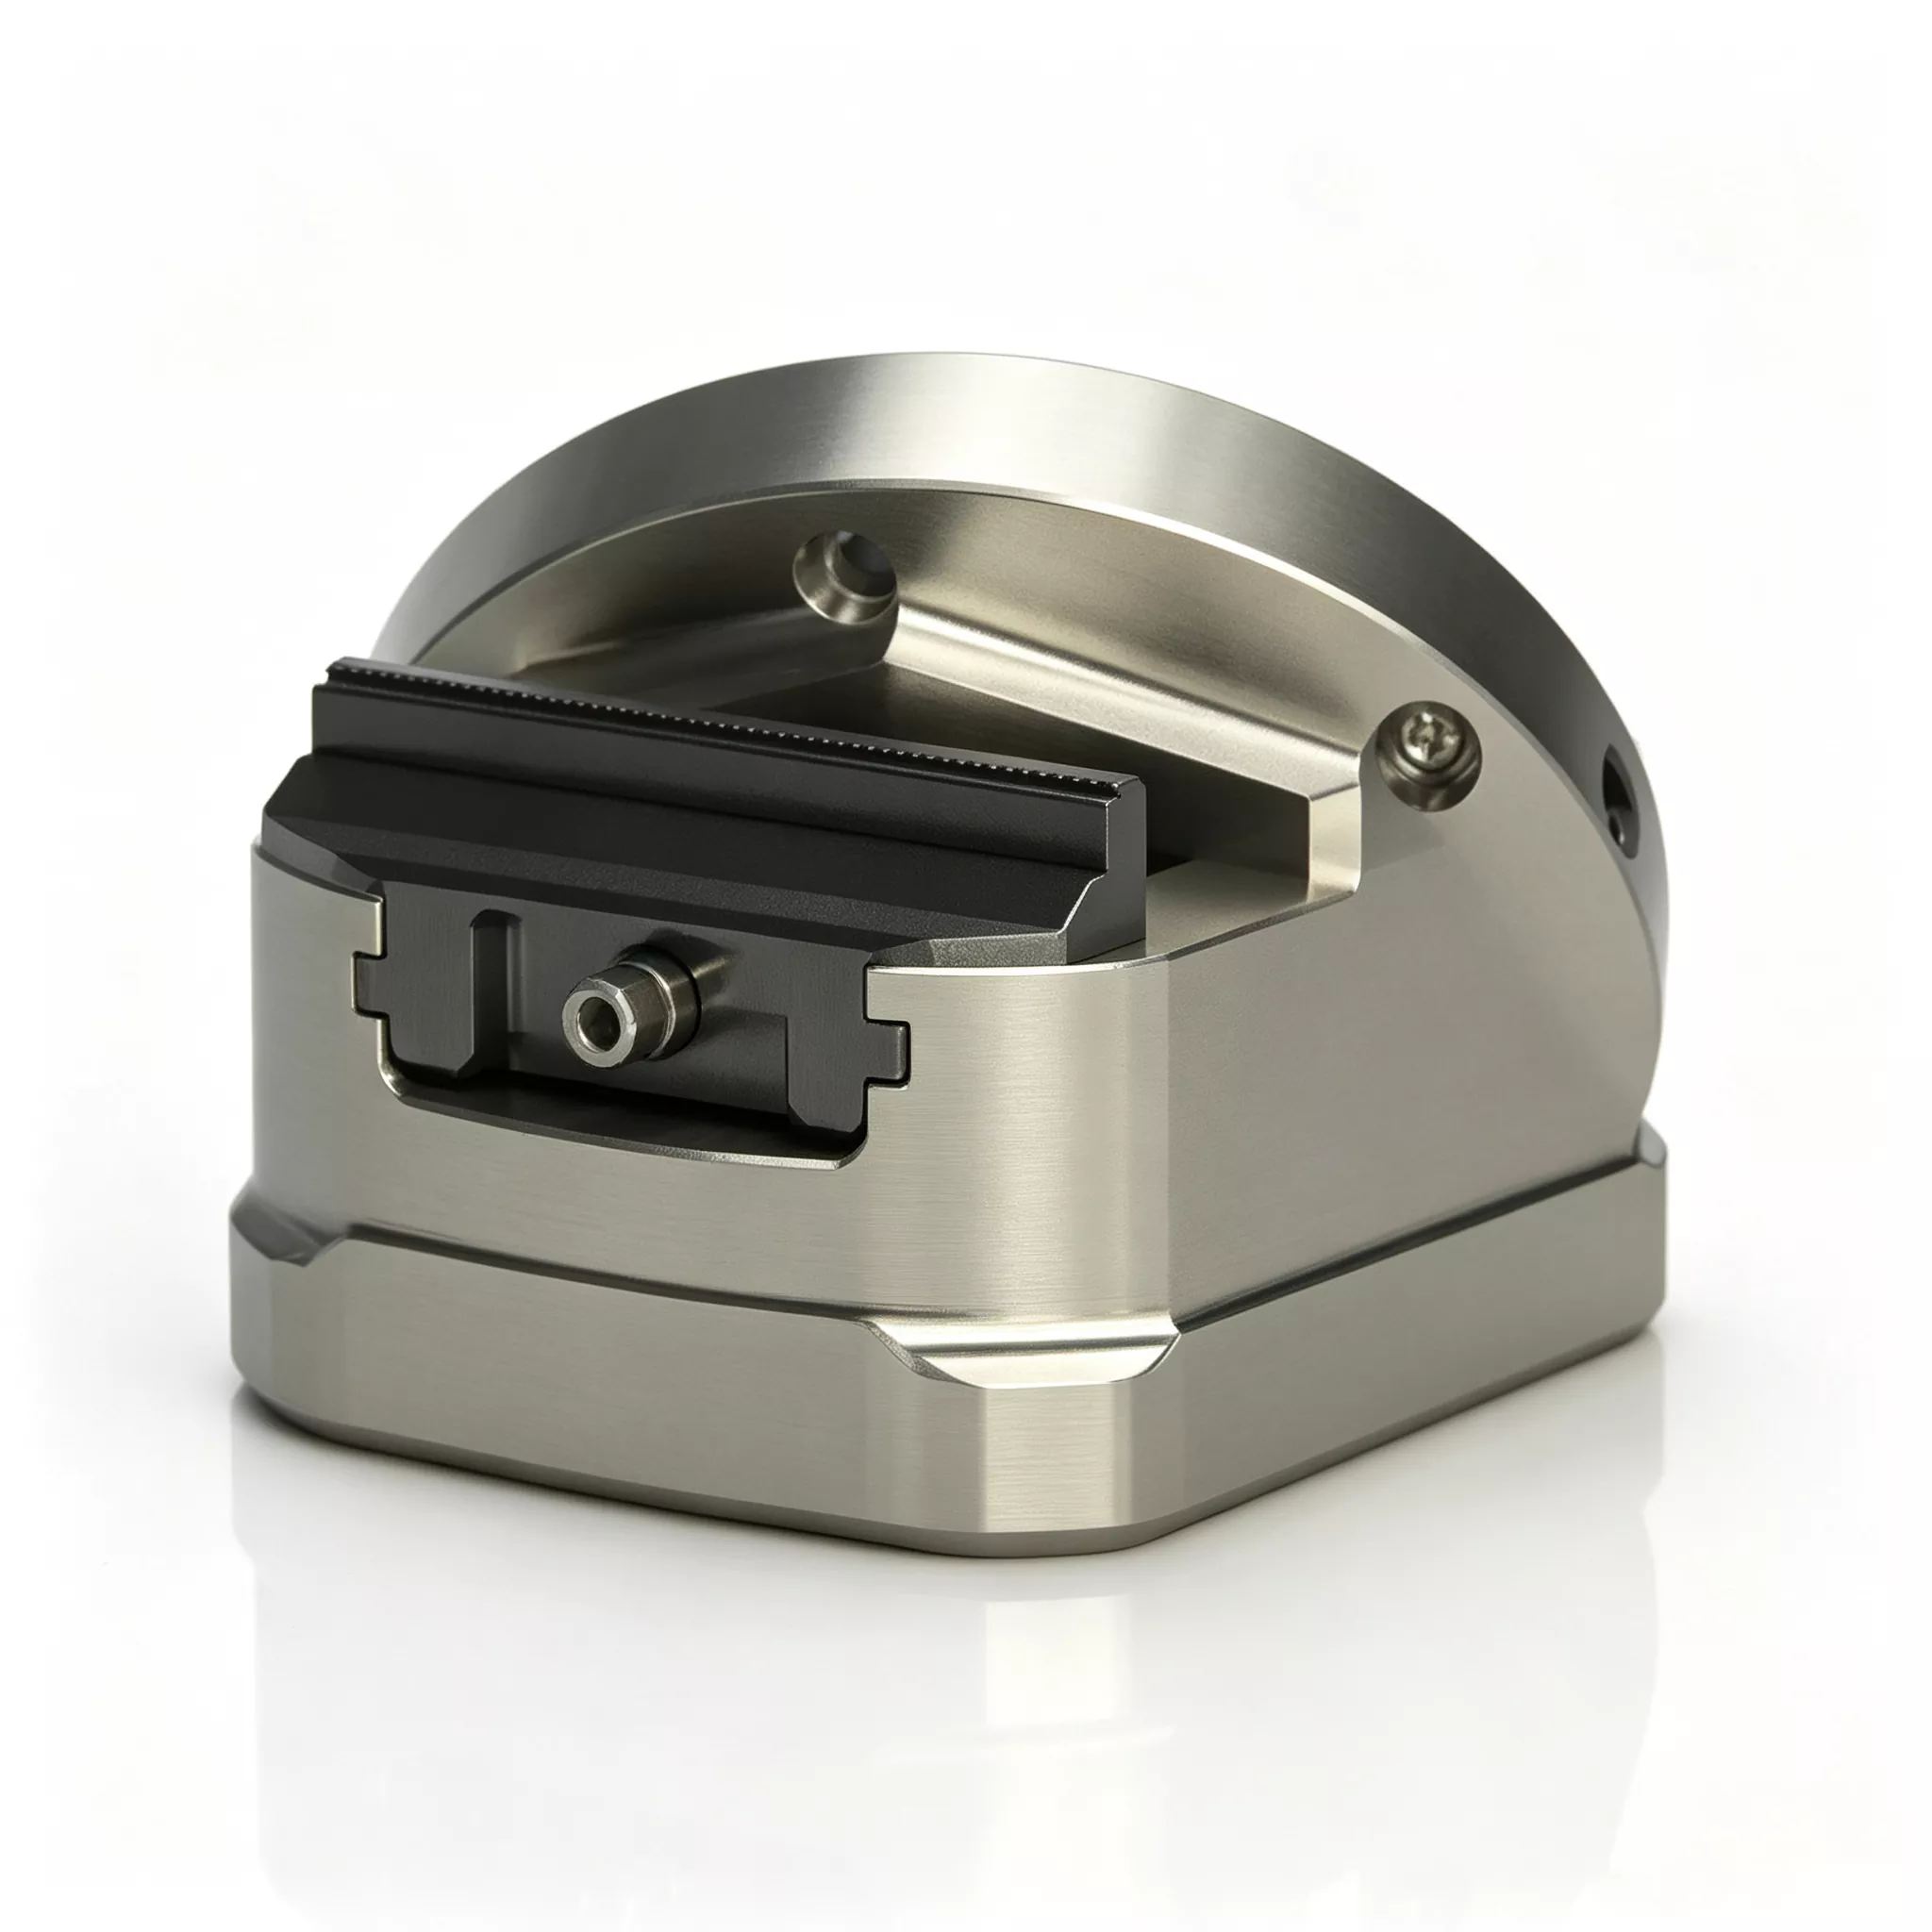
Složení sestavy
Vysoce přesný samostředící CNC svěrák JWGRIP s kulatou základnou se skládá z pěti základních funkčních sestav:
① Hlavní tělo s kulatou základnou z vysoce kvalitní tvárné litiny odlehčené od pnutí
② Indukčně kalená přesná vodicí skupina
③ Vnitřní synchronní dvoučelisťová pohonná jednotka s vačkovým šroubem
④ Vyměnitelné rozhraní pro montáž čelistí (pro tvrdé čelisti / měkké čelisti)
⑤ Plně uzavřená těsnicí sestava odolná proti třískám a chladící kapalině
1. Hlavní tělo s kulatou základnou z tvárné litiny s odlehčeným pnutím
Prémiový odlitek z tvárné litiny s vícekruhovou úpravou proti stárnutí. Vynikající charakteristika tlumení vibrací potlačuje stopy po řezání. Kruhový obrys zlepšuje rotační vůli pro 4osé / 5osé zařízení.
2. Indukčně kalená skupina přesných vodicích drah
Kontaktní povrchy vodicích drah jsou ošetřeny indukčním kalením a dosahují vysoké povrchové tvrdosti. Precizně broušené kluzné plochy zaručují pohyb s nízkým třením a dlouhodobou odolnost proti opotřebení při častých cyklech otevírání a zavírání.
3. Vnitřní synchronní dvoučelisťová pohonná jednotka s vačkovým šroubem
Precizně vyrobená převodovka s vačkovým šroubem poskytuje dokonale synchronizovaný pohyb pro dvě čelisti. Realizuje automatické centrování obrobku bez ohledu na počáteční polohu umístění obrobku.
4. Vyměnitelné rozhraní pro montáž čelistí
Podporuje rychlou výměnu mezi tvrdými čelistmi a hliníkovými měkkými čelistmi. Uživatelé mohou použít měkké čelisti pro předobrábění polotovaru se speciálním profilem, aniž by museli kupovat další speciální přípravky.
5. Zcela uzavřená sestava těsnění
Těsnicí pouzdro obaluje vnitřní vačkový šroub a vodicí komoru, blokuje kovové třísky a stříkající chladicí kapalinu a chrání přesné pohyblivé součásti před abrazivním znečištěním.
Hlavní přednosti diferencovaného výkonu jádra
1. Zaručená přesnost opakovaného upnutí ±0,01 mm
Ověřeno továrním kontrolním zařízením pro každou dokončenou jednotku, nejen teoretický parametr. Stabilní konzistence prvního dílu mezi šaržemi účinně snižuje počet zmetků a objem přepracování u vysoce hodnotných víceosých komponent.
2. Geometrie s kulatou základnou optimalizovaná pro víceosý rotační pohyb
Kruhový obrys maximalizuje rotační pracovní obálku stroje. Eliminuje ztrátu pohybu v ose Z způsobenou přídavnými adaptérovými deskami. Poskytuje dostatečný vyhýbací prostor při složitém naklápěcím-rotačním obrábění a umožňuje přijetí agresivnějších řezných parametrů.
3. Vynikající výkon při tlumení vibrací díky tělesu z tvárné litiny
Materiál z tvárné litiny účinně absorbuje vibrace při řezání. Omezuje stopy chvění generované v podmínkách těžkého řezání. Zlepšuje kvalitu povrchu hotového dílu a prodlužuje životnost nástroje.
4. Indukčně kalené pohyblivé povrchy klíče HRC 58-62
Kritické povrchy vodicích drah a vačkových šroubů dosahují tvrdosti HRC 58-62. Zachovává stabilní samostředící výkon po milionech upínacích cyklů a zpomaluje pokles přesnosti způsobený povrchovým otěrem.
5. Zcela uzavřená těsnící konstrukce izolující kontaminaci
Chrání vnitřní přesné díly převodovky před třískami a stříkající kapalinou v běžných podmínkách CNC dílny. Prodlužuje životnost přípravku a stabilizuje výkon kontinuální sériové výroby.
6. Vyměnitelná tvrdá/měkká čelist plus projektově orientovaná možnost vlastní úpravy
Rozhraní s rychlou výměnou čelistí se přizpůsobí různorodým profilům obrobků. JWGRIP poskytuje zákaznické inženýrské služby: upravte rozvržení montáže základny, obrys čelistí a upínací zdvih tak, aby vyhovovaly speciálním požadavkům na stůl stroje a obrobku.
Typické aplikační sektory
1. Letecká výroba přesných součástí
Turbínové lopatky, konstrukční rámy, součásti související s přistávacími zařízeními s přísnými požadavky na toleranci a složitými prostorovými obrysy. Stabilní samostředící výkon splňuje požadavky na víceúhlové 5osé frézování a vrtání pro vysoce hodnotné letecké díly.
2. Výroba komponentů pro automobilový průmysl a motorsport
Skříně motoru, skříně převodovek, konstrukční díly zavěšení. Vhodné pro vysokorychlostní frézování dílů z hliníkových a titanových slitin pod 4osým /5osým zařízením.
3. Výroba forem a zápustek
Jádra vstřikovacích forem, lisovací komponenty. Vysoká tuhost a přesnost opakovaného polohování zajišťují jemnou povrchovou úpravu a přesné rozměry prvků pro úkoly výroby forem.
4. Všeobecné přesné dílenské obrábění
Vertikální / horizontální práce na obráběcím centru včetně frézování, vrtání, broušení a závitování. Spolehlivé univerzální upínání pro smíšené zakázky více variant dílů.
Pracovní postup instalace
1. Důkladně očistěte montážní plochu pracovního stolu obráběcího stroje a spodní základnu svěráku s kulatou základnou. Odstraňte kovové třísky, zbytky chladicí kapaliny a olejové skvrny. Drobné cizí částice způsobí posun montáže a způsobí odchylku polohy během víceosých rotačních indexovacích operací.
2. Umístěte svěrák na pracovní stůl obráběcího stroje, vyrovnejte polohy montážních otvorů. Utáhněte upevňovací šrouby podle specifikace utahovacího momentu uvedené v oficiální příručce. Ujistěte se, že svěrák je pevně upevněn bez kývání.
3. Vložte obrobek mezi čelisti, použijte středový hnací šroub pro dokončení automatického samostředícího upnutí. Vyměňte tvrdé / měkké čelisti podle materiálu obrobku a vnějšího obrysu.
4. Proveďte simulaci chodu stroje naprázdno pro víceosé naklápěcí a indexovací pohyby. Zkontrolujte mechanickou interferenci a tendenci k posunu obrobku při simulovaném řezném zatížení.
5. Dokončete ověření zkušebního řezu zkušebním obrobkem. Zkontrolujte indexy rozměrů a geometrické tolerance. Spusťte formální hromadnou výrobu až poté, co výkon centrování a upínání splňuje technické požadavky.
Kontrolní seznam údržby
1. Denní údržba
Po každé směně obrábění otřete pracovní plochy čelistí a spodní základnu s kulatou základnou. Odstraňte třísky a stříkající chladicí kapalinu, abyste odstranili zdroje odchylek polohy.
2. Pravidelné mazání
V pravidelných intervalech otevírejte přístup pro údržbu sestavy těsnění. Vstříkněte vhodné mazivo proti opotřebení do vnitřní převodové jednotky s vačkovým šroubem, aby byl pohyb otevírání a zavírání čelistí hladký.
3. Kontrola opotřebitelných dílů
Pravidelně kontrolujte kontaktní plochy čelistí. Vyměňte nebo přebruste čelisti, jakmile poškrábání nebo opotřebení zhorší kvalitu upnutí. NEPOKRAČUJTE ve výrobě s opotřebovanými čelistmi.
4. Čtvrtletní ověření přesnosti
Každé čtvrtletí sejměte svěrák z pracovního stolu. Zkontrolujte základnu s kulatou základnou, zda na ní nejsou otlaky a promáčkliny. Měřte samostředící přesnost opakování pomocí metrologických nástrojů, detekujte jemný posun přesnosti před riziky sešrotování šarže.
5. Dlouhodobá ochrana před nečinným úložištěm
Kompletně vyčistěte celou jednotku svěráku. Naneste antikorozní nátěr na základní a pracovní plochy čelistí. Skladujte v suchém prostředí odolném proti prachu.
6. Poznámky k zakázané operaci
Zakažte upínání nadměrným zdvihem. Nikdy nenarážejte do těla svěráku nebo čelistí těžkými nástroji, aby nedošlo k deformaci základny a vnitřních součástí převodu.
Reference pro výběr zakázek
Základní hodnota vysoce přesného samostředícího CNC svěráku JWGRIP s kulatou základnou:
① rozvržení kruhové základny optimalizované pro více os
② z výroby ověřená přesnost opakovaného upnutí ±0,01 mm
③ Tělo z tvárné litiny absorbující vibrace
④ indukčně kalené pohyblivé povrchy s vysokou tvrdostí
⑤ vyměnitelná struktura tvrdé a měkké čelisti a schopnost vlastního inženýrství
Řeší bolestivé body víceosého obrábění: nedostatečná rotační vůle, lidská chyba ručního centrování, odchylka přesnosti způsobená cyklickým opotřebením, špatná adaptabilita na obrobky s různým profilem.
Připomenutí výběru:
1. Porovnejte maximální vnější rozměr obrobku s efektivním upínacím zdvihem ve svěráku a ponechte si přiměřenou bezpečnostní rezervu.
2. Potvrďte rozložení montážních otvorů stolu stroje; vyhodnotit podmínku kompatibility, pokud se shoduje se základními deskami s nulovým bodem. Pro nestandardní požadavky na instalaci je k dispozici služba vlastní úpravy.
3. Vyberte typ čelistí: vyberte tvrdé čelisti pro kovové obrobky s vysokou řeznou silou; použijte měkké čelisti pro předobrábění polotovaru se speciálním profilem. Připravte si náhradní sady čelistí pro výrobu ve variantách s vysokým mixem.
4. Standardní skladové verze zajišťují rychlé dodání; přijmout OEM zakázkovou inženýrskou službu pro speciální montážní rozměry nebo speciální požadavky na profil čelistí.
FAQ
Q1: Lze vysoce přesný samostředící CNC svěrák s kulatou základnou namontovat na 4osé a kolébkové 5osé otočné stoly?
Ano. Jeho konstrukce s kruhovou základnou optimalizuje vůli otočné osy pro 4osá a kolébková 5osá zařízení. Před instalací vypočítejte celkovou výšku svítidla pro posouzení proti kolizi. U speciálních specifikací otočného stolu lze realizovat vlastní úpravu uspořádání montážních otvorů.
Q2: Lze na tento svěrák použít měkké čelisti?
Naprosto ano. Přijímá vyměnitelné rozhraní pro montáž čelistí. Tvrdé čelisti a hliníkové měkké čelisti lze libovolně zaměňovat, aby vyhovovaly různým požadavkům na zpracování obrobků.
Q3: Jaká je zaručená přesnost opakovaného polohování?
Zaručená přesnost opakovaného upnutí dosahuje ±0,01 mm, každá jednotlivá jednotka prochází kontrolou na továrním metrologickém zařízení.
Q4: Podporuje JWGRIP zakázkovou objednávku OEM / ODM?
Ano. Poskytujeme jednorázové služby OEM zákaznického inženýrství včetně označení loga, úpravy rozměrů a konfigurace speciálních materiálů, abychom uspokojili individuální požadavky na úrovni projektu.
Q5: Jaké jsou klíčové body pro každodenní údržbu?
Díky plně uzavřené konstrukci těsnění není nutná náročná údržba. Hlavní operace: udržujte vnější povrchy čisté od třísek, provádějte pravidelné mazání pro převod vnitřního vačkového šroubu a pravidelně kontrolujte stav opotřebení čelistí.
Odeslat dotaz
Kontaktní informace
-
Adresa
č. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincie Guangdong, Čína
-
Tel
-
E-mailem
Vítejte, chcete-li odeslat dotaz společnosti JWGRIP. Náš profesionální technický a prodejní tým poskytne bezplatný výběr příslušenství, návrh řešení na míru a přesnou cenovou nabídku.

Doporučení pro novinky