český
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
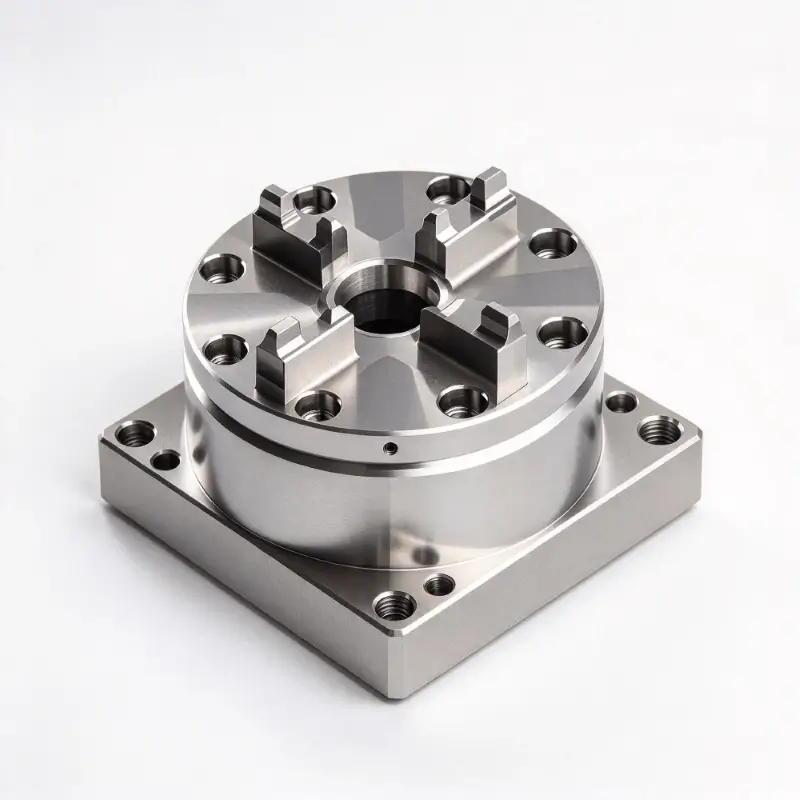
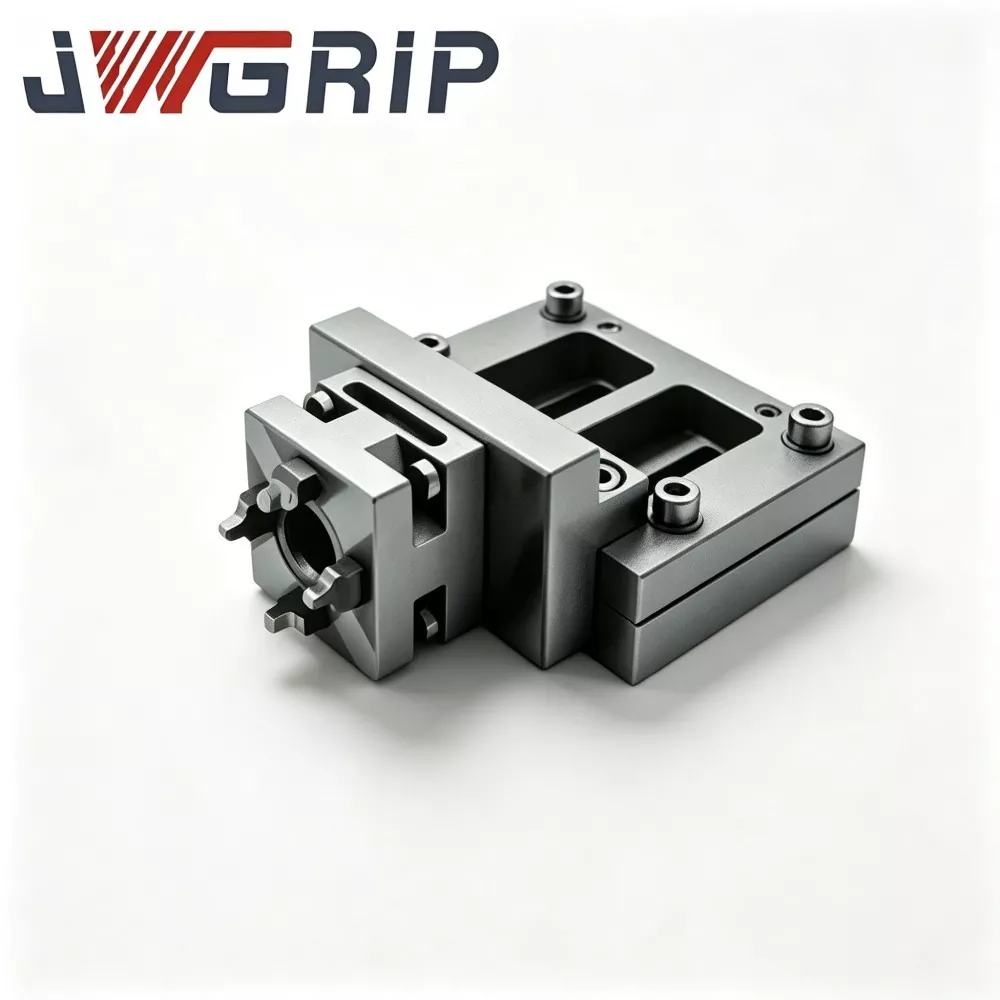
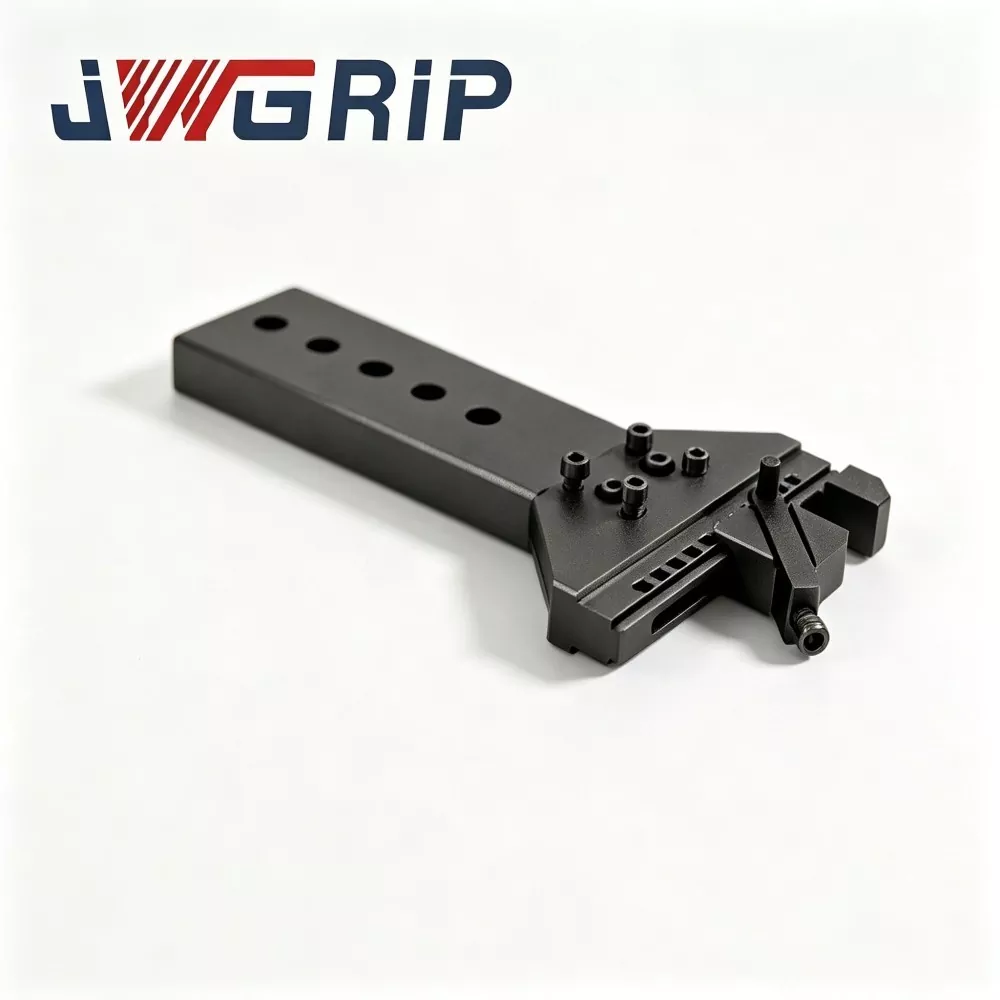
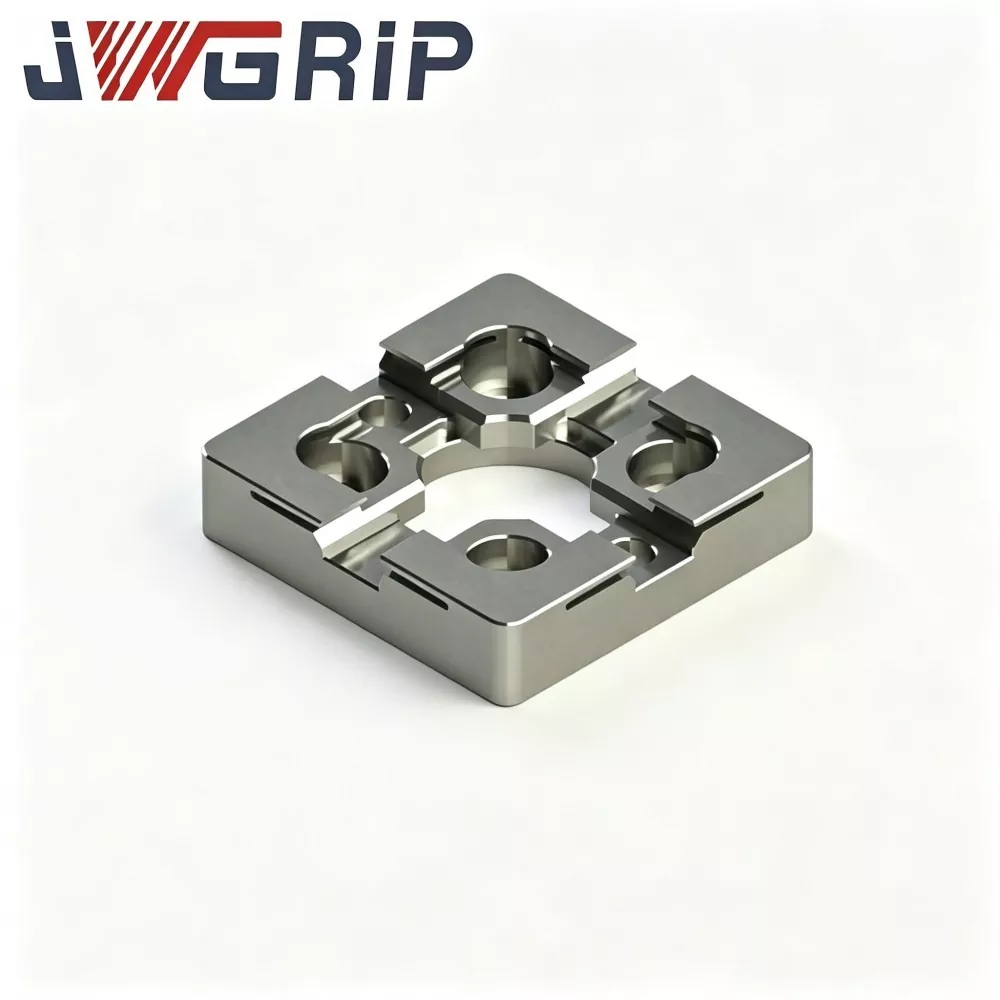

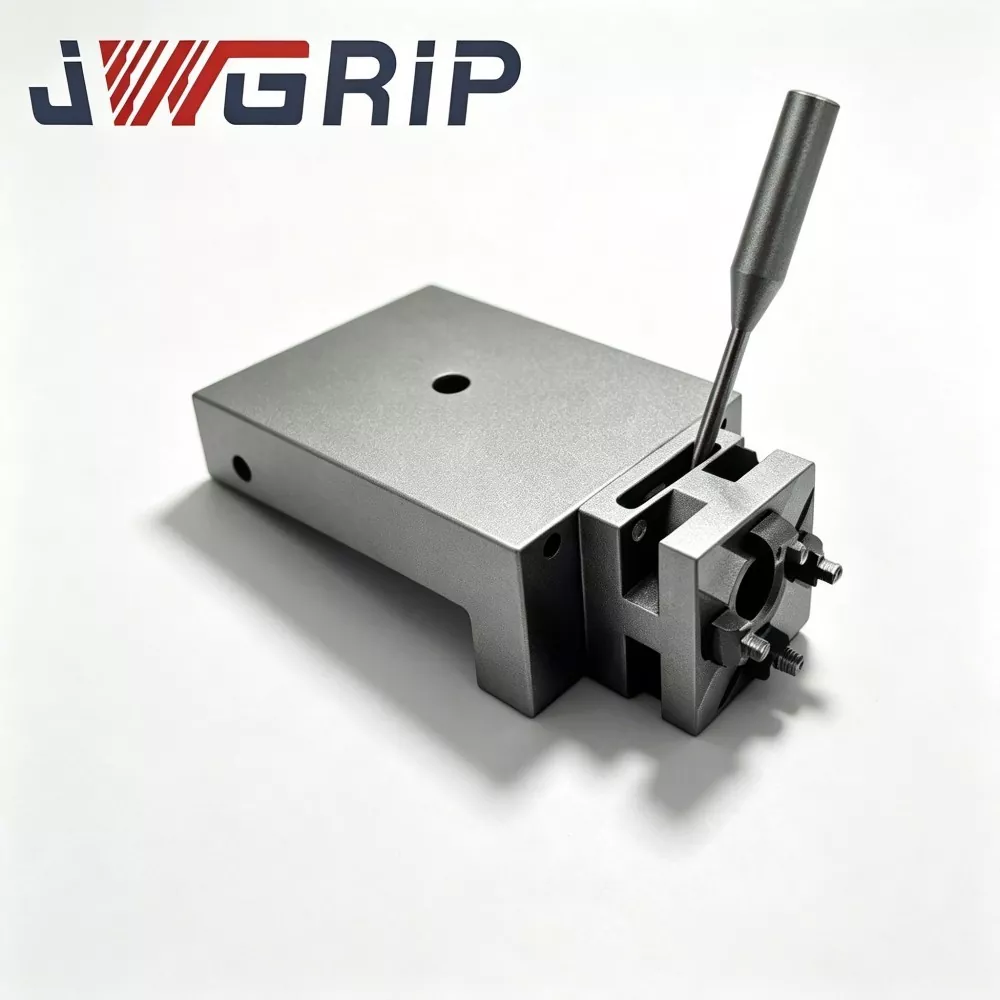
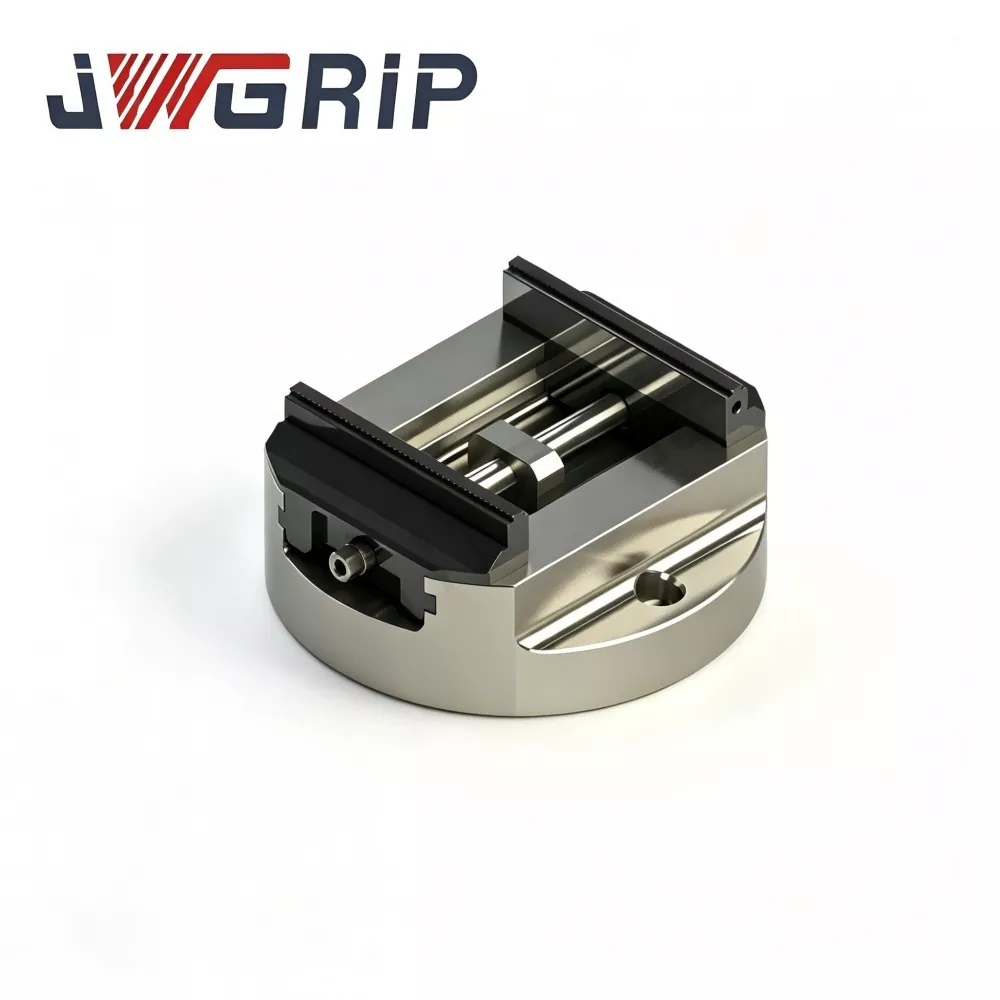
Vysoce výkonný samostředící svěrák s kulatou základnou pro 5osé obrábění
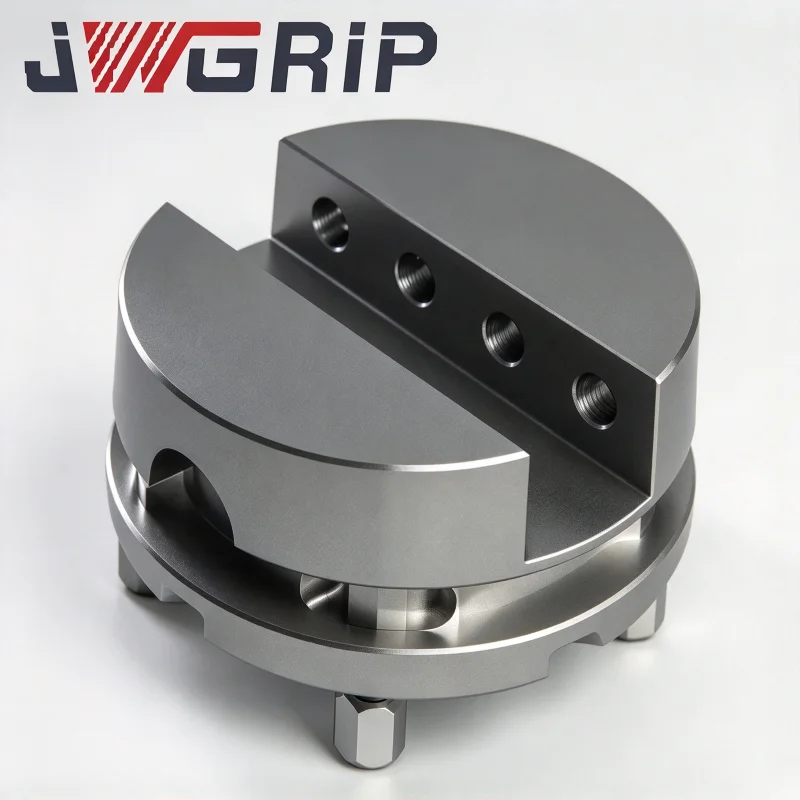
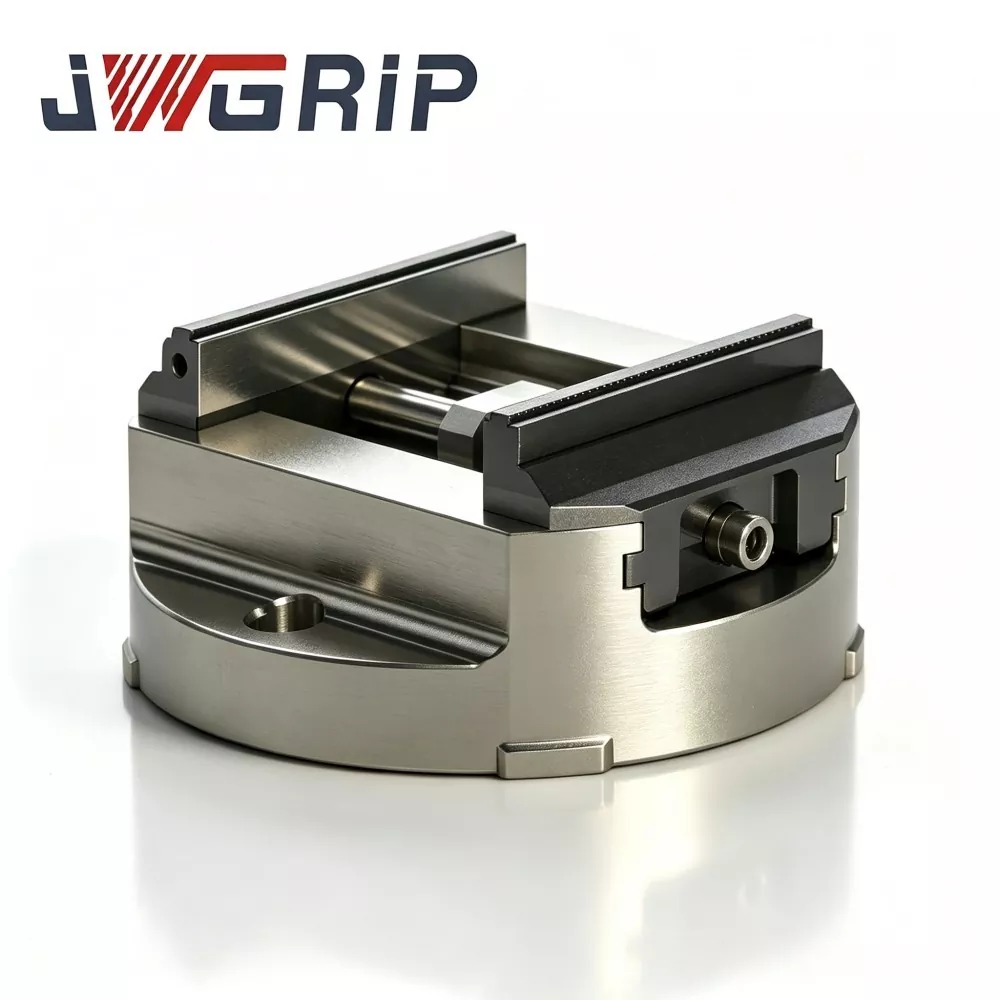
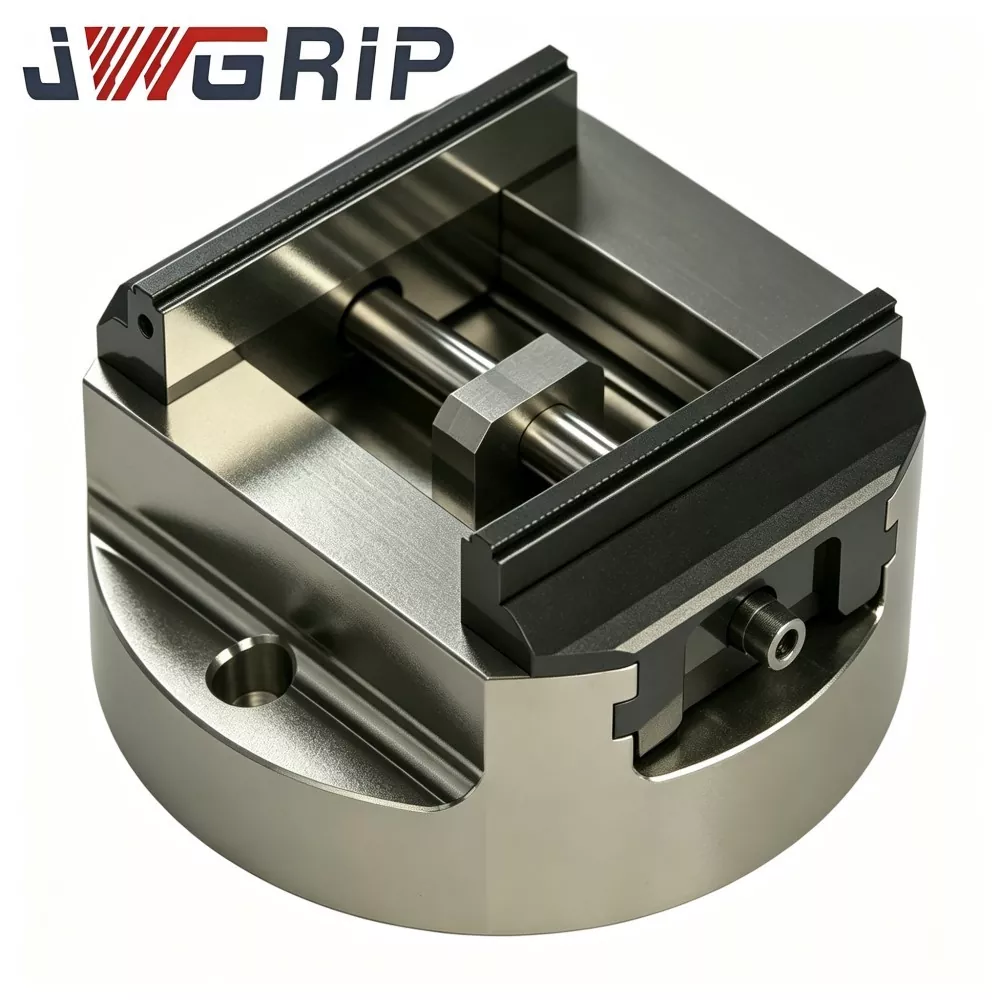
JWGRIP je profesionálním výrobcem a dodavatelem samostředícího svěráku s kulatou základnou New Design Heavy-Duty pro 5osé obrábění v Číně se standardními specifikacemi plně skladem pro včasné dodání projektu. Jedná se o účelově vyrobený integrovaný vysoce tuhý upínací přípravek profesionálně optimalizovaný pro vysoce zatěžované 5osé simultánní obrábění, scénáře zpracování kolébkového typu a otočného stolu. Přijímá vylepšenou zesílenou kulatou základnu a je vyroben z vysoce kvalitních materiálů a přísných průmyslových výrobních standardů a integruje silnou tuhost proti převrácení, vysoce účinné nastavení obrobku a odolnou modulární strukturu do jediné integrované jednotky.
Tento vysoce výkonný vysoce výkonný samostředící svěrák s kruhovou základnou se vyznačuje vynikající tuhostí proti převrácení, efektivním upínáním, ultra dlouhou životností a uživatelsky přívětivou modulární údržbou. Zesílená kruhová základna je vyrobena z vysokopevnostní legované oceli a prochází několika procesy stárnutí uvolňujícími pnutí, aby se důkladně eliminovalo vnitřní zbytkové pnutí, udržela se stabilní konstrukční výkonnost při střídavém vysokém řezném momentu a podmínkách výkyvu pod velkým úhlem. Sestavy převodovky pro středění jádra jsou dokončeny ultra přesnou technologií broušení, která zajišťuje přesný a konzistentní výkon středění po opakovaném rotačním indexování a dlouhodobém cyklickém provozu.
S vynikající odolností proti třískové erozi a korozi chladicí kapaliny, Heavy-Duty kulatý základnový samostředící svěrák pro 5osé obrábění účinně zabraňuje opotřebení vnitřních součástí a útlum přesnosti v náročných dílenských prostředích. Tento přípravek vyrobený v Číně, který je široce použitelný pro těžké součásti forem, konstrukční díly z vysoce pevných slitin, těžké rotační obrobky a přesné mechanické odlitky, poskytuje stabilní, spolehlivá a vysoce zatížená upínací řešení pro globální 5osé CNC obráběcí dílny pro těžké řezání.
Úzká místa skutečného světa
1. Otočný moment při velkých úhlech náklonu
Když kolébkový stůl vychýlí obrobek do sklonu 45°–90°, kombinovaný gravitační moment a tangenciální řezná síla generuje na základnu svěráku obrovské převrácení. Tenkostěnné obyčejné svěráky s kulatou základnou produkují mikrodeformaci, která způsobuje posunutí centrovacího základu a víceplošnou rozměrovou nekonzistenci po indexování.
2. Požadavek na upínání masivního polotovaru
Formová ocel, silné odlitky a polotovary z vysoce pevných slitin vyžadují velmi vysokou upínací sílu, aby odolávaly 5osému naklápěcímu řeznému nárazu. Běžné převodové sady ozubených kol trpí elastickou deformací při vysoké upínací síle, což vede k asymetrickému pohybu čelistí a částečnému prokluzu obrobku.
3. Časově náročné vyrovnání základny na stroji
Konvenční konstrukce s kruhovou základnou postrádají optimalizovaný soustředný montážní základ. Každá instalace svěráku na kolébkový stůl vyžaduje opakované nastavování úchylkoměru, což spotřebovává značné množství času bez řezání.
4. Tvrdá kontaminace 5osé dílny
5osé obrábění generuje masivní rozstřikování chladicí kapaliny a kovových třísek ze všech směrů. Nedostatečné těsnění umožňuje kontaminantům proniknout do vnitřní převodové komory, což způsobuje ucpání, korozi a postupné snižování přesnosti.
5. Vysoké náklady na údržbu při nepřetržité výrobě s velkým zatížením
Nemodulární konstrukce čelistí si vynucuje výměnu celého svěráku, jakmile se povrchy čelistí opotřebují dlouhodobým upínáním s velkým zatížením, což zvyšuje dlouhodobé provozní náklady dílny.
Samostředící svěrák JWGRIP Heavy-Duty s kulatou základnou je zkonstruován proti všem výše uvedeným překážkám prostřednictvím pěti hlavních opatření: zesílená vyztužená kruhová základna, odolný převod se zvětšeným průřezem, montážní základna optimalizovaná pro kolébku a stůl, vícevrstvé labyrintové plně uzavřené těsnění a modulární systém vyměnitelných tvrdých čelistí.
Složení sestavy
Samostředící svěrák JWGRIP Heavy-Duty s kulatou základnou pro 5osé obrábění se skládá z pěti sestav jádra:
· Zesílená vyztužená kulatá základna odlehčující pnutí
· Vysoká synchronní převodovka s ozubeným hřebenem se zvětšeným průřezem
· Modulární sada vyměnitelných pevných čelistí s vysokou tvrdostí
· Montážní základna optimalizovaná pro kolébkový stůl
· Vícevrstvá labyrintová plně uzavřená těsnící jednotka
1. Zesílená vyztužená kulatá základna
Silnostěnný odlitek z vysoce pevné legované oceli s hustým radiálním uspořádáním výztužných žeber. Několik cyklů stárnutí uvolňujících napětí eliminuje zbytkové napětí. Při velkoúhlovém naklápění kolébkového stolu a velké řezné síle základna účinně potlačuje mikrodeformaci a udržuje stabilitu centrovacího základu po opakovaném indexování.
2. Vysoká synchronní převodovka s ozubeným hřebenem
Kalené součásti ozubených hřebenů se zvětšeným průřezem odolávají elastické deformaci s vysokou upínací silou. Dvojité čelisti udržují vysoce přesné synchronní přemisťování i při upínání těžkých plných polotovarů, čímž zabraňují asymetrické upínací síle a částečnému prokluzování obrobku v 5osých podmínkách naklápění-řezání.
3. Modulární vyměnitelný systém pevných čelistí
Tvrdé čelisti mají nezávislý odnímatelný modulární design. Pro válcové, stupňovité a nepravidelné těžké obrobky jsou k dispozici různé možnosti profilu čelistí. Po dlouhodobém velkém zatížení upínacím opotřebením lze čelisti vyměnit samostatně bez výměny celého svěráku.
4. Montážní základna optimalizovaná pro kolébkový stůl
Soustředná základna s vnějším kruhem a uspořádání polohovacích kolíků / montážních otvorů se řídí běžnými standardy kolébkového stolu. Je podporována přímá polohovací instalace, čímž se snižuje závislost na vlastních adaptérových deskách a tolerance složené sestavy řezání způsobené přechodovými díly.
5. Vícevrstvé labyrintové plně uzavřené těsnění
Vícestupňová labyrintová struktura plus pryžové těsnicí kroužky odolné proti opotřebení vytvářejí vícebariérovou ochranu. Izoluje masivní stříkající chladicí kapalinu a kovové třísky z 5osého obrábění od pronikání do vnitřní převodové komory pro velké zatížení, čímž zabraňuje zasekávání převodovky a přesnému útlumu.
Pracovní shrnutí
Po upevnění svěráku na montážní rovinu kolébky a stolu pomocí polohovacích kolíků a šroubů umístěte těžký obrobek mezi tvrdé čelisti. Aktivujte interní synchronní přenos pro velké zatížení; dvojité čelisti se pohybují synchronně, aby dokončily automatické středicí upnutí. Když kolébkový stůl provádí naklápění ve velkém úhlu a otočné indexování pro víceplošné obrábění, zesílená vyztužená kruhová základna odolává momentu převrácení. Vícevrstvé labyrintové těsnění chrání vnitřní části převodovky. Modulární čelisti lze vyměnit tak, aby odpovídaly různým geometriím těžkých obrobků.
Hlavní technické přednosti
1. Zesílená vyztužená konstrukce s kulatou základnou s vynikajícím výkonem proti převrácení
Na rozdíl od běžných tenkostěnných svěráků s kulatou základnou zesílená stěna plus husté uspořádání radiálních výztužných žeber a vícecyklové odlehčení napětí výrazně zvyšují tuhost konstrukce. Při velkém klopném momentu generovaném velkoúhlovým naklápěním kolébkového stolu spolu s velkou řeznou silou je účinně potlačena mikrodeformace kruhové základny. Středicí vztažný bod zůstává stabilní po opakovaných pohybech indexování, což zaručuje rozměrovou konzistenci víceplošného obrábění pro vysoce namáhané obrobky.
2. Sestava synchronní převodovky s ozubeným hřebenem pro velké zatížení s vysokou pevností
Kalené součásti ozubených hřebenů se zvětšeným průřezem odolávají elastické deformaci s vysokou upínací silou. Dokonce i při upínání těžkých plných polotovarů udržují dvojité čelisti vysoce přesné synchronní přemisťování, čímž zabraňují asymetrické upínací síle a částečnému prokluzu obrobku v podmínkách 5osého naklápění a řezání. Uspokojte požadavky na upínání pro velké zatížení u formové oceli, silných odlitků a polotovarů z vysoce pevných slitin.
3. Montážní podstavec optimalizovaný pro běžné otočné stoly s 5 osami ve stylu kolébky
Soustředná základna s vnějším kruhem a uspořádání polohovacích kolíků / montážních otvorů se řídí běžnými standardy kolébkového stolu. Je podporována přímá polohovací instalace, což snižuje závislost na vlastních adaptérových deskách. Snižuje toleranci nahromaděných sestav způsobených přechodovými díly a snižuje pracovní zátěž předvýrobní přípravy upínacích přípravků.
4. Vícevrstvá labyrintová plně uzavřená těsnicí jednotka
Vícestupňová labyrintová struktura plus pryžové těsnicí kroužky odolné proti opotřebení vytvářejí vícebariérovou ochranu. Izoluje masivní stříkající chladicí kapalinu a kovové třísky z 5osého obrábění od napadajících vnitřní převodové komory pro velké zatížení. Zabraňte rušení převodovky a útlumům přesnosti způsobeným znečišťujícími látkami z dílny, zlepšujte trvanlivý servisní výkon při nepřetržité velkoobjemové hromadné výrobě.
5. Modulární systém výměnných pevných čelistí s vysokou tvrdostí
Tvrdé čelisti mají nezávislý odnímatelný modulární design. Po dlouhodobém velkém zatížení upínacím opotřebením lze čelisti vyměnit samostatně bez výměny celého svěráku. Pro válcové, stupňovité a nepravidelné vysoce namáhané obrobky je k dispozici více možností profilu čelistí, což umožňuje flexibilní konfiguraci pro různé výrobní dávky.
6. Dokončete technickou podporu pro vlastní vývoj OEM
Jako výrobce svítidel se sídlem v Číně podporuje továrna JWGRIP zákaznický vývoj OEM orientovaný na projekty. Cílené nastavení zahrnuje úpravu upínacího zdvihu, vývoj speciálního profilu čelistí, přemístění montážních otvorů pro nestandardní kolébkové stoly a speciální optimalizaci zatížení pro vysoké zatížení, které uspokojí individuální požadavky upínacích přípravků komplexních 5osých projektů zpracování velkého zatížení.
Aplikační sektory
1. Výroba forem pro velké zatížení
Velká jádra forem, těžké vložky forem a silné komponenty základny forem. Upínání pro velké zatížení odolává 5osému hrubovacímu rázu. Kulatá základna proti převrácení zajišťuje rozměrovou konzistenci víceplošného indexování, snižuje míru zmetkovitosti zkušebních forem a zkracuje cyklus vývoje formy.
2. Obrábění konstrukčních dílů z vysoce pevných slitin
Letecké polotovary z vysoce pevných slitin, těžké konstrukční rámy. Vysoce přesné synchronní centrování splňuje přísné požadavky na koaxiální a polohovou toleranci pro vysoce hodnotné slitinové komponenty.
3. Zpracování těžkých litinových a slévárenských dílů
Silné odlitky, těžké mechanické odlitky. Pevná převodovka a konfigurace s tvrdými čelistmi odolávají hrubovacímu frézování odlitků při 5osém naklápění při velkém úběru materiálu.
4. Výroba součástí těžkého vybavení a strojírenských strojů
Velké základní desky, těžké konstrukční držáky a těžké díly s rotační funkcí. Široký rozsah upínací síly a základna proti převrácení se přizpůsobí různým geometriím součástí těžkého vybavení.
5. Výroba nových energetických těžkých konstrukčních dílů
Velké konstrukční polotovary pro uložení baterie, těžké rámy podvozku. 5osé víceplošné frézování a vrtání se stabilním centrovacím výkonem podporuje sériovou výrobu.
6. Obecné vysoce zatížené víceosé přesné dílny
Různé těžké mechanické rotační díly. Podporuje časté přepínání variant těžkých obrobků. Montážní základna optimalizovaná pro kolébku-stůl zkracuje práci s nastavením upínacího zařízení pro 5osé dílny.
Pracovní postup instalace
1. Předinstalační kontrola čištění
Důkladně očistěte montážní rovinu otočného stolu kolébky, spodní kontaktní plochu svěráku s kulatou základnou a otvory pro polohovací kolíky. Zcela odstraňte kovové třísky, zbytky chladicí kapaliny a olejové skvrny. Drobné cizí částice způsobí naklánění svěráku, zesilují odchylky při naklápění kolébkového stolu pod velkým úhlem a vážně zhoršují přesnost víceplošného obrábění vysoce namáhaných obrobků.
2. Umístění a upevnění vztažného bodu
Umístěte svěrák na montážní rovinu kolébky a stolu, vložte vodicí kolíky. Proveďte vystředění úchylkoměru s odkazem na vnější soustřednou vztažnou základnu s kulatou základnou. Po dokončení centrování utáhněte montážní šrouby přesně v souladu s hodnotou točivého momentu specifikovanou obráběcím strojem. Dvojitý svěrák je pevně upevněn bez otřesů nebo polohové vůle.
3. Nastavení upnutí těžkého obrobku
Umístěte těžký obrobek mezi tvrdé čelisti. Aktivujte synchronní samostředící upínací mechanismus. Nastavte upínací sílu podle materiálu obrobku a procesu řezání. Aplikujte dostatečně vysokou upínací sílu pro těžké plné polotovary, abyste odolali kombinovanému zatížení 5osým naklápěcím kroutícím momentem a frézovací řeznou silou. Vyvarujte se nedostatečné upínací síly vedoucí ke skluzu obrobku.
4. Ověření plného rozsahu při nečinnosti u kolébkového stolu
Provádějte naklápění a rotační indexovací volnoběh kolébkového stolu v plném rozsahu. Simulujte skutečné 5osé pracovní podmínky, zkontrolujte mechanickou interferenci, zkontrolujte, zda nedochází k žádné tendenci k posunu obrobku při simulovaném točivém momentu a řezném zatížení. Do zkušební fáze může vstoupit pouze úspěšný test chodu naprázdno.
5. Ověření přesnosti zkušebního řezu
Proveďte zkušební obrábění pomocí zkušebního těžkého polotovaru. Změřte víceplošné indexy rozměrů a geometrické tolerance. Před formálním sériovým zpracováním ověřte, že stabilita vystředění a odolnost proti převrácení splňují technické požadavky.
Udržovací režim
1. Denní běžná údržba Po každé výrobní směně očistěte upínací plochy s tvrdými čelistmi a spodní základnu s kulatou základnou. Odstraňte nahromaděné třísky a zbytky chladicí kapaliny, abyste odstranili zdroje odchylky polohy.
2. Půlměsíční mazání Otevřete přístup pro údržbu těsnicí jednotky. Vstříkněte speciální vysoce viskózní mazací tuk proti opotřebení do vnitřního páru převodovky pro velké zatížení pro vysoké zatížení. Udržujte plynulý synchronní pohyb čelistí a stabilizujte stav přenosové mezery při nepřetržité 5osé indexaci.
3. Pravidelná kontrola nositelných dílů Pravidelně kontrolujte kontaktní povrchy tvrdých čelistí. Modulární čelisti vyměňte nezávisle, jakmile poškrábání nebo opotřebení zhorší kvalitu upnutí. NEPOKRAČUJTE výrobu s opotřebovanými čelistmi; to způsobí chyby centrování u těžkých obrobků.
4. Postup čtvrtletního ověření dat Zkontrolujte spodní povrch kulaté základny, zda není otlačený nebo promáčknutý. Měřte samostředící přesnost opakování pomocí měřidel, detekujte jemný posun přesnosti před hromadnou výrobou šrotu.
5. Dlouhodobá ochrana při nečinnosti Při dlouhodobém odstavení z provozu zcela vyčistěte celou jednotku svěráku. Naneste antikorozní ochranný nátěr na kulatou základnu a pracovní povrchy čelistí. Skladujte v suchém prostředí odolném proti prachu.
6. Pravidla pro zakázaný provoz Zakazujte upínání nadměrným zdvihem a přetížené držení obrobku. Nikdy nenarážejte do těla svěráku nebo čelistí těžkými nástroji, aby nedošlo k deformaci kulaté základny a poškození součástí vnitřního převodu.
Běžná diagnostika poruch a nápravná opatření
Chyba 1: Víceplošná rozměrová nekonzistence po 5osém indexování
· Pravděpodobné příčiny: opotřebení povrchu čelisti; nedostatečná upínací síla; volné montážní šrouby s kulatou základnou; nedostatečné mazání vede k posunu mezery mezi převodovkami
· Řešení: Vyměňte opotřebované modulární čelisti; upravit upínací sílu tak, aby vyhovovala vlastnostem obrobku; utáhněte montážní šrouby na standardní utahovací moment; doplňte speciální mazací tuk a znovu ověřte přesnost vystředění.
Chyba 2: Pomalý pohyb čelisti, zhoršený výkon synchronního centrování
· Pravděpodobné příčiny: Třísky / chladicí kapalina pronikají do utěsněné převodové komory; vyčerpání maziva; offset vůle přenosového páru
· Řešení: Otevřené pouzdro těsnění; zcela čisté vnitřní sestavy ozubených kol; doplňte mazivo proti opotřebení; doladit parametry vůle převodovky.
Chyba 3: Posouvání polohy nastává po opakovaných cyklech indexování kolébka-stůl
· Pravděpodobné příčiny: Cizí nečistoty zachycené mezi kulatým dnem a rovinou kolébkového stolu; utahovací moment montážního šroubu; lokální mikrodeformace z dlouhodobého provozu přetížení
· Řešení: Demontujte svěrák; důkladně očistěte dvě protilehlé plochy; utáhněte šrouby předepsaným momentem; zkontrolujte kruhovou základnu na trvalou deformaci; vyměňte jednotku svěráku, pokud dojde k trvalé deformaci.
Chyba 4: Mikroskluz obrobku při silném 5osém hrubovacím frézování
· Pravděpodobné příčiny: Nedostatečný zajišťovací moment; zbytky třísek přilepené na upínacích plochách tvrdých čelistí
· Řešení: Mírně zvyšte zajišťovací moment; před upnutím obrobků dokonale očistěte kontaktní plochy čelistí.
Balení a přeprava
Samostředicí svěrák JWGRIP Heavy Duty s kulatou základnou pro 5osé obrábění:
· Standardně skladované modely podporují rychlou globální zásilku.
· Každý svěrák prochází před opuštěním továrny vícepoložkovou přísnou precizní kontrolou, k níž je přiložena formální zpráva o preciznosti a osvědčení o kvalifikaci produktu.
· Na všechny základní povrchy se aplikuje antikorozní pasivační úprava.
· Jednotlivé produkty využívají perleťovou bavlnu absorbující nárazy a vysoce pevné kartonové obaly.
· Objednávky orientované na export využívají obaly s dřevěnými přepážkami bez fumigace odolné proti nárazům, které chrání základnu s kulatou základnou a pracovní povrchy s tvrdou čelistí před přesným poškozením během přepravy po moři na dlouhé vzdálenosti.
· Objednávky upravené pro zakázkový vývoj OEM se řídí vzájemně dohodnutými dodacími lhůtami.
Technické body hodnocení
Těžký samostředící svěrák s kulatou základnou pro 5osé obrábění se zaměřuje na těžké scénáře zpracování víceúhlového naklápění a indexování s kolébkovým 5osým zařízením. Řeší klíčové problémy odvětví:
· Nedostatečná tuhost kruhové základny proti převrácení
· Posun centrování při opakovaném indexování
· Špatná přizpůsobivost kolébkového stolu
· Nedostatečná upínací síla pro těžké plné polotovary
· Rychlé opotřebení způsobené drsným 5osým prostředím v dílně
Standardní skladové verze se hodí pro většinu běžných projektů 5osých obráběcích strojů v kolébkovém stylu, vyznačující se krátkým dodacím cyklem a stabilním vysokým výkonem. Pro projekty s nestandardními instalačními rozměry kolébky-stolu, supertěžkými obrobky nebo speciálními požadavky na profil čelistí se doporučuje využít zákaznickou vývojovou inženýrskou službu OEM.
Při hodnocení výběru:
1. Nejprve potvrďte maximální obrysový rozměr obrobku a požadovaný upínací zdvih.
2. Ověřte fyzické rozměry a rozmístění lokalizačních kolíků otočného stolu s pěti osami ve stylu kolébky.
3. Tento svěrák se vyznačuje odolným konstrukčním výkonem pro velké zatížení, uživatelsky přívětivým ovládáním a snadno udržovatelným modulárním designem.
4. Účinně snižuje míru zmetkovitosti u těžkých 5osých dílů a snižuje dlouhodobé náklady na údržbu v dílně.
FAQ
Q1: Může tento svěrák unést velký moment převrácení, když se kolébkový stůl nakloní do maximálního úhlu?
Ano. Zesílená vyztužená kruhová základna odlehčená od pnutí je speciálně optimalizována pro pracovní podmínky s velkými momenty převrácení kolébkových 5osých strojů. Zabraňuje mikrodeformaci při naklápění v maximálním úhlu a kombinované zátěži při silném řezání.
Q2: Musím vyměnit celý svěrák po těžkém opotřebení tvrdých čelistí?
Ne. Tvrdé čelisti mají nezávislý modulární odnímatelný design. Opotřebované čelisti lze vyměnit samostatně bez výměny celé jednotky svěráku, což snižuje dlouhodobé náklady na údržbu.
Q3: Lze jej namontovat přímo na běžné 5osé otočné stoly ve stylu kolébky?
Standardní verze montážního otvoru a rozmístění polohovacích kolíků odpovídá běžným specifikacím kolébkového stolu. U speciálního nestandardního vybavení kolébkového stolu může OEM zakázkový vývoj realizovat adaptivní modifikaci.
Q4: Je vysoce výkonný samostředící svěrák s kulatou základnou pro 5osé obrábění vhodný pro těžké hrubovací frézování s velkým úběrem materiálu?
Ano. Výkonná synchronní převodovka a konfigurace tvrdých čelistí s vysokou tvrdostí mohou uspokojit hrubovací frézování silných polotovarů z formové oceli a těžkých odlitků v podmínkách 5osého naklápění.
Q5: Je po počátečním vystředění základny nutné opakované vyrovnání úchylkoměru pro každou změnu dávky?
Po dokončení jednorázového vystředění základny během první instalace zůstane relativní polohový vztah mezi svěrákem a kolébkovým stolem nezměněn. Dávkování vyžaduje pouze vizuální kontrolu bez opakovaného úplného vystředění číselníku.
Odeslat dotaz
Kontaktní informace
-
Adresa
č. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincie Guangdong, Čína
-
Tel
-
E-mailem
Vítejte, chcete-li odeslat dotaz společnosti JWGRIP. Náš profesionální technický a prodejní tým poskytne bezplatný výběr příslušenství, návrh řešení na míru a přesnou cenovou nabídku.
Doporučení pro novinky