český
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
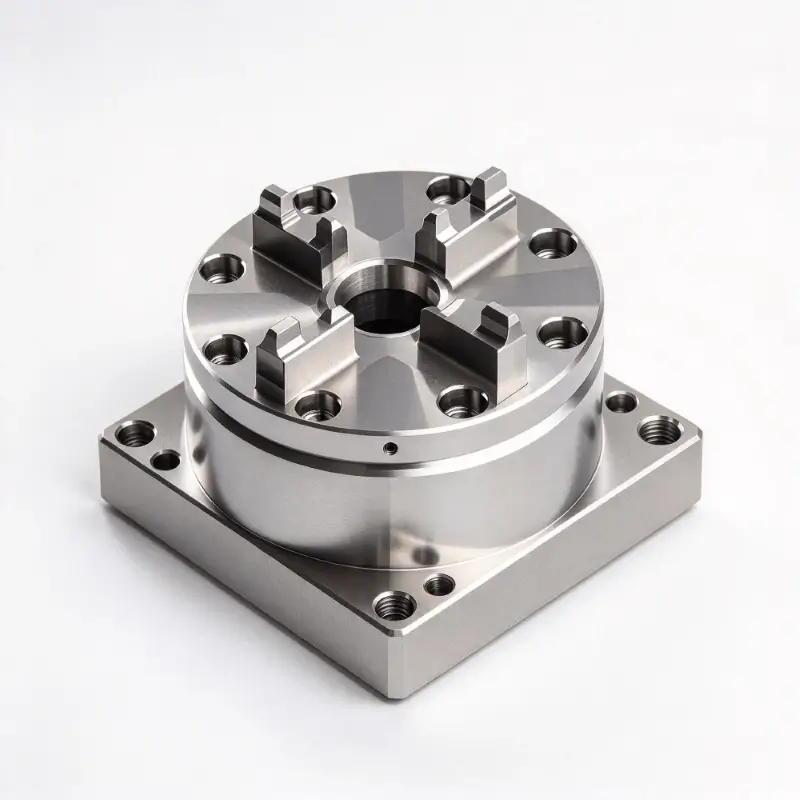
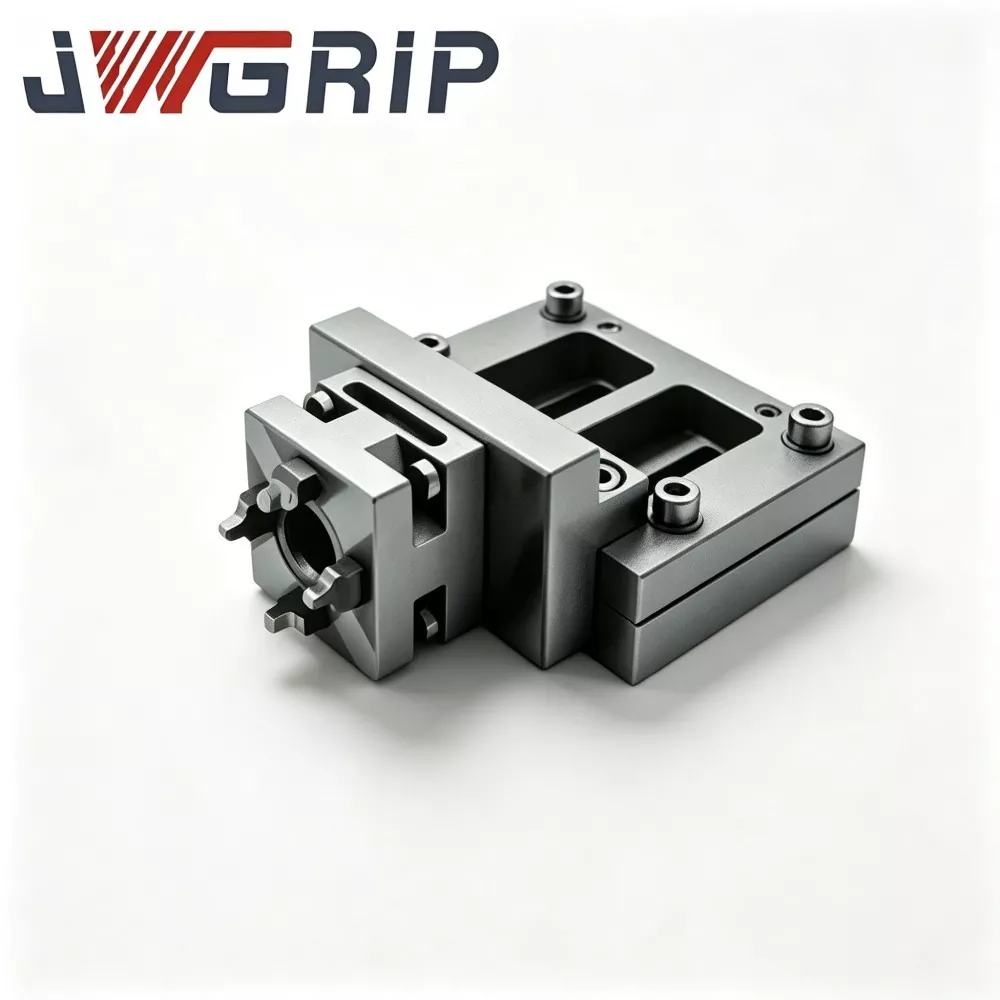
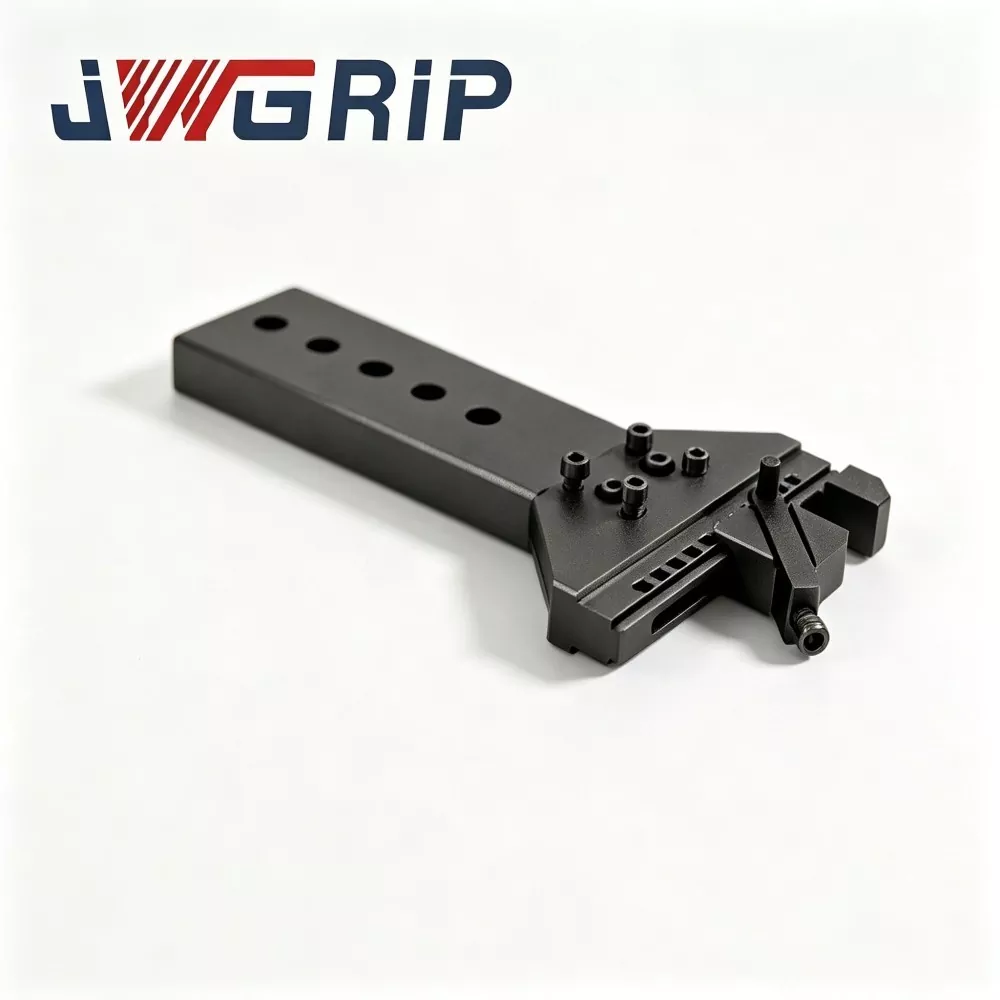
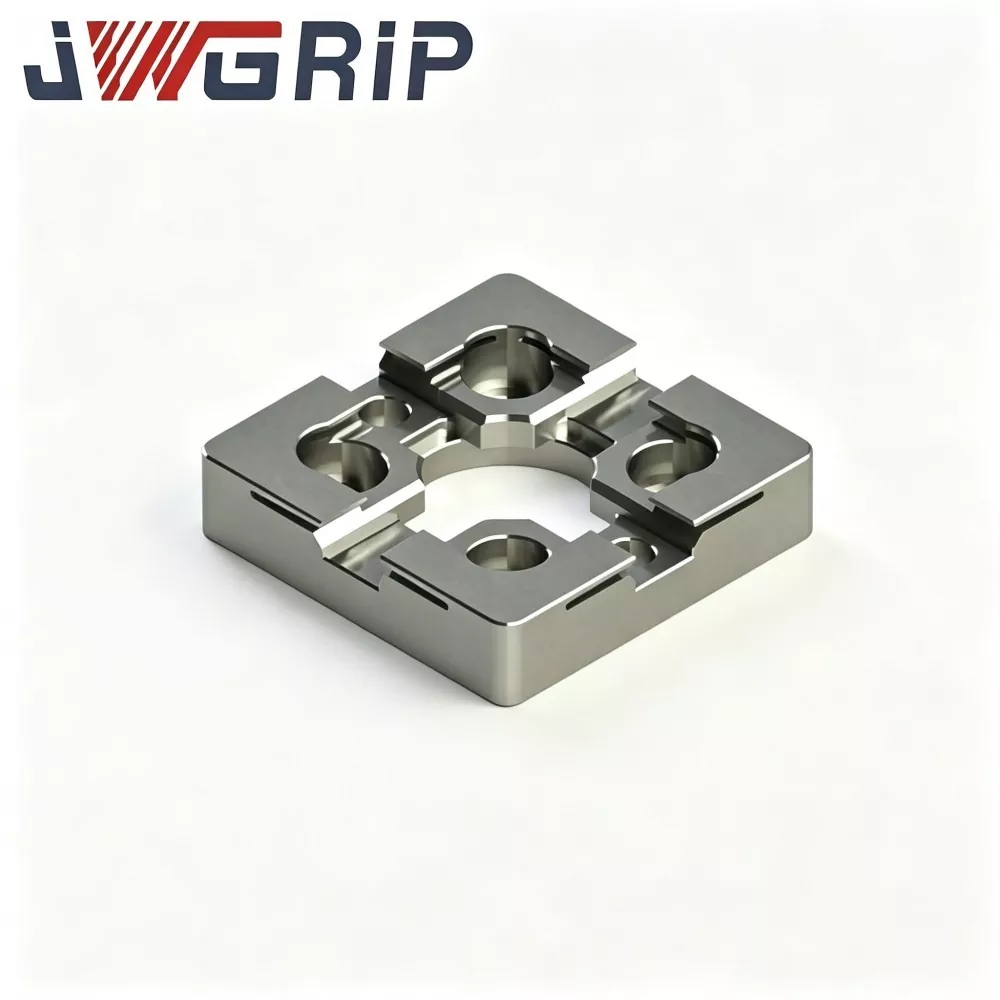
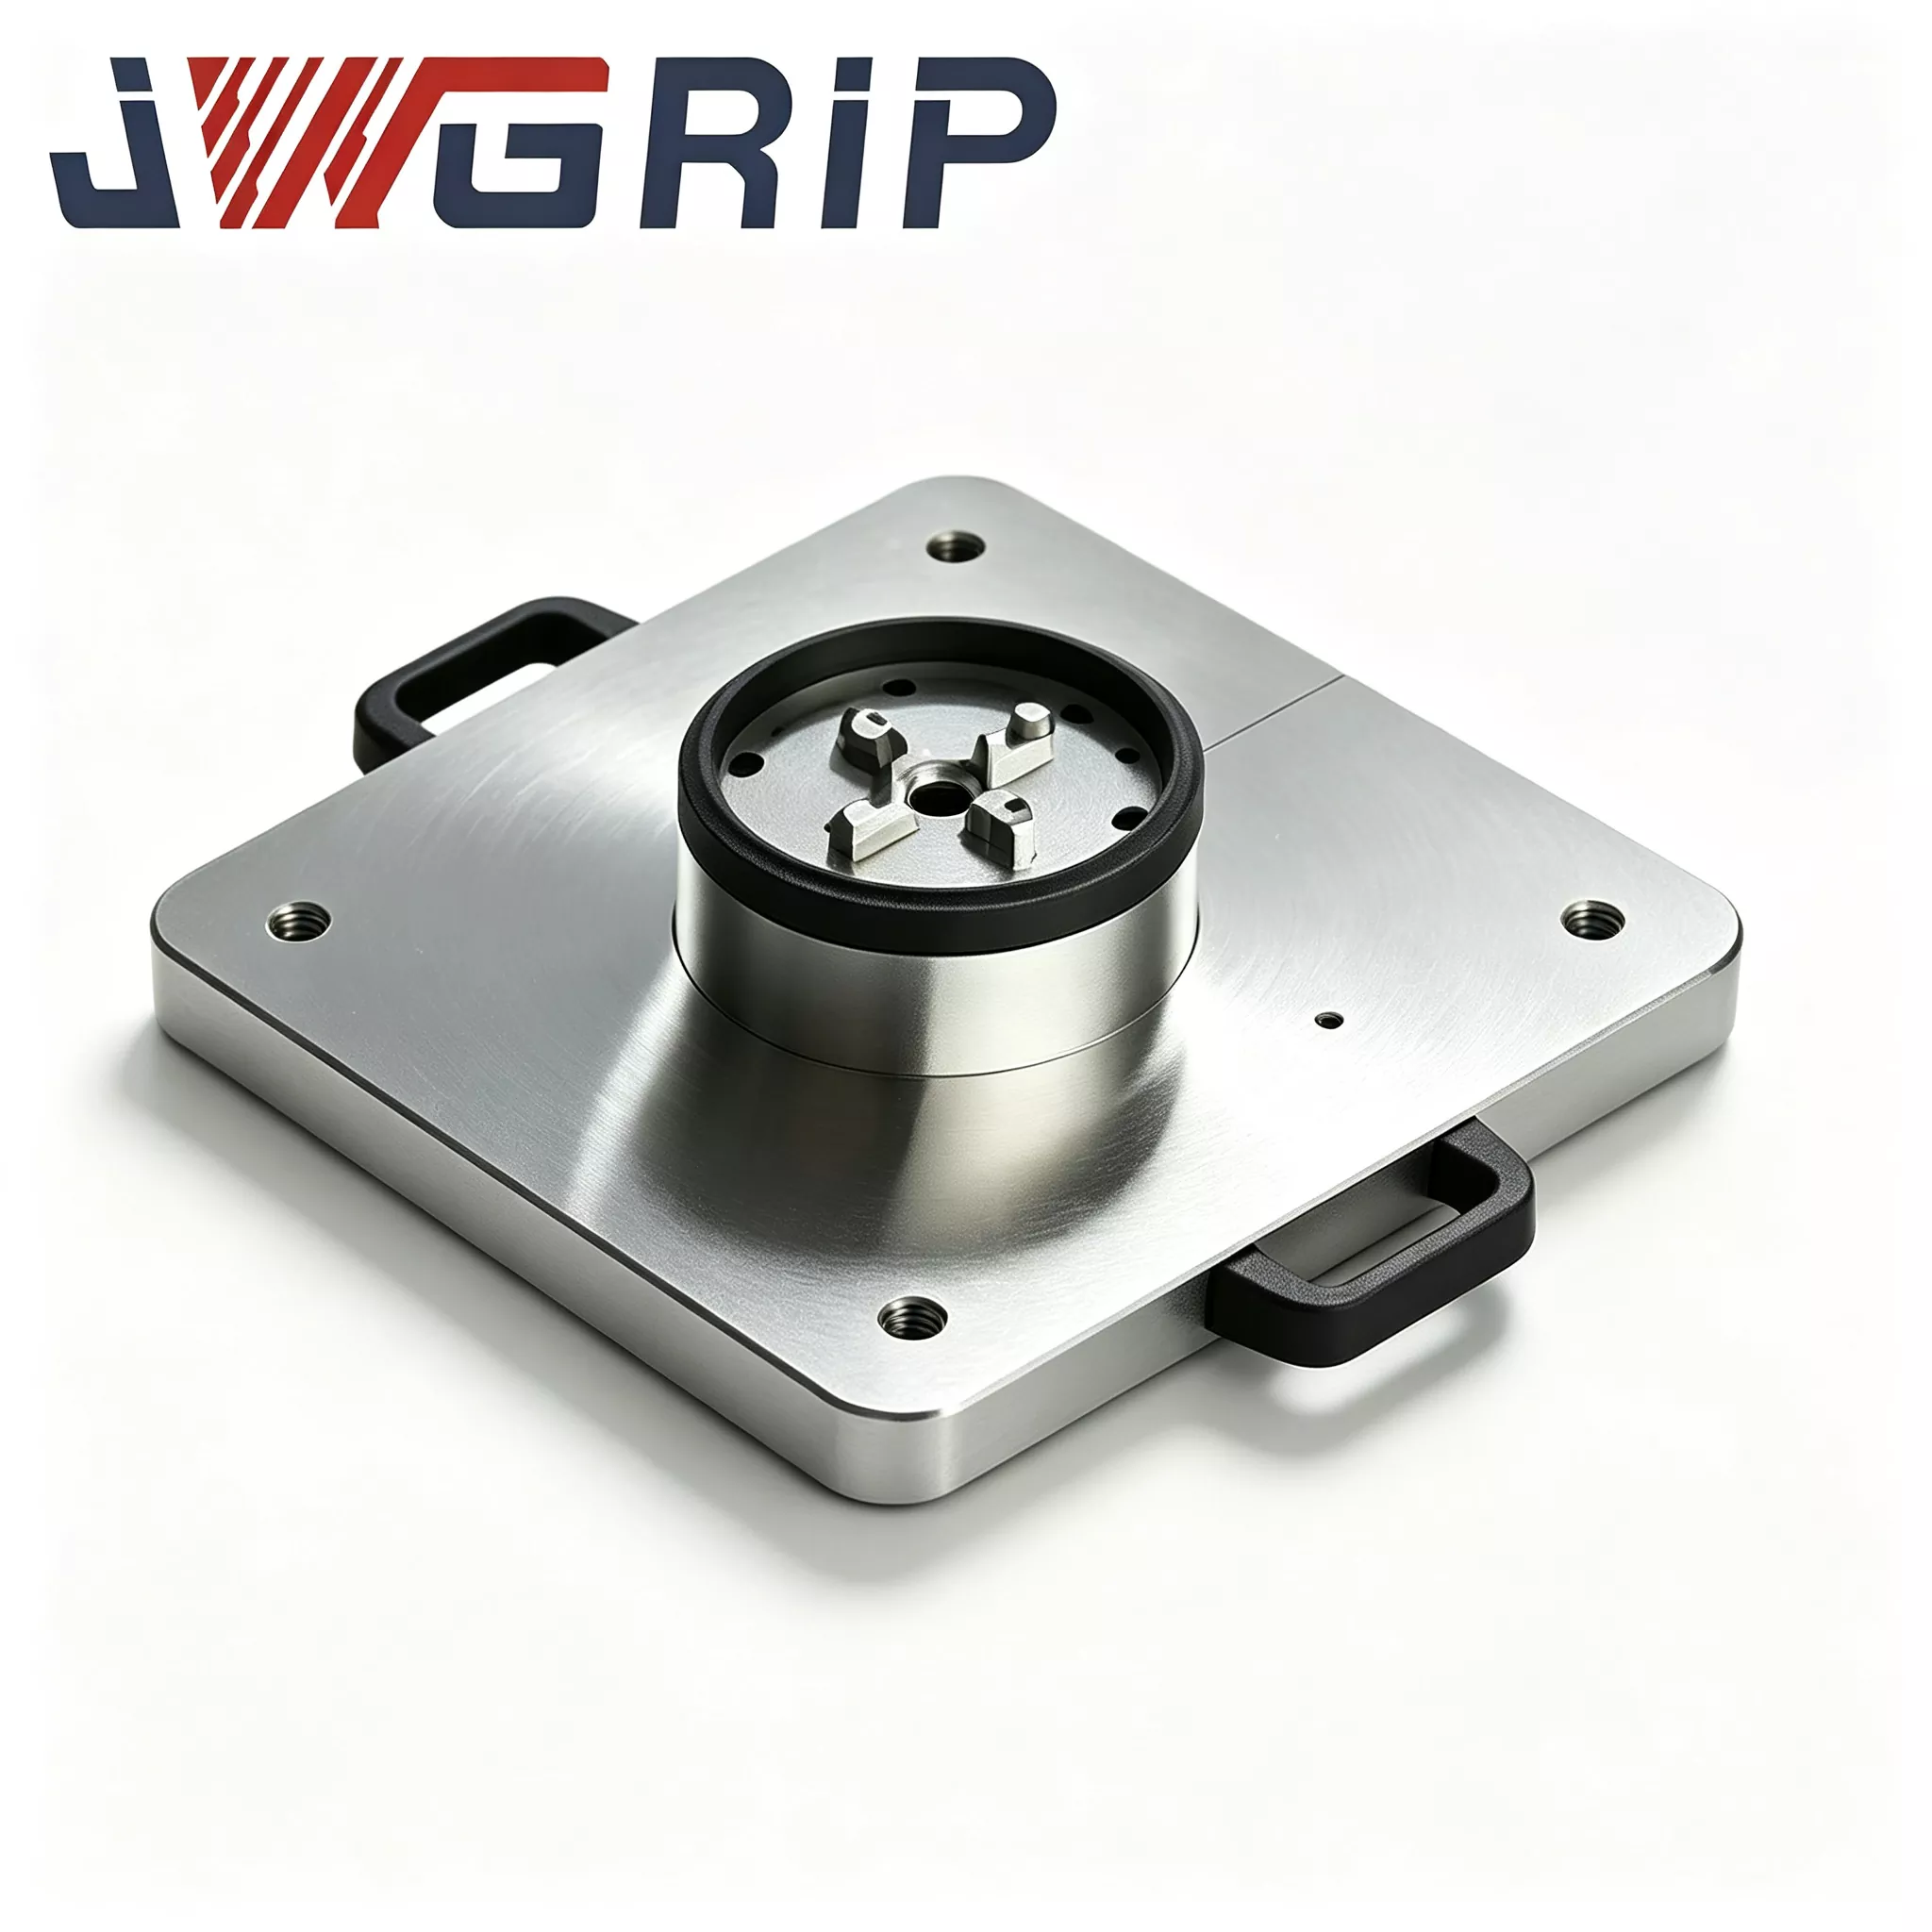
Automatická paleta s nulovým bodem se sklíčidlem
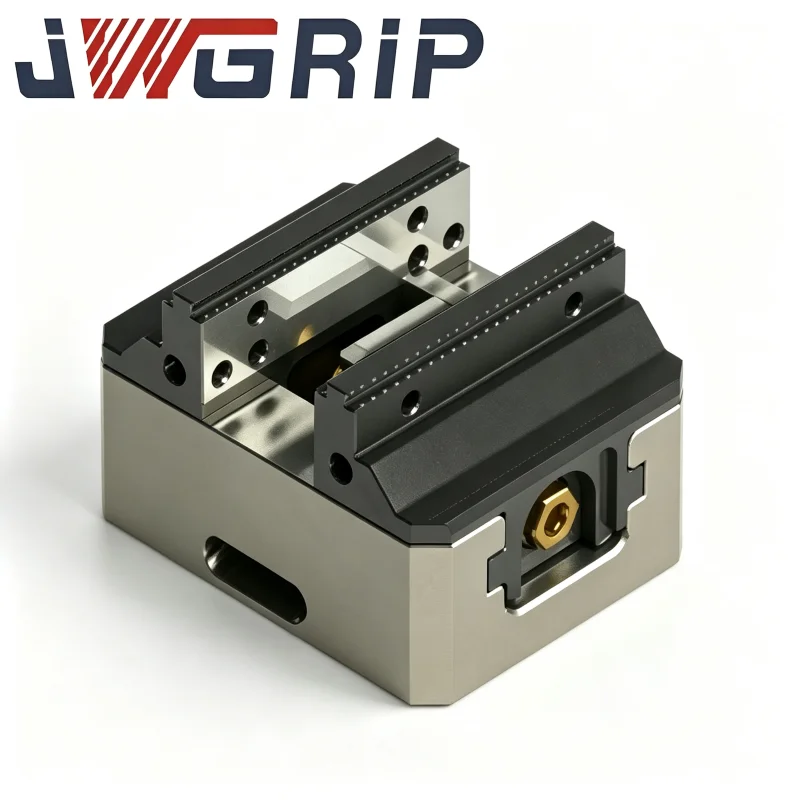
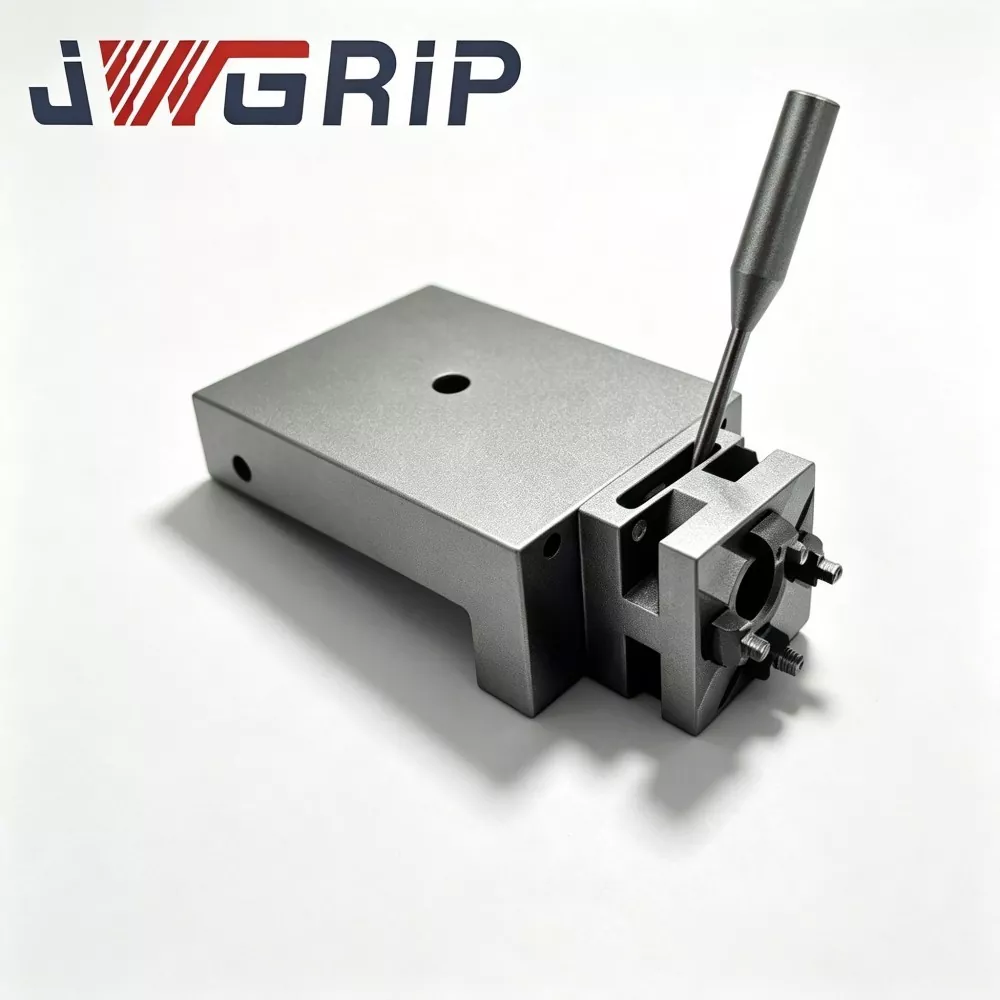
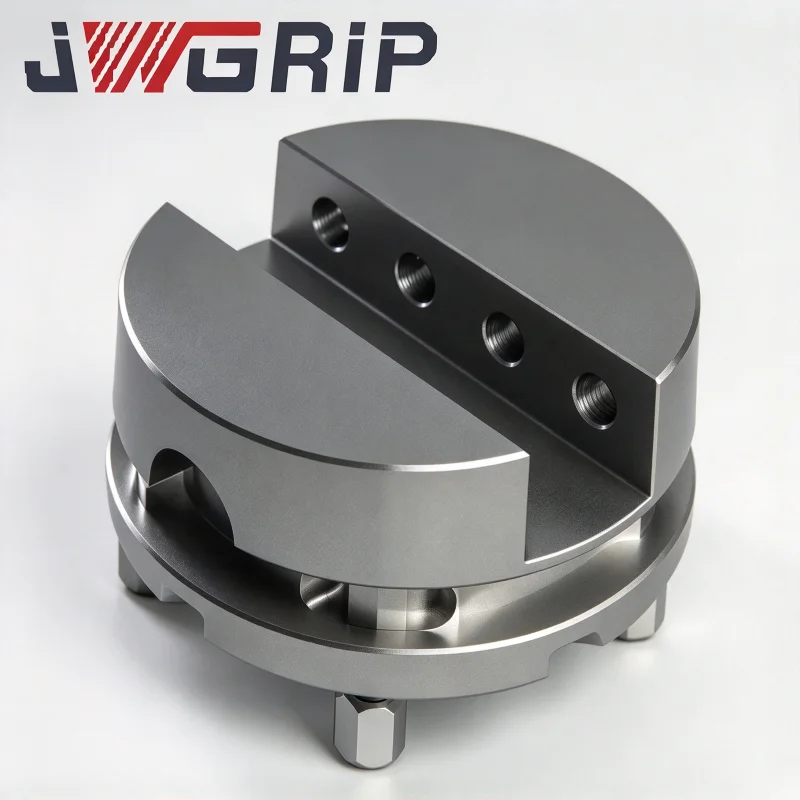
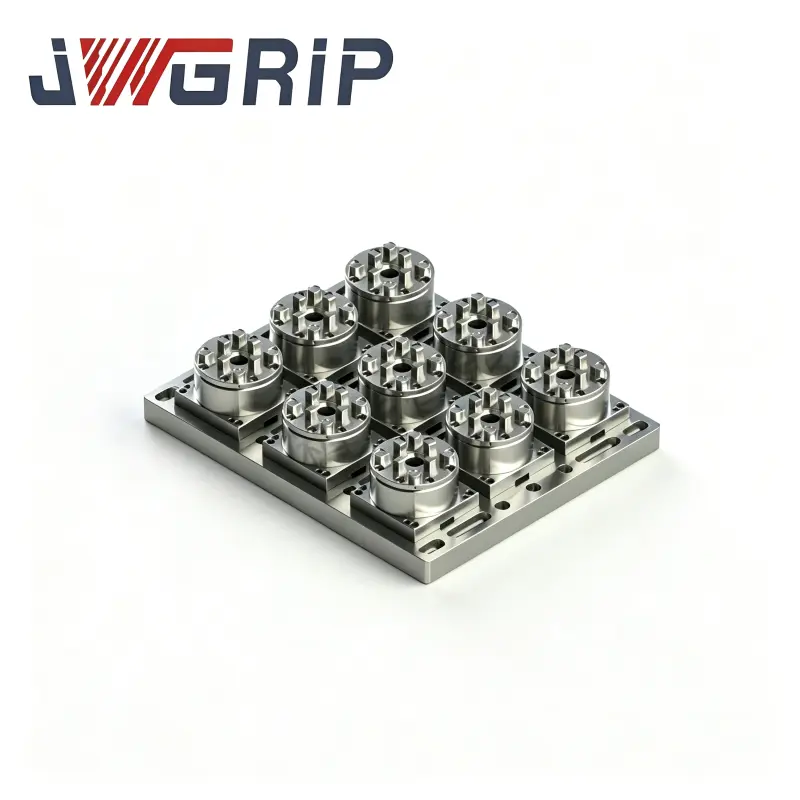
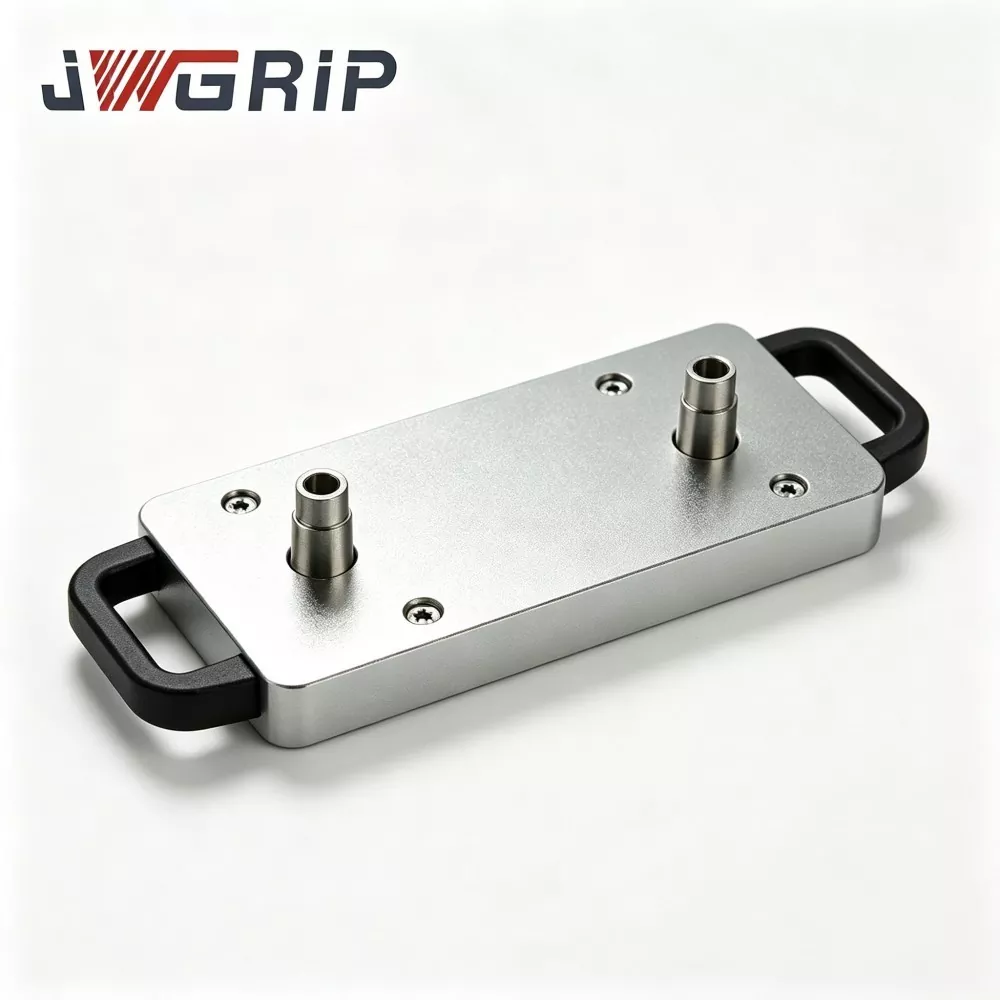
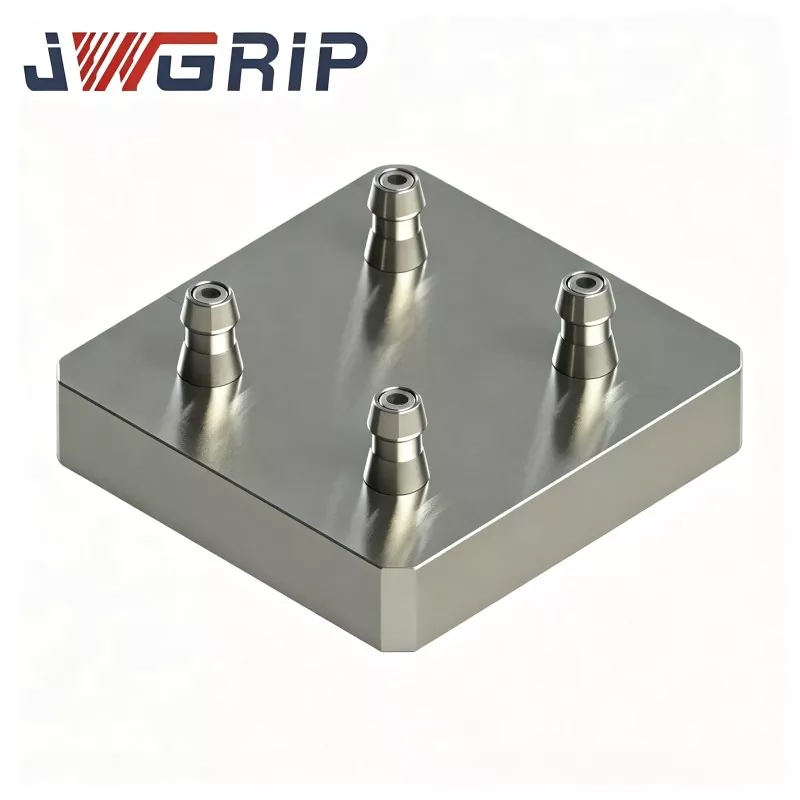
JWGRIP je výrobcem a dodavatelem profesionální automatizované palety s nulovým bodem s Power Chuck v Číně. Jedná se o integrovaný polohovací přípravek s nulovým bodem speciálně navržený pro flexibilní bezobslužné CNC výrobní linky. Integruje referenční komponent pro polohování nulového bodu a silovou pneumatickou uzamykací jednotku sklíčidla do jediného zařízení, čímž eliminuje potřebu nákupu dalších vícevrstvých adaptérových desek nebo samostatných nástavců sklíčidla. Lze jej přímo instalovat a upevnit na pracovní stůl obráběcího stroje a připojit k uchopovačům průmyslových robotů.
Automatická paleta s nulovým bodem s Power Chuck může dosáhnout automatického polohování, automatického upnutí a automatického uvolnění po upnutí obrobku. Je široce používán při zpracování dílů odlévaných pod tlakem z automobilové hliníkové slitiny, ve velkém měřítku při výrobě kovových konstrukčních součástí pro spotřební elektroniku 3C a automatických jednotkách pro zpracování grafitových elektrod v dílnách na výrobu forem.
Složení produktu a pracovní postup
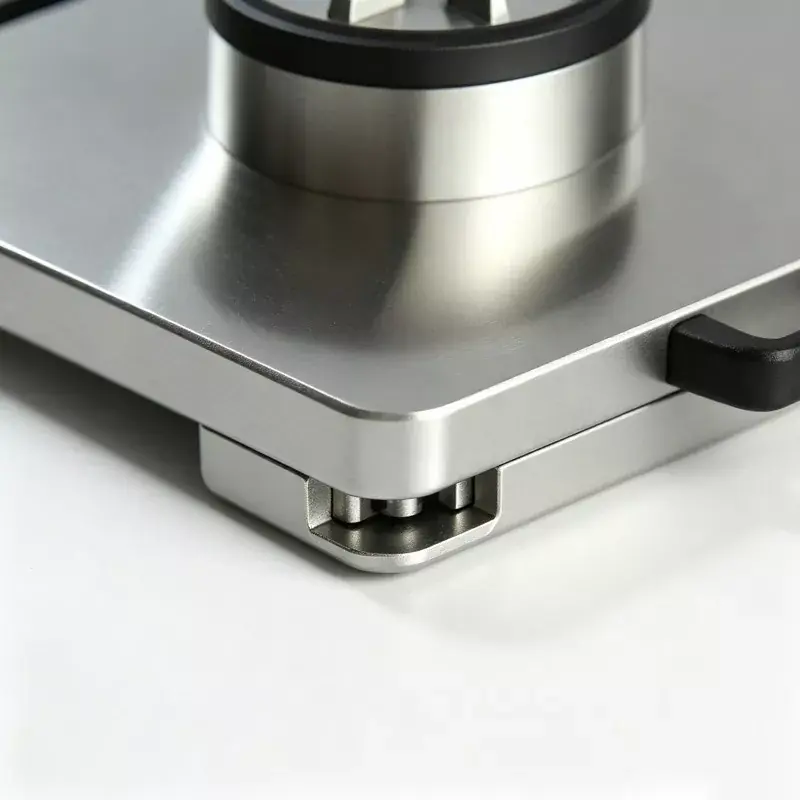
Automatizovaná paleta Zero Point Pallet s Power Chuck patří do řady Zero Point Pallet. Skládá se hlavně ze čtyř hlavních součástí: základního tělesa palety, sestavy vysoce přesné polohovací objímky s nulovým bodem, modulu pneumatického pohonu a synchronního sklíčidla.
Kompletní pracovní postup je následující: Průmyslový robot zvedne základnu upínacího zařízení naloženého obrobku a umístí jej na referenční rovinu palety. Polohovací pouzdro nulového bodu dokončuje počáteční polohování. Když vestavěný senzor přesně detekuje polohu, odešle signál do řídicího systému PLC.
PLC spustí pneumatický okruh a vestavěná pneumatická jednotka pohání upínač silového sklíčidla tak, aby se pohyboval synchronně směrem dovnitř, čímž se dosáhne rovnoměrného radiálního upnutí základny upínače.
Po dokončení upnutí je do CNC obráběcího stroje odeslán elektrický potvrzovací signál a začíná cyklus zpracování řezání.
Když program zpracování skončí, obráběcí stroj vyšle signál dokončení a pneumatický obvod uvolní tlak. Upínač sklíčidla se synchronně otevře a robot vyjme hotový obrobek spolu s upínačem a připraví se na další cyklus nakládání.
Celý proces nevyžaduje ruční utahování šroubů ani ruční indikaci a vyrovnání.


Výhody procesu
Polotovar základní desky je vyroben z kované legované oceli a prochází dvěma kompletními procesy tepelného zpracování uvolňujícími pnutí, aby se eliminovalo vnitřní zbytkové pnutí vznikající během procesu CNC obrábění.
Mnoho nízkonákladových konkurentů tento zásadní krok vynechá. Pokud je vnitřní zbytkové napětí v základním materiálu značné, mohou opakované upínací operace v dílně a změny teploty v důsledku cyklů den-noc způsobit mikroskopické deformace, které jsou na referenční rovině pouhým okem neviditelné.
To povede k neustálým odchylkám velikosti obráběných obrobků a bude mít za následek velké ztráty odpadu.
Každý kus suroviny v naší továrně přísně dokončuje kompletní proces žíhání. Tato norma je odvozena z více než deseti let praktických inženýrských zkušeností a slouží mnoha projektům CNC automatizovaných přípravků. Polohovací pouzdro je vyrobeno z vysoce odolné ložiskové oceli, prochází kalením a temperováním a je kombinováno s jemným broušením vnitřních otvorů a ultrajemným zpracováním, aby se minimalizovala mezera mezi polohovacími plochami a zajistil se stabilní polohovací výkon i po bezpočtu výměnných cyklů.
Hlavní výhody
1. Integrovaný jednodílný strukturální design
Integrovaná jednodílná konstrukce šetří montážní prostor na pracovním stole obráběcího stroje a eliminuje nahromaděné chyby při montáži způsobené vícevrstvými adaptérovými deskami. Tradiční řešení děleného typu vyžadují stohování palet s nulovým bodem, základní desky adaptérů a nezávislá sklíčidla, kde stohování 2–3 desek může generovat navíc 3–5 μm akumulované odchylky polohy. Náš monolitický integrovaný design se těmto zdrojům chyb vyhýbá, snižuje počet zakoupeného příslušenství a snižuje náklady na správu náhradních dílů pro koncové zákazníky.
2. Opakujte přesnost polohování
Paleta poskytuje stabilní přesnost opakovaného polohování ±2μm. Vnitřní vývrty polohovacích pouzder jsou zpracovány honovacím superfinišováním. Každá paleta prochází před dodáním 100% úplnou kontrolou přesnosti položek a každá jednotka je dodávána s tištěnou originální inspekční zprávou, kterou lze na žádost zahraničních kupujících dodat k ověření.
3. Nativní integrace automatizace
Standardizované pneumatické porty a rozhraní výstupu elektrického signálu NPN jsou vyhrazeny, díky čemuž je paleta kompatibilní s řadou běžných značek průmyslových robotů na trhu. Skutečně podporuje výrobu v nočních směnách bez obsluhy. Podle skutečných údajů o dodatečné montáži od jednoho domácího koncového uživatele autodílů se doba cyklu výměny přípravků z původních 12–15 minut po nasazení našich palet snížila na 45 sekund, aniž by během nočních směn musel zůstávat na místě žádný operátor.
4. Vysoký výkon upínací síly
Vestavěná výkonná pneumatická upínací jednotka dodává maximální upínací sílu až 45 kN, schopná odolat řezným rázům generovaným těžkým posuvem obrábění forem z oceli a hliníkových odlitků, čímž se účinně snižuje riziko posunu a uvolnění přípravku během řezných operací.
5. Pohodlná údržba a kontrolovatelné náklady na náhradní díly
Sestavy čelistí sklíčidla lze demontovat a vyměnit jednotlivě bez odstranění celé palety z pracovního stolu obráběcího stroje. Když dojde k oděru nebo poškození čelistí, zákazníci potřebují pouze nákup odpovídajících náhradních dílů místo výměny celé sady palet, což účinně snižuje dlouhodobé investice do údržby zařízení.

Případy skutečných zákazníků
Automatizovaná paleta s nulovým bodem s Power Chuck se většinou používá ve třech kategoriích výrobních linek: bezobslužné CNC výrobní linky pro automobilové komponenty, hromadné výrobní linky pro 3C kovové konstrukční díly a flexibilní automatizované buňky pro obrábění grafitových elektrod uvnitř továren na formy.
Případ 1:Jeden velký domácí výrobce autodílů dovybavil dvě flexibilní CNC automatizované výrobní linky celkem 16 sadami automatizovaných palet s nulovým bodem s Power Chuck pro obrábění hliníkových tlakových odlitků. Před dodatečnou montáží potřebovali operátoři ruční indikaci a seřízení pro každou výměnu upínacího zařízení, což zabralo zhruba 13 minut na dávku. Po nasazení našich automatizovaných palet s nulovým bodem robot dokončí všechny nakládací, vykládací, polohovací a upínací práce. Jeden cyklus přepnutí se zkrátí na 42-50 sekund. Je realizována noční směna bez obsluhy. Podle tříměsíční nepřetržité výrobní statistiky se měsíční výrobní kapacita na úrovni dílny zvyšuje o 22 procent. Rozměrová konzistence napříč sérií obrobků se zjevně zlepšuje a míra zmetkovitosti výrazně klesá.
Případ 2:Jeden velký podnik na výrobu forem se sídlem v deltě Pearl River instaluje několik sad této automatizované palety do buněk pro automatizované obrábění s grafitovými elektrodami. Všechny elektrodové základny mají jednotné standardní rozměry. Operátoři již neopakují ruční indikaci pro každý úkol obrábění elektrod. Výrazně se zlepšuje rozměrová konzistence hotových elektrod a snižuje se opakující se pracnost personálu formovny. Doporučené polohy snímků: fotografie na místě pořízené v naší vlastní zpracovatelské dílně, skutečné snímky automatizované pracovní stanice na pracovišti zákazníka, detailní fotografie rozloženého pohledu na tělo palety, fotografie pořízené během kontroly přesnosti výstupu z výroby-QC.
Výrobní proces
Všechny automatizované palety procházejí plnohodnotnou výrobou včetně kování, CNC obrábění, tepelného zpracování, broušení a montáže v naší vlastní CNC upínací dílně. Není přijat žádný outsourcing kompletní jednotky OEM.
Kompletní výrobní postup:
polotovarové kování z legované oceli → hrubé obrábění → první stárnutí odlehčení pnutí → polodokončování → sekundární stárnutí odlehčení pnutí → velmi přesné broušení → lisování pouzder → celková montáž → kontrola přesnosti a výkonu více položek → tlaková zkouška vzduchotěsnosti → antikorozní ochrana → exportní balení.
Kontrola kvality a certifikace
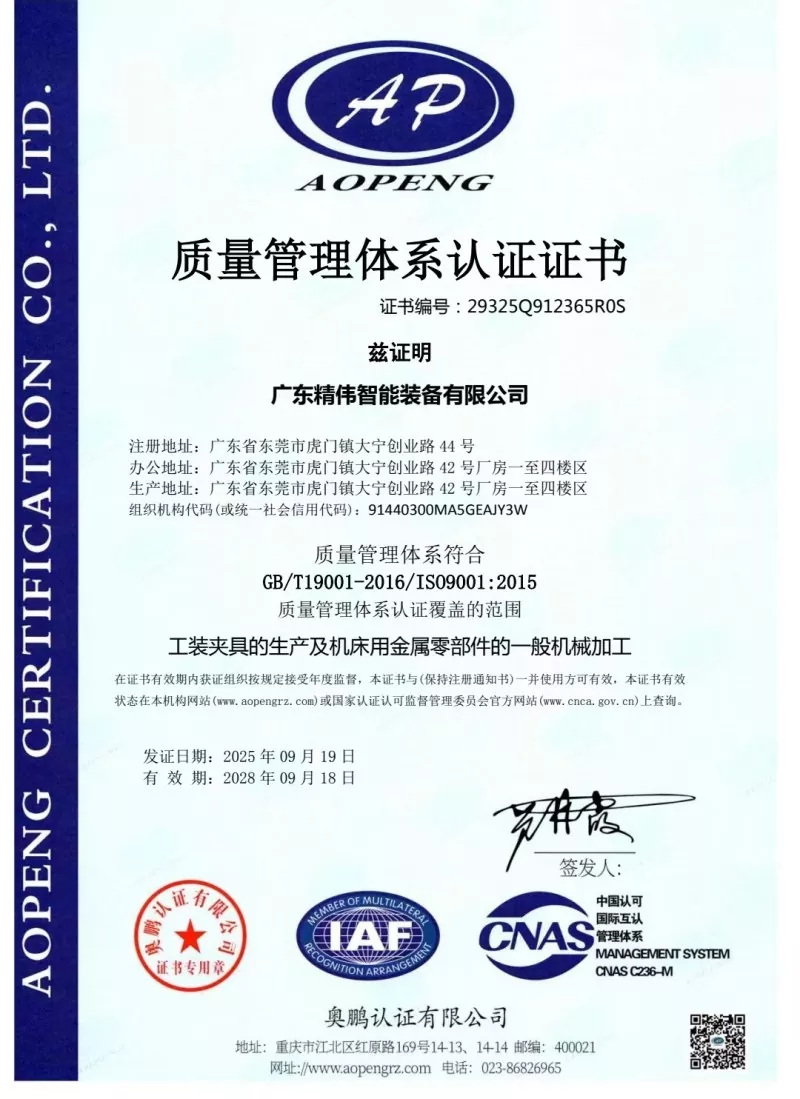
Povinné položky kontroly před dodáním pro každou jednotku: opakovaný test přesnosti polohování, skutečné měření upínací síly ve sklíčidle, test těsnosti tlaku (max. přípustný pokles tlaku ≤0,02 MPa během 5minutové výdrže), test integrity logiky elektrického signálu. Každá jednotka je dodávána s jedinečným datovým listem tovární kontroly. Naše továrna je držitelem certifikace systému řízení kvality ISO9001. Pro klíčové kovové součásti jsou k dispozici materiálové certifikáty. Laboratorní kontrola třetí strany určená zákazníky je přijatelná.
Průvodce výběrem
Nejprve ověřte skutečný vnější rozměr nosiče přípravků u zákazníka, aby odpovídal specifikaci rozsahu upínání palet.
Za druhé, zkontrolujte stav zdroje vzduchu v dílně. Tlak stlačeného vzduchu se musí stabilně pohybovat v rozmezí 0,5-0,7 MPa. Pokud tlak zdroje vzduchu silně kolísá, důrazně se doporučuje trojmontáž filtru pro regulaci tlaku.
Za třetí, pro nákup automatizačních projektů vyjasněte komunikační protokol IO mezi robotem a řídicím systémem PLC. Zdarma dodáme kompletní dokumentaci elektrorozhraní.
Za čtvrté, zajistěte maximální hmotnost obrobku, pokud jsou zpracovávány těžké obrobky. Náš technický personál provede posouzení a posoudí, zda je vyžadována zesílená paleta na míru.
Poznámky k instalaci, uvedení do provozu a provozu
Při montáži palety na pracovní stůl obráběcího stroje utáhněte šrouby přesně podle utahovacích momentů uvedených v návodu. Násilné utahování nadměrným momentem je zakázáno, aby se zabránilo deformaci těla palety. Olej-vodní filtr musí být instalován na předním konci vstupu stlačeného vzduchu, aby se zabránilo vniknutí vlhkosti a kovových nečistot do sklíčidla a způsobení rezivění vnitřních součástí nebo zaseknutí čelistí. Každých 80-100 kumulativních pracovních hodin nastříkejte sprej suchého maziva na kluzné třecí plochy uvnitř sklíčidla.
Kapalný motorový olej je zakázán, protože kapalný olej přitahuje masivní hliníkové a železné třísky a způsobuje selhání sevření čelistí. Během výroby se vyhněte silnému hromadění třísek na referenční referenční rovině palety. Operátoři musí při každé změně směny vyfoukat a vyčistit polohovací otvory a referenční roviny stlačeným vzduchem. Nikdy nespouštějte jednotku při překročení maximální upínací síly uvedené na technickém listu. Přetížení způsobuje trvalou plastickou deformaci čelistí sklíčidla a trvale ničí přesnost polohování palet.
Balení, dodací lhůta a poprodejní servis
Nárazuvzdorné obalové bedny z masivního dřeva určené pro export s tlustou pěnovou vnitřní ochranou jsou přizpůsobeny k ochraně přesných referenčních povrchů před poškozením kolize během dálkové námořní přepravy. Standardní dodací lhůta: 12-18 pracovních dnů. Některé standardní položky jsou skladem pro kratší dodací lhůty.
12měsíční plná záruka na jednotku se vztahuje na výrobní vady, které nebyly způsobeny chybnou lidskou činností; je poskytována bezplatná oprava nebo výměna náhradních dílů. K dispozici je vzdálená online technická příručka pro instalaci a uvedení do provozu. Pro projekty s hromadnou objednávkou lze nabídnout placenou službu uvedení do provozu na místě.
Je podporována služba úprav na míru, včetně úpravy rozsahu upnutí, změny uspořádání pneumatického okruhu a změny formy výstupu signálu. Bezplatný vzorek je k dispozici pro test hodnocení zákazníků; náklady na dopravu vzorků hradí kupující.
FAQ
Q1: Může být automatizovaná paleta s nulovým bodem s Power Chuck kompatibilní s přípravky s nulovým bodem od jiných značek třetích stran?
Odpověď: Počáteční rozměr standardní verze odpovídá našemu nativnímu systému nulových bodů. Pokud je pro váš projekt vyžadována kompatibilita s přípravky s nulovým bodem jiných značek, oznamte technický požadavek před zadáním objednávky, může být realizováno obrábění přizpůsobených rozměrů základny.
Q2: Ovlivní nestabilní tlak zdroje vzduchu bezpečnost a spolehlivost upnutí?
A: Přinese to přímý dopad. Nedostatečný tlak zdroje vzduchu snižuje skutečnou upínací sílu sklíčidla a vytváří riziko uvolnění obrobku během řezání. Sestava filtru pro regulaci tlaku se důrazně doporučuje pro stabilizaci tlaku v rozmezí 0,5-0,7 MPa.
Q3: Jaké jsou hlavní příčiny zhoršené přesnosti opakovaného polohování po dlouhodobém provozu?
Odpověď: Tři časté kořenové příčiny: zaprvé nečistoty nashromážděné na referenčních polohovacích površích; za druhé, normální opotřebení vnitřních posuvných součástí; za třetí, deformace těla palety způsobená vnějším silným nárazem. Upřednostněte čištění a údržbu. Opotřebované komponenty lze nahradit samostatnými náhradními díly namísto výměny celé palety.
Q4: Lze tuto paletu použít na 5osé CNC obráběcí stroje?
Odpověď: Je kompatibilní s 5osými stroji. Celková výška sestaveného přípravku musí být vypočtena, aby se zabránilo kolizi během naklápění vřetena v 5 osách. Dodejte model obráběcího stroje ve fázi výběru a my za vás posoudíme riziko rušení.
Odeslat dotaz
Kontaktní informace
-
Adresa
č. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, provincie Guangdong, Čína
-
Tel
-
E-mailem
Vítejte, chcete-li odeslat dotaz společnosti JWGRIP. Náš profesionální technický a prodejní tým poskytne bezplatný výběr příslušenství, návrh řešení na míru a přesnou cenovou nabídku.
Doporučení pro novinky